晶间腐蚀弯曲试验
旗下实验室资质

CMA资质认定
中国计量认证
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
会员理事单位
理事单位
技术概述
晶间腐蚀弯曲试验是评定金属材料晶间腐蚀倾向的经典检测方法之一,广泛应用于不锈钢、镍基合金等材料的入厂验收、工艺评定与产品质量控制。晶间腐蚀是一种沿金属晶粒边界发生的选择性局部腐蚀,其危险性在于材料表面几乎看不出明显腐蚀痕迹,但晶粒之间的结合力已被严重破坏,材料强度和韧性急剧下降,轻微外力即可引发开裂甚至整体碎裂,是工程实践中危害性极高的失效形式之一。
以奥氏体不锈钢为代表的铬镍合金材料,在敏化温度区间(一般为450℃至850℃)经受加热或焊接热循环作用时,晶界附近会析出富铬碳化物,使晶界两侧形成贫铬区,该区域在特定腐蚀介质中会优先溶解,从而产生晶间腐蚀敏感性。晶间腐蚀弯曲试验的基本原理是:先将试样置于规定的腐蚀试验溶液中浸泡,使晶界贫铬区优先受到侵蚀,随后将腐蚀后的试样绕一定直径的压头弯曲180°,借助弯曲变形将晶界的弱化程度放大显现出来,再用放大镜或体视显微镜检查弯曲拉伸面有无裂纹,据此判定材料是否具有晶间腐蚀倾向。
该方法操作简便、结果直观、判定明确,与腐蚀速率测定、金相组织分析等手段配合使用,可以全面评价材料的耐晶间腐蚀性能。目前国内外常用标准包括GB/T 4334系列、ASTM A262系列、ISO 3651以及JIS G 0575等,用户可根据产品标准、设计文件或供需双方协议选择合适的试验方法。
检测样品
适合开展晶间腐蚀弯曲试验的样品范围较广,主要包括以下几类:
- 奥氏体不锈钢:如06Cr19Ni10、06Cr18Ni11Ti、06Cr17Ni12Mo2等各牌号的板材、带材、棒材、管材及锻件;
- 铁素体不锈钢及奥氏体-铁素体双相不锈钢材料;
- 镍基耐蚀合金及其焊接填充材料;
- 焊接接头试样:覆盖焊缝、熔合线与热影响区等对晶间腐蚀敏感的部位;
- 经敏化处理或交货状态的各种半成品、成品零部件。
取样时应注意取样部位与方向,一般沿轧制方向取样,焊缝试样应保证焊缝与热影响区位于受检范围之内。试样尺寸通常为长80~100mm、宽约20mm,厚度原则上不大于5mm,超厚试样可从一面机加工减薄,并保留一个原始表面。试验面需用砂纸逐级打磨至规定粗糙度,彻底去除氧化皮与油污,再经清洗、干燥、称重后备用。
检测项目
围绕晶间腐蚀弯曲试验,可开展的检测项目主要包括:
- 硫酸-硫酸铜-铜屑腐蚀试验及弯曲评定;
- 65%沸腾硝酸腐蚀试验;
- 硫酸-硫酸铁腐蚀试验;
- 硝酸-氢氟酸腐蚀试验;
- 10%草酸电解侵蚀筛选试验;
- 腐蚀后180°弯曲试验及弯曲面裂纹检查;
- 腐蚀速率(失重法)计算与评定;
- 晶界析出相、贫铬组织及裂纹形貌的金相检验;
- 敏化处理(如650℃保温后空冷)前后耐蚀性对比评价。
检测方法
晶间腐蚀弯曲试验的完整流程一般包括试样准备、腐蚀浸泡、弯曲变形与结果判定四个阶段。
试样准备阶段:按标准规定切取试样并加工至要求尺寸,试验面打磨、清洗、干燥并称重;如需敏化处理,应在腐蚀试验前按标准或协议规定的制度完成热处理。
腐蚀浸泡阶段:将试样全部浸入配制好的试验溶液中(以硫酸-硫酸铜法为例,采用含铜屑的硫酸-硫酸铜沸腾溶液),在回流冷凝条件下连续煮沸16小时或按标准规定的时间进行;试验结束后取出试样,清洗、干燥并再次称重,可同步计算腐蚀速率作为辅助评价依据。
弯曲变形阶段:将腐蚀后的试样置于弯曲试验装置上,绕直径为试样厚度两倍或按产品标准规定的压头平稳地弯曲至180°,弯曲过程应连续均匀,避免冲击加载;焊接接头试样应使焊缝、熔合线及热影响区位于弯曲最大变形区,确保薄弱环节得到有效考核。
结果判定阶段:用10倍放大镜或体视显微镜检查弯曲试样的拉伸外表面,若发现横向开裂,通常表明材料存在晶间腐蚀倾向;对可疑裂纹或判定存在争议的情况,可辅以金相剖面分析,确认裂纹是否沿晶界扩展,沿晶开裂特征是判定晶间腐蚀的关键依据。必要时还可结合草酸电解侵蚀等快速筛选试验结果进行综合评价。
检测仪器
为保证试验结果的准确性与可追溯性,实验室通常配备以下主要仪器设备:
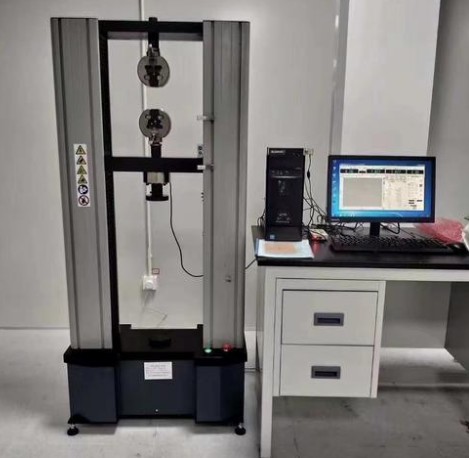
- 弯曲试验机或配备弯曲压头装置的万能试验机;
- 体视显微镜及10倍放大镜,用于弯曲后表面裂纹检查;
- 金相显微镜(含图像采集分析系统),用于析出相与裂纹形貌观察;
- 分析天平(感量0.1mg或更优),用于腐蚀失重测定;
- 带回流冷凝装置的磨口玻璃烧瓶及配套加热装置,用于沸腾腐蚀试验;
- 电热鼓风干燥箱、恒温水浴等温控设备;
- 游标卡尺、外径千分尺等尺寸测量器具;
- 试样切割机、金相预磨机与抛光机等制样设备;
- 通风柜、耐酸防护器具及废液处理设施等安全保障装备。
应用领域
晶间腐蚀弯曲试验在众多工业领域发挥着重要作用,典型应用包括:
- 石油化工:换热器、反应器、塔器及工艺管道等不锈钢设备的材料验收与在役检验;
- 压力容器与锅炉制造:原材料复验、焊接工艺评定及产品出厂检验;
- 核能发电:核级不锈钢材料与关键部件的耐晶间腐蚀性能评价;
- 食品、制药与酿造行业:卫生级不锈钢装备及洁净管路的质量控制;
- 海洋工程与船舶制造:耐蚀钢结构件的晶间腐蚀敏感性筛查;
- 电力、冶金及新材料研发:合金成分设计、热处理工艺与稳定化处理效果的验证。
常见问题
问题一:晶间腐蚀弯曲试验的检测周期是多久?
一般情况下,晶间腐蚀弯曲试验的检测周期为7-15个工作日。实际周期会受到多种因素影响,例如检测项目的数量与组合方式(单一方法评定还是多种介质腐蚀试验并行)、样品数量、所用方法的复杂程度(腐蚀浸泡时间长短、是否需要敏化处理、是否需要追加金相复检等)。如果客户有加急需求,可提前与实验室沟通,实验室将合理安排排产,尽量缩短交付时间。
问题二:晶间腐蚀弯曲试验的检测价格是多少?
检测价格需要结合具体检测方案确定,无法简单一概而论。影响价格的主要因素包括:所选检测项目与方法组合、执行标准的差异、样品数量与规格、是否需要敏化处理或金相分析等附加项目,以及检测周期要求(常规交付或加急处理)等。建议客户在送检前提供材料牌号、规格尺寸、拟执行标准及具体项目需求,由实验室综合评估后给出正式报价方案,欢迎联系我们咨询获取详细信息。
问题三:晶间腐蚀弯曲试验测试需要什么资质?
我们旗下拥有CMA和CNAS资质,能力范围覆盖金属材料的腐蚀试验、力学性能测试、金相分析等相关领域。实验室建立了完善的质量管理体系,配备经验丰富的专业技术团队和性能稳定的仪器设备,能够依据国家标准、行业标准及国际标准规范开展晶间腐蚀弯曲试验,为客户提供科学、公正、可靠的检测服务。
问题四:哪些材料或工况特别需要进行晶间腐蚀弯曲试验?
凡是在敏化温度区间经受过加热过程的材料,都建议开展该项试验。典型情形包括:经焊接加工的奥氏体不锈钢构件、热处理不当(如缓慢冷却通过敏化温度区间)的材料、长期在敏化温度附近服役的设备,以及化工、核电等对晶间腐蚀敏感的严苛环境用材。此外,不锈钢原材料入厂验收、焊接工艺评定以及新材料、新工艺的研发验证,通常也会要求进行晶间腐蚀弯曲试验。
问题五:弯曲后试样表面出现裂纹,是否就判定为不合格?
不能简单一概而论。弯曲后应使用10倍放大镜检查弯曲外表面,若出现垂直于弯曲轴线的横向裂纹,通常表明材料存在晶间腐蚀倾向;但试样边缘的机械裂纹、表面划伤诱发的裂纹以及个别微小裂纹需要仔细甄别。当判定存在争议时,可通过金相检验观察裂纹是否沿晶界扩展,沿晶开裂特征是确认晶间腐蚀的关键依据,最终合格与否还应结合产品标准、设计文件或供需双方协议的要求执行。
问题六:试样厚度超过标准规定上限时如何处理?
当板材或管壁厚度超过标准规定的上限(如部分方法要求试样厚度不大于5mm)时,应通过机加工从一侧进行减薄,并保留一个原始表面(通常为轧制面或实际接触介质的表面),减薄后的试样需重新打磨至规定粗糙度并彻底清洗。对于焊接接头试样,减薄时应保证焊缝、熔合线和热影响区仍位于受检表面上,确保敏感部位得到有效考核。
问题七:什么是敏化处理?所有晶间腐蚀试验都需要敏化处理吗?
敏化处理是模拟材料在危害温度区间受热过程的实验室热处理,常用制度为650℃保温一定时间后空冷(具体以相关标准或协议为准),目的是促使晶界析出富铬碳化物、形成贫铬区,从而在试验中更严格地考核材料的晶间腐蚀敏感性。并非所有试验都需要敏化处理:对于以交货状态考核的材料,通常直接按实际状态取样试验;而对于超低碳钢、含钛铌等稳定化元素的钢种,或需要评定固溶处理及稳定化处理效果的情形,标准往往会规定在敏化状态下进行试验,以获得更充分、更偏安全的评价结论。