铁矿石水分含量测定
旗下实验室资质

CMA资质认定
中国计量认证
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
会员理事单位
理事单位
技术概述
铁矿石水分含量测定是指通过科学的检测手段,准确测定铁矿石中水分所占的比例,是铁矿石质量评价、贸易结算、运输安全评估及冶炼工艺控制中不可或缺的重要环节。铁矿石在开采、选矿、储存和运输过程中,由于淋雨、洒水降尘、洗选作业等原因,往往含有不同程度的水分。水分含量的高低不仅直接影响铁矿石的实际品位和计重结算,还关系到散装货物的运输安全——当粉状铁矿石水分超过适运水分极限时,货物在海运过程中可能发生液化,引发船体倾斜甚至倾覆事故。
从商业角度看,铁矿石通常以湿吨计价、以干基品位考核,水分含量每偏差一个百分点,都意味着巨大的经济差异。因此,无论是矿山企业、贸易商、港口码头还是钢铁厂,都需要对铁矿石的水分含量进行准确测定,以维护自身利益、规避贸易风险。目前,铁矿石水分含量测定已形成完善的标准化体系,国际上普遍采用ISO 3087《铁矿石 交货批水分含量的测定》,我国对应的国家标准为GB/T 10322.5《铁矿石 水分含量的测定》,此外还有针对化合水、吸湿水分测定的相关标准方法,共同构成了完整的技术支撑体系。
检测样品
铁矿石水分含量测定适用的样品范围广泛,涵盖了铁矿石从原矿到成品的全流程物料,主要包括以下几类:
- 铁矿石块矿:天然开采后经破碎筛分得到的块状铁矿石;
- 铁矿石粉矿:粒度较细的天然粉状铁矿石;
- 铁精矿/铁精粉:经选矿富集后得到的高品位细粒精矿;
- 球团矿及球团用铁精矿;
- 烧结矿及烧结用混匀矿;
- 磁铁矿、赤铁矿、褐铁矿、菱铁矿等不同矿物类型的铁矿石;
- 港口转运、堆场存储、船运及货场中的散装铁矿石;
- 进出口贸易环节的交货批铁矿石。
送检样品应具有代表性,水分测定样品的采集与制备应遵循相关取样制样标准,确保样品水分状态与交货批实际状态一致。样品在采集后应立即密封保存于防潮容器中,防止水分蒸发损失或吸潮增重,影响测定结果的准确性。
检测项目
围绕铁矿石水分特性,可开展的检测项目主要包括:
- 全水分(总水分)含量:铁矿石在自然状态下所含水分总量,是贸易结算和计重的重要依据;
- 吸湿水分:在规定烘干温度下可去除的表面吸附水分;
- 化合水(结晶水):以化学键形式存在于矿物晶格中的水分,如褐铁矿中的结构水,需更高温度灼烧才能释放;
- 交货批水分含量:针对整批交货物料的水分评定;
- 样品在空气中干燥时的水分损失;
- 与适运水分极限评估相关的水分测试项目;
- 流动水分点测试(配合运输安全评估)。
其中,全水分测定是最常开展的核心项目;化合水测定对于褐铁矿、针铁矿等含结晶水矿物尤为重要,直接影响矿石有效品位的计算和冶炼配料的准确性。
检测方法
铁矿石水分含量测定的方法根据水分类型和检测需求的不同而有所区别,主流方法如下:
- 干燥失重法(烘箱法):依据ISO 3087、GB/T 10322.5等标准,将试样置于105℃左右的鼓风干燥箱中烘干至恒重,通过烘干前后的质量差计算水分含量。该方法操作规范、结果准确,是铁矿石交货批水分测定的经典方法;
- 快速水分测定法:利用卤素灯或红外加热装置快速干燥样品,显著缩短测定时间,适用于生产现场的快速筛查与过程控制;
- 卡尔费休法:通过卡尔费休试剂与水的定量化学反应测定水分含量,精度高,多用于微量水分或特定水分形态的分析;
- 蒸馏分离法:采用与水不互溶的有机溶剂与试样共蒸馏,分离并计量水分,适用于某些特殊矿种的水分测定;
- 灼烧失重法:通过高温灼烧测定包括化合水在内的烧失量,结合烘干水分结果推算化合水含量;
- 在线水分检测技术:基于中子法、微波法、近红外法等原理的在线监测系统,可实现皮带运输过程中铁矿石水分的实时连续监测。
实际检测中,应根据样品特性、水分类型、精度要求和用途选择合适的方法。对于贸易结算和仲裁检验,必须严格按照标准规定的烘箱干燥法执行,并进行平行样测定与重复性核验,确保数据准确可靠。
检测仪器
铁矿石水分含量测定依托规范的仪器设备体系,主要仪器包括:
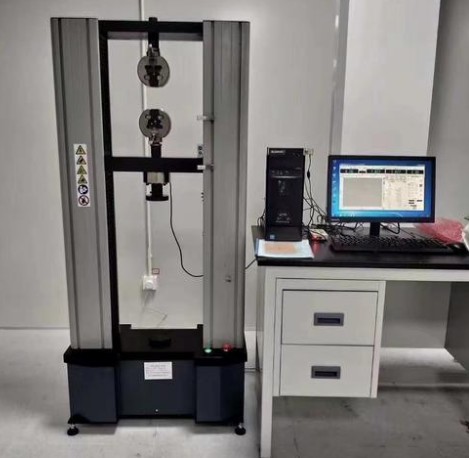
- 电热鼓风干燥箱:温度精确可控并配备温度校准装置;
- 精密电子天平:感量满足标准要求,用于样品称量;
- 台秤或电子秤:用于大质量试样的称量;
- 不锈钢干燥盘:规格符合标准要求,保证物料摊铺均匀;
- 快速水分测定仪(卤素/红外加热型):用于现场快速测定;
- 卡尔费休水分测定仪:用于微量水分及特定水分形态的精确分析;
- 样品缩分器、二分器及标准筛:用于样品制备与粒度控制;
- 密封样品桶、防潮样品袋:用于样品保存与转运;
- 马弗炉(高温炉):用于灼烧失量及化合水相关测试;
- 在线水分监测系统:用于工业流程的连续水分监控。
所有仪器设备均需定期校准与期间核查,确保量值溯源可靠,为检测数据的准确性和可比性提供硬件保障。
应用领域
铁矿石水分含量测定服务覆盖铁矿石产业链的多个环节,具体应用领域包括:
- 钢铁冶金行业:进厂铁原料验收、配料计算、烧结与球团生产过程水分控制;
- 矿山与选矿企业:精矿脱水效果评价、产品出厂质量控制;
- 贸易与进出口:铁矿石采购销售的水分校验、湿吨干吨换算、贸易结算依据;
- 港口与物流:装卸作业、堆存管理中的水分监控与散货运输安全评估;
- 航运安全:散装铁矿石海运前适运水分与实际水分比对,防范货物液化风险;
- 期货交割与第三方检验:交割品质量核验、争议仲裁检验;
- 科研与教学:铁矿石基础物性研究、选矿及冶炼工艺开发。
通过专业的水分检测服务,企业能够准确掌握物料状态,优化生产工艺,降低贸易争议风险,切实保障储运安全。
常见问题
问题一:铁矿石水分含量测定的检测周期是多久?
铁矿石水分含量测定的检测周期一般为7-15个工作日。具体周期会受到多种因素影响,包括检测项目的数量与类型、送检样品的数量、所选检测方法的复杂程度等。例如,仅测定全水分的常规单项检测周期较短,而涉及化合水、烧失量或多指标联合检测时,周期会相应延长。此外,若客户有加急需求,可与检测机构提前沟通安排加急处理,缩短报告交付时间。建议在送检前明确检测需求并预留合理时间,以便顺利完成检测计划。
问题二:铁矿石水分含量测定的检测价格是多少?
铁矿石水分含量测定的检测价格受多方面因素影响,主要包括检测项目的种类与数量、所采用的检测方法、送检样品的数量、检测周期要求以及是否需要加急服务等。常规单项水分测定与多项联合检测的费用构成不同,标准法与快速法的成本投入也存在差异,加急服务同样会影响整体费用。由于不同客户的检测需求差异较大,具体报价需要结合实际检测方案确定,欢迎联系我们的在线客服或致电咨询,我们将根据您的具体检测需求提供详细的报价方案。
问题三:铁矿石水分含量测定测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力范围覆盖铁矿石水分含量测定及相关理化指标检测项目,能够满足客户对检测数据权威性和法律效力的要求。同时,我们拥有经验丰富的专业技术团队和规范齐全的仪器设备体系,严格依据国家标准、行业标准及国际标准开展检测工作,确保检测流程规范、数据准确可靠。无论是企业内部质量控制、贸易结算还是争议仲裁等用途,均可提供专业的检测技术服务支持。
问题四:铁矿石水分含量测定的常用标准有哪些?
铁矿石水分含量测定常用的标准包括ISO 3087《铁矿石 交货批水分含量的测定》和GB/T 10322.5《铁矿石 水分含量的测定》,两者均采用烘干失重法作为核心方法。此外,针对化合水、吸湿水分的测定,还有GB/T 6730系列及ISO 2596等相关标准可供依据。涉及海运安全的散装货物,还可参考《国际海运固体散装货物规则》中关于适运水分极限的规定。实际检测时应根据样品类型和检测目的选择适用的标准方法。
问题五:铁矿石水分含量过高会有哪些影响?
铁矿石水分含量过高会带来多方面问题。在贸易结算中,水分过高意味着实际铁金属量减少,直接影响计价和经济利益;在运输环节,粉状铁矿石水分超过适运水分极限时,在海运颠簸条件下可能发生流态化,导致货舱内货物移位,危及船舶安全;在冶炼环节,水分过高会增加燃料消耗、降低烧结机利用系数,严重时还可能引发炉内爆裂等安全隐患;此外,湿度过高的铁矿石在冬季低温环境下易发生冻结,给装卸和转运作业带来困难。因此,准确测定并有效控制铁矿石水分具有重要意义。
问题六:如何保证铁矿石水分测定结果的准确性?
保证水分测定结果的准确性需要从多个环节入手。取样环节应严格按照取样标准操作,确保样品具有代表性,样品采集后立即密封保存防止水分变化;制样过程中应避免样品暴露在空气中吸潮或失水;测定时应严格控制干燥温度符合标准要求,烘干至恒重并按规定进行多次称量确认;每份样品应进行平行测定,当重复性不符合标准允许差时需重新测定;同时,所用天平、干燥箱等仪器设备须定期校准。此外,选择具备专业资质和丰富经验的检测机构,也是获得准确可靠数据的重要保障。
问题七:铁矿石的全水分和化合水有什么区别?
全水分是指铁矿石在自然状态下所含的全部可烘干去除的水分,主要为吸附和游离于矿物颗粒表面及孔隙中的水,通常通过105℃左右烘干测定,结果主要用于贸易计重和干湿基换算。化合水(结晶水)则是以化学键形式结合在矿物晶格内部的水分,例如褐铁矿(针铁矿)中含有结构水,普通烘干温度无法使其脱除,需要加热至更高温度才能释放。化合水含量影响矿石实际有效成分的计算,尤其对于褐铁矿类矿物,测定化合水对准确评定矿石品位和冶炼配料至关重要。两者测定方法与应用目的不同,应根据实际需求选择相应的检测项目。