船用青铜截止阀硬度检测
旗下实验室资质

CMA资质认定
中国计量认证
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
会员理事单位
理事单位
技术概述
船用青铜截止阀是船舶海水、淡水、燃油、滑油及液压等管路系统中广泛使用的关键启闭元件,其阀体、阀盖、阀瓣等核心部件通常采用铸造青铜合金制造。由于船舶长期处于高盐雾、高湿热、海水电偶腐蚀等严苛服役环境,船用青铜截止阀不仅要具备良好的耐海水腐蚀性能,还必须拥有足够的强度、耐磨性与抗冲击能力,而硬度正是反映这些力学性能的重要基础指标之一。
硬度检测是通过将规定形状的压头以一定试验力压入被测材料表面,根据压痕尺寸或压入深度来衡量材料抵抗塑性变形能力的试验方法。对于船用青铜截止阀而言,硬度值可以间接反映材料的合金成分、铸造质量、热处理状态及加工工艺水平:硬度偏高可能意味着材料脆性增大、加工困难;硬度偏低则往往提示成分偏析、组织疏松、固溶不足等问题,直接影响阀门密封面的耐磨寿命与整体承压安全。
船用青铜截止阀常用材料包括锡青铜(如ZCuSn5Pb5Zn5、ZCuSn10Zn2)、铝青铜(如ZCuAl9Mn2)、镍铝青铜(如ZCuAl9Fe4Ni4Mn2)等牌号,不同牌号对应的标准硬度范围存在明显差异。硬度检测可依据GB/T 1176《铸造铜及铜合金》以及相关船用阀门产品标准、船级社规范和设计图纸要求进行判定,为阀门原材料的入厂验收、生产过程质量控制和成品出厂检验提供科学依据。
检测样品
船用青铜截止阀硬度检测所涉及的样品类型多样,既可以是完整的阀门部件,也可以是同炉浇注的随炉试块。常见检测样品包括:
- 阀体:直接在阀体端面、法兰颈部或流道内壁等部位制备测试面;
- 阀盖:检测阀盖法兰面或留有加工余量的部位;
- 阀瓣与阀座密封面:评估密封面材料的硬度及均匀性;
- 阀杆:检测阀杆表面硬度,评估其耐磨与抗咬合性能;
- 随炉试棒、试块:与铸件同炉浇注的试棒或试块,用于批次力学性能验证;
- 原材料铸锭、棒材:入厂验收阶段的抽检样品。
送检样品一般应具有能够稳定放置于试验台或夹具上的平整表面。对于体积较大或形状复杂的阀体,可在实验室大台面硬度计上直接测试,也可在指定部位切取试样块。样品测试面应经过车削、磨削或抛光处理,去除氧化皮、砂眼表层、涂层及脱锌层,保证表面粗糙度满足相应硬度试验方法的要求。
检测项目
围绕船用青铜截止阀硬度检测,可根据产品标准、采购技术协议及船级社规范要求开展以下检测项目:
- 布氏硬度(HBW):最适用于铸造青铜等晶粒较粗、组织存在一定不均匀性的材料,压痕面积大、代表性好;
- 洛氏硬度(HRB、HRF等标尺):测试效率高,适用于硬度范围适中的加工态青铜件及阀杆类小截面零件;
- 维氏硬度(HV5、HV10、HV30等):压痕小、精度高,适用于阀瓣密封面、薄壁部位及需要精确评价局部硬度的场合;
- 显微维氏硬度(HV0.1、HV0.5):用于评价微观组织、表层及表面处理层硬度;
- 里氏硬度(HLD等):便携式现场检测,适用于已安装阀门或在役设备的快捷筛查;
- 硬度均匀性检测:在同一部件不同部位多点测量,评价硬度分散度;
- 硬度值换算与判定:依据铜合金硬度换算关系,对照标准或图纸要求进行合格判定。
除硬度单项检测外,实践中还常将硬度检测与化学成分分析、金相组织检验、拉伸试验、水压及气密性试验等项目组合实施,以全面评价船用青铜截止阀的材料质量与制造质量。
检测方法
针对船用青铜截止阀的结构特点和材料特性,实验室通常采用以下几种硬度检测方法:
布氏硬度试验法:按照GB/T 231.1(对应ISO 6506-1、ASTM E10)执行,一般选用直径5mm或10mm硬质合金球压头,试验力与球直径平方的比值按铜合金要求选取,保载时间通常为10至30秒。布氏硬度试验压痕较大,能够覆盖较多晶粒区域,有效降低铸造青铜组织偏析带来的数据波动,是船用青铜阀门铸件最常用的硬度检测方法。
洛氏硬度试验法:按照GB/T 230.1(对应ISO 6508-1、ASTM E18)执行,针对青铜材料多采用HRB标尺,使用1.5875mm球压头。该方法操作快捷、读数直观,适合批量阀杆及中小型零件的快速检测,但要求试样表面质量较高且厚度足够。
维氏硬度试验法:按照GB/T 4340.1(对应ISO 6507-1、ASTM E92)执行,采用两相对面夹角136°的正四棱锥体金刚石压头,根据试验力大小和压痕对角线长度计算硬度值。维氏硬度试验力选择范围宽、压痕浅,特别适合阀瓣密封面、薄壁部位以及需要对比表层与心部硬度梯度的场合。
里氏硬度便携检测法:按照GB/T 17394执行,采用便携式里氏硬度计在阀体表面测量后换算为布氏或维氏硬度值。该方法对样品损伤极小、检测速度快,适合现场验收、在役检验和大型阀门的不解体检测,但测量结果易受表面曲率、粗糙度和支承条件影响,通常作为筛查手段,仲裁时仍以台式硬度计结果为准。
检测流程一般包括:样品接收与登记、外观及尺寸核查、测试面制备、仪器与标准硬度块核查校准、多点硬度测量(通常不少于3至5点并取平均值)、数据修约与重复性核查、结果判定以及报告编制签发。测量布点应避开明显铸造缺陷、截面突变和边缘区域,相邻压痕中心间距及压痕中心距试样边缘的距离均须满足标准规定,确保数据有效可靠。
检测仪器
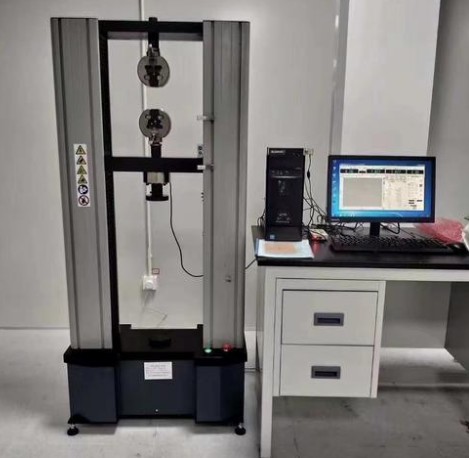
船用青铜截止阀硬度检测所用的主要仪器设备包括:
- 台式布氏硬度计:配备5mm、10mm硬质合金球压头,试验力覆盖常规铜合金测试范围;
- 台式洛氏硬度计:配备HRB等标尺压头及砝码组,可满足常规与表面洛氏测试需求;
- 数显维氏硬度计:带有自动塔台切换与压痕测量系统,可进行小试验力维氏及显微维氏测试;
- 便携式里氏硬度计:配D型冲击装置及多种支承环,用于现场与在役检测;
- 标准硬度块:布氏、洛氏、维氏各标尺标准块,用于试验前后仪器示值核查;
- 制样设备:切割机、磨抛机、预磨机等,用于测试面的平整与粗糙度处理;
- 辅助器具:平板、V形块、专用夹具、游标卡尺、影像测量装置等,用于试样固定与压痕测量。
所有硬度计均须定期由计量机构检定或校准合格,标准硬度块须在有效期内使用。试验前用与被测硬度范围相近的标准块进行核查,示值误差满足标准要求后方可开始正式检测,从设备层面保障检测数据的准确性与可追溯性。
应用领域
船用青铜截止阀硬度检测服务主要应用于以下领域:
- 船舶制造与修造:新造船舶海水冷却系统、压载系统、消防系统等管路用青铜截止阀的入厂检验与验收检测;
- 阀门与铜合金铸件生产企业:铸造批次质量控制、随炉试块力学性能验证及成品出厂检验;
- 海洋工程装备:海洋平台、浮式生产储卸油装置等海工装备管路阀件的材质与硬度复核;
- 船舶配套贸易:阀门采购、招投标及进出口环节的第三方质量验证;
- 在役检验与维修:船舶检修、阀门大修时对密封面及本体硬度的复测,评估磨损与老化状态;
- 科研与工艺开发:新型铜合金材料研制、铸造工艺优化、热处理工艺评价中的硬度表征;
- 失效分析:阀门泄漏、断裂等失效事件中的硬度异常原因排查与佐证分析。
常见问题
问题一:船用青铜截止阀硬度检测的检测周期是多久?
船用青铜截止阀硬度检测的周期一般为7-15个工作日。具体交付时间受多方面因素影响:若仅进行单项常规硬度测试且样品数量少,周期偏向下限;当检测项目较多(如硬度与化学成分、金相、拉伸等项目组合委托)、样品数量大或需要切样制样、多点布点测量时,周期会相应延长;若涉及数据复核或仲裁复测,所需时间也会增加。对于工程进度紧急的客户,可在委托时说明加急需求,实验室将合理安排排产与优先测试,以加急方式缩短交付时间,具体加急安排以双方沟通确认的方案为准。
问题二:船用青铜截止阀硬度检测的检测价格是多少?
船用青铜截止阀硬度检测的价格需结合具体委托情况确定,无法一概而论。影响检测费用的主要因素包括:检测项目的种类与数量(布氏、洛氏、维氏、里氏等不同方法及其组合)、选用的检测方法与判定标准、送检样品的数量与规格尺寸、是否需要切取样块及制样处理、检测周期要求(常规或加急)以及报告份数等。样品数量越多、项目越全、周期越紧,综合成本相应越高。建议客户在委托前与我们联系,提供样品信息与检测需求,由业务人员根据实际情况评估后提供正式报价。
问题三:船用青铜截止阀硬度检测测试需要什么资质?
我们旗下拥有CMA和CNAS资质,能力范围覆盖金属材料的硬度试验等检测领域,可按照相关标准规范开展船用青铜截止阀硬度检测。实验室配备了台式布氏、洛氏、维氏硬度计及便携式里氏硬度计等专业设备,并建立了完善的质量管理体系,检测人员具备扎实的金属材料检测经验,能够保障检测过程的规范性与数据的准确性。客户在委托前可了解相关资质能力范围,与我们确认检测项目在资质覆盖之内,以确保检测结果的采信度。
问题四:船用青铜截止阀硬度检测应如何选择布氏、洛氏、维氏或里氏方法?
选择硬度检测方法时主要考虑材料牌号、零件部位、样品尺寸及标准要求。铸造青铜阀体、阀盖等组织相对粗大、壁厚较厚的部件,优先采用布氏硬度,压痕大、代表性好;阀杆及小截面加工件可选用洛氏硬度HRB标尺,测试快捷;阀瓣密封面、薄壁部位或需要局部精确评价时宜采用维氏硬度;现场验收或在役检查可采用便携式里氏硬度作快速筛查。当产品标准或图纸已明确规定硬度指标与试验方法时,应严格按照规定方法执行;如有争议,一般以台式布氏或维氏硬度结果作为仲裁依据。
问题五:船用青铜截止阀硬度检测对样品有哪些要求?
样品方面主要有以下几点要求:一是测试面应平整光洁,经磨削或抛光处理,去除氧化皮、飞边、毛刺与涂层,无明显砂眼、气孔等缺陷干扰压痕观察;二是样品厚度应足够,一般不小于压痕深度的8倍,避免支承面发生变形影响结果;三是测试部位应具有代表性,避开截面突变、浇口残余和边缘区域,压痕之间及压痕与边缘的距离须满足标准规定;四是大型阀体若无法整体上机,可协商在指定部位切取样块,切样时应避免过热引起组织与硬度变化;五是送检时建议附上产品图号、材料牌号、执行标准或技术要求,以便实验室正确布点与判定。
问题六:船用青铜截止阀硬度检测结果偏高或偏低的常见原因有哪些?
硬度偏高可能与合金成分中强化元素含量偏高、冷加工硬化、铸造冷却过快导致组织致密或偏析等因素有关,硬度偏高往往伴随塑性韧性下降,阀件脆断风险增大;硬度偏低则常见于合金元素不足、固溶不充分、组织疏松缩孔、晶粒粗大等原因,会导致密封面耐磨性差、承压能力不足。此外,测试面制备不良、仪器未核查、布点位置不当等也会造成数据失真。当结果超出标准范围时,应结合化学成分分析与金相组织检验进一步追溯原因,并对同批次产品扩大抽查,必要时判定该批次不合格并进行整改处理。
问题七:船用青铜截止阀硬度检测报告一般包含哪些内容?
硬度检测报告通常包含委托方信息、样品名称规格与编号、材料牌号、检测依据标准、检测项目与方法、试验条件(压头类型、试验力、保载时间等)、检测部位示意或描述、各测点硬度值与平均值、数据修约与判定结论、检测日期及检测机构相关信息等内容。报告应做到数据完整、可追溯,便于委托方用于采购验收、质量档案存档以及与船检方沟通。如客户对报告格式有特殊要求或需要中英文对照版本,可在委托时提前说明,我们将按需求安排编制。