三坐标平面度检测
旗下实验室资质

CMA资质认定
中国计量认证
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
会员理事单位
理事单位
技术概述
三坐标平面度检测是指利用三坐标测量机对工件被测表面的平面度误差进行高精度测量与科学评定的检测技术。平面度属于形位公差中的形状公差,表征实际表面对理想平面的变动程度,是衡量零件加工质量的基础指标之一。平面度的优劣直接影响零件之间的贴合效果、密封性能、定位精度以及设备整体的运行稳定性,因此在机械制造领域的质量控制体系中占据重要地位。
三坐标测量机以三个相互垂直的运动轴构成空间直角坐标系,通过测头在被测表面上逐点采集数据,获得各采样点的三维坐标信息,再由专业测量软件按照特定算法拟合评定基准平面,计算出实际表面相对于基准平面的最大变动量,即为平面度误差。整个检测过程实现了数据采集自动化、数据处理智能化和结果输出标准化,检测精度可达微米级,能够满足绝大多数精密零部件的平面度评价需求。
与传统的刀口尺目测法、指示表法、水平仪法、自准直仪法等检测手段相比,三坐标平面度检测具有明显的技术优势:一是测量精度高,配备高精度光栅尺和精密测头系统,可实现微米级稳定测量;二是信息量大,一次装夹即可获得表面各点的坐标数据,能够绘制完整的平面度误差分布云图,直观反映表面的凸凹形态;三是适用范围广,无论是小型精密零件还是大型结构件,均可通过不同规格的三坐标测量机完成检测;四是数据可追溯,检测过程和结果均以数字化形式存储,便于质量分析、工艺改进和档案管理。
检测样品
三坐标平面度检测对样品类型的适应性强,凡是具有平面结构特征、需要评价平面度质量的零部件均可送检。常见的检测样品包括但不限于以下几类:
- 机床类零件:机床工作台、床身、立柱、滑座、导轨安装基面等;
- 箱体类零件:发动机缸体顶面、缸盖底面、变速箱壳体结合面、减速机箱体分界面等;
- 板台类零件:花岗石平台、铸铁平板、检测底板、垫铁、基准板等;
- 模具类零件:模架上下模板、模座、分型面、镶件安装面等;
- 密封类零件:泵体密封端面、阀体法兰面、管道法兰、端盖结合面等;
- 其他零件:量具检具工作面、夹具定位面、精密结构件安装面、注塑件及压铸件平面等。
送检样品一般要求被测表面清洁、无油污、无毛刺、无锈蚀,检测前最好能对样品进行适当清洗并恒温放置,以减少污染和温度变化对测量结果的影响。对于大型或超重样品,可提前沟通确认测量机的行程和承载能力,必要时协商现场检测方案。
检测项目
三坐标平面度检测以平面度误差评定为核心,同时可根据客户需求扩展相关的几何量分析项目,主要包括:
- 单平面平面度误差检测:对指定被测表面进行采样与评定,给出平面度误差值;
- 共面度检测:评价多个表面是否位于同一平面内的程度,如分段导轨面、多凸台端面等;
- 平面度误差分布分析:输出误差云图,直观展示表面的凸、凹、扭曲形态,为工艺改进提供依据;
- 关联几何量检测:在平面度测量的基础上同步评价平面的平行度、垂直度、位置度等项目;
- 批量零件平面度统计分析:对多件样品的检测数据进行统计分析,评估加工工艺的稳定性和一致性。
检测过程中,实验室将依据产品图纸、技术协议或相关标准的要求确定公差值与评定方法,检测结果可与图纸要求进行比对,明确判定被测要素的合格性,为客户的质量决策提供可靠依据。
检测方法
三坐标平面度检测是一项系统性工作,规范的作业流程是保证数据准确可靠的前提,主要包含以下步骤:
第一,样品装夹与固定。根据样品的结构特点选择合适的装夹方式,确保样品放置稳固且不产生装夹变形。装夹时应尽量使被测表面与测量机的测量方向相适应,避免测头与工件发生干涉。
第二,建立坐标系。通过六点法或参考基准要素(如基准面、基准孔、基准边)建立零件坐标系,保证测量坐标系与设计基准一致,这是检测结果有效性的关键环节。
第三,测头配置与校准。根据被测表面的尺寸、材料和精度要求选用合适的测针组件,并使用标准球对测头系统进行校准,确定测针的有效直径和位置关系,消除系统误差对测量数据的影响。
第四,布点采样。平面度检测的布点方式对结果影响较大,常用的布点方式包括等间距网格布点、对角线布点、米字型布点等。采样点数量与分布应根据被测平面的大小、加工方式和精度等级合理确定,一般来说,采样点越密集,对表面形貌的还原越真实,但同时需要兼顾测量效率与测针磨损。
第五,数据处理与误差评定。平面度误差的评定算法主要包括最小区域法、最小二乘法、三远点法和对角线法等。其中最小区域法以最小条件为准则,评定的误差值最小且唯一,是具有仲裁性质的评定方法;最小二乘法以数据拟合的高斯平面为基准,计算简便稳定,在实际生产检测中应用广泛。实验室会根据标准要求和客户指定进行选择,并在报告中注明所采用的评定方法。
第六,结果输出。测量软件自动计算平面度误差值,生成检测报告,内容包括被测要素信息、采样点位、评定方法、误差值及判定结论,必要时附误差分布云图,帮助客户全面了解表面质量状况。
检测仪器
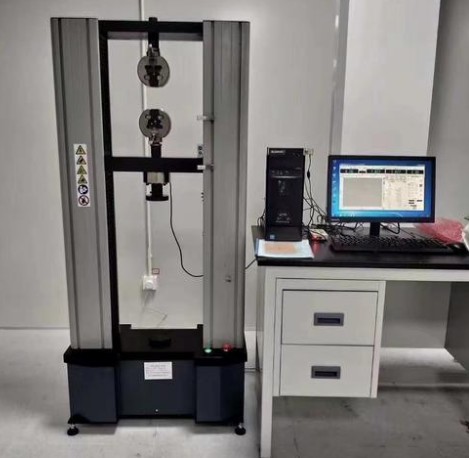
三坐标平面度检测所用的核心设备为三坐标测量机,实验室通常配置多种规格的测量设备以满足不同尺寸、不同精度样品的检测需求:
- 桥式三坐标测量机:应用最广泛的机型,结构刚性好、精度高,适用于中小型精密零件的平面度检测;
- 龙门式三坐标测量机:适用于大型零部件的超大行程测量,可对机床床身、大型平台、大型结构件的平面进行检测;
- 便携式关节臂测量机与激光跟踪仪:适合现场检测和超大工件测量,灵活性强,可解决运输困难样品的检测难题;
- 测头系统:配备触发式测头、扫描式测头及多种规格的测针组件,可根据被测表面特征灵活组合;
- 辅助设施:包括标准球、精密转台、恒温恒湿环境控制系统、隔振地基等,为高精度测量提供环境与硬件保障。
为保证量值准确可靠,所有测量设备均按照周期检定或校准计划执行计量确认,并建立完整的设备档案,确保测量数据的溯源性和有效性。检测环境方面,实验室温度一般控制在20℃左右,温度波动和湿度均控制在允许范围内,最大程度降低环境因素引起的测量误差。
应用领域
三坐标平面度检测的应用贯穿于产品研发、来料检验、过程控制和出厂验收等各个环节,主要应用领域包括:
- 汽车制造:发动机缸体缸盖结合面、变速箱壳体、离合器压盘、制动盘等关键零件的平面度控制;
- 航空航天:机身结构件、发动机安装边、舱体对接面等高要求平面的精密检测;
- 机床与装备制造:机床工作台、导轨面、立柱、精密平台等基础件的平面度验收;
- 模具工业:模架模板、分型面、型腔镶块安装面的平面度检测,保障模具配合精度;
- 能源与动力:泵阀密封面、法兰端面、汽轮机部件等密封关键面的检测;
- 电子与半导体:精密结构件、治具夹具定位面的高精度平面度控制;
- 计量与质量服务:第三方委托检测、供应商来料检验、产品质量鉴定与失效分析等场景。
常见问题
问题一:三坐标平面度检测的检测周期是多久?
三坐标平面度检测的检测周期一般为7-15个工作日。实际周期会受到多种因素的影响,包括检测项目的数量与复杂程度、送检样品的数量、布点方案的繁简、是否需要附加误差云图或统计分析,以及实验室当前的排单情况等。如果样品数量较多或检测要求较高,周期可能相应延长;反之,单件样品、项目明确的情况下,检测效率会更高。对于有紧急需求的客户,实验室通常可以安排加急服务,具体交期建议在委托检测前与实验室沟通确认,以便合理安排检测计划。
问题二:三坐标平面度检测的检测价格是多少?
三坐标平面度检测的价格并非固定不变,而是由多种因素共同决定的。主要影响因素包括:检测项目的数量与难度、被测平面的尺寸与数量、采样点位的多少、所采用的评定方法、送检样品的总数、是否需要附加的统计分析或云图分析,以及检测周期的缓急要求等。一般来说,检测内容越复杂、精度要求越高、样品数量越多,所需投入的设备机时和技术工作量就越大。由于每个客户的具体需求差异较大,如需了解准确的检测费用,建议直接联系我们的客服人员进行技术咨询,提供样品信息和检测要求后,即可获得针对性的报价方案。
问题三:三坐标平面度检测测试需要什么资质?
平面度检测属于几何量计量检测的范畴,对检测机构的专业能力有较高要求。我们旗下拥有CMA和CNAS资质,能力范围覆盖几何量检测相关领域,可以满足各行业客户对平面度检测的委托需求。同时,我们拥有经验丰富的专业技术团队,团队成员熟悉各类标准和评定方法,配备高精度的三坐标测量设备和恒温恒湿的检测环境,能够保证检测过程的规范性和结果的准确可靠。客户在委托检测前,可就具体的检测需求和资质能力范围与我们进行确认,我们将提供专业、高效的检测服务。
问题四:三坐标平面度检测前样品需要做哪些准备?
为保证检测结果的准确可靠,样品送检前建议做好以下准备:一是清洁被测表面,去除油污、切削液、灰尘和毛刺,避免污染物影响测头接触;二是检查被测面是否存在划伤、锈蚀、磕碰等明显缺陷,并提前告知实验室;三是提供产品图纸或技术要求,明确被测要素、公差值和评定基准;四是样品最好在检测实验室环境中恒温放置一段时间,使样品温度与环境温度趋于一致,减少热变形带来的测量误差;五是对于大型或重型样品,应提前与实验室确认设备行程、承载能力及装夹方案,必要时协商现场检测。
问题五:平面度误差的评定方法有哪些?不同方法对结果有影响吗?
常见的平面度误差评定方法包括最小区域法、最小二乘法、三远点法和对角线法等。不同评定方法基于不同的基准平面构建原则,所得的误差值也会有所差异。其中,最小区域法以最小条件为准则,评定结果最小且唯一,是标准规定的仲裁评定方法;最小二乘法以数据拟合的高斯平面为基准,计算快捷稳定,在常规检测中应用普遍。一般来说,同一表面的最小二乘评定结果会略大于或等于最小区域法结果。因此,在签订检测委托时,建议明确指定评定方法,或依据产品图纸和适用标准执行,避免因方法差异引起判定分歧。
问题六:影响三坐标平面度检测结果准确性的因素有哪些?
影响三坐标平面度检测准确性的因素主要包括以下几个方面:一是环境因素,温度波动会引起样品和设备的热胀冷缩,是精密测量中最主要的误差来源之一;二是测头校准状态,测针校准不准确会引入系统误差;三是装夹方式,装夹力过大或不均匀可能导致工件弹性变形,使测量结果失真;四是布点方案,采样点数量不足或分布不合理,可能遗漏表面的局部高点或低点;五是测量策略,探测速度、探测方向、测针角度等参数设置不当也会影响数据质量;六是样品自身状态,如表面粗糙度过大、清洁不良等。专业实验室会通过恒温环境控制、规范操作流程和设备周期校准等手段,将上述影响控制在允许范围内。
问题七:三坐标平面度检测报告包含哪些内容?
一份完整的三坐标平面度检测报告通常包含以下内容:委托方信息和样品描述,包括样品名称、编号、数量和状态;检测依据的标准或技术文件;检测所用的设备名称、型号及编号;检测环境条件,如温度、湿度记录;测量的基本参数,包括坐标系建立方式、测头配置、布点方案和评定方法;检测结果,包括平面度误差值、与公差要求的比对结论;以及检测人员和审核人员的签字、检测日期等。如果客户有需要,报告还可以附上误差分布云图和数据分析说明,帮助更直观地了解被测表面的形貌特征,为后续工艺改进提供参考。