包装用聚乙烯吹塑薄膜进厂验收检测
旗下实验室资质

CMA资质认定
中国计量认证
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
会员理事单位
理事单位
技术概述
包装用聚乙烯吹塑薄膜是以聚乙烯树脂为主要原料,经挤出吹塑工艺成型的一种柔性包装材料,广泛应用于食品、日化、医药、电子、五金等领域的内包装与外包装。包装用聚乙烯吹塑薄膜进厂验收检测是指使用方在薄膜批次到货入库前,依据相关产品标准与采购技术协议,对薄膜的外观质量、尺寸规格、物理机械性能以及卫生安全性进行系统性检验,以判断该批次原料是否符合合同约定与生产使用要求,从源头把好产品质量关。
进厂验收检测的核心价值在于风险前置控制。薄膜作为包装生产链的起始环节,其厚度均匀性、拉伸强度、落镖冲击性能等指标直接决定了后序制袋、复合、灌装、运输等环节的良品率与货架期表现。若不合格薄膜流入生产线,可能造成破袋、漏包、封口不牢、印刷适应性差等一系列问题,甚至引发食品安全与客户投诉风险。因此,建立规范的包装用聚乙烯吹塑薄膜进厂验收检测制度,是企业质量管理体系(如ISO 9001、ISO 22000等)中的重要控制节点。
目前该类检测主要依据GB/T 4456《包装用聚乙烯吹塑薄膜》进行,涉及食品接触用途时还需结合GB 4806.7《食品安全国家标准 食品接触用塑料材料及制品》的要求执行,检测贯穿来料检验、过程抽检与供应商年度评价等多种场景。
检测样品
检测样品为按采购合同到货的聚乙烯吹塑薄膜卷材,常见形态包括单层平膜、单层收缩膜以及不同单位面积质量规格的通用膜等。取样应遵循随机、均匀、有代表性的原则,一般从同一批次、同一规格的膜卷中抽取,样品表面不得有明显机械损伤。
- 外观检查样品:整卷薄膜,在自然光或标准光源下目测检查端面平整度、皱褶、暴筋、气泡、穿孔、杂质、鱼眼等外观缺陷;
- 尺寸测量样品:从膜卷外端沿横向裁取足够长度的整幅薄膜,用于宽度、厚度及厚度偏差测定;
- 物理机械性能样品:沿薄膜纵向、横向分别裁取哑铃形或长条形试样,用于拉伸强度、断裂伸长率等试验;
- 冲击性能样品:裁取规定尺寸的方形试样若干片,用于落镖冲击试验;
- 光学性能样品:裁取平整无缺陷的试样片,用于透光率与雾度测试。
试验前,样品应按GB/T 2918规定的标准环境(温度23℃±2℃、相对湿度50%±5%)进行状态调节,时间不少于4小时,以消除环境因素对测试结果的干扰。
检测项目
包装用聚乙烯吹塑薄膜进厂验收检测项目通常分为外观质量、尺寸偏差、物理机械性能与卫生安全四大类,企业可根据自身产品用途与采购协议从中选取全部或部分项目执行。
- 外观质量:端面平整性、膜卷松紧度、气泡、穿孔、破裂、暴筋、皱褶、杂质、鱼眼、印刷污染、粘连等;
- 尺寸与偏差:厚度、厚度平均偏差、厚度极限偏差、宽度偏差、长度(卷长)或单位面积质量;
- 物理机械性能:拉伸强度(纵向/横向)、断裂标称应变或断裂伸长率(纵向/横向)、直角撕裂负荷(纵向/横向)、落镖冲击破损质量;
- 光学性能:透光率、雾度(对透光型薄膜适用);
- 表面性能:动静摩擦系数(用于评估开口性与制袋机送料适应性);
- 卫生安全指标(食品接触用途):总迁移量、特定迁移量、高锰酸钾消耗量、重金属(以铅计)、脱色试验、感官要求等。
检测方法
各检测项目均按照现行国家标准规定的方法执行,确保结果的可比性与可追溯性。
1. 外观检验:在自然光线下目视观察膜卷端面及展开薄膜表面,记录气泡、穿孔、杂质、鱼眼等缺陷的数量、尺寸与分布,对照产品标准判定缺陷等级。
2. 厚度测定:按GB/T 6672规定,使用测厚仪沿薄膜横向按规定间距逐点测量,计算厚度平均值、平均偏差与极限偏差,评估薄膜厚度均匀性。
3. 宽度测定:按GB/T 6673规定,用精度合适的钢直尺或卷尺测量薄膜宽度,取多点平均值并与标称值比对。
4. 拉伸性能试验:按GB/T 1040.3规定,采用哑铃形或长条形试样,在规定的试验速度下进行拉伸,测定纵、横向拉伸强度与断裂标称应变,评估薄膜的力学强度与延展性。
5. 直角撕裂试验:按QB/T 1130规定,将切口试样在拉力试验机上以规定速度拉伸至撕裂,记录撕裂负荷,反映薄膜的抗撕裂能力。
6. 落镖冲击试验:按GB/T 9639.1规定的方法,以规定质量的镖体从规定高度自由落体冲击薄膜试样,通过逐步改变落镖质量测定破损质量,评估薄膜的抗冲击韧性。
7. 透光率与雾度测定:按GB/T 2410规定,使用透光率雾度仪测定薄膜的透光率与雾度值,用于透明包装展示效果的评价。
8. 摩擦系数测定:按GB/T 10006规定,测定薄膜内面与外面、薄膜与标准钢板之间的动静摩擦系数,评估薄膜的滑爽性与开口性。
9. 卫生指标检验:食品接触用途薄膜按GB 31604系列标准进行总迁移量、特定迁移量、高锰酸钾消耗量、重金属及脱色试验等检验,判定其卫生安全性。
检测仪器
为完成上述检测项目,需要配置以下主要仪器设备,仪器的精度与计量状态直接决定检测数据的可靠性。
- 数显测厚仪(分辨率0.001mm):用于薄膜厚度及厚度偏差测量;
- 钢直尺、卷尺:用于宽度测量;
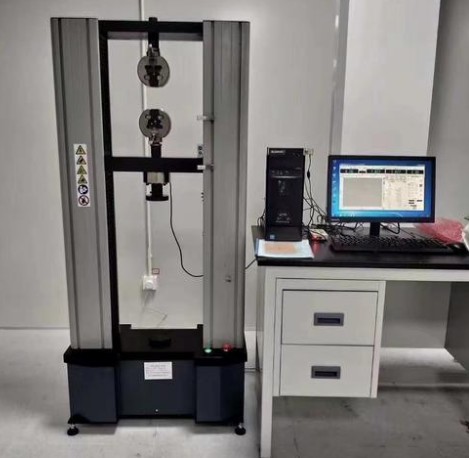
- 电子万能拉力试验机:用于拉伸强度、断裂伸长率、直角撕裂等力学性能测试;
- 落镖冲击试验机:用于薄膜抗冲击性能(破损质量)测定;
- 透光率雾度测试仪:用于光学性能测定;
- 摩擦系数测定仪:用于薄膜表面滑爽性测试;
- 恒温恒湿状态调节箱:用于样品状态调节;
- 电子天平:用于称量与单位面积质量测定;
- 迁移试验装置、恒温烘箱与滴定装置:用于卫生指标的前处理与分析;
- 气相色谱仪、原子吸收/ICP光谱仪:用于溶剂残留及重金属等安全项目的分析(按需配置)。
应用领域
包装用聚乙烯吹塑薄膜进厂验收检测服务覆盖众多使用薄膜的行业与场景,主要包括:
- 食品行业:饼干、糖果、膨化食品、速冻食品等内包装膜的进厂检验;
- 日化行业:洗衣液、洗洁精等软包装用基膜的来料控制;
- 医药行业:药品外包装膜、复合膜基材的入厂验收;
- 电子行业:电子元器件防潮、缓冲包装膜的进货检验;
- 农业领域:农产品保鲜膜、覆盖膜的采购验收;
- 物流快递:快递包装膜、缠绕膜的批量抽检;
- 复合包装企业:作为印刷、复合工序基膜的进货把关;
- 其他:五金、玩具、纺织品等工业品包装膜的入厂检验。
常见问题
问题一:包装用聚乙烯吹塑薄膜进厂验收检测的检测周期是多久?
包装用聚乙烯吹塑薄膜进厂验收检测的周期一般为7-15个工作日。具体时长受多种因素影响:检测项目数量越多(如同时涵盖力学、光学、摩擦系数及卫生安全指标),所需时间相应延长;样品数量与批次规模会影响制样与测试排期;部分项目如迁移类试验需要在规定温度条件下长时间浸泡,耗时较长;若方法复杂或需多次平行验证,周期也会有所增加。对于有紧急需求的客户,可提前沟通安排加急处理,优先排产并压缩数据整理时间,尽快完成检测。
问题二:包装用聚乙烯吹塑薄膜进厂验收检测的检测价格是多少?
检测价格需要根据实际检测需求进行评估,无法一概而论。影响价格的主要因素包括:所选检测项目的数量与种类,仅检测外观、尺寸类项目费用相对较低,涉及力学性能、卫生安全指标则成本会上升;采用的检测方法与执行标准;送检样品的数量与规格;检测周期要求,加急服务会产生额外费用;以及报告交付形式等。建议在送检前明确验收项目清单,与客服或技术顾问沟通具体需求,获取针对性的报价方案。
问题三:包装用聚乙烯吹塑薄膜进厂验收检测测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力覆盖包装材料领域的多项标准与方法,可在资质许可范围内为客户提供专业的检测服务。同时,我们配备了专业的技术团队和齐全的仪器设备,工程师具备丰富的包装薄膜检测经验,能够针对不同客户的验收需求提供标准解读、方案设计与结果分析等支持,帮助客户高效完成来料把关。
问题四:包装用聚乙烯吹塑薄膜进厂验收检测依据哪些标准?
产品性能检测主要依据GB/T 4456《包装用聚乙烯吹塑薄膜》,该标准对外观、尺寸偏差、拉伸强度、断裂标称应变、直角撕裂、落镖冲击等项目作出了规定;各项试验分别引用GB/T 6672(厚度)、GB/T 6673(宽度)、GB/T 1040.3(拉伸性能)、QB/T 1130(直角撕裂)、GB/T 9639.1(落镖冲击)、GB/T 2410(透光率与雾度)、GB/T 10006(摩擦系数)等方法标准。若薄膜用于食品接触用途,还需依据GB 4806.7及GB 31604系列标准进行卫生安全检验。此外,客户与供应商签订的采购技术协议也可作为验收依据。
问题五:进厂验收检测对取样有什么要求?
取样时应从同一供应商、同一牌号树脂、同一工艺条件生产的同一批次膜卷中随机抽取,保证样品的代表性。外观检查可直接对整卷进行;性能测试用样品应在距离膜卷外端适当位置去除表层后裁取,避免表层受损段影响结果。所有试样裁取前不得拉伸、折叠或受热,力学性能试样需沿纵向和横向分别取样并清晰标注方向;样品状态调节应在温度23℃±2℃、相对湿度50%±5%的标准环境下进行,时间不少于4小时。
问题六:薄膜厚度偏差超标会带来哪些影响?
厚度偏差是进厂验收中最常见的判退原因之一。厚度偏薄会导致薄膜拉伸强度、落镖冲击性能下降,制袋和运输过程中容易出现破袋漏包;厚度偏厚则会增加单位面积质量,造成原料浪费和成本上升,同时可能影响热封参数的匹配。厚度不均匀还会引起薄膜收卷暴筋、皱褶等问题,进而影响后续印刷套印精度和复合质量。因此,标准对厚度平均偏差和极限偏差均有明确限值要求,进厂验收时应严格按标准逐点测量并判定。
问题七:食品接触用途的聚乙烯薄膜验收时要额外注意什么?
除常规性能项目外,食品接触用途薄膜还必须满足卫生安全要求,包括总迁移量、特定迁移量、高锰酸钾消耗量、重金属含量、脱色试验及感官指标等。验收时应核查供应商提供的符合性声明及相关证明材料,确认树脂牌号与添加剂符合法规允许使用的范围;必要时抽样送专业机构按GB 4806.7和GB 31604系列标准进行检验,确保薄膜在使用条件下不向食品迁移有害物质。对于油脂性、酸性食品以及需要加热使用的场景,还应关注模拟物的选择和更高温度条件下的迁移表现,确保包装安全性满足实际使用要求。