工业三聚磷酸钠灼烧失量测定
旗下实验室资质

CMA资质认定
中国计量认证
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
会员理事单位
理事单位
技术概述
工业三聚磷酸钠(Sodium Tripolyphosphate,Na5P3O10)是一种重要的精细磷酸盐产品,外观为白色粉末或颗粒状,具有优良的螯合、缓冲、分散和胶溶性能,广泛应用于合成洗涤剂、水处理、陶瓷、油田、纺织印染等工业领域。灼烧失量是衡量工业三聚磷酸钠产品质量的关键指标之一,它反映了产品中所含吸附水、结晶水以及其他在高温下易分解、易挥发组分总量的高低。
工业三聚磷酸钠灼烧失量测定是指将在规定条件下称量的一定量试样,置于高温炉中在规定温度下灼烧至恒重,通过灼烧前后试样质量的变化计算质量损失的百分比。灼烧失量数值偏高,通常意味着产品吸潮、干燥不充分或工艺控制不佳,直接影响产品中有效成分的实际含量、储存稳定性以及下游应用性能。因此,准确测定灼烧失量对于生产过程控制、产品出厂检验、贸易验收以及下游配方设计均具有重要意义。
该项测定的基本原理属于重量分析法(差减称量法),即以恒重为基础,通过精密称量获得灼烧前后的质量差,进而计算灼烧失量。测定过程不涉及复杂的化学反应,但对器皿恒重、温度控制、冷却时间和称量操作有严格的要求,是评价实验室基础操作规范性的代表性项目之一。
检测样品
工业三聚磷酸钠灼烧失量测定所针对的检测样品为工业级三聚磷酸钠固体产品,包括粉末状和颗粒状两种常见形态。送检样品应具有代表性,采样应遵循固体化工产品采样通则的相关要求,从批次产品中按规定的取样单元数抽取样品,经充分混合、缩分后,取不少于检测所需量的试样装入洁净干燥的密闭容器中。
样品在运输和保存过程中应注意以下事项:
- 样品容器应密封良好,防止吸收空气中的水分导致测定结果偏高;
- 避免与酸性、碱性或其他挥发性物质混装混运,防止交叉污染;
- 样品应存放于阴凉、干燥、通风的环境中,避免阳光直射和受潮;
- 送检时应清晰标注样品名称、批号、数量、送检单位及检测要求等信息,以便实验室建立样品档案和流转追溯。
实验室收到样品后,检测人员应核对样品状态,确认样品包装完好、标识清晰后方可安排检测。若样品出现明显结块、受潮或污染迹象,应及时与委托方沟通确认,以保证检测结果的准确性和代表性。
检测项目
以工业三聚磷酸钠灼烧失量测定为核心,结合产品质量评价的实际需要,通常可开展以下相关检测项目:
- 灼烧失量:反映试样中水分及易挥发组分的总量,是核心检测项目;
- 水分含量:通过干燥失重法测定,用于与灼烧失量结果进行对比分析;
- 总五氧化二磷含量:评价产品有效磷含量的关键指标;
- 三聚磷酸钠含量:直接反映产品主成分纯度;
- pH值:一般测定一定浓度水溶液的酸碱度;
- 水不溶物含量:评价产品溶解性能和杂质水平;
- 铁含量:影响产品白度和下游应用性能;
- 白度、粒度、表观密度:与产品外观和使用性能相关的物理指标;
- 硫酸盐、氯化物、氟化物等杂质指标:用于产品分级和质量判定;
- 砷、重金属等限量指标:针对食品添加剂级或特定用途产品的安全要求。
委托方可根据产品用途、执行标准或贸易合同要求,选择单项灼烧失量测定,或组合上述项目进行综合检测,以全面评价产品质量水平。
检测方法
工业三聚磷酸钠灼烧失量测定采用经典的高温灼烧恒重重量法。其方法要点是在已恒重的坩埚中准确称取试样,置于高温炉中于规定温度下灼烧至恒重,以灼烧前后的质量差计算灼烧失量。典型的操作流程如下:
- 坩埚恒重:将洁净的瓷坩埚(或石英、铂坩埚)置于高温炉中,在规定灼烧温度下灼烧约三十分钟至一小时,取出稍冷后放入干燥器中冷却至室温,称量,重复灼烧、冷却、称量操作,直至前后两次称量之差不超过规定范围,即达到恒重;
- 称取试样:在已恒重的坩埚中准确称取适量试样,称量精确至万分之一克,记录坩埚加试样的总质量,称量动作应迅速,防止试样吸潮;
- 高温灼烧:将盛有试样的坩埚置于高温炉中,由较低温度逐渐升温至规定灼烧温度,避免升温过快导致试样剧烈脱水崩溅造成损失,在规定温度下恒温灼烧约一小时;
- 冷却称量:将坩埚取出,稍冷后移入干燥器中冷却至室温(一般不少于三十至四十五分钟),准确称量;
- 重复灼烧:再次灼烧、冷却、称量,直至达到恒重,取最后一次称量结果参与计算;
- 结果计算:根据灼烧前后的质量数据,按下式计算灼烧失量,灼烧失量(%)=(灼烧前试样质量-灼烧后试样质量)÷灼烧前试样质量×100。
测定过程中的质量控制要点包括:高温炉温度须经过校准并确保炉内温度均匀稳定;分析天平应处于检定有效期内并定期校核;坩埚使用前必须严格恒重;冷却时间前后应保持一致;每批样品应进行平行测定,两次平行测定结果的绝对差值应符合方法精密度的要求,取平行测定结果的算术平均值作为最终报告结果。
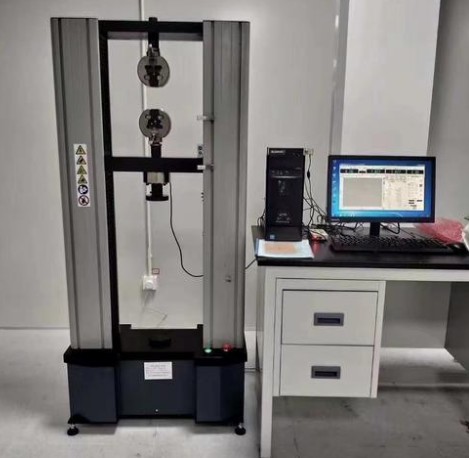
检测仪器
工业三聚磷酸钠灼烧失量测定所用仪器设备相对经典,但对精度和状态控制要求较高,主要配置如下:
- 箱式电阻炉(马弗炉):最高使用温度应满足灼烧温度要求并留有余量,配备经校准的温度控制系统,保证炉温准确、均匀;
- 分析天平:感量零点一毫克,具备防风罩,安装于稳定、无振动、无气流扰动的称量环境;
- 瓷坩埚、石英坩埚或铂坩埚:容积适当,耐高温、耐急冷急热,表面无裂纹和釉面缺损;
- 干燥器:内装变色硅胶或等效干燥剂,密封性良好,用于坩埚和试样的冷却;
- 坩埚钳:长度适宜,头部清洁无锈蚀,用于高温坩埚的取放;
- 辅助器具:包括耐高温手套、护目镜、称量瓶、样品勺、毛刷等实验室常规用品。
所有计量器具均应建立台账,定期检定或校准并做好期间核查,确保仪器状态满足检测方法的要求,从设备层面保障检测数据的准确可靠。
应用领域
工业三聚磷酸钠灼烧失量测定的检测结果在多个工业领域具有广泛的应用价值:
- 合成洗涤剂工业:三聚磷酸钠作为洗涤剂配方中的核心助剂,灼烧失量直接影响配方计量的准确性,测定结果可用于原料进厂验收和配方调整;
- 水处理行业:作为缓蚀阻垢剂的组分,产品质量指标中灼烧失量是评价有效成分含量的重要依据;
- 陶瓷工业:三聚磷酸钠用作泥浆解凝剂和分散剂,灼烧失量等指标关系到添加效果的稳定性;
- 油田及钻井行业:用作钻井泥浆处理剂时,产品质量控制需要对灼烧失量等指标进行把关;
- 纺织印染与造纸行业:作为软水剂、分散剂使用,原料质量评价涉及该指标;
- 贸易结算与质量仲裁:购销双方依据产品标准进行质量验收时,灼烧失量测定结果是判定产品等级的重要技术依据;
- 科研与工艺开发:在新产品研制和工艺优化中,通过灼烧失量变化评估干燥、聚合等工序的控制水平。
通过规范开展灼烧失量测定,企业能够及时掌握产品质量状态,优化生产工艺,降低质量风险,为产品的稳定生产和市场应用提供有力的数据支撑。
常见问题
问题一:工业三聚磷酸钠灼烧失量测定的检测周期是多久?
工业三聚磷酸钠灼烧失量测定的检测周期一般为7-15个工作日。具体周期会受到多种因素的影响,包括委托检测项目的数量、送检样品的数量、所采用检测方法的复杂程度、实验室当前的排单情况等。如果客户有紧急需求,可与实验室沟通安排加急处理,加急服务能够有效缩短周期,但需提前确认实验室的排期安排,以保证检测流程的规范性和结果的准确性。
问题二:工业三聚磷酸钠灼烧失量测定的检测价格是多少?
工业三聚磷酸钠灼烧失量测定的检测价格受多方面因素综合影响,主要包括检测项目的具体内容和数量、所采用的检测方法、送检样品的数量、检测周期要求以及是否需要加急服务等。单项测定与多项目组合检测的费用构成存在差异,批量送检与单样品送检的成本结构也不相同。由于每位客户的实际检测需求各不相同,具体的检测费用建议直接联系我们的在线客服进行咨询,客服人员将根据您的具体检测方案提供准确的报价信息。
问题三:工业三聚磷酸钠灼烧失量测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力范围覆盖磷酸盐类化工产品的多项理化指标检测,包括灼烧失量、主含量、杂质指标等项目。同时,我们组建了专业的技术团队,检测人员具备扎实的化学分析功底和丰富的重量分析操作经验,实验室配备高温炉、精密分析天平等成套仪器设备,并建立了完善的质量管理体系,能够为工业三聚磷酸钠灼烧失量测定提供规范、准确、可追溯的检测服务。
问题四:灼烧失量与水分含量有什么区别?
灼烧失量与水分含量是两个既有联系又有区别的指标。水分含量通常指在较低温度干燥条件下失去的吸附水,而灼烧失量是在高温灼烧条件下测得的质量损失,除吸附水外,还包括结晶水以及部分在高温下分解释放的挥发性组分,因此灼烧失量的数值一般大于或等于水分含量。两个指标结合分析,可以更全面地评价产品的干燥程度和工艺控制水平。
问题五:灼烧失量偏高的原因可能有哪些?
灼烧失量偏高通常与以下因素有关:一是产品干燥不充分,聚合工序尾工段脱水不到位;二是包装密封性差或储存环境潮湿,导致产品吸潮;三是原料或中间体中带入易分解挥发的杂质;四是取样和称量过程中样品暴露于空气中吸湿。通过排查上述环节,结合水分、主含量等指标的平行检测结果,可以准确定位质量波动的根源并采取相应改进措施。
问题六:测定过程中如何保证结果的准确性?
保证结果准确性的关键环节包括:坩埚必须预先灼烧至严格恒重;称样和称量冷却后坩埚的操作要迅速,防止试样吸潮或坩埚吸湿;高温炉温度须经校准且升温过程平稳,避免试样溅失;每次冷却时间应保持一致;同时进行平行双样测定,核查两次结果的偏差是否满足方法精密度的要求;此外,天平、温度控制设备等计量器具均应在有效检定或校准期内使用。
问题七:检测报告一般包含哪些内容?
工业三聚磷酸钠灼烧失量测定的检测报告一般包含以下内容:样品的基本信息(名称、编号、状态、接收日期等)、委托方信息、检测依据的方法标准、检测条件(灼烧温度、称样量等)、检测结果及数据修约、结果判定依据(如有)、报告编制人、审核人和批准人签字,以及报告的发放日期和唯一性标识。客户在收到报告后如有疑问,可随时联系技术服务人员进行解读和沟通。