高压油管用焊接钢管密封性能测试
旗下实验室资质

CMA资质认定
中国计量认证
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
会员理事单位
理事单位
技术概述
高压油管用焊接钢管是汽车发动机燃油喷射系统、工程机械液压系统以及各类高压流体输送系统中的关键承压元件,其密封性能直接决定了整个系统的运行安全与使用寿命。焊接钢管在制管过程中需经历板边成型、高频焊接、焊缝热处理、定径矫直等多道工序,焊缝区域不可避免地可能产生气孔、夹渣、未熔合、微裂纹等细微缺陷。这些缺陷在常规外观检验中未必被完全识别,而在长期高压、脉动载荷及温度变化的实际工况下,极易发展为渗漏甚至爆管事故,造成油液泄漏、系统失效,并可能引发火灾或环境污染等严重后果。
高压油管用焊接钢管密封性能测试就是针对这一问题开展的专业化检测服务。该测试通过模拟或加严实际服役条件,对钢管整体及焊缝区域施加规定的内压,在设定的保压时间内观测压力变化与泄漏情况,从而科学评价钢管的密封完整性、承压能力与安全裕度。测试过程遵循相关国家标准和行业标准,结合水压试验、气密性试验及无损检测等多种手段,形成多维度、全覆盖的评价体系,为管材生产企业改进工艺、为下游主机厂把控来料质量提供可靠的数据支撑。
从技术原理上看,密封性能测试的核心在于“加压—保压—检漏”三个环节。加压阶段以水、油或压缩空气为介质,将管内压力逐步提升至规定试验压力;保压阶段维持压力稳定,通过高精度压力传感器实时监测压力降;检漏阶段则借助目视观察、发泡剂涂抹、水下气泡观察或高灵敏度检漏仪等手段,判断焊缝及管体是否存在泄漏点。通过系统化的测试流程,可以全面暴露钢管在密封方面的潜在缺陷,确保产品在出厂前满足高压油管的严苛使用要求。
检测样品
高压油管用焊接钢管密封性能测试所涉及的样品范围较广,主要包括以下几类:
- 直缝高频电阻焊钢管(ERW钢管):高压油管最常用的管材类型,重点考核焊缝区域的密封性;
- 冷拔或冷轧精密焊接钢管:用于对尺寸精度和内表面质量要求较高的油管产品;
- 双层卷焊钢管及钎焊复合钢管:部分特殊用途高压油管采用的多层复合结构管材;
- 半成品管段:尚未进行总成加工的定尺管段;
- 成品高压油管总成:包含接头、螺母等连接件的高压油管组件。
送检样品应满足以下基本要求:样品表面清洁,无油污、锈蚀及人为机械损伤;样品长度和数量符合相应标准或双方协议规定;如需进行破坏性项目,应另行准备备用样品;委托方应尽可能提供产品牌号、规格、执行标准、生产工艺等信息,以便检测机构制定针对性的试验方案,保证测试条件与实际产品状态相匹配。
检测项目
围绕高压油管用焊接钢管的密封性能评价,常规检测项目包括但不限于以下内容:
- 水压试验(液压试验):检验钢管在规定内压下的耐压强度与整体密封性;
- 气密性试验:以压缩空气或氮气为介质,检测焊缝及管体在规定压力下的微量泄漏;
- 保压性能测试:考核试验压力下规定保持时间内的压力稳定性;
- 爆破试验:测定钢管发生破裂时的极限压力,评估产品的安全裕度;
- 焊缝涡流探伤:快速检测焊缝表面及近表面缺陷;
- 焊缝超声波探伤:检测焊缝内部缺陷的位置、尺寸与分布;
- 射线检测:对可疑焊缝进行内部缺陷的影像化确认;
- 外观与尺寸检验:包括外径、壁厚、椭圆度、焊缝外观等辅助性项目。
实际检测中可根据产品用途、执行标准和委托方要求对上述项目进行组合选择。例如,日常出厂检验通常以水压试验配合涡流探伤为主,而型式试验或新产品鉴定则需要增加爆破试验和更全面的气密性考核,以获得完整的产品质量画像。
检测方法
水压试验:将钢管两端可靠密封,缓慢注入试验介质(一般为洁净水),排尽空气后分级加压至规定试验压力。试验压力通常依据产品标准,按公称压力的倍数或根据钢管壁厚与钢级计算确定。达到试验压力后稳压保压,在规定的保持时间内观察压力表读数变化,检查管体和焊缝有无渗漏、鼓包、变形或异常响动。试验结束后缓慢泄压,并对样品进行干燥与防锈处理。
气密性试验:以干燥洁净的压缩空气或氮气为介质,将压力升至规定值后封闭气源。常用检漏方式包括:发泡剂涂抹法,通过观察焊缝及管体表面是否出现气泡判断泄漏部位;水下气泡法,将充压样品整体浸入水槽,观察是否有连续气泡逸出;压降法,通过高精度压力变送器监测规定时间内的压力衰减,并与允许压降值比较判定合格性。对于泄漏率要求极为苛刻的高端油管产品,还可采用更高灵敏度的检漏技术进行定量评价。
无损检测配合验证:对于密封性能测试中发现的可疑部位或高风险批次,可辅以涡流探伤、超声波探伤和射线检测,对焊缝内部缺陷进行定位、定量和定性分析,查明泄漏根源,为制造工艺改进提供依据。爆破试验则在专用爆破试验台上进行,以规定的升压速率持续加压直至试样破裂,记录爆破压力和破裂位置,评估钢管的极限承压能力。
整个检测流程严格执行相关国家标准及行业标准,如GB/T 241《金属管 液压试验方法》、GB/T 7735《钢管涡流探伤检验方法》等,同时可依据客户指定的企业标准或双方协议方法开展测试,确保检测条件、判定依据与产品实际使用要求保持一致。
检测仪器
密封性能测试依托一系列专业化的仪器设备完成,主要包括:
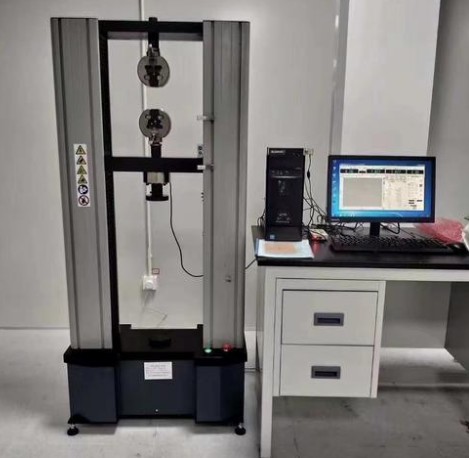
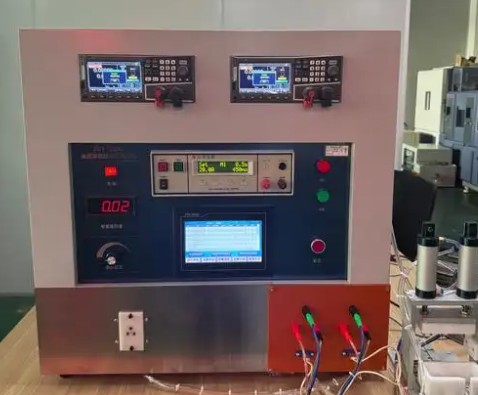
- 水压试验机:配备高压泵、增压装置和专用夹持封头,可对不同规格钢管实施液压试验;
- 气密性检测仪:包括直压式气密仪、压差法检漏仪及高灵敏度检漏设备等;
- 超声波探伤仪及相控阵超声系统:用于焊缝内部缺陷的扫查与成像;
- 涡流探伤仪:用于焊缝表面及近表面缺陷的高速自动化检测;
- X射线探伤装置:用于焊缝内部缺陷的影像化确认;
- 爆破试验台:配备高压泵组、缓冲装置和完善的安全防护系统;
- 高精度压力传感器与数据采集系统:实时记录压力—时间曲线,确保数据可追溯;
- 精密量具:如壁厚千分尺、外径千分尺、游标卡尺等辅助测量工具。
所有仪器设备均定期经过计量校准并在有效期内使用,压力表和传感器的精度等级与量程满足相应标准的强制性要求,从设备层面保障检测数据的准确性与可靠性。
应用领域
高压油管用焊接钢管密封性能测试服务的应用领域十分广泛,主要覆盖以下行业与场景:
- 汽车工业:柴油机高压喷油管、共轨燃油系统油管等关键部件的质量控制;
- 工程机械:挖掘机、装载机、起重机等设备的液压管路检验;
- 农业机械:拖拉机、联合收割机的高压润滑与液压油管检测;
- 船舶与轨道交通:船用柴油机高压油管、机车车辆燃油管路的验收;
- 石油化工:高压输液、注油管路系统用管的质量评价;
- 发电设备与重型机械:润滑系统、液压控制系统用管考核;
- 管材生产企业与贸易商:出厂检验、型式试验及来料验收。
通过规范化的密封性能测试,相关企业能够有效识别管材质量风险,提升产品合格率与市场信誉,同时为质量纠纷仲裁、招投标技术证明和进出口商品检验提供权威的技术依据。
常见问题
问题一:高压油管用焊接钢管密封性能测试的检测周期是多久?
高压油管用焊接钢管密封性能测试的检测周期一般为7-15个工作日。具体周期受多方面因素影响:首先是检测项目数量,仅进行单项水压试验周期较短,若叠加气密性试验、爆破试验及无损检测等项目,周期会相应延长;其次是样品数量与规格,批量样品或特殊规格需要定制夹具时耗时更多;第三是方法复杂程度,涉及高灵敏度检漏或长时保压的试验需要额外时间;此外,若委托方有紧急需求,可与实验室协商安排加急处理,在保证数据质量的前提下尽量缩短交付时间。
问题二:高压油管用焊接钢管密封性能测试的检测价格是多少?
高压油管用焊接钢管密封性能测试的价格受多种因素综合影响,无法一概而论。主要影响因素包括:所选检测项目的种类与数量,单项试验与多项组合测试的费用差异明显;试验方法与技术难度,高灵敏度检漏、爆破试验等复杂项目的成本相对较高;样品的规格尺寸和数量;是否涉及破坏性试验以及样品前处理工作量;检测周期要求,常规周期与加急服务的成本也有所不同。建议委托前与检测机构详细沟通检测需求,由专业工程师评估后提供正式报价方案,以获得准确的费用信息。
问题三:高压油管用焊接钢管密封性能测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力范围覆盖金属管材密封性能、液压试验、无损检测等多个技术领域。专业技术团队具备丰富的管材检测经验,实验室配备先进的液压试验机、气密性检测仪和无损检测设备,能够按照国家标准、行业标准及客户指定方法规范开展测试,检测过程科学严谨、数据准确可靠,可满足产品质量控制、供应商考核、招投标等多种用途对结果权威性的要求。
问题四:高压油管用焊接钢管密封性能测试前需要做哪些准备工作?
送检前建议确认以下事项:明确检测项目和执行标准,避免试验方案反复修改;准备数量充足、状态完好的样品,样品应清洁、无锈蚀和机械损伤;提供产品基本信息,如牌号、规格、壁厚、焊接工艺等,便于制定针对性试验方案;若为管段样品,需保证端部便于密封夹持;与检测机构签订委托协议并确认试验压力、保压时间等关键参数。充分的准备可以有效避免因样品或资料不符合要求而延误检测周期。
问题五:水压试验与气密性试验有什么区别?
两者的主要区别在于试验介质和检测灵敏度。水压试验以液体为介质,液体近乎不可压缩,试验压力较高,主要考核钢管的耐压强度和宏观密封性,能有效发现穿透性缺陷,且安全性较好;气密性试验以气体为介质,气体分子小、粘度低,穿透能力强,对微小泄漏更为敏感,常用于发现水压试验难以暴露的微漏缺陷。实际检测中通常先进行水压试验,再进行气密性试验,两者互为补充,形成完整的密封性能评价链条。
问题六:高压油管用焊接钢管密封性能测试依据哪些标准进行?
常用依据包括GB/T 241《金属管 液压试验方法》、GB/T 7735《钢管涡流探伤检验方法》等国家标准,以及相应的高压油管用焊接钢管产品标准和行业标准。此外,还可以依据客户指定的企业标准、国外标准或双方协商确定的试验方法开展测试。委托时应当明确执行标准,因为不同标准对试验压力、保压时间、判定准则的规定可能存在差异,直接关系到测试条件和结果评价的有效性。
问题七:如果密封性能测试结果不合格应该怎么办?
若测试过程中出现泄漏、压力异常下降或异常变形等情况,检测机构会提供详细的试验记录,标明泄漏部位、试验压力、保压时间等关键信息,帮助企业定位问题。可进一步通过涡流、超声或射线等无损检测手段对缺陷进行定性定量分析,查明泄漏根源,例如焊缝气孔、未焊透、夹渣或原材料缺陷等。建议企业据此调整焊接工艺参数、优化来料质量管控,改进后重新送样复检,直至产品满足标准要求。完整的检测数据也可作为供应商质量考核与工艺改进效果验证的重要依据。