气瓶螺纹牙型角检测
旗下实验室资质

CMA资质认定
中国计量认证
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
会员理事单位
理事单位
技术概述
气瓶螺纹牙型角检测是气瓶质量检验中的关键项目之一,主要针对气瓶瓶口、瓶阀座及相关连接部位螺纹的牙型几何参数进行精密测量与分析。牙型角是指螺纹牙型上相邻两牙侧之间的夹角,它是决定螺纹配合精度、密封性能和连接强度的基础几何要素。对于气瓶这类承压特种设备而言,螺纹牙型角的偏差会直接影响瓶阀与瓶口的旋合质量,进而关系到气瓶在使用过程中的密封可靠性与整体安全性。
根据我国气瓶专用螺纹相关标准的规定,气瓶瓶口普遍采用圆锥螺纹结构,其牙型角通常为55度,配合特定的锥度设计,通过螺纹副的旋合实现密封与承载的双重功能。在气瓶的制造、定期检验和维修环节,螺纹部位会因加工误差、反复拆装、锈蚀、磨损等原因产生牙型变形、牙型半角超差、牙面损伤等问题。因此,通过科学的检测手段对牙型角及相关参数进行量化评价,是判断气瓶螺纹是否满足使用要求、能否继续服役的重要技术依据。气瓶螺纹牙型角检测涉及几何量计量、特种设备检验、材料表面评价等多学科知识,需要由专业检测机构依托精密仪器和规范流程来实施。
检测样品
气瓶螺纹牙型角检测的样品范围覆盖各类气瓶及其配套件的内外螺纹部位,常见检测对象包括以下几类:
- 钢质无缝气瓶:包括氧气瓶、氮气瓶、氩气瓶、氢气瓶等高压气瓶的瓶口内螺纹和瓶肩部位螺纹;
- 液化石油气钢瓶:瓶阀座螺纹以及调压器接口相关螺纹部位;
- 溶解乙炔气瓶:瓶口螺纹及易熔合金塞座螺纹等关键连接位置;
- 车用压缩天然气钢瓶与复合材料气瓶:瓶口螺纹、阀门接口螺纹;
- 呼吸器用复合气瓶:消防、潜水及应急逃生用气瓶的瓶口螺纹;
- 瓶阀及阀门附件:瓶阀阀体外部螺纹、瓶帽螺纹、接头转换件螺纹等;
- 气瓶制造过程中的半成品件:用于生产质量控制的新加工螺纹部位。
送检样品既可以是完整的气瓶整体,也可以是气瓶瓶口部位解剖样段、瓶阀实物或加工工序中的螺纹试件。对于在役气瓶的定期检验,检测一般以整瓶为对象,在现场或实验室条件下对瓶口螺纹直接进行测量。
检测项目
气瓶螺纹牙型角检测通常不是孤立进行的,而是作为螺纹综合检测体系的组成部分展开。围绕牙型角这一核心参数,常见的检测项目包括:
- 牙型角及牙型半角:测量螺纹牙型两侧边之间的夹角,以及每一侧边与螺纹轴线垂直线之间的夹角,评价牙型轮廓的对称性与准确性;
- 螺距与导程:检测相邻牙对应点之间的轴向距离及其累积误差;
- 锥度:测量圆锥螺纹沿轴向的直径变化率,判断锥度是否符合设计要求;
- 大径、小径与中径:对螺纹的三个特征直径进行测量,评价尺寸偏差;
- 牙顶与牙底圆弧状态:检查牙型顶部和底部的圆弧轮廓是否完整,是否存在尖角、削平等缺陷;
- 螺纹表面质量:观察牙面有无锈蚀、划伤、崩牙、磨损、异物嵌入等损伤;
- 螺纹有效长度与旋合性:评价螺纹的旋合深度和与瓶阀的配合状态。
通过上述项目的系统检测,可以全面掌握气瓶螺纹的几何质量状况,为气瓶的安全性判定提供数据支撑。
检测方法
气瓶螺纹牙型角检测的方法选择需综合考虑螺纹类型、精度要求、样品状态和检测目的,常用的检测方法有以下几种:
一、工具显微镜测量法。将气瓶螺纹样品或解剖后的螺纹样段放置于工具显微镜工作台上,利用测角目镜和纵横读数装置,对螺纹牙型轮廓的角坐标进行直接测量。通过在牙侧影像上取点,计算牙型两侧边的方位角,从而获得牙型角和牙型半角的数值。该方法测量精度高,是牙型角测量的经典手段。
二、影像测量与投影比对法。利用影像测量仪或投影仪,将螺纹轮廓放大成像,通过与标准牙型模板或理论轮廓进行比对,快速判断牙型角的偏差方向和大小。该方法直观高效,适合批量样品的筛查性检测。
三、轮廓扫描法。采用接触式或激光式轮廓测量仪,沿螺纹轴向剖切方向对牙型轮廓进行连续扫描,获得完整的牙型轮廓曲线,再由专业软件自动拟合牙侧直线并计算牙型角、牙型半角、螺距等参数。该方法数据丰富,能够同时发现牙面的局部损伤。
四、三坐标测量法。对于瓶口位置特殊、结构复杂的样品,可利用三坐标测量机配以测针系统,在螺纹牙面上采集三维坐标点,通过数学拟合计算牙型角及相关几何参数,实现空间条件下的精确测量。
五、印模复型法。对于不便直接上机测量的瓶口内螺纹,可采用硅胶等复模材料对螺纹型面进行印模,取出后对印模样品进行测量,间接获得内螺纹的牙型参数。该方法对样品无损伤,适用于在役气瓶的检验。
六、螺纹量规综合检验法。采用气瓶专用螺纹量规对螺纹进行综合检查,虽然不能直接读出牙型角数值,但可以通过量规的旋合状态辅助判断螺纹综合质量,通常作为牙型角精密测量的前置筛查手段。
检测仪器
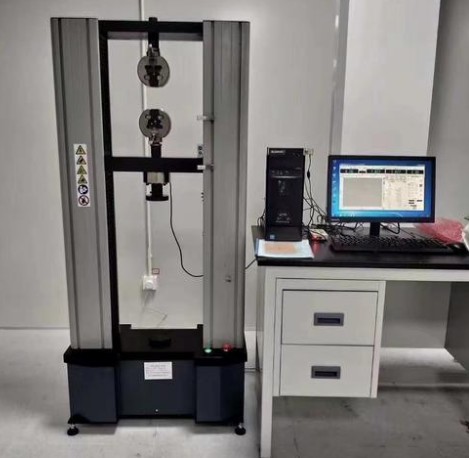
气瓶螺纹牙型角检测依托于高精度的几何量测量仪器和配套装置,实验室常用的主要仪器设备包括:
- 大型工具显微镜:配备测角目镜与轮廓目镜,用于牙型角、牙型半角和螺距的精密测量;
- 三坐标测量机:具备空间坐标采集与几何拟合功能,适用于复杂部位螺纹的测量;
- 轮廓测量仪:通过接触式测针扫描牙型轮廓,获取连续轮廓数据并进行参数计算;
- 影像测量仪:结合光学成像与软件分析,实现牙型轮廓的非接触快速测量;
- 光学投影仪:将螺纹牙型放大投影,用于轮廓比对与缺陷观察;
- 气瓶专用螺纹量规:包括通规与止规,用于螺纹综合检验与合格性初筛;
- 硅胶复模材料及配套工具:用于内螺纹的印模取样;
- 表面检查辅助器具:如内窥镜、照明光源、清洗用具等,用于牙面状态的观察与预处理。
所有计量仪器均需经过定期检定或校准,确保测量结果的可溯源性,为检测数据的准确可靠提供保障。
应用领域
气瓶螺纹牙型角检测服务广泛应用于与气瓶安全相关的多个行业领域,主要应用方向包括:
- 气瓶制造行业:用于新造气瓶瓶口螺纹的过程检验与出厂检验,控制加工质量;
- 气瓶定期检验机构:在气瓶定期检验环节对瓶口螺纹进行检测,判定气瓶能否继续使用;
- 瓶阀及附件制造企业:对阀门螺纹的牙型质量进行入厂或出厂检测;
- 特种设备监管部门:为气瓶质量监督检查和安全评定提供技术数据;
- 消防救援领域:对呼吸器气瓶螺纹进行检测,保障应急救援装备的可靠性;
- 医疗与科研单位:对医用氧气瓶、实验室气体钢瓶螺纹开展安全性评估;
- 交通事故与失效分析:在气瓶泄漏、脱落等事故调查中,螺纹牙型检测可作为失效原因分析的重要环节;
- 进出口贸易:为气瓶及瓶阀产品的质量验证提供检测依据。
常见问题
问题一:气瓶螺纹牙型角检测的检测周期是多久?
气瓶螺纹牙型角检测的周期一般为7-15个工作日。具体完成时间会受到多方面因素的影响:首先是检测项目的数量,如果仅检测牙型角单项参数,周期相对较短,若同时开展螺距、锥度、中径及表面质量等综合项目,所需时间会相应延长;其次是样品数量,批量送检时整体排期会随样品规模增加而延长;再次是检测方法的复杂程度,需要复模取样、解剖制样或三坐标编程测量的样品,耗时通常多于常规影像测量;此外,若委托方有加急需求,实验室可根据实际情况安排优先处理,缩短交付时间。建议在送检前与检测机构沟通确认具体周期安排。
问题二:气瓶螺纹牙型角检测的检测价格是多少?
气瓶螺纹牙型角检测的费用需要根据实际检测需求进行具体核算,无法一概而论。影响价格的主要因素包括:检测项目的多少,单项牙型角测量与包含螺距、锥度、中径等参数的综合检测在费用上存在差异;所选用的检测方法,精密仪器测量与常规量规检验的成本投入不同;送检样品的数量与类型,批量样品通常在单价上会有一定优惠;检测周期的要求,加急服务会相应增加费用成本;以及是否需要制样、复模等辅助工序。建议有检测需求的客户直接与我们的技术顾问联系,说明具体的检测目的和样品情况,即可获得针对性的报价方案。
问题三:气瓶螺纹牙型角检测测试需要什么资质?
开展气瓶螺纹牙型角检测,检测机构需要具备相应的资质能力。我们旗下拥有CMA和CNAS资质,检测能力范围覆盖几何量测量、金属材料相关检测及无损检测等多个领域,能够满足气瓶螺纹参数检测的资质要求。同时,我们组建了由经验丰富的检测工程师和技术专家组成的专业团队,熟悉气瓶专用螺纹相关标准和技术规范,配备了大工具显微镜、三坐标测量机、轮廓测量仪等高精度仪器设备,并建立了完善的质量管理体系,从人员、设备、方法、环境等方面全方位保障检测工作的规范性与结果的准确性,可为各类客户提供权威可信的检测服务。
问题四:气瓶螺纹牙型角偏差会带来哪些安全隐患?
气瓶螺纹牙型角偏差可能引发多方面的安全隐患。当牙型角或牙型半角超差时,瓶口螺纹与瓶阀螺纹的牙面接触状态会发生改变,接触面积减少、局部应力集中,导致密封副无法形成有效贴合,容易出现气体缓慢泄漏;在高压工况下,配合不良的螺纹还可能造成连接强度下降,存在瓶阀松脱、飞出的风险;此外,牙型偏差往往会加速螺纹在拆装过程中的磨损,缩短气瓶和瓶阀的使用寿命。对于盛装可燃、有毒介质的气瓶,螺纹密封失效的后果更为严重,因此及时开展牙型角检测具有重要意义。
问题五:气瓶螺纹牙型角检测主要依据哪些标准?
气瓶螺纹牙型角检测主要依据气瓶专用螺纹相关国家标准开展,该类标准对气瓶圆锥螺纹的牙型、基本尺寸、公差和检验方法作出了明确规定,是牙型角判定的基础依据。同时,气瓶安全技术规程对气瓶定期检验中螺纹检查的要求也是重要参考。在具体测量环节,几何量测量的通用技术规范、螺纹参数测量的方法标准以及实验室管理体系要求共同构成了检测活动的技术支撑。检测机构会根据样品类型、检测目的和委托方要求,选用适用的标准组合实施检测,并在结果中注明所用依据。
问题六:新制造的气瓶和在役气瓶在螺纹检测上有何区别?
两类气瓶的螺纹检测侧重点有所不同。新制造气瓶的螺纹检测以质量控制为导向,重点考察加工精度,包括牙型角、牙型半角、螺距、锥度和直径尺寸等参数是否满足设计公差要求,通常在制造过程中按批次抽检,出厂前还需进行整体检验;而在役气瓶的定期检验则以安全评价为导向,除测量牙型几何参数外,更关注螺纹的服役损伤,如磨损程度、锈蚀状况、崩牙断牙、变形等缺陷的识别与定量评价,从而判断螺纹剩余的密封与承载能力。此外,在役气瓶的瓶口螺纹多为内螺纹,常需借助复模或专用器具进行测量,检测手段上也有所不同。
问题七:气瓶螺纹牙型角检测前需要对样品做哪些准备?
为确保检测顺利进行并获得准确结果,送检前建议做好以下准备工作:首先对螺纹部位进行清洁,清除粉尘、油污、锈屑及密封残留物,避免异物影响测量精度;其次检查样品的完整性,对于存在明显损伤的部位可提前拍照记录并向实验室说明情况;第三,明确检测需求,告知实验室需要检测的螺纹位置、参数项目和判定依据;第四,若送检对象为整瓶,需确认瓶内介质已排空、阀门已妥善处理,符合安全转运条件;第五,对需要解剖取样的情况,应与实验室协商制样方案。做好充分的前期沟通与准备,能够有效提升检测效率与结果的可靠性。