钨粉出厂检验
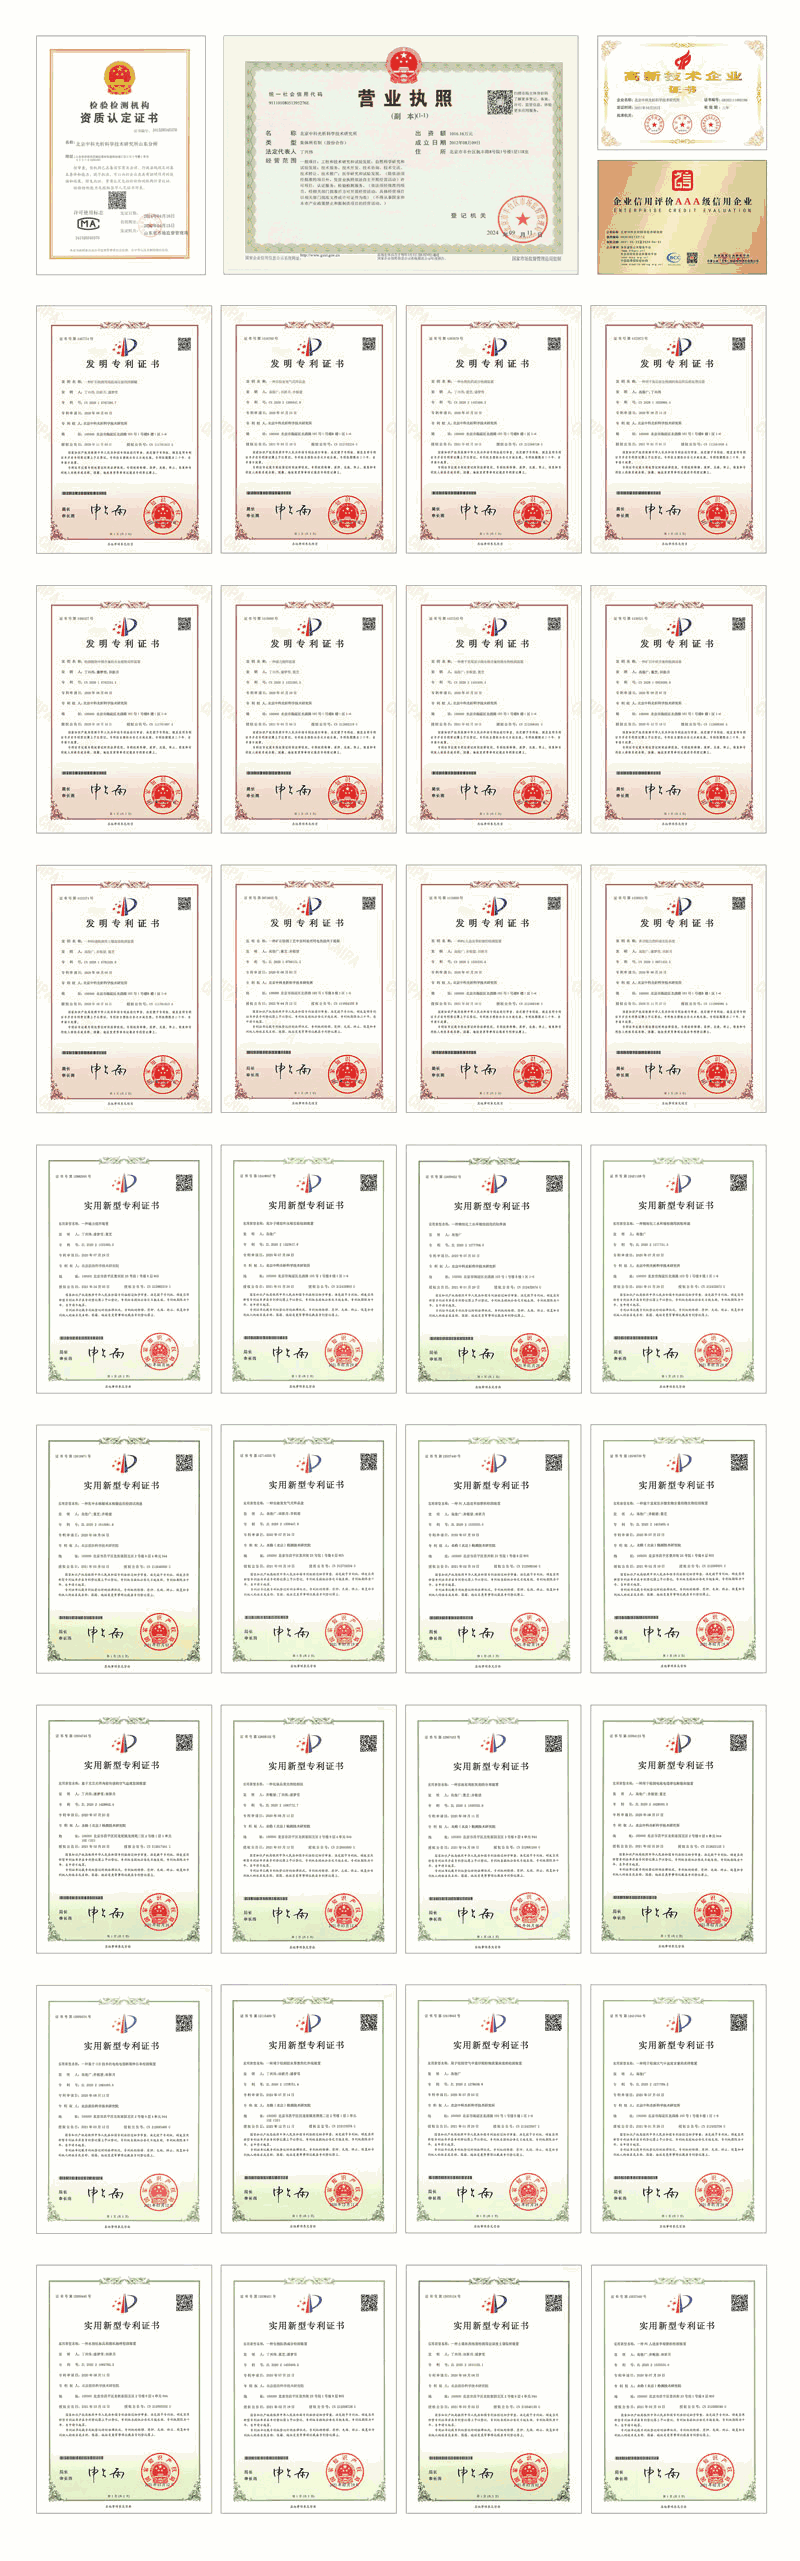
旗下实验室资质

CMA资质认定
中国计量认证
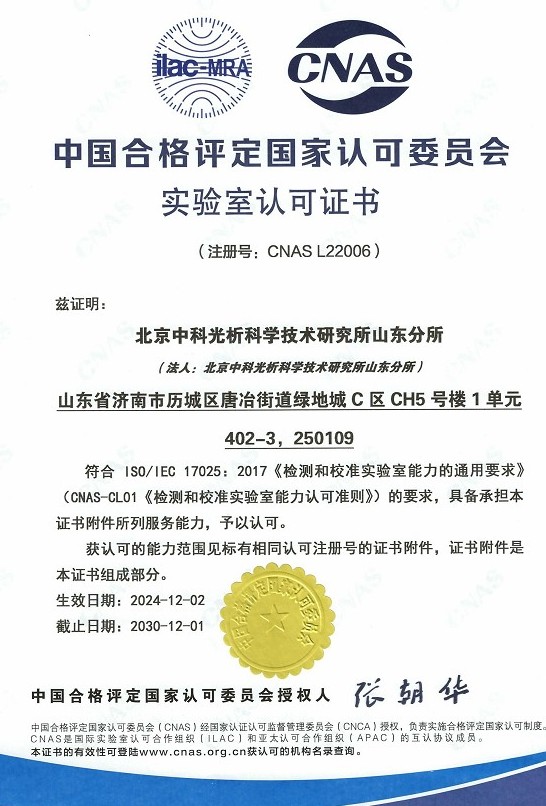
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
会员理事单位
理事单位
技术概述
钨粉是以三氧化钨、蓝色氧化钨等钨氧化物为原料,经氢气还原炉高温还原后制得的金属粉末,是粉末冶金工业的重要基础原料之一。金属钨具有熔点高(约3410℃)、密度大(约19.35 g/cm³)、硬度高、导电导热性能优异等特点,因此钨粉的质量直接决定了下游硬质合金、钨材制品、电子元器件等产品的性能与使用寿命。
钨粉出厂检验是指钨粉生产企业或专业检测机构在产品出厂前,依据相关产品标准和技术协议,对钨粉的化学成分、物理性能、工艺性能等指标进行的系统性检测与评价。通过出厂检验,企业可以判定每批产品是否符合订货合同与国家标准要求,避免不合格品流入下游工序,同时为生产工艺调整提供数据支撑。钨粉出厂检验的主要依据标准包括GB/T 3458《钨粉》、GB/T 4324系列《钨化学分析方法》以及相关物理性能检测方法标准,出口产品或特殊用途产品还可参照ASTM、ISO等国际标准执行。
钨粉的质量特性与还原温度、氢气流量、推舟速度、原料粒度等工艺参数密切相关,不同批次之间可能出现粒度、氧含量、松装密度等指标的波动,因此建立科学规范的出厂检验制度,对保证产品批次稳定性、提升客户信任度具有重要意义。
检测样品
钨粉出厂检验的样品应从待检批次中按GB/T 5314《粉末冶金用粉末的取样方法》的规定抽取,确保样品具有充分的代表性。取样应在洁净、干燥的环境中进行,避免样品吸潮、氧化或混入外来杂质,取样后应及时密封标识。
- 按粒度分类:粗颗粒钨粉、中颗粒钨粉、细颗粒钨粉、超细钨粉以及用于增材制造的球形钨粉等;
- 按用途分类:硬质合金用钨粉、钨材深加工用钨粉、等离子喷涂用钨粉、电子工业用高纯钨粉等;
- 取样方式:根据批号划分批次,按包装件数比例抽取份样,经混合、缩分后获得检验用样品;
- 送样量:化学成分分析通常需要数十克,粒度、密度等物理性能测试需要量较少,具体数量可结合检测项目与客户要求确定;
- 样品保存:样品应密封保存于干燥器或干燥洁净的容器中,避免长时间暴露于空气中影响检测结果。
检测项目
钨粉出厂检验项目涵盖化学成分与物理性能两大类,具体检测项目的选择需结合产品牌号、执行标准与客户技术协议确定,形成完整的质量评价体系。
化学成分检测项目主要包括:
- 钨含量(纯度):一般要求不低于99.9%,高纯产品的杂质控制要求更为严格;
- 杂质元素:铁、镍、铜、钼、铬、钙、硅、铝、镁、钾、钠等金属杂质元素的含量;
- 氧含量:钨粉在还原、过筛、包装过程中易吸附氧,氧含量是出厂检验的关键指标之一;
- 碳含量与硫含量:影响后续碳化及烧结质量的重要元素;
- 氢损:反映粉末中可被氢还原物质的总体水平。
物理性能检测项目主要包括:
- 粒度及粒度分布:费氏粒度(平均粒度)、激光粒度D10/D50/D90等特征参数;
- 松装密度:反映粉末自然堆积状态下的填充性能;
- 振实密度:反映粉末经振动密实后的填充能力;
- 流动性能:霍尔流速测试(超细粉末可能无法自由流出,需在报告中注明);
- 粉末形貌:颗粒形状、表面状态及团聚情况;
- 比表面积:间接评价粉末细度与活性的重要参数;
- 物相组成:判断是否存在氧化钨等非金属钨杂相。
检测方法
针对不同检测项目,钨粉出厂检验采用相应的标准化检测方法,确保检测数据准确可靠、可比性强,并满足标准与贸易双方的要求。
- 杂质元素分析:采用电感耦合等离子体发射光谱法(ICP-OES)或电感耦合等离子体质谱法(ICP-MS),样品经溶解处理后测定各杂质元素含量,并通过差减法计算钨的纯度;
- 碳、硫测定:采用高频感应炉燃烧—红外吸收法,快速准确测定碳、硫元素含量;
- 氧、氮测定:采用脉冲加热惰性气体熔融—红外吸收法或热导法测定;
- 费氏粒度测定:采用空气透过法原理的平均粒度仪,获得粉末的平均粒度值;
- 激光粒度分析:基于激光衍射原理测定完整的粒度分布曲线,获得各特征粒径;
- 松装密度测定:采用斯科特容量计法,使粉末以规定方式自然充满量杯后称量计算;
- 振实密度测定:将粉末装入量筒,经规定次数与振幅振动后测量体积并计算;
- 流速测定:采用标准霍尔流速计,测定规定质量粉末流过标准漏斗孔的时间;
- 形貌观察:采用扫描电子显微镜观察颗粒形貌、粒度均匀性及团聚状态;
- 物相分析:采用X射线衍射技术分析粉末物相组成,识别可能存在的氧化物杂相。
检测仪器
钨粉出厂检验涉及多种精密分析仪器与专用测试设备,仪器的精度水平与校准状态直接影响检测结果的准确性和可靠性。
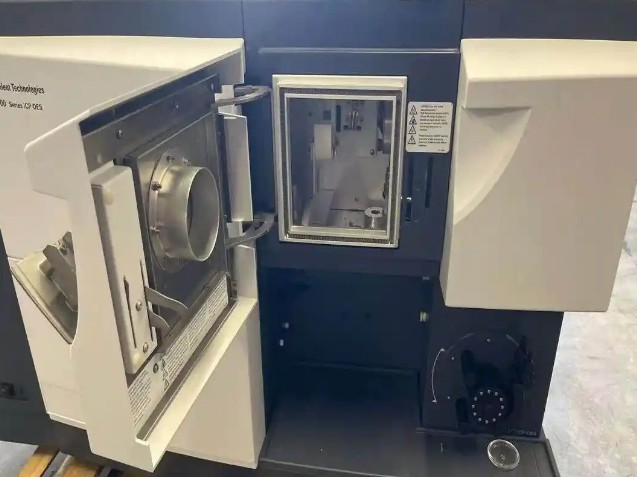
- 电感耦合等离子体发射光谱仪(ICP-OES):用于铁、镍、铜、钼、钙、镁、钾、钠等杂质元素的定量分析;
- 电感耦合等离子体质谱仪(ICP-MS):用于痕量与超痕量杂质元素的测定,灵敏度更高;
- 高频红外碳硫分析仪:用于碳、硫元素的快速准确测定;
- 氧氮氢分析仪:用于氧、氮等气体元素含量的分析;
- 费氏平均粒度仪:基于空气透过法原理测定粉末平均粒度;
- 激光粒度分析仪:测定粒度分布及特征粒径;
- 扫描电子显微镜(SEM):观察粉末颗粒形貌与微观结构;
- BET比表面积测试仪:测定粉末比表面积,评估粉末细度与表面活性;
- X射线衍射仪(XRD):分析粉末物相组成;
- 霍尔流速计、斯科特容量计、振实密度测试仪:用于粉末工艺性能测试;
- 万分之一电子天平、干燥箱、样品缩分器等辅助设备。
应用领域
钨粉作为重要的战略金属基础材料,应用领域十分广泛。不同用途对钨粉质量指标的要求各有侧重,出厂检验可以结合具体应用场景提供针对性的检测方案。
- 硬质合金工业:钨粉是生产碳化钨粉的主要原料,用于制造切削刀具、矿用钻头、模具耐磨件等,对粒度、氧含量和杂质控制要求严格;
- 钨材深加工:用于生产钨丝、钨棒、钨板、钨坩埚、钨电极等制品,广泛应用于照明、高温炉、焊接等行业;
- 增材制造(3D打印):球形钨粉用于激光选区熔化等增材制造工艺,成形复杂结构的高熔点金属部件;
- 等离子喷涂:钨粉制备的涂层用于提高部件的耐高温、耐冲刷性能;
- 电子工业:高纯钨粉用于制备溅射靶材、电子封装及半导体相关材料;
- 国防军工与航空航天:用于高性能穿甲弹芯、陀螺仪配重、射线屏蔽件等关键部件的制造。
常见问题
问题一:钨粉出厂检验的检测周期是多久?
钨粉出厂检验的检测周期一般为7-15个工作日。具体周期受多种因素影响:检测项目数量越多,所需时间相应延长;送检样品数量较大、需要分批检测时,周期也会有所增加;部分项目如痕量杂质分析、比表面积测试等前处理复杂、方法难度高,同样会影响整体进度。如果客户有紧急需求,可以与检测机构沟通安排加急处理,在保证数据质量的前提下尽量缩短交付时间。
问题二:钨粉出厂检验的检测价格是多少?
钨粉出厂检验的费用没有统一固定标准,主要取决于检测项目的种类与数量、所采用的检测方法、送检样品数量以及检测周期等因素。例如,仅开展粒度和氧含量等少数常规项目,与开展全元素分析加全套物理性能检测的费用会有明显差别;选择加急服务也会对整体费用产生影响。建议客户根据实际需求确定检测方案后联系咨询,获取针对性的报价信息。
问题三:钨粉出厂检验测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力范围覆盖金属粉末的化学成分分析、粒度分布测试、密度与流动性测定等多个领域。同时,我们拥有经验丰富的专业技术团队和完善的质量管理体系,配备光谱、质谱、粒度分析等多台高精度仪器设备,能够为客户提供科学、公正、准确的钨粉出厂检验服务,满足国内外客户的多样化检测需求。
问题四:钨粉出厂检验需要送多少样品?
送样量与检测项目密切相关。一般化学成分分析建议提供50克以上样品,粒度、密度、流动性等物理性能测试各需要数克至数十克不等。为便于复测与留样,建议客户在条件允许时提供100克以上混合均匀的样品,并注明牌号、批号、粒度规格及执行标准等信息,以便检测机构合理安排检测方案并出具完整结果。
问题五:钨粉出厂检验主要依据哪些标准?
钨粉出厂检验常用标准包括GB/T 3458《钨粉》产品标准、GB/T 4324系列钨化学分析方法标准,以及GB/T 1479(松装密度)、GB/T 5162(振实密度)、GB/T 19077(激光衍射法粒度分析)、GB/T 5314(粉末取样方法)等检测方法标准。此外,客户如有特殊要求,还可以依据双方签订的技术协议或ASTM、ISO等国际标准开展检验。
问题六:钨粉氧含量偏高的常见原因有哪些?
钨粉氧含量偏高的原因主要包括:还原温度偏低或氢气流量不足导致还原不充分;粉末出炉后冷却不彻底即接触空气发生表面氧化;过筛、混料、包装过程中环境湿度过高;储存时间过长或包装密封不良导致吸潮。企业应从工艺参数控制、出炉冷却、环境管理和包装储存等环节入手,系统降低氧含量的波动风险。
问题七:费氏粒度与激光粒度有什么区别?
费氏粒度是利用空气透过法测得的平均粒度,操作简便、重复性好,是钨粉行业广泛采用的传统指标,但只能给出平均值,无法反映粒度分布情况。激光粒度基于激光衍射原理,可以获得完整的粒度分布曲线以及D10、D50、D90等特征值,信息量更加丰富。两种方法原理不同,测试结果不宜直接对比,出厂检验中可根据标准要求和客户需要选择合适的测试方法,必要时可同时开展两项测试以相互印证。