随形冷却镶件耐压性能测试
旗下实验室资质

CMA资质认定
中国计量认证
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
会员理事单位
理事单位
技术概述
随形冷却镶件是随着金属3D打印技术发展而兴起的高端模具部件,其内部冷却流道能够贴合产品型面的轮廓走向进行设计制造,从而突破传统钻孔加工直线水路的局限,实现均匀高效的温度控制。随形冷却镶件广泛应用于注塑模具、压铸模具等领域,可显著缩短成型周期、减少翘曲变形、提升产品表面质量与尺寸精度。
由于随形冷却镶件内部的冷却流道结构复杂、壁厚不均,且在3D打印成形过程中可能存在微小孔隙、层间结合缺陷等问题,镶件在长期高压冷却水或油路循环工况下,存在渗漏、变形甚至爆裂的潜在风险。一旦镶件发生泄漏,不仅会造成模具锈蚀、停产损失,还可能引发安全事故。因此,在镶件装机使用之前,开展系统的耐压性能测试至关重要。
随形冷却镶件耐压性能测试是通过模拟或加严实际工况条件,对镶件流道系统施加规定的内部压力,考核其密封性能、结构强度与耐压耐久性的检测过程。测试内容通常涵盖静水压保压试验、爆破压力试验、压力循环疲劳试验以及气密性检测等,以全面评估镶件在设计工作压力及超压条件下的安全性与可靠性,为产品设计验证、工艺优化和出厂验收提供科学依据。
检测样品
随形冷却镶件耐压性能测试所涉及的样品类型多样,主要包括以下几类:
- 金属3D打印成形的随形冷却型芯、型腔镶件,材质涵盖316L不锈钢、马氏体时效钢、H13类热作模具钢等;
- 注塑模具用随形冷却镶块、随形水路嵌件及隔水板结构件;
- 压铸模具用高温高压随形冷却镶件;
- 集成式随形冷却模块、随形流道板及带密封接口的冷却单元;
- 采用增材制造与其他工艺复合加工的混合结构冷却镶件。
送检样品应结构完整、接口清洁,无明显外观损伤,并宜附带流道结构图、设计工作压力、介质类型等基本信息,以便制定针对性的测试方案。
检测项目
依据镶件的结构特点与使用工况,随形冷却镶件耐压性能测试的主要检测项目包括:
- 静水压耐压试验:在规定倍率的工作压力下保压,考核镶件的承压能力与密封完整性;
- 爆破压力试验:持续升压直至镶件失效,测定极限承压能力;
- 压力循环疲劳试验:模拟周期性加压卸压工况,评估流道结构的耐久寿命;
- 气密性检测:采用压降法、差压法或氦质谱检漏法,测定流道系统的泄漏率;
- 保压压力衰减测试:监测保压期间压力变化,判断是否存在微小渗漏;
- 耐压变形量测量:测试前后及保压过程中测量镶件关键部位的弹性变形与永久变形;
- 渗漏外观检查:试验后检查镶件表面、拼接缝及密封部位有无渗水、冒泡、裂纹等异常。
检测方法
静水压试验法:将镶件流道充满水或专用试验介质,排净内部空气后,通过液压增压系统缓慢升压至规定试验压力,稳压保持一定时间,观察压力表变化及镶件各部位有无泄漏、变形或异常声响。该方法安全稳定,是应用最广泛的耐压考核手段。
气压试验法:向流道内充入压缩空气或氮气达到规定压力,将镶件浸入水中或涂抹发泡液,观察是否出现连续气泡,以此判断密封性能。气压试验灵敏度高,但需严格控制试验压力并做好安全防护。
压力循环试验法:按照设定的压力幅值、循环频率与循环次数,对镶件反复进行加压与卸压,模拟实际生产中的冷热交变与压力波动工况,试验后复测气密性与尺寸精度,评估疲劳性能。
爆破试验法:在爆破防护装置内对镶件持续匀速升压,直至流道出现破裂或泄漏失效,记录失效时的峰值压力,作为评定设计安全裕度的重要指标。
氦质谱检漏法:以氦气作为示漏气体,利用氦质谱检漏仪对镶件进行高灵敏度检漏,可发现极为微小的泄漏通道,适用于密封要求严苛的精密镶件。
检测仪器
随形冷却镶件耐压性能测试依托专业化试验装备完成,主要仪器设备包括:
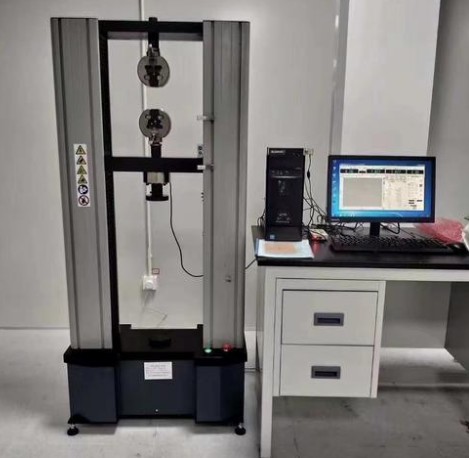
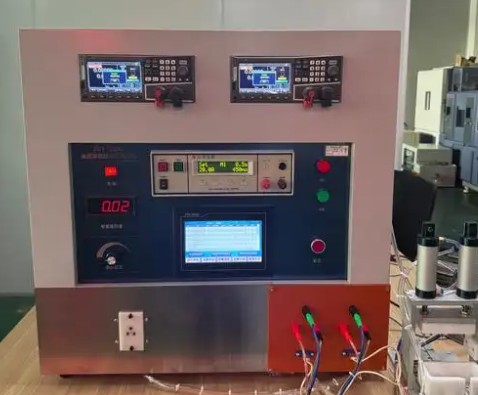
- 液压耐压试验台与高压水压试验机,具备程序控压与自动保压功能;
- 气动增压装置与气体耐压试验系统;
- 高精度压力传感器、压力变送器及多通道数据采集系统,实时记录压力曲线;
- 氦质谱检漏仪与差压式气密性检测仪;
- 水浸检漏观察槽及发泡剂检漏装置;
- 千分表、位移传感器及三坐标测量机,用于变形量与尺寸精度测量;
- 爆破试验防护装置、流量计与恒温介质循环装置等辅助设备。
应用领域
随形冷却镶件耐压性能测试服务覆盖众多行业与应用场景,主要包括:
- 注塑模具行业:汽车内外饰件、家电外壳、日用品薄壁件的随形冷却模具质量验收;
- 压铸模具行业:铝合金、锌合金压铸模随形冷却系统的安全性能评估;
- 光学与电子领域:导光板、透镜、精密连接器等高精度模具冷却镶件的可靠性验证;
- 医疗器械行业:对温控均匀性要求高的医用耗材模具冷却部件检测;
- 包装行业:瓶坯模具、瓶盖模具随形冷却镶件的出厂检验;
- 增材制造领域:3D打印模具企业的工艺验证、批次抽检与研发改进;
- 科研机构与高校:随形冷却结构设计与新材料成形工艺的课题研究测试。
常见问题
问题一:随形冷却镶件耐压性能测试的检测周期是多久?
随形冷却镶件耐压性能测试的检测周期一般为7-15个工作日,自收到符合测试要求的样品之日起计算。实际周期会受到多种因素影响,包括检测项目的数量与类型、送检样品的数量、试验方法的复杂程度等。例如,常规静水压保压试验耗时较短,而压力循环疲劳试验需要经历成千上万次循环加压,周期相对较长。如客户有紧急需求,可与实验室沟通安排加急处理,以缩短交付时间。
问题二:随形冷却镶件耐压性能测试的检测价格是多少?
随形冷却镶件耐压性能测试的费用并非固定不变,而是取决于多方面因素的综合结果,主要包括所选检测项目的种类与数量、采用的试验方法、试验压力等级与保压时长、循环疲劳测试的循环次数要求、送检样品的数量,以及对检测周期的要求(如是否需要加急)等。不同客户的测试需求差异较大,建议在送检前与我们的技术顾问充分沟通检测方案,获取针对性的报价信息。
问题三:随形冷却镶件耐压性能测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力范围覆盖材料力学性能、耐压密封性能等多个领域,可满足不同行业客户的检测需求。同时,我们组建了经验丰富的专业技术团队,配备了液压耐压试验台、氦质谱检漏仪、高精度数据采集系统等先进仪器设备,能够为随形冷却镶件提供科学、公正、准确的耐压性能测试服务。
问题四:随形冷却镶件耐压性能测试前需要做哪些准备?
送检前建议做好以下准备:清洁镶件表面与流道接口,去除加工残留物与油污;确认镶件水路接口尺寸,以便匹配试验转接头;提供流道结构图纸、设计工作压力、冷却介质类型及成型工艺要求等技术资料;如需开展疲劳或爆破试验,还应说明预期的考核指标。充分的准备工作有助于提高测试效率并保证数据的准确性。
问题五:随形冷却镶件耐压性能测试的合格判定依据是什么?
合格判定通常依据产品设计要求、双方约定的技术协议或相关标准规范执行。一般而言,镶件在规定的试验压力下保压期间,压力降应处于允许范围内,流道及密封部位无渗漏、无肉眼可见的变形与裂纹;爆破压力应不低于设计工作压力的约定安全倍数;经压力循环试验后的样品复测气密性与关键尺寸仍需满足要求。具体判定准则可在委托检测时与工程师共同确认。
问题六:随形冷却镶件为什么需要进行耐压性能测试?
随形冷却镶件多采用金属3D打印工艺制造,内部流道结构复杂、壁厚较薄,成形过程中可能存在微小孔隙或层间缺陷。在实际生产中,镶件长期承受高压冷却介质的循环冲击与温度交变作用,若承压能力不足,极易出现渗漏、变形甚至破裂,导致模具锈蚀、产品缺陷与停产损失,并存在安全隐患。通过耐压性能测试,可以在装机前发现潜在缺陷,验证结构强度与密封可靠性,保障模具安全生产运行。
问题七:耐压测试会对镶件造成损伤吗?测试后的镶件还能继续使用吗?
这取决于具体的试验类型。静水压保压试验、气密性检测等属于非破坏性试验,试验压力通常控制在镶件弹性变形范围内,测试合格的镶件经清洁干燥后可正常装机使用。而爆破压力试验属于破坏性试验,样品在试验中会发生结构性失效;长时间高应力的压力循环疲劳试验也可能对样品造成累积损伤。建议客户根据样品用途选择合适的试验项目,或预留专门样品用于破坏性测试。