高压油管用焊接钢管表面缺陷检测
旗下实验室资质

CMA资质认定
中国计量认证
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
会员理事单位
理事单位
技术概述
高压油管用焊接钢管是燃油喷射系统与液压传动系统中的关键承压部件,主要应用于汽车发动机高压共轨系统、柴油机燃油供给系统、工程机械液压回路等场合。此类钢管在服役过程中需要承受高脉冲压力与高频交变载荷,同时对油品介质保持良好的密封性与耐蚀性,因此对其表面质量提出了极为严格的要求。
表面缺陷检测是高压油管用焊接钢管质量控制链条中的核心环节。在制管过程中,钢带轧制、纵缝焊接、减径定径、矫直、酸洗、磷化等多道工序都可能引入裂纹、划伤、凹坑、结疤、折叠、辊印、锈蚀、焊缝咬边、焊瘤、气孔、夹杂等表面及近表面缺陷。这些缺陷即使尺寸微小,也会在高压交变应力作用下形成应力集中源,并逐步扩展为疲劳裂纹,最终引发油管渗漏甚至爆裂,造成设备失效与安全事故。
当前,高压油管用焊接钢管表面缺陷检测通常依据国家标准、行业标准以及主机厂技术协议执行,采用目视检测、磁粉检测、渗透检测、涡流检测、漏磁检测、超声检测等多种无损检测技术相互配合的方式,构建从宏观到微观、从表面到近表面的多层级缺陷识别体系,实现对各类缺陷的定性识别、定位表征与定量评价,为产品验收、工艺改进与失效分析提供可靠的数据支撑。
检测样品
高压油管用焊接钢管表面缺陷检测所针对的样品范围广泛,涵盖从原材料到成品的各个制造阶段,主要包括以下几类:
- 焊接钢管坯料:冷轧或热轧钢带经成型焊接后的管坯,重点检查外表面轧制缺陷与焊缝成型质量。
- 冷加工后钢管:经冷拔、冷轧减径后的钢管,关注加工过程中产生的划伤、拉痕及表面状态变化。
- 成品高压油管用焊接钢管:经热处理、酸洗、磷化处理后的最终产品,需要进行全面表面质量评价。
- 焊缝区域专项样品:针对纵焊缝及其热影响区设置的专项检查样品。
- 失效分析样品:发生泄漏或破裂的油管残件,用于缺陷成因追溯与失效机理分析。
- 来料抽检样品:按批次随机抽取的钢管样品,用于入库验收与供应商质量评价。
送检样品应保持表面的原始状态,避免磕碰、二次划伤或防锈油过度覆盖,以免干扰缺陷的真实显示。同时建议提供样品的规格型号、生产批次、执行标准以及重点关注区域等信息,以便检测方案的科学制定。
检测项目
高压油管用焊接钢管表面缺陷检测项目围绕外观质量、表面完整性以及与表面状态相关的几何参数展开,具体包括:
- 裂纹类缺陷:纵向裂纹、横向裂纹、焊缝热影响区裂纹、弧坑裂纹等。
- 划伤与划痕:直线状或螺旋状机械划伤、搬运划痕、导划伤等。
- 凹坑与麻点:表面局部凹陷、点状腐蚀坑、酸洗过腐蚀麻点等。
- 结疤与折叠:钢带表面遗留的结疤、轧制折叠等原材料类缺陷。
- 焊缝成型缺陷:咬边、焊瘤、烧穿、表面气孔、表面夹杂、焊缝凹凸不平等。
- 分层与起皮:表面金属分层、氧化皮压入、鳞皮剥落等。
- 锈蚀类缺陷:点状锈蚀、全面性锈蚀,以及锈蚀深度与分布面积的评定。
- 辊印与青线:矫直辊压痕、辊印、表面色差线等轻微表面瑕疵。
- 几何尺寸项目:外径、壁厚、椭圆度、弯曲度等与表面质量密切相关的尺寸参数。
- 表面粗糙度:内、外表面粗糙度参数的测定与评定。
检测项目可根据产品用途、执行标准及客户技术协议进行增减与组合,形成针对性强的检测方案,确保关键质量特性得到有效控制。
检测方法
目视检测:在充足的自然光或人工照明条件下,借助放大镜、内窥镜等辅助器具,对钢管外表面及可及的内表面进行直接观察,识别明显的裂纹、结疤、锈蚀、焊缝成型不良等宏观缺陷,是所有检测工作的基础环节。
磁粉检测:适用于铁磁性钢管材料的表面及近表面缺陷检测。通过在磁化的钢管表面施加磁悬液或磁粉,缺陷处形成的漏磁场将吸附磁粉并显示出缺陷的位置、形状与走向,对裂纹类缺陷具有极高的检测灵敏度,是焊缝及管体横向、纵向裂纹检查的主要手段。
渗透检测:将渗透液施加于 cleaned 后的钢管表面,渗透液凭借毛细作用进入开口缺陷内部,再经显像剂将缺陷痕迹清晰显示。该方法不受材料磁性限制,适用于非铁磁性部位或焊缝局部区域的表面开口缺陷检测。
涡流检测:利用交变磁场在钢管中感生涡流,通过检测线圈监测涡流场的变化来识别表面及近表面缺陷。配合穿过式线圈或旋转点式探头,可实现管体全长的高速自动化扫查,适合大批量产品的在线或离线筛查。
漏磁检测:对磁化后的钢管进行磁敏元件扫描,通过漏磁场信号判断缺陷的位置与严重程度,具有非接触、速度快、可实现自动记录的优点,广泛用于焊缝纵向与横向缺陷的快速判定。
超声检测:采用高频表面波、爬波或小角度探头,对表面及近表面缺陷进行扫查与定量评价,同时可用于壁厚测量与内部缺陷排查,与表面检测方法互为补充。
几何尺寸与表面粗糙度测量:采用千分尺、测厚仪、粗糙度仪等器具对钢管的外径、壁厚、弯曲度及表面粗糙度进行精确测量,综合评价表面加工质量。
机器视觉检测:借助高分辨率工业相机与图像处理算法,对钢管表面进行全覆盖成像与自动识别,可有效检出划伤、辊印、色差等目视检测容易遗漏的轻微缺陷,提升检测效率与一致性。
检测仪器
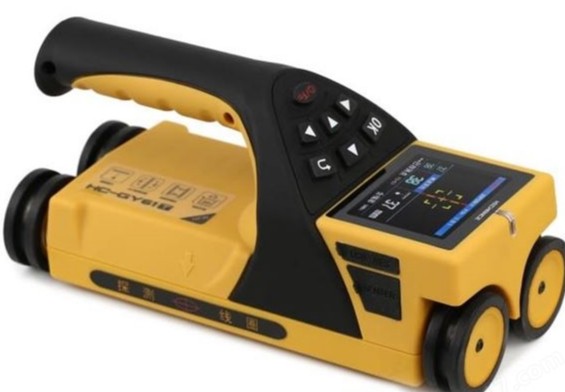
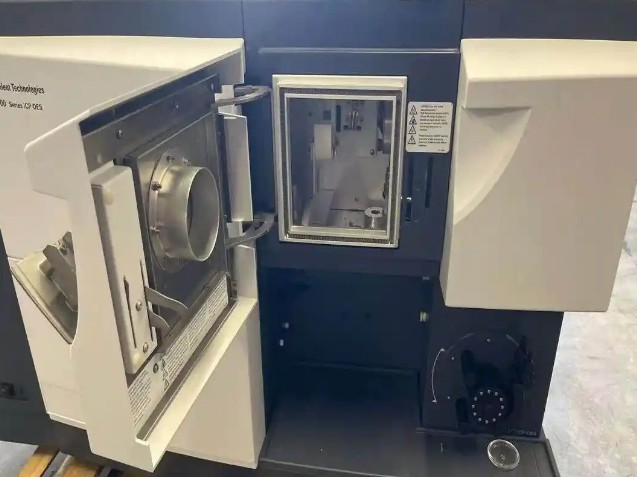
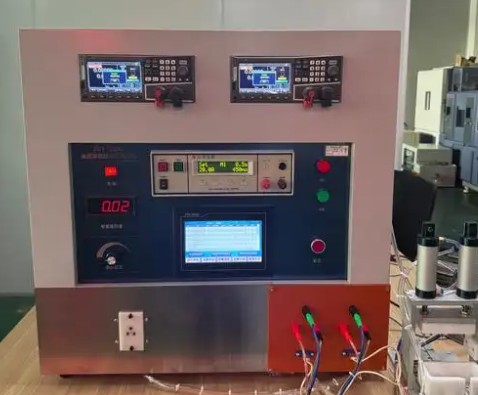
为满足高压油管用焊接钢管表面缺陷检测的多样化需求,检测过程通常配置以下仪器设备:
- 磁粉探伤仪与磁轭装置:用于管体及焊缝表面的磁化与磁痕显示。
- 紫外辐照灯:配合荧光磁粉或荧光渗透剂使用,提高微小缺陷的显示对比度。
- 渗透检测试剂套装:包括渗透剂、清洗剂与显像剂,用于表面开口缺陷检查。
- 数字式涡流探伤仪:配备穿过式与旋转式探头,实现管材高速自动化检测。
- 超声波探伤仪:配合高频表面波探头、爬波探头,用于表面与近表面缺陷评价。
- 漏磁检测设备:用于管体纵横向缺陷的非接触式快速扫描。
- 工业视频内窥镜:用于检查钢管内表面及肉眼不可直接观察区域的表面状况。
- 便携式表面粗糙度仪:用于内外表面粗糙度参数的定量测定。
- 工具显微镜与影像测量仪:用于缺陷尺寸、深度及形貌的精确表征。
- 机器视觉表面检测系统:实现大面积表面的自动化成像与缺陷智能识别。
- 数显千分尺、壁厚千分尺与超声波测厚仪:用于几何尺寸与壁厚的配套测量。
所有仪器均须定期校准与核查,确保检测数据准确可靠、检测结果可追溯。
应用领域
高压油管用焊接钢管表面缺陷检测服务覆盖众多行业与场景,主要包括:
- 汽车工业:高压共轨燃油系统油管、喷油器高压油管的产品验收与质量控制。
- 柴油机与内燃机制造:燃油输送与回油管路的表面质量检测。
- 工程机械:挖掘机、装载机、起重机等设备高压液压管路的入厂检验。
- 农业机械:拖拉机、联合收割机等装备的燃油与液压管路检测。
- 船舶与海洋工程:船用柴油机高压油管及液压管系的表面缺陷筛查。
- 石油化工与能源装备:高压注塑、压铸设备及发电机组配套管路的检测。
- 轨道交通:机车车辆柴油机燃油管路的质量评价。
- 科研与质检机构:新材料评价、焊接工艺研究、质量仲裁与失效分析。
通过专业化、标准化的表面缺陷检测服务,可以帮助生产企业严把质量关,帮助主机厂降低供应链风险,共同保障高压油路系统长期安全稳定运行。
常见问题
问题一:高压油管用焊接钢管表面缺陷检测的检测周期是多久?
高压油管用焊接钢管表面缺陷检测的检测周期一般为7-15个工作日。具体周期受多方面因素影响:首先是检测项目的数量,若仅进行单一方法的表面检查,周期较短;若需组合磁粉、渗透、涡流、超声等多种方法并叠加尺寸测量项目,周期会相应延长。其次是样品数量与批量规模,大批量样品需要逐支扫查和逐项记录,耗时更多。第三是检测方法的复杂程度,自动化涡流或漏磁扫查效率较高,而需要逐段磁化观察的磁粉检测耗时更长。此外,若客户存在加急需求,实验室可在资源允许的情况下安排优先处理,适当缩短交付时间,具体安排建议在委托检测时沟通确认。
问题二:高压油管用焊接钢管表面缺陷检测的检测价格是多少?
高压油管用焊接钢管表面缺陷检测的费用受多种因素综合影响,无法一概而论。主要影响因素包括:所选检测项目的种类与数量,单一目视检测与多种无损检测方法组合的费用差异较大;检测方法的复杂程度,涉及自动化探伤设备、荧光磁粉等高灵敏度手段时成本相应提高;样品数量与规格,批量检测与单件检测的计费方式不同;检测周期的要求,加急服务通常会产生额外费用;以及是否需要现场检测、附加失效分析或工艺建议等增值服务。建议客户在委托前提供详细的检测需求,我们的技术团队将根据实际情况进行评估并提供准确的报价方案。
问题三:高压油管用焊接钢管表面缺陷检测测试需要什么资质?
高压油管用焊接钢管表面缺陷检测属于专业性较强的无损检测与理化检验服务,对检测机构的资质与能力有较高要求。我们旗下拥有CMA和CNAS资质,检测能力范围覆盖金属材料及制品的表面无损检测、几何尺寸测量、表面粗糙度评定等多个领域,能够满足不同行业客户对检测数据公信力的要求。同时,我们组建了由无损检测持证人员、材料分析工程师等组成的专业技术团队,配备磁粉探伤、涡流探伤、超声探伤、机器视觉等多种先进检测仪器设备,可依据国家标准、行业标准及客户技术规范开展检测工作,确保检测结果科学、准确、可追溯。
问题四:高压油管用焊接钢管表面缺陷检测主要依据哪些标准?
检测依据通常包括钢管产品验收相关的国家标准与行业标准、无损检测方法标准(涵盖磁粉检测、渗透检测、涡流检测、漏磁检测、超声检测等各方法的通用技术要求),以及主机厂或客户提供的专门技术协议。具体执行哪些标准,需根据钢管的用途、交货状态和验收方要求在委托检测时确认,实验室将依据双方约定的标准开展检测与判定。
问题五:表面缺陷检测能够发现多小的缺陷?
检测灵敏度与所采用的方法密切相关。磁粉检测对铁磁性材料表面及近表面的裂纹类缺陷灵敏度很高,可发现肉眼难以辨认的细微裂纹;渗透检测对表面开口缺陷的显示能力强,能揭示宽度极小的表面开口;涡流与漏磁检测在自动化扫查条件下可稳定识别微小深度的内外表面缺陷;超声表面波与爬波技术对浅表缺陷同样具有良好的检出能力。实际检测中通常依据产品标准规定的验收等级进行判定,确保缺陷检出水平满足高压油管的服役安全要求。
问题六:送检样品需要做哪些准备?
送检样品应尽可能保持原始表面状态,避免磕碰、二次划伤或人为修补,防止掩盖或引入缺陷;样品表面若有过厚油污或异物,可在征得检测方同意后进行适度清洁;建议随样品提供规格型号、生产批次、执行标准、工艺状态等信息,如有关注的特定区域(如焊缝、弯曲段)应予以注明;样品数量应符合相关标准或双方约定的抽样方案,以保证检测结果的代表性。
问题七:如果检测发现表面缺陷,后续如何处理?
检测完成后,实验室将对发现的缺陷进行分类描述,包括缺陷类型、位置、分布规律及尺寸形貌特征,并依据执行标准的验收条款给出符合性判定。对于判定不合格的样品,可进一步结合金相分析、硬度测试、失效分析等手段追溯缺陷成因,判断缺陷来源于原材料、焊接工序还是后续加工环节,并据此提出工艺改进建议,帮助生产企业从源头提升产品质量,降低批量性质量风险。