镀锡液游离酸浓度测定
旗下实验室资质

CMA资质认定
中国计量认证
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
会员理事单位
理事单位
技术概述
镀锡液是电镀锡工艺中的核心介质,广泛应用于电子元器件、连接器、引线框架、马口铁以及各类可焊性镀层的生产制造。在酸性镀锡体系中,游离酸(如硫酸、甲基磺酸、氟硼酸等)是镀液配方的重要组成部分,它不仅决定了镀液的导电能力和分散能力,还直接影响阳极的正常溶解、二价锡离子的稳定性以及镀层的光亮度、致密性和可焊性。
游离酸浓度测定是指通过化学分析或仪器分析手段,定量测定镀锡液中未与金属离子络合、以游离状态存在的酸的浓度。在电镀生产过程中,游离酸会随着工件带出、阳极溶解、水分蒸发以及补加药剂等过程不断变化。浓度过高时,可能导致镀层烧焦、电流效率下降、基材腐蚀加剧;浓度过低时,则容易引起二价锡水解生成沉淀、镀液浑浊、镀层粗糙发暗等一系列问题。因此,定期开展镀锡液游离酸浓度测定,是保障电镀工艺稳定、延长镀液寿命、提升产品质量的重要技术手段。
从分析化学角度来看,镀锡液游离酸浓度测定属于酸碱滴定分析范畴,但由于镀液中存在大量二价锡离子以及其他添加剂成分,直接滴定往往会产生干扰,实际操作中通常需要结合掩蔽剂、电位滴定等技术手段,以获得准确可靠的分析结果。
检测样品
镀锡液游离酸浓度测定所涉及的样品类型较为广泛,主要包括以下几类:
- 酸性硫酸盐镀锡液:以硫酸亚锡为主盐、硫酸为游离酸的常规镀液,是应用最广泛的镀锡体系之一。
- 甲基磺酸盐镀锡液:以甲基磺酸亚锡为主盐、甲基磺酸为游离酸的高性能镀液,多用于电子电镀领域。
- 氟硼酸盐镀锡液:以氟硼酸亚锡和游离氟硼酸为基础的镀液体系,具有沉积速度快的特点。
- 雾面锡及哑光锡镀液:添加了不同添加剂体系的功能性镀锡液。
- 镀锡前处理酸洗液及活化管理液:与镀锡工艺配套使用的酸性溶液。
- 镀液老化液、报废液及槽液循环维护样品:用于工艺诊断和镀液寿命评估。
送检样品一般以洁净的聚乙烯或玻璃采样瓶盛装,采样前应充分循环搅拌槽液以保证代表性,采样量通常在一百毫升至两百毫升左右即可满足分析需求。样品应避免混入油污、固体颗粒等杂质,并在运输过程中做好密封与防倾倒措施。
检测项目
围绕镀锡液游离酸浓度测定,可开展的检测项目主要包括:
- 游离酸浓度测定:核心项目,定量给出镀液中游离酸的浓度值,通常以克每升表示。
- 总酸度测定:反映镀液中各类酸组分的总体水平,与游离酸配合分析可判断镀液状态。
- 二价锡离子浓度测定:与游离酸密切相关的配套项目,用于综合判断镀液主盐状态。
- 四价锡含量测定:判断二价锡氧化水解程度的重要指标。
- 镀液密度与波美度测定:辅助判断镀液整体浓度水平。
- pH值测定:对部分弱酸性体系具有参考意义。
- 杂质金属离子分析:如铜、铁、锌、铅等杂质积累情况的评估。
- 添加剂与有机杂质分析:辅助诊断镀液老化与污染状况。
客户可根据自身工艺管理需求选择单项测定或组合测定,组合分析更有利于全面掌握镀液的运行状态。
检测方法
镀锡液游离酸浓度测定的常用方法主要包括以下几种:
第一种是酸碱中和滴定法。该方法以氢氧化钠标准滴定溶液为滴定剂,对镀液中的游离酸进行中和滴定。由于镀液中的二价锡离子在滴定过程中会水解干扰终点判断,通常需要预先加入草酸盐、氟化物等掩蔽剂将锡离子络合掩蔽,再以酚酞或甲基橙等指示剂判断终点,根据消耗的氢氧化钠标准溶液体积计算游离酸浓度。该方法操作简便、成本较低,是工厂化验室最常用的常规分析手段。
第二种是电位滴定法。以玻璃电极作为指示电极,通过记录滴定过程中pH值的变化绘制滴定曲线,由曲线突跃点确定滴定终点。该方法不依赖指示剂显色判断,避免了镀液颜色、浑浊等因素对终点的干扰,准确度和精密度更高,尤其适合含有有机添加剂、镀液色泽较深的样品分析。
第三种是自动电位滴定联合掩蔽测定法。将自动滴定仪与掩蔽技术相结合,通过预设程序实现自动进样、自动滴定、自动判定终点和自动计算结果,可有效降低人为操作误差,提高检测效率与数据可追溯性,适合批量样品的连续分析。
第四种是pH计直读法与稀释滴定法。对于浓度较低或工艺允许的场合,可采用校准后的酸度计直接测定,或对样品进行定量稀释后滴定,以适应不同浓度范围的测定需求。
在实际检测中,方法的选择需综合考虑镀液体系类型、游离酸浓度范围、干扰物质情况以及对准确度的要求,必要时可通过平行测定、加标回收等方式对结果进行验证。
检测仪器
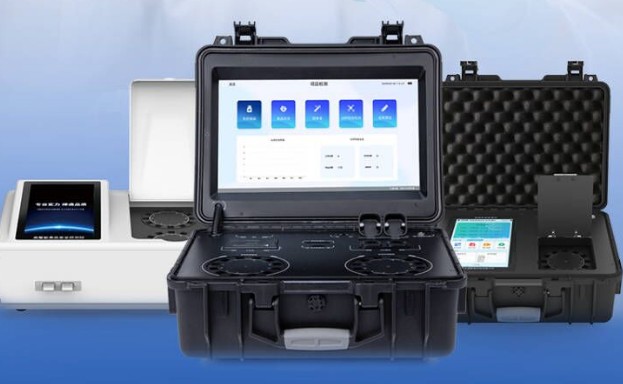
镀锡液游离酸浓度测定涉及的仪器设备主要包括:
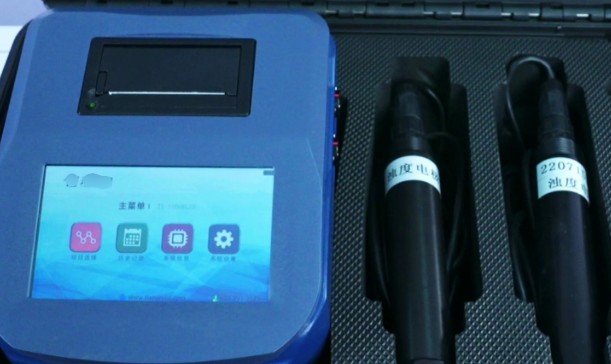
- 自动电位滴定仪:配备复合玻璃电极,实现自动滴定与终点判定。
- 精密酸度计(pH计):用于pH值测定及终点辅助判断。
- 分析天平:感量达到万分之一克,用于样品称量与试剂配制。
- 酸式、碱式滴定管及微量滴定管:用于手工滴定操作。
- 容量瓶、移液管、锥形瓶等玻璃量器:保证溶液定容与移取的准确性。
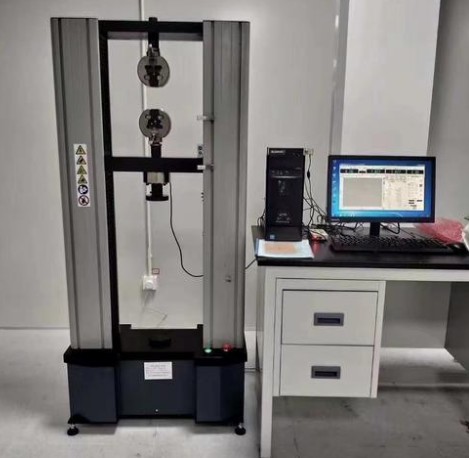
- 磁力搅拌器:保证滴定过程中溶液混合均匀。
- 恒温水浴锅:用于特定条件下的样品前处理。
- 电导率仪:用于镀液导电性能的辅助评价。
- 通风柜及样品前处理设备:保障操作安全与分析环境洁净。
所有计量器具均需定期校准检定,标准滴定溶液需按规定方法配制与标定,以确保检测数据的准确性和可靠性。
应用领域
镀锡液游离酸浓度测定的应用领域十分广泛,主要体现在以下方面:
- 电子电镀行业:印制电路板、连接器、引线框架等电子元器件镀锡生产中的镀液日常管控。
- 马口铁与制罐行业:镀锡板连续电镀生产线中镀液成分的过程监控。
- 五金电镀加工行业:各类装饰性与功能性镀锡加工企业的镀液维护分析。
- 线材与端子制造行业:镀锡铜线、端子连续电镀工艺的槽液管理。
- 电镀化学品研发领域:新镀液配方开发与性能验证过程中的成分分析。
- 科研院所与高校实验室:电化学、表面处理相关课题研究中的分析支撑。
- 质量监督与工艺诊断:镀层质量异常追溯、镀液失效原因分析等场景。
通过规范的游离酸浓度测定,企业可以及时调整镀液补加方案,稳定生产工艺,减少不良品率,降低生产成本,实现精细化工艺管理。
常见问题
问题一:镀锡液游离酸浓度测定的检测周期是多久?
镀锡液游离酸浓度测定的检测周期一般为7-15个工作日。具体周期会受到多方面因素的影响,包括检测项目的数量、送检样品的数量、所选检测方法的复杂程度、是否需要方法验证或加标回收等确认试验,以及实验室当时的样品排期情况等。如果客户仅做单项游离酸测定且样品状态良好,周期通常较短;若同时委托多项配套分析或样品数量较多,所需时间会相应延长。对于生产紧急情况,可提前与实验室沟通加急安排,以缩短检测周期,尽快获得分析结果用于镀液调整。
问题二:镀锡液游离酸浓度测定的检测价格是多少?
镀锡液游离酸浓度测定的检测费用受多种因素综合影响,主要包括所选择的检测项目组合、采用的检测方法、送检样品数量、检测周期要求以及是否需要加急服务等。单项常规测定与多项组合分析的费用构成不同,采用电位滴定等仪器分析方法与常规手工滴定方法的成本投入也存在差异。此外,样品前处理的复杂程度和是否需要方法学确认也会对整体费用产生影响。建议有检测需求的客户直接联系技术支持人员,说明具体的镀液体系、检测项目和工期要求,获取针对性的报价方案。
问题三:镀锡液游离酸浓度测定测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力覆盖电镀溶液分析相关的多个领域,包括镀锡液等各类电镀工艺溶液的成分检测项目。依托完善的质量管理体系、专业的技术团队和齐全的仪器设备,实验室能够按照标准化的操作规程开展检测工作,保证数据的准确性与可追溯性。同时,实验室配备经验丰富的分析人员,可针对不同镀液体系提供技术咨询服务,帮助客户解读检测数据并优化镀液管理方案。
问题四:镀锡液游离酸浓度测定送检时对样品有哪些要求?
送检样品应在镀液充分循环搅拌后从槽体中部取样,以保证样品代表性;建议使用洁净干燥的聚乙烯瓶或玻璃瓶盛装,采样量一般不少于一百毫升,并同时留取平行样以备复测。样品瓶应密封良好、贴好标签并注明槽号与采样时间,避免高温暴晒和冰冻。若镀液中含有易氧化组分,应尽量缩短采样至送检的时间间隔,防止二价锡氧化水解影响测定结果。
问题五:游离酸浓度过高或过低会对镀液产生什么影响?
游离酸浓度过高时,镀液导电性增强但电流效率可能下降,工件高电流密度区容易烧焦,基体或底层金属可能发生腐蚀,镀液的腐蚀性和带出损失也会增加。游离酸浓度过低时,二价锡离子容易水解生成碱式锡盐沉淀,导致镀液浑浊、镀层粗糙无光,阳极可能发生钝化,分散能力下降,镀层孔隙率上升。因此需要通过定期测定,将游离酸浓度控制在工艺规范范围内。
问题六:测定游离酸时如何消除二价锡离子的干扰?
在酸碱滴定过程中,二价锡离子在接近终点时会水解并消耗碱液,导致结果偏高。常用的消除手段是滴定前加入草酸钾、草酸钠或氟化物等掩蔽剂,使锡离子形成稳定络合物从而不参与滴定反应;也可以采用电位滴定法,通过滴定曲线上的突跃点分别判断游离酸终点与水解终点,从而准确计算游离酸含量。必要时可进行加标回收试验验证掩蔽效果。
问题七:多久需要对镀锡液进行一次游离酸浓度测定?
测定频率应根据生产节奏和镀液稳定性确定。对于连续生产的电镀线,建议每天或每班次对游离酸浓度进行一次测定,以便及时调整补加;对于间歇生产或负荷较低的槽液,可适当延长至每两至三天测定一次。在镀液新配、大处理、补加药剂较多或镀层质量出现异常波动时,应立即增加测定频次,同时结合二价锡浓度等配套分析,全面评估镀液状态。