凿岩用硬质合金整体钎表面裂纹检测
旗下实验室资质

CMA资质认定
中国计量认证
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
会员理事单位
理事单位
技术概述
凿岩用硬质合金整体钎是矿山开采、隧道掘进、水利水电、地质勘探等领域广泛使用的凿岩工具,其钎头部分由碳化钨基硬质合金制成,钎杆多采用中空合金结构钢,两者通过整体结构设计连接为一体。整体钎在服役过程中承受高频冲击载荷与复杂交变应力,同时面临岩石研磨、粉尘冲蚀及矿井水腐蚀等多重作用,工作条件极为苛刻。表面裂纹是整体钎最常见的缺陷形式之一,多起源于磨削加工、焊接连接、热处理或合金烧结环节,也可能在使用过程中因疲劳损伤萌生并不断扩展。
若带裂纹的整体钎继续投入使用,裂纹会在冲击载荷作用下快速扩展,最终导致钎头崩刃、钎杆断裂甚至整体失效,不仅降低凿岩效率、增加工具消耗成本,还可能引发卡钎、断钎等安全事故。因此,在出厂检验、到货验收及在役检查环节开展凿岩用硬质合金整体钎表面裂纹检测,对保障产品质量、延长使用寿命和确保施工安全具有重要意义。
凿岩用硬质合金整体钎表面裂纹检测以无损检测技术为核心,综合运用渗透检测、磁粉检测、涡流检测、目视检测等手段,对钎头合金表面、钎杆外表面以及锥面或螺纹连接部位进行系统性检查,能够发现发纹、磨削裂纹、疲劳裂纹、淬火裂纹等不同类型的表面及近表面缺陷,为产品判定与工艺改进提供可靠依据。
检测样品
送检样品应具有代表性,能够反映实际产品批次的质量状况,通常包括以下几类:
- 成品整体钎:不同直径规格的六角形、圆形截面整体钎,钎头部分镶焊或整体压制硬质合金
- 硬质合金钎头坯料与钎片:烧结态、磨削态或热处理态的合金材料
- 钎杆段:中空钎钢杆体,涵盖锻造、热处理及机加工后各工艺状态
- 在役整体钎:从施工现场回收的疑似损伤件或定期抽检件
- 工艺对比试件:用于验证检测工艺灵敏度的带人工缺陷试块
送检前样品表面应清除油污、泥浆、氧化皮及松动覆盖物,检测区域应保持清洁干燥,避免人为掩盖或引入缺陷显示,以便获得准确可靠的检测结果。
检测项目
凿岩用硬质合金整体钎表面裂纹检测的主要项目包括:
- 钎头硬质合金表面裂纹检测:检查合金齿顶、刃面及过渡圆角处的磨削裂纹、烧结裂纹
- 钎杆外表面裂纹检测:检查纵向发纹、横向裂纹及折叠类线性缺陷
- 连接部位裂纹检测:检查钎头与钎杆结合区、锥孔、螺纹段的环形裂纹
- 近表面缺陷检测:评估埋藏深度较浅的皮下裂纹、夹杂与分层
- 裂纹定量分析:测定裂纹的位置、走向、长度及指示延伸情况
- 缺陷判定与分级:依据相关标准对缺陷性质、数量和级别进行评定
检测方法
渗透检测(PT):这是硬质合金表面裂纹检测最常用的方法。硬质合金为非铁磁性材料,渗透检测不受材料磁性限制。采用着色或荧光渗透剂涂覆受检表面,经渗透、清洗、干燥、显像等工序后,裂纹中的渗透剂被吸出形成显示痕迹,可直观反映裂纹的位置和形态。荧光渗透配合紫外灯观察,对宽度微小的磨削裂纹具有很高的检测灵敏度。
磁粉检测(MT):适用于钎杆等铁磁性钢制部位。工件磁化后,表面及近表面裂纹处产生漏磁场,吸附磁粉形成聚集显示,可灵敏发现发纹、淬火裂纹等缺陷。对于形状复杂的整体钎,通常采用连续法并结合多种磁化方向,确保纵向与横向裂纹均能有效检出。
涡流检测(ET):利用电磁感应原理,通过放置式或旋转式探头对钎杆外表面进行扫查,适合批量产品的快速自动化筛查,对表面开口及近表面裂纹具有较高的灵敏度,也可用于在役钎具的现场检查。
目视检测(VT):借助放大镜、内窥镜或视频显微镜,对宏观裂纹、崩刃、崩齿及表面异常进行初步检查,是无损检测实施前的必要工序。
实际检测中通常根据产品结构、材质、批量及验收要求,将多种方法组合使用,形成互补验证,最大限度降低漏检风险,提高检测结论的可靠性。
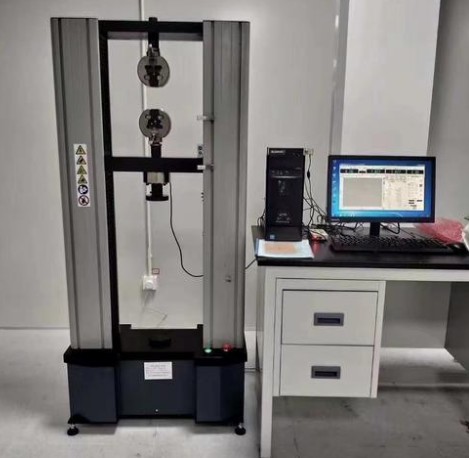
检测仪器
- 荧光/着色渗透检测装置:包括渗透剂喷涂系统、清洗工作站、显像装置及干燥箱
- 紫外辐照灯与照度计:用于荧光渗透检测观察及白光、黑光强度校验
- 磁粉探伤机:配备交流、直流磁化电源及磁悬液喷洒系统
- 标准试片与对比试块:用于校验磁粉及渗透检测工艺灵敏度
- 涡流探伤仪:多频涡流仪器及各类表面检测探头
- 超声波探伤仪:用于近表面及内部缺陷的辅助评定
- 体视显微镜与视频测量系统:用于缺陷微观形貌观察与尺寸测量
- 数码成像系统:用于缺陷记录、定位与报告归档
应用领域
- 矿山开采:地下金属矿山、露天矿山的炮孔凿岩作业工具质量控制
- 隧道与地下工程:铁路隧道、公路隧道、地铁及矿井建设用钎具检验
- 水利水电:坝基开挖、边坡治理等工程的整体钎验收检测
- 地质勘探:勘探钻孔用整体钎的产品检测与失效分析
- 交通与建筑:石材开采、拆除施工、基础桩工程等领域
- 生产制造:硬质合金钎具生产企业的出厂检验与工艺优化
- 科研教学:新材料、新工艺研究中的缺陷表征与性能评价
常见问题
问题一:凿岩用硬质合金整体钎表面裂纹检测的检测周期是多久?
一般情况下,凿岩用硬质合金整体钎表面裂纹检测的周期为7-15个工作日。具体交付时间受多种因素影响:检测项目的数量与复杂程度、送检样品的数量、是否涉及多种方法组合验证、缺陷复检与定量分析的工作量等。常规单批次样品的渗透或磁粉检测通常可较快完成,若样品数量较大或需附加涡流、超声等项目,周期会相应延长。对于有紧急需求的客户,可与检测机构沟通加急安排,通过优先排产、并行检测等方式缩短交付时间。
问题二:凿岩用硬质合金整体钎表面裂纹检测的检测价格是多少?
检测价格需结合具体检测方案确定,受检测项目的种类与数量、所选检测方法、样品规格与批量、检测周期要求以及是否需要加急服务等因素影响。例如,仅对钎头合金部位进行渗透检测,与对整支整体钎实施渗透、磁粉、涡流多项目组合检测相比,工作量和技术要求差别较大,费用自然不同。建议客户在送检前与我们的技术顾问充分沟通检测需求,说明样品情况与验收标准,我们将据此制定针对性的检测方案并提供准确报价。
问题三:凿岩用硬质合金整体钎表面裂纹检测测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力覆盖多项无损检测领域,能够按照国家标准和行业标准开展渗透检测、磁粉检测、涡流检测等工作。检测团队由具备无损检测人员资格的专业工程师组成,熟悉凿岩钎具的产品结构与典型失效模式;实验室配备了完善的渗透、磁粉、涡流等检测仪器及标准试块体系,可保障检测过程规范、数据可靠,客户可放心委托相关检测业务。
问题四:凿岩用硬质合金整体钎表面裂纹检测依据哪些标准?
检测通常依据凿岩钎具相关产品标准以及无损检测通用标准开展,如GB/T 6480《凿岩用硬质合金钎头》等产品技术要求,渗透检测可参照GB/T 18851系列标准,磁粉检测可参照GB/T 15822系列标准,检测人员资格按GB/T 9445相关要求执行。若客户有特殊验收准则或企业内控标准,也可在委托时注明,检测机构将按双方确认的技术依据实施检测与评定。
问题五:整体钎表面裂纹通常产生于哪些环节?
表面裂纹的成因贯穿原材料与制造、使用全过程:硬质合金烧结工艺不当可能产生显微裂纹与孔隙;钎头磨削参数不合理、冷却不足易引发磨削裂纹与表面烧伤;钎头与钎杆焊接或热处理过程中存在残余应力时,可能在结合区形成环形裂纹;钎钢材质中的发纹、夹杂在冷拔或锻造后会显露于表面;使用中冲击疲劳、卡钎憋钎等异常工况也会诱发表面裂纹萌生扩展。通过检测发现裂纹并追溯成因,有助于改进工艺、优化选材。
问题六:渗透检测与磁粉检测在整体钎检测中如何选择?
两种方法的选择主要取决于受检部位的材质特性。硬质合金钎头为非铁磁性材料,磁粉检测无法对其有效磁化,应采用渗透检测;钎杆为铁磁性中空钢,磁粉检测对其表面及近表面裂纹灵敏度高、效率高,是优先选择的方法。实际检测中,对整支整体钎常采用分段处理策略:钎头合金部位实施渗透检测,钎杆部位实施磁粉检测,必要时辅以涡流检测进行快速筛查,从而实现全表面有效覆盖。
问题七:送检样品有哪些具体要求?
送检样品应保持原始状态,避免对缺陷区域进行打磨、补焊或涂覆处理;样品表面应清理干净,去除泥浆、油污、锈蚀物及松动的氧化皮,但不得采用可能掩盖或扩展裂纹的强力清理方式。建议客户提供样品的规格型号、材质信息、工艺状态及检测目的,如有特殊关注部位(如钎头刃面、螺纹段)可在委托单中注明。样品数量应根据批量检验与验收规则确定,同时可随附相关技术条件,以便检测机构准确执行判定标准。