集装箱底板胶合板硼化物含量测定
旗下实验室资质

CMA资质认定
中国计量认证
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
会员理事单位
理事单位
技术概述
集装箱底板胶合板是集装箱箱体中直接承受货物载荷的核心结构件,长期处于高温、高湿、盐雾以及跨气候区域运输的严苛环境中,极易受到霉菌、白蚁及各类腐朽菌的侵蚀。为了提升底板的使用寿命与运输安全性,行业普遍在胶合板生产过程中通过药液浸渍、涂布等方式引入硼系防护剂,其中以硼酸、硼砂及其复配物最为常见。硼化物兼具防虫、防腐与阻燃的多重功效,且对环境相对友好,已成为集装箱底板防护处理的主流选择。
然而,硼化物的保留量直接决定了防护效果的高低:含量不足时,底板难以抵御霉菌和白蚁的侵害,可能在远洋运输周期内发生霉变、腐朽甚至结构性破坏;含量过高时,则可能带来不必要的成本增加,并影响胶合强度、漆膜附着等物理力学与表面性能,还可能在潮湿环境下出现渗析、返锈等问题。因此,集装箱底板胶合板硼化物含量测定是评价防护处理工艺有效性、控制产品质量一致性的重要技术手段。
硼化物含量测定通过对胶合板样品进行粉碎、浸提或消解等前处理,将板材中的硼元素转移至测试溶液中,再借助分光光度法、滴定法或电感耦合等离子体发射光谱法等分析手段进行定量,最终以硼元素质量分数、三氧化二硼(B₂O₃)含量或单位体积保有量等形式报告结果。该测定技术涉及木材化学、分析化学与仪器分析等多学科知识,需要严格的样品制备规范与质量控制体系,以确保数据准确、可靠、可追溯。
检测样品
进行集装箱底板胶合板硼化物含量测定时,样品的代表性与状态对结果影响显著。送检样品应取自同一批次、同一工艺条件下生产的产品,避免混入不同处理批次或不同树种的板材。常见送检样品类型包括:
- 实木集装箱底板胶合板:以克隆、阿必东、硬木单板组坯热压而成的传统底板;
- 竹木复合集装箱底板:以竹帘、竹篾与木单板复合结构制成的底板;
- 新型再生材料底板:采用竹材、人工林木材或其他替代材料制造的环保型底板;
- 经不同药剂配方处理的对比样品:用于工艺筛选与配方优化的实验样品;
- 出厂抽检样品与到货验收样品:用于贸易双方质量确认的批次样品;
- 异常失效样品:出现霉变、虫蛀等问题后需要追溯防护剂含量的分析样品。
样品数量一般需满足制备平行试样的要求,尺寸建议不小于一定面积以保证各层单板均能被取到。样品在运输与保存过程中应避免淋雨、暴晒与二次污染,尽快送至实验室进行粉碎处理,防止硼化物因淋溶而流失,影响测定结果的真实性。
检测项目
围绕集装箱底板胶合板硼化物含量测定,可开展的检测项目主要包括以下内容:
- 总硼含量测定:以硼元素质量分数表示板材中硼化物的总体水平;
- 三氧化二硼(B₂O₃)含量测定:以氧化物形式折算表示,便于与相关标准限值比对;
- 硼酸含量测定:针对以硼酸为主防护剂的处理体系;
- 硼砂(四硼酸钠)含量测定:针对以硼砂或硼砂复配药剂处理的板材;
- 硼化物保有量(载药量)测定:结合板材密度换算为单位体积或单位质量的药剂保持量;
- 硼元素分布均匀性分析:评估药液渗透深度与芯层、表层含量差异;
- 耐腐蚀防虫效果相关性验证:结合霉菌防御性能、白蚁抗蛀性能等评价硼化物含量的防护有效性;
- 物理力学性能配套测试:含水率、胶合强度、静曲强度等,用于综合评估硼处理对板材性能的影响。
委托方可根据产品标准要求、客户验收规范或研发目标,选择单项硼化物含量测定或多项目组合测试,形成完整的质量评价方案。
检测方法
集装箱底板胶合板硼化物含量测定的核心在于将固化的硼化物从木材基质中完全释放,并选择灵敏度、准确度适宜的定量方法。典型检测流程包括样品制备、前处理与仪器分析三个阶段。
样品制备阶段:将胶合板样品锯切成小片,充分混合后使用植物粉碎机粉碎至规定细度,过筛后取均匀粉末作为试验样品。粉碎的目的是增大浸提接触面积,保证硼化物溶出完全,同时通过混合降低板材内部分布不均带来的偏差。
前处理阶段:常用方式包括热水浸提法与消解法。热水浸提法利用硼化物良好的水溶性,通过加热回流或恒温振荡将粉末中的硼酸盐转移至水相,操作简便、干扰少,是木材硼含量测定的经典前处理手段;消解法则采用酸性氧化体系将有机基质彻底分解,适用于需要测定总硼或浸提不完全的特殊样品,必要时也可辅以灰化处理。
定量分析阶段,可选用以下方法:
- 姜黄素分光光度法:硼与姜黄素在酸性介质中反应生成红色络合物,于特定波长下测定吸光度,依据标准曲线计算硼含量,灵敏度高、选择性好,适用于低含量样品;
- 甲亚胺-H分光光度法:硼与甲亚胺-H试剂显色后进行比色测定,显色稳定、操作便捷,广泛应用于水溶性硼的测定;
- 甘露醇强化滴定法:利用甘露醇与硼酸络合释放出可滴定的氢离子,以标准碱溶液滴定至终点,适用于较高含量样品的测定;
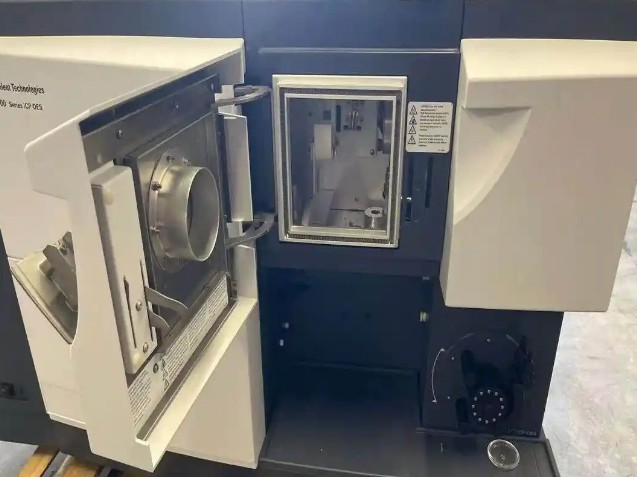
- 电感耦合等离子体发射光谱法(ICP-OES):以等离子体光源激发测试溶液中的硼元素,通过特征谱线强度定量,线性范围宽、分析速度快,可同批完成多元素测定;
- 电感耦合等离子体质谱法(ICP-MS):针对痕量水平硼的精确测定,灵敏度更高。
无论采用何种方法,实验室均应随行空白试验、平行样测定与标准物质或加标回收验证,控制批内与批间精密度,确保测定结果满足相应标准的允许差要求。
检测仪器
集装箱底板胶合板硼化物含量测定依赖规范的前处理设备与精密的分析仪器,常用配置如下:
- 紫外-可见分光光度计:用于姜黄素法、甲亚胺-H法等显色体系的吸光度测定;
- 电感耦合等离子体发射光谱仪:用于硼元素的快速、准确定量分析;
- 电感耦合等离子体质谱仪:用于痕量硼的高灵敏度测定;
- 植物粉碎机与标准筛:用于样品的粉碎、混匀与粒度控制;
- 恒温振荡器与回流提取装置:用于热水浸提过程中的温度控制与充分溶出;
- 马弗炉:用于样品灰化处理;
- 电热消解仪与微波消解仪:用于样品的酸消解前处理;
- 自动电位滴定仪:用于甘露醇法中滴定终点的精确判定;
- 分析天平:用于样品与试剂的精确称量;
- 超纯水机与pH计:保障试剂用水与溶液酸度控制的一致性。
所有仪器设备均需定期校准与期间核查,显色类方法还需每批随行绘制标准工作曲线,从仪器与方法两个层面保证检测数据的可靠性。
应用领域
集装箱底板胶合板硼化物含量测定服务于产业链上下游的多个环节,典型应用领域包括:
- 集装箱制造企业:用于底板进厂验收、防护处理工艺监控与批次质量放行;
- 胶合板与竹木复合材料生产企业:用于药液配方优化、浸渍工艺参数确定与出厂自检;
- 船公司与物流企业:用于箱体维修、底板更换时的材料质量确认,保障货物运输安全;
- 租赁与箱东机构:作为新箱采购与旧箱评估的技术依据;
- 进出口贸易与检验环节:为跨境贸易中的产品质量争议提供客观数据支持;
- 科研院所与高校:用于防腐防虫机理研究、替代型防护剂开发与标准制修订工作;
- 第三方质量评价:为采购方、监理方提供的独立质量评估提供检测数据。
通过系统的硼化物含量测定,相关方能够量化掌握底板的防护处理水平,实现从原料、工艺到成品的全过程质量控制。
常见问题
问题一:集装箱底板胶合板硼化物含量测定的检测周期是多久?
一般情况下,集装箱底板胶合板硼化物含量测定的检测周期为7-15个工作日。具体周期受多方面因素影响:检测项目数量越多、测试方案越复杂,所需时间相应延长;样品数量较大或批次较多时,前处理与分析工作量增加,周期也会有所变化;若选用显色分光光度法等需要逐批绘制标准曲线的方法,或需要进行浸提回收率验证、平行复测,完成时间会适当延长;反之,项目单一、样品量少时周期可缩短。此外,如委托方有紧急需求,可与实验室沟通安排加急处理,在保证数据质量的前提下优先安排实验与审核,尽量压缩交付时间。
问题二:集装箱底板胶合板硼化物含量测定的检测价格是多少?
检测费用受多种因素共同影响,难以一概而论。主要影响因素包括:检测项目的类型与数量,例如仅测定总硼含量与同时开展硼酸、硼砂、保有量及分布均匀性分析,其工作量差异较大;所采用的检测方法不同,分光光度法与等离子体发射光谱法等仪器分析的成本构成不同;样品数量、是否需要分批报告、检测周期是否需要加急等,也会对整体费用产生影响;此外,是否需要配套开展物理力学性能、防霉防虫验证等关联测试,同样会影响最终报价。建议委托方在送检前与检测机构充分沟通检测需求与技术方案,由专业人员根据实际情况进行评估并提供准确的报价信息。
问题三:集装箱底板胶合板硼化物含量测定测试需要什么资质?
进行集装箱底板胶合板硼化物含量测定,应选择具备相应资质能力的检测机构。我们旗下拥有CMA和CNAS资质,能力范围覆盖木材及人造板材的化学分析与物理性能测试相关领域;同时建立了完善的质量管理体系,从样品接收、前处理、仪器分析到数据审核签发,实行全流程节点控制。检测团队由具备材料化学与分析测试背景的专业人员组成,配备分光光度计、等离子体发射光谱仪等精密分析设备,可为委托方提供科学、准确、可追溯的检测服务,满足产品质量控制、贸易验收及技术研发等多场景需求。
问题四:集装箱底板胶合板中为什么要添加硼化物?
硼化物是木材防护领域应用广泛的环保型药剂,主要包括硼酸与硼砂等。对于集装箱底板胶合板而言,远洋运输环境高温高湿、温差变化大,且货物装卸频繁,底板极易受到木腐菌、变色菌、霉菌以及白蚁等害虫的侵害。硼化物对真菌和昆虫具有优良的毒杀与抑制作用,能够有效延长底板的使用寿命;同时其水溶性好、渗透性强,可通过浸渍方式进入木材内部形成整体防护;此外,硼化物还具有一定阻燃作用,且毒性低、对环境影响小,符合绿色环保的产业发展方向,因此被广泛用于集装箱底板的防护处理。
问题五:送检硼化物含量测定时,样品应如何制备与寄送?
样品制备与寄送环节对测定结果的准确性影响很大。取样时应从整张底板上具有代表性的位置截取样品,注意兼顾边部与中部、表层与芯层,避免只取单一部位造成偏差;样品需标记批次号、规格与处理工艺信息,便于实验室溯源。寄送前应将样品用洁净包装密封,避免与含硼物质接触造成污染,同时防止雨淋受潮导致硼化物淋溶流失。样品量应满足实验室粉碎制样与平行测定的需要,具体数量可在委托前与检测机构确认。若样品已在户外暴露或受过水浸,建议如实告知,以便实验室在结果分析时综合考虑。
问题六:硼化物含量偏低通常由哪些原因引起?
硼化物含量偏低的原因主要包括:药液浓度配制不足或长期使用后浓度下降未及时补充;浸渍时间、压力或温度等工艺参数未达到工艺要求,导致药剂渗透不充分;木材含水率过高,阻碍药液渗入;单板层组坯后芯层难以获得足够药剂,形成表层高、芯层低的梯度分布;养护干燥过程中淋雨或过度水洗,造成表层硼化物流失;此外,取样部位偏差也可能使测得值低于整板平均水平。通过系统开展含量测定与分布分析,可以帮助企业定位工艺薄弱环节,针对性调整配方与工艺参数。
问题七:除硼化物含量外,集装箱底板胶合板还建议开展哪些配套检测?
为全面评价集装箱底板胶合板的质量,建议结合以下检测项目:物理性能方面包括含水率、密度、胶合强度、静曲强度与弹性模量、浸渍剥离性能等,确保底板的承载与耐候能力;防护性能方面可开展防霉抗菌性能与抗白蚁蛀蚀性能测试,验证硼化物含量的实际防护效果;表面质量方面可检查表面粗糙度、漆膜附着力与外观缺陷;此外,还可根据需要开展甲醛释放量等环保指标检测。通过化学指标与物理、生物性能的组合测试,可以形成对产品质量的立体化评价,为生产改进与采购验收提供更全面的数据支撑。