织物芯输送带成槽度测试
旗下实验室资质

CMA资质认定
中国计量认证
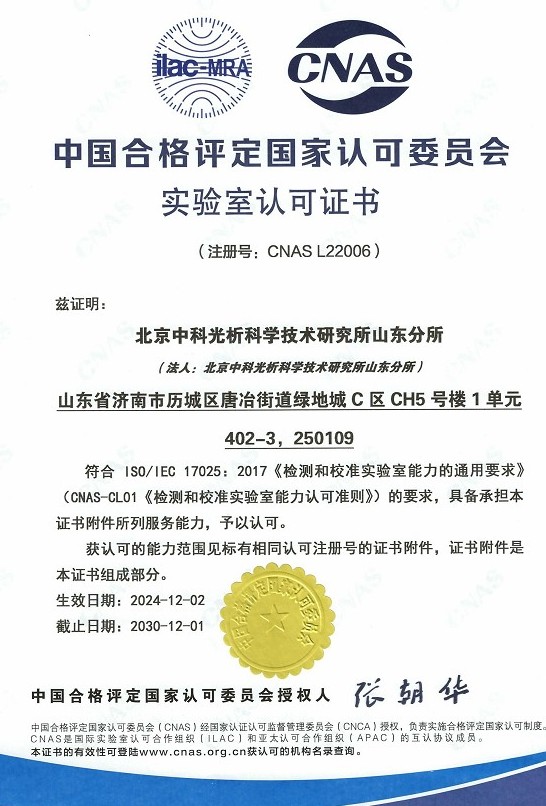
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
会员理事单位
理事单位
技术概述
织物芯输送带是以多层帆布、尼龙(NN)、聚酯(EP)等织物作为骨架材料,上下覆以橡胶覆盖层,经过压延、成型、硫化等工艺制成的柔性输送产品,广泛应用于煤炭、港口、电力、冶金、建材、化工等行业的散状物料连续输送系统。
成槽度是衡量织物芯输送带横向柔性的关键技术指标之一。在实际使用中,输送带在槽形托辊组的作用下被弯成槽形,以增大物料承载截面、提高输送能力并防止物料撒落。成槽度反映了输送带在自身重力作用下沿横向弯曲形成槽形的能力:成槽度过小,输送带在托辊组间不能充分贴合,容易出现漏料、跑偏、物料不稳等问题;横向刚度过低,则可能导致输送带在托辊间过度下垂、产生褶皱甚至陷入托辊间隙,引发早期损坏。
织物芯输送带成槽度测试通过在实验室条件下模拟输送带的横向弯曲状态,测定其横向挠性并计算成槽度(成槽比),以评估输送带对槽形输送机的适应性。该测试通常依据GB/T 7983、GB/T 7984及ISO 703等标准执行,是输送带产品质量检验、型式试验、出厂验收以及新产品研发改进中的常规检测项目。
检测样品
织物芯输送带成槽度测试的样品应从整幅成品带上截取,试样应能代表整批产品的质量状况。送检时需注意样品的规格、状态及相关信息的完整性。
- 样品来源:应从成品输送带的全宽度范围内截取,试样长度方向与输送带运行方向垂直,即沿带体横向截取;
- 试样尺寸:按标准要求制备规定长度和宽度的全厚度试样,通常需制备多个试样以供平行测试;
- 样品状态:试样表面应平整、无损伤、无扭曲,硫化后需在标准环境条件下经过足够时间的状态调节,避免温度、湿度变化对柔性测量造成影响;
- 样品信息:送检时应提供输送带的型号规格、骨架层材质(如EP、NN、帆布)、带芯层数、总厚度、覆盖层厚度、拉伸强度等级等信息,以便正确执行相应标准并判定结果。
检测项目
围绕织物芯输送带成槽度测试,可开展的检测项目包括核心项目及配套的相关性能项目:
- 成槽度(横向挠性/成槽比)测定:核心测试项目,结果通常以百分数表示;
- 全厚度纵向拉伸强度与拉断伸长率;
- 全厚度横向拉伸强度与拉断伸长率;
- 覆盖层拉伸强度、拉断伸长率及磨耗量;
- 带芯层间粘合强度、覆盖层与带芯间粘合强度;
- 撕裂强度、接头强度(如适用);
- 直线度(跑偏)检验;
- 特殊性能:耐热、耐油、耐寒、耐酸碱、阻燃及抗静电性能(按产品类型选用)。
实际检测中,成槽度常与上述力学性能项目组合进行,以全面评价织物芯输送带的综合质量水平。
检测方法
织物芯输送带成槽度测试的基本原理是:将规定尺寸的全厚度试样水平悬挂于测试装置的支撑件上,使试样在自身重力作用下自然弯曲下垂,通过测量试样两自由端之间的距离,按标准规定的公式计算成槽度。
典型测试流程如下:
- 试样制备:从成品带横向截取规定数量、规定尺寸的全厚度试样,检查试样外观,剔除有缺陷的试样;
- 状态调节:将试样置于标准温湿度环境中调节至规定时间,使试样温度和湿度与环境达到平衡;
- 安装试样:将试样对称放置于成槽度测试装置的支撑刃上,保证试样在自身重力作用下自由下垂,不受外力干扰;
- 测量:待试样达到稳定悬垂状态后,测量试样两端之间的距离,测量时应避免对试样施加附加外力,读数视线与刻度保持正确关系以减少误差;
- 结果计算:由试样原始长度与测量值按标准公式计算成槽度(成槽比),必要时取多个试样测试结果的平均值;
- 结果判定:将实测成槽度与产品标准或合同规定的要求进行比较,例如按带体拉伸强度等级和设计槽角规定的最小成槽度限值,作出合格与否的判定。
影响测试结果的因素主要包括试样制备质量、状态调节条件、支撑装置的几何精度、测量操作的规范性以及环境温湿度等,检测过程应严格控制上述条件,保证数据的准确性和可重复性。
检测仪器
织物芯输送带成槽度测试涉及的仪器设备主要包括:
- 成槽度测试架:带有符合标准要求的支撑刃或支撑杆,用于悬挂试样并使其在重力作用下自然弯曲;
- 长度测量器具:钢直尺、游标卡尺、钢卷尺等,用于测量试样原始尺寸及悬垂后两端距离,精度应满足标准要求;
- 状态调节设备:标准恒温恒湿试验箱或状态调节室,用于试验前试样的温湿度平衡;
- 裁样设备:裁刀、切割机等,用于全厚度试样的精确截取;
- 电子天平、厚度计等辅助设备:用于试样基本参数的测定;
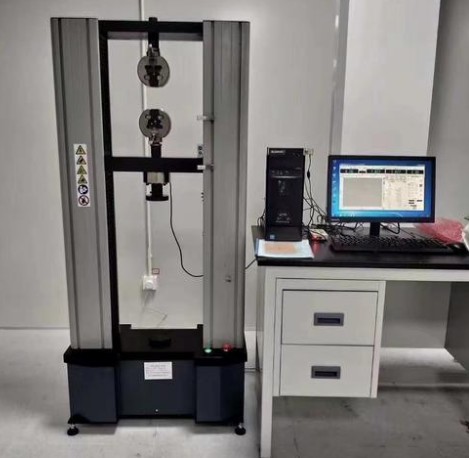
- 配套力学试验设备(组合检测时):电子拉力试验机、磨耗试验机、粘合强度测试装置、老化试验箱等。
所有仪器设备均应经过计量校准并在有效期内使用,检测机构应建立完善的设备管理程序,确保测试数据的溯源性和可靠性。
应用领域
织物芯输送带成槽度测试结果直接关系到输送带在槽形输送系统中的安装适配性与运行稳定性,其应用领域十分广泛:
- 煤炭与矿山行业:井下和地面带式输送机用输送带的选型、验收与安全评价;
- 港口与散货装卸:码头装卸线、堆取料机输送系统的输送带质量把控;
- 电力行业:火力发电厂输煤系统输送带的采购检验与运行维护评价;
- 冶金行业:烧结、焦化、炼铁等工序物料输送带的质量评估;
- 建材与化工:水泥、砂石、化肥等散状物料输送带的产品检测;
- 生产制造企业:输送带生产厂家进行型式检验、出厂检验、新产品开发与配方改进;
- 科研与质量控制:高校及科研院所开展的输送带横向柔性研究,以及第三方检测机构承担的委托检验、验收检验和质量争议处理。
常见问题
问题一:织物芯输送带成槽度测试的检测周期是多久?
织物芯输送带成槽度测试的检测周期一般为7-15个工作日。具体时间会受多种因素影响:检测项目数量越多(如成槽度与拉伸强度、粘合强度等组合检测)、样品数量越大、方法复杂程度越高,所需时间相应延长;若客户有加急需求,可在沟通确认后安排优先排样和测试,缩短交付周期。委托检测时建议提前与技术顾问沟通项目方案与时间要求,以便合理安排检测计划。
问题二:织物芯输送带成槽度测试的检测价格是多少?
织物芯输送带成槽度测试的费用受多方面因素影响,主要包括:检测项目的数量与组合方式(仅测成槽度还是进行全套性能检测)、采用的检测方法与标准要求、送检样品的数量与规格、检测周期要求(常规或加急)以及是否需要附加技术服务等。不同检测需求的费用差异较大,无法一概而论。建议您通过客服或在线咨询方式提交检测需求,我们将根据具体项目方案为您提供准确的报价信息。
问题三:织物芯输送带成槽度测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力范围覆盖织物芯输送带及相关产品的多项性能指标,成槽度测试在内的各类检测项目均在能力范围内规范开展。同时,我们配备了专业的技术团队和齐全的仪器设备,检测人员具有丰富的输送带检测经验,能够按照国家标准、行业标准及国际标准开展测试,确保检测过程的科学性、公正性和检测结果的准确可靠,可满足客户在产品质量评价、验收、招投标等多种场景下的检测需求。
问题四:织物芯输送带成槽度测试依据哪些标准?
织物芯输送带成槽度测试通常依据国家标准GB/T 7983(输送带横向挠性及成槽性试验方法)以及GB/T 7984《普通用途织物芯输送带》中的相关规定执行,也可按照ISO 703等国际标准或供需双方约定的其他方法进行。测试前应根据产品的类型、用途及合同要求确认执行标准,并严格按照标准规定的试样尺寸、状态调节条件、测试程序和判定要求开展检测。
问题五:成槽度测试结果偏低可能由哪些原因引起?
成槽度偏低通常与以下因素有关:一是带芯骨架材料选择或结构设计不合理,如采用横向刚性过高的织物结构、带芯层数过多;二是覆盖层胶料配方设计不当或硫化工艺控制不佳,导致带体横向刚度过大;三是试样制备不规范,如截取方向偏差、尺寸不符合要求;四是状态调节不充分,试样温度过低会使带体变硬、柔性下降。当测试结果偏低时,建议先核查测试过程的规范性,再从产品结构设计与制造工艺方面分析原因并进行改进。
问题六:成槽度对输送带的实际使用有哪些影响?
成槽度直接影响输送带与槽形托辊组的贴合程度。成槽度不足时,输送带无法形成有效的槽形承载断面,输送能力下降,容易出现物料撒漏、带体跑偏、托辊受力不均等问题,加速带体和托辊的磨损;横向刚度过低时,带体在托辊间过度下垂,可能产生褶皱、卡入托辊间隙,造成带体早期破坏。因此,根据输送机的槽角、带宽和托辊布置合理选择具有适宜成槽度的输送带,对保障输送系统安全稳定运行至关重要。
问题七:送检织物芯输送带成槽度测试时需要注意什么?
送检时应注意以下几点:一、样品应从具有代表性的成品带上截取,避免选取有接头、损伤或明显缺陷的部位;二、试样应沿带体横向截取,尺寸和数量符合标准要求;三、提供完整的产品信息,包括型号规格、骨架层材质与层数、拉伸强度等级、覆盖层厚度及执行标准等;四、明确检测用途(如出厂检验、验收、研发对比等)和报告需求,必要时注明判定依据;五、样品在运输和储存过程中应避免暴晒、雨淋、挤压和折叠变形,防止影响测试结果的准确性。