塑料门窗密封条加热减量测定
旗下实验室资质

CMA资质认定
中国计量认证
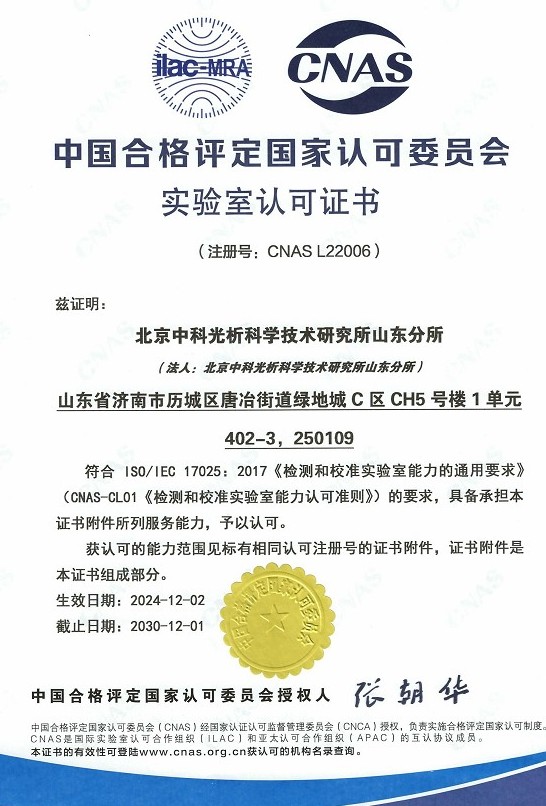
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
会员理事单位
理事单位
技术概述
塑料门窗密封条是安装在门窗框、扇及玻璃之间的重要功能部件,主要起密封、防水、防尘、隔音、减震等作用,其基体材料多为软质聚氯乙烯(PVC)、三元乙丙橡胶(EPDM)以及热塑性弹性体(TPE、TPV)等。密封条长期暴露于室内外温差、日晒、氧气及湿热环境中,材料的热稳定性直接决定门窗的整体密封效果与使用寿命。
加热减量是评价塑料门窗密封条耐热稳定性的一项关键理化指标,指密封条试样在规定温度的热空气环境中放置一定时间后,由于增塑剂、润滑剂、防老剂等小分子物质的挥发、迁移或分解而产生的质量损失,通常以质量损失百分率表示。加热减量数值越大,说明材料中易挥发性组分含量越高,材料在服役过程中越容易出现收缩、变硬、弹性下降、密封不严等问题。
塑料门窗密封条加热减量测定通过对试样加热前后质量的精确称量与计算,定量表征密封条在受热条件下的质量变化行为,进而评判配方设计的合理性、原材料品质的优劣以及产品长期使用的可靠性。该项测定已被广泛应用于密封条生产企业的出厂检验、型材与门窗企业的进料验收以及工程质量的监督抽查之中。
检测样品
塑料门窗密封条加热减量测定所针对的检测样品主要为各类用于塑料门窗的密封条产品。按用途可分为框扇密封条、玻璃密封条(压条)、纱网密封条等;按材质可分为软质聚氯乙烯密封条、三元乙丙橡胶密封条、热塑性弹性体密封条以及橡塑共混密封条等;按结构形式又包括实心条、海绵发泡条、复合夹芯条以及带钢芯、植绒或功能性涂层密封条。
送检样品应具有代表性,建议从同一批次产品中随机抽取,表面应清洁、无油污、无明显缺陷与机械损伤。试样裁取时应避开接痕与明显变形部位,一般将密封条裁成规定长度的小段,并保证取样部位与方向的一致性,以减少测试数据的离散性。
试验前,样品需按标准要求进行状态调节,通常在温度(23±2)℃、相对湿度(50±5)%的标准环境条件下放置不少于24小时,以消除温湿度及内应力对称量结果的干扰。样品在运输与保存过程中应避免高温暴晒、挤压变形和化学污染,以免影响检测结果的准确性。
检测项目
塑料门窗密封条加热减量测定的核心检测项目为加热减量(加热质量损失率),即试样经规定条件加热后的质量损失与加热前质量的百分比。围绕这一核心指标,实验室通常还可以提供与之相关的配套检测项目,以便对密封条的综合耐热性能作出系统评价:
- 加热减量(质量损失率)测定;
- 热空气老化试验(老化后拉伸强度、断裂伸长率及硬度变化率);
- 加热收缩率测定;
- 加热后外观质量检查(龟裂、发粘、褪色、变形等);
- 压缩永久变形测定;
- 硬度(邵氏A型)测定及老化前后硬度变化;
- 拉伸强度与断裂伸长率测定。
上述项目既可单独委托,也可组合成套餐检测,具体检测项目与判定依据可根据产品执行标准、客户要求或工程验收规范确定。
检测方法
塑料门窗密封条加热减量测定一般采用热空气加热—称量法,其基本原理是将完成状态调节的试样置于规定温度的老化箱中加热规定时间,冷却后再次称量,通过两次质量之差计算质量损失率。典型试验流程如下:
- 样品制备:从密封条样品上截取规定数量的试样(一般不少于3件),编号并去除表面附着物,完成状态调节;
- 初始称量:使用分析天平称量每件试样的初始质量m1,精确至0.0001g(或按方法标准规定的精度),依次记录;
- 加热处理:将试样放入达到设定温度的热空气老化箱中,试样之间保持适当间距,不得相互接触、重叠或受压,按标准规定的时间连续加热;
- 冷却:取出试样后立即放入干燥器中,冷却至室温,并控制在规定的冷却时间内完成称量;
- 再次称量:称量冷却后试样的质量m2并做好记录;
- 结果计算:按公式计算加热减量。
加热减量的计算公式为:Δm=(m1-m2)/m1×100%。式中,Δm为加热减量(%);m1为试样加热前的质量(g);m2为试样加热后的质量(g)。试验结果以全部试样测定值的算术平均值表示,并按标准要求进行数值修约。若平行试样结果超出允许偏差,应分析原因并重新试验。
试验过程中应重点控制以下环节:老化箱温度的均匀性与波动度应满足要求;称量动作应迅速准确,避免试样吸湿带来的质量偏差;试样不得在箱内发生局部过热;试验温度与时间应严格按照产品标准或委托方确认的方法执行,以保证结果的可比性与再现性。
检测仪器
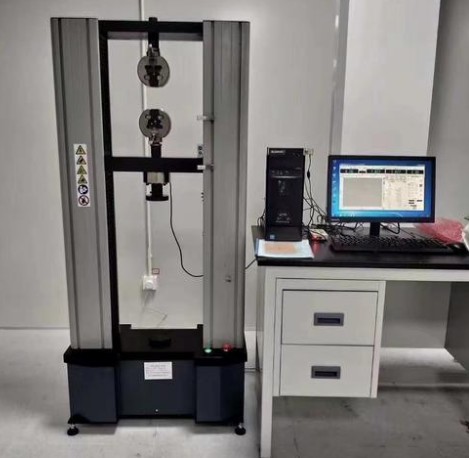
塑料门窗密封条加热减量测定需要依赖一系列经过检定或校准的精密仪器设备,主要配置如下:
- 热空气老化试验箱:鼓风式恒温老化箱,温度可调、控温精准,箱内温度均匀性满足标准要求,用于试样的加热处理;
- 电子分析天平:分度值一般不低于0.1mg,用于加热前后试样质量的精确称量;
- 干燥器:内装变色硅胶等干燥剂,用于试样加热后的冷却与防吸湿;
- 标准恒温恒湿设备:用于试样检测前的状态调节,保证环境条件符合标准规定;
- 游标卡尺与测厚仪:用于试样尺寸的测量与核查;
- 温度巡检仪或数据记录仪:用于监控与记录试验全过程温度变化,保证试验条件受控、数据可追溯。
所有仪器设备均建立管理台账并按周期实施检定或校准,确保量值溯源可靠、检测数据准确有效。
应用领域
塑料门窗密封条加热减量测定的应用领域十分广泛,服务对象覆盖密封条产业链上下游的各类主体,主要包括:
- 密封条生产企业:用于原材料筛选、配方优化、过程控制与出厂检验,帮助企业把好产品质量关;
- 型材及门窗制造企业:用于进料验收与供应商质量评价,确保配套密封条满足整机性能要求;
- 建筑施工与监理单位:用于工程进场材料的复检与验收,为工程质量提供数据支撑;
- 市场监管与质量抽查:为产品质量监督抽查提供客观、公正的检测数据;
- 科研院所与高校:为新材料研发、老化机理研究等科研工作提供测试服务;
- 招投标与贸易环节:为投标文件、供需双方质量协议及争议处理提供第三方技术依据。
常见问题
问题一:塑料门窗密封条加热减量测定的检测周期是多久?
塑料门窗密封条加热减量测定的检测周期一般为7-15个工作日。实际周期受多种因素影响:一是检测项目的数量与组合,若在加热减量基础上同时委托热空气老化、压缩永久变形等项目,整体周期会相应延长;二是样品数量与批次规模,样品较多或批次集中时需要排队安排;三是方法本身的复杂程度,包括状态调节时间、加热时长以及平行试验的重复次数;四是数据整理、报告编制与审核环节所需的时间。如客户有紧急需求,可与实验室沟通加急安排,在条件允许的情况下适当缩短交付时间。
问题二:塑料门窗密封条加热减量测定的检测价格是多少?
塑料门窗密封条加热减量测定的检测费用受多方面因素影响,主要包括:委托检测项目的数量与组合方式、所采用的试验方法及其耗时、送检样品的数量与批次、客户对检测周期的要求(是否需要加急处理)以及检测报告的具体用途等。单项测定与多项组合检测的费用构成差异较大,不同委托需求对应的方案也不相同。为获得准确的费用信息,建议直接与我们的在线客服或业务人员联系,说明检测需求与样品情况,我们将根据实际情况提供有针对性的报价方案。
问题三:塑料门窗密封条加热减量测定测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力范围覆盖高分子材料及制品的理化性能、热老化性能等多个领域,塑料门窗密封条加热减量测定属于常规开展的检测能力范围。实验室配备热空气老化试验箱、高精度电子分析天平等专业仪器设备,所有设备均经检定或校准合格;技术团队由经验丰富的检测工程师组成,严格按照标准方法与质量控制程序开展试验,确保检测过程规范、数据科学公正、结果准确可靠,能够满足各类委托方的检测需求。
问题四:加热减量测定对塑料门窗密封条的实际使用有什么意义?
加热减量直接反映密封条中易挥发小分子物质的含量水平。若加热减量偏大,说明密封条在长期受热(如夏季高温暴晒、玻璃侧高温环境)条件下容易出现增塑剂等助剂的挥发与迁移,进而导致密封条收缩、变硬、弹性丧失,出现透风、渗水、隔音下降等问题。通过该项测定,可以在产品出厂前识别配方与工艺缺陷,为产品耐候性与使用寿命评估提供数据依据,是门窗密封系统质量控制的重要环节。
问题五:塑料门窗密封条加热减量测定送检样品有哪些要求?
送检样品应从待检批次中随机抽取,具有代表性,表面清洁、无油污及明显缺陷。建议每种样品提供足够长度的密封条若干段,具体数量与长度以实验室委托要求为准,并在样品上清晰标注产品名称、型号、批次等信息。样品应妥善包装,避免高温暴晒、重压变形与化学污染;样品状态调节由实验室按标准环境条件完成,委托方只需保证样品来源真实、信息完整即可。如有特殊试验条件要求,可在委托时一并说明。
问题六:塑料门窗密封条加热减量测定结果偏大的常见原因有哪些?
加热减量偏大的常见原因主要包括:一是配方中增塑剂、润滑剂等挥发性助剂用量过高或选型不当;二是原材料纯度不足,含较多低沸点杂质或水分;三是橡塑材料塑化或硫化工艺不充分,小分子物质未能充分参与反应;四是生产过程中烘干、脱挥等工序处理不到位;五是贮存与运输环节环境温度过高或包装不当导致助剂提前迁移。企业可结合原材料检验、配方核查与工艺排查等手段进行原因追溯与整改。
问题七:加热减量测定与热空气老化试验有什么区别?
两者既有联系又有区别。加热减量测定关注的是密封条受热后的质量变化,表征材料中小分子物质挥发迁移的总量,属于质量指标范畴;热空气老化试验则关注材料受热老化后性能的变化,通常考核拉伸强度、断裂伸长率、硬度等性能的变化率以及外观变化,属于性能指标范畴。加热减量偏大往往伴随老化后性能劣化加剧,两者互为补充、结合使用,可以更全面地评价塑料门窗密封条的耐热老化性能与预期使用寿命。