不锈钢焊丝抗拉强度测试
旗下实验室资质

CMA资质认定
中国计量认证
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
会员理事单位
理事单位
技术概述
不锈钢焊丝是现代工业焊接生产中不可或缺的重要耗材,广泛应用于石油化工、食品机械、医疗器械、核电装备、船舶制造等领域。焊接接头往往作为整个结构中的相对薄弱环节,其力学性能直接决定了焊接结构的安全性与服役寿命。抗拉强度作为评价焊接材料力学性能的核心指标之一,能够直观反映焊缝金属在承受拉伸载荷时的最大承载能力,是不锈钢焊丝产品质量控制和工程验收中的必检项目。
不锈钢焊丝抗拉强度测试是指依据相关国家标准或国际标准,通过对不锈钢焊丝熔敷金属试样或焊缝对接试样施加单向拉伸载荷,测定其抗拉强度、规定塑性延伸强度、断后伸长率等力学性能指标的检测过程。由于不锈钢焊丝本身直径较细(通常为0.8mm至5.0mm),实际工程中更多关注的是焊丝熔化后形成的熔敷金属及焊缝金属的力学性能,因此测试通常需要在规定的焊接工艺条件下制备熔敷金属试样,再进行室温拉伸试验。
通过抗拉强度测试,可以有效评价不锈钢焊丝的成分均匀性、冶金质量以及与母材的匹配性,为焊丝生产企业的出厂检验、焊接材料采购方的进货验收、焊接工艺评定以及焊接结构的安全性评估提供科学、客观的数据支撑,对保障重大装备和关键结构的运行安全具有重要意义。
检测样品
不锈钢焊丝抗拉强度测试的检测样品主要包括两大类:一类是焊丝熔敷金属试样,即按照标准规定工艺焊接试板后从熔敷金属中取样加工的拉伸试样;另一类是焊缝及焊接接头拉伸试样,即从对接焊缝中截取的横向或纵向拉伸试样。送检时,客户可根据自身的检测目的和相关标准要求选择合适的样品类型。
常见的不锈钢焊丝牌号涵盖奥氏体型、铁素体型、马氏体型及奥氏体-铁素体双相型等类别,具体包括以下典型型号:
- 实心焊丝:ER308、ER308L、ER308H、ER309、ER309L、ER310、ER316、ER316L、ER317、ER317L、ER347、ER2209、ER2594等;
- 药芯焊丝:E308T、E308LT、E309T、E309LT、E316T、E316LT、E347T、E2209T等;
- 埋弧焊丝及配套焊剂组合所对应的熔敷金属试样。
样品制备方面,熔敷金属拉伸试样通常需要按照标准规定的焊接工艺在试板上进行多层多道堆焊,并严格控制道间温度和热输入,以模拟实际焊接热循环条件。试样加工后应符合标准规定的尺寸公差和表面粗糙度要求,过渡圆弧应平滑,避免应力集中。为保证测试结果的代表性,建议每个检测项目制备不少于3件平行试样。送检前应确保样品表面无油污、锈蚀、机械损伤等缺陷,并注明焊丝的牌号、规格、批号及焊接工艺信息,以便实验室准确建立检测档案。
检测项目
围绕不锈钢焊丝抗拉强度测试,实验室可开展的检测项目主要包括以下内容:
- 熔敷金属抗拉强度(Rm):测定焊丝熔敷金属在拉伸至断裂过程中所承受的最大应力,是评价焊丝强度的核心指标;
- 规定塑性延伸强度(Rp0.2):对于无明显物理屈服现象的奥氏体不锈钢熔敷金属,通常测定规定塑性延伸强度作为屈服指标;
- 断后伸长率(A):反映熔敷金属塑性变形能力的重要指标,与强度指标共同评价焊材的综合力学性能;
- 断面收缩率(Z):评价材料塑性的辅助指标,通过断裂处最小横截面积计算获得;
- 焊缝金属抗拉强度:针对对接焊缝试样,测定焊缝区域金属的拉伸性能;
- 焊接接头抗拉强度:评价包括焊缝、熔合线及热影响区在内的整体接头在拉伸载荷下的承载能力;
- 高温拉伸性能:针对高温服役工况的不锈钢焊接结构,可测定不同温度条件下的高温抗拉强度及短时高温塑性。
不同牌号的不锈钢焊丝对应的标准抗拉强度要求各不相同。例如,按照相关焊丝产品标准的规定,ER308类焊丝熔敷金属的抗拉强度一般要求不低于520MPa,ER316L类焊丝熔敷金属抗拉强度一般要求不低于485MPa,双相不锈钢焊丝ER2209熔敷金属的抗拉强度则要求不低于690MPa。实验室将依据送检焊丝所对应的产品标准,对测试结果进行合格性判定。
检测方法
不锈钢焊丝抗拉强度测试主要依据以下标准开展:
- GB/T 2652《焊缝及熔敷金属拉伸试验方法》:规定了焊缝及熔敷金属拉伸试验的试样制备、试验设备和试验程序要求;
- GB/T 228.1《金属材料 拉伸试验 第1部分:室温试验方法》:金属材料室温拉伸试验的通用标准,对试验速率、性能测定方法等作出规定;
- ISO 4136:焊缝横向拉伸试验的国际标准方法;
- ISO 6892-1:金属材料室温拉伸试验的国际标准;
- AWS A5.9/A5.9M:对不锈钢实心焊丝及填充丝熔敷金属力学性能做出规定的焊材规范;
- GB/T 29713《不锈钢焊丝和焊带》:对不锈钢焊丝的分类、技术要求及试验方法作出规定。
不锈钢焊丝抗拉强度测试的一般流程如下:
- 试板焊接:按照标准规定的焊接位置、道间温度和热输入,在规定材质的试板上进行熔敷金属堆焊;
- 试样截取:从试板上规定的位置截取坯料,避开起弧点和收弧等不稳定区域;
- 机加工:将坯料加工成标准圆形拉伸试样,保证平行段直径、平行长度及过渡圆弧符合标准要求;
- 尺寸测量:在试样平行长度内多个截面测量直径,取平均值计算原始横截面积;
- 试验实施:将试样装夹于万能试验机,按标准规定的应变速率施加拉伸载荷直至断裂,记录载荷—延伸曲线;
- 断后测量:将断裂试样仔细对接,测量断后标距和断口最小直径,计算断后伸长率与断面收缩率;
- 数据处理:根据最大力与原始横截面积计算抗拉强度,结合曲线确定规定塑性延伸强度;
- 结果判定:对照相应产品标准的力学性能要求,给出各项指标的评价结论。
试验过程中应严格控制加载速率,避免因速率偏离导致强度测定值出现系统偏差。对于平行试样结果出现明显离散的情况,应检查试样是否存在加工缺陷或组织异常,并按标准规定的结果处理原则取值。
检测仪器
为确保测试数据的准确性和可追溯性,实验室配备了一系列高精度的力学性能检测设备:
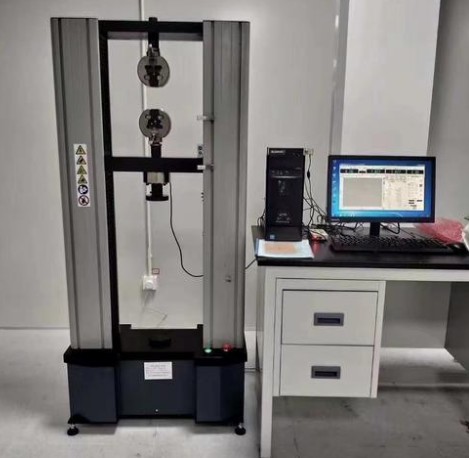
- 微机控制电子万能试验机:力值量程覆盖不同规格试样需求,控制精度高,可实现拉伸过程的自动加载与数据采集;
- 电液伺服万能试验机:适用于高强度、较大截面试样的拉伸试验,加载平稳可靠;
- 引伸计:用于精确捕捉试样的变形信号,准确测定规定塑性延伸强度;
- 游标卡尺与外径千分尺:用于测量试样原始尺寸,分辨率满足标准要求;
- 试样机加工设备:包括车床、铣床、磨床等,用于将试板坯料加工成符合标准公差要求的拉伸试样;
- 高温环境箱与温控装置:为高温拉伸试验提供稳定可控的试样温度环境;
- 数据采集与处理系统:自动记录试验曲线,完成各项力学性能指标的计算与统计。
所有试验设备均经过计量检定或校准,并定期开展期间核查,确保试验机的力值示值误差、引伸计的变形示值误差等关键计量特性持续满足相应标准的规定,从设备层面保障检测结果的准确可靠。
应用领域
不锈钢焊丝抗拉强度测试服务覆盖众多行业领域,主要包括:
- 石油化工行业:反应器、换热器、工艺管道等不锈钢焊接结构的质量控制与工程验收;
- 食品与制药装备制造:卫生级不锈钢容器、管路焊接接头的力学性能验证;
- 电力与核电工业:不锈钢焊接材料的入厂复验、焊接工艺评定及产品焊接试板检验;
- 船舶与海洋工程:双相不锈钢结构、海洋平台设施焊接材料的质量检测;
- 压力容器制造:不锈钢压力容器焊材采购验收及监督检验;
- 建筑装饰行业:不锈钢幕墙结构、扶手栏杆等焊接部位的安全性评估;
- 焊材生产企业:新产品研发、型式试验及批量生产的出厂检验;
- 科研院所与高校:焊接材料研究、焊接工艺优化等科研工作中的性能评价。
常见问题
问题一:不锈钢焊丝抗拉强度测试的检测周期是多久?
一般为7-15个工作日。具体周期受多种因素影响:检测项目数量越多、内容越复杂,所需时间相应延长;送检样品数量较多或批次较集中时,制样与测试排期会增加;若测试前需要专门焊接制备熔敷金属试板,试板焊接及焊后处理也需要额外的时间;此外,加急需求也会影响整体安排。如客户对交付时效有特殊要求,可提前与实验室沟通,在保证数据质量的前提下合理安排加急处理。
问题二:不锈钢焊丝抗拉强度测试的检测价格是多少?
检测费用受多方面因素综合影响,主要包括:所选择的检测项目种类与数量、采用的检测方法标准、送检样品的数量与规格、制样的复杂程度(如是否需要焊接制备熔敷金属试板并进行机加工)、检测周期要求(是否需要加急服务)等。不同客户的检测需求差异较大,具体费用无法一概而论,建议直接与实验室联系,说明焊丝牌号、检测目的和评价标准等信息,获取有针对性的报价方案。
问题三:不锈钢焊丝抗拉强度测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力范围覆盖金属材料力学性能检测的多个项目,能够按照现行有效的国家标准、国际标准开展不锈钢焊丝熔敷金属及焊接接头的拉伸性能测试。实验室拥有经验丰富的专业技术团队和完善配套的仪器设备,建立了规范的质量管理体系,检测流程严谨,可为各类客户提供科学、公正、准确的检测数据,满足产品质量评价、采购验收、研发改进等多种用途的需求。
问题四:不锈钢焊丝抗拉强度测试是直接拉焊丝本身,还是测试熔敷金属?
两种方式在检测实践中均存在,具体取决于检测目的。对于焊丝本体,由于其直径较细,可按照金属丝材拉伸试验方法直接测试焊丝的抗拉强度,主要用于评价焊丝的加工质量;但在工程应用中,各方更关注焊接后的接头性能,因此绝大多数情况下是按照产品标准规定的焊接工艺制备熔敷金属试板,加工成标准拉伸试样后进行测试,评定熔敷金属的抗拉强度、断后伸长率等指标。送检前建议与实验室确认采用的测试形式,以便正确制备样品。
问题五:不锈钢焊丝熔敷金属抗拉强度的合格判定依据是什么?
判定依据主要是送检焊丝所对应的产品标准或技术协议。例如奥氏体型不锈钢焊丝通常参照相应的国家标准或焊材规范执行,其中对不同牌号焊丝熔敷金属的抗拉强度下限值、断后伸长率下限值均有明确规定;双相不锈钢焊丝的强度要求则相对更高。实验室在完成测试后,会依据送检方指定的评价标准对各项力学性能指标逐项判定并给出结论;若送检方未指定标准,实验室可根据焊丝牌号和使用场景建议适用的评价依据。
问题六:影响不锈钢焊丝抗拉强度测试结果的因素有哪些?
影响因素主要包括以下几个方面:焊接工艺参数如电流、电压、焊接速度及道间温度对熔敷金属组织的影响;保护气体的种类、纯度与流量是否稳定;试样加工的尺寸精度、表面粗糙度及过渡圆弧的平滑程度;试验机的力值精度、引伸计精度以及试验速率的控制是否符合标准;取样位置是否避开起收弧不稳定区域;此外焊丝本身的化学成分偏差、存放过程中是否受潮或污染等,也会对最终结果产生影响。为保证数据准确,应严格按照标准要求制备试样并控制试验条件。
问题七:如果抗拉强度测试结果不合格,应如何处理?
首先应复核整个试验过程,确认试样制备、设备状态、装夹方式和试验速率是否符合标准要求,必要时可使用备用的平行试样进行复测,排除偶然因素干扰。若复测结果仍不合格,建议从多个角度排查原因:检查焊接工艺参数执行情况、保护气体匹配性、道间温度控制是否得当;核查焊丝的储存条件,确认是否存在受潮、锈蚀或污染;必要时可补充进行焊丝化学成分分析等检测,综合判断问题根源,并针对薄弱环节采取纠正措施后重新验证。