坯布边不良疵点检验方法
旗下实验室资质

CMA资质认定
中国计量认证
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
会员理事单位
理事单位
技术概述
坯布又称本色布或原布,是指织造工序完成后尚未经过练漂、染色、印花等染整加工的织物。坯布的布边部位在织造过程中承担着维持织物形态、承受边撑作用力、保证纬纱张力均匀等重要功能,因此也是疵点高发的区域。坯布边不良疵点是指发生在布边及其附近区域的各种外观缺陷,这类疵点不仅影响坯布本身的外观品质,还可能在后续染整加工中被进一步放大,导致卷边、折皱、色差、破边等次生问题,严重时会造成整匹布降等甚至报废。
坯布边不良疵点检验方法是以相关国家标准、行业标准及贸易双方约定技术协议为依据,在规定的光源环境、检验设备和检验程序下,对坯布布边部位进行系统观察、识别、记录、评分与判定的规范化检测技术。通过科学的检验方法,可以准确识别边不良的类型、分布位置和严重程度,为坯布的分等分级、质量仲裁、工艺改进和贸易结算提供可靠的数据支撑。目前行业内普遍采用目光检验结合验布机作业的方式,并逐步引入机器视觉自动验布技术,以提高检验效率和结果一致性。
检测样品
坯布边不良疵点检验的样品应具有代表性,通常从待检批次中按抽样方案随机抽取整匹坯布或在布匹的头、中、尾部位截取样品。样品应保持织造后的原始状态,不得经过任何整理、修剪或修补处理,以免掩盖真实疵点情况。送检样品的信息应完整,包括品名、规格、纤维成分、组织结构、幅宽、匹长、织造机型及生产批次等。常见的检测样品类型包括:
- 棉、麻及棉麻混纺本色机织坯布;
- 涤纶、锦纶等合成纤维长丝及短纤坯布;
- 涤棉、涤粘、棉氨等混纺本色坯布;
- 牛仔布、帆布、府绸、卡其等不同组织结构的坯布;
- 针织坯布及特殊工业用坯布面料。
样品数量应根据检验目的确定。整匹检验一般以完整布匹为单位上机检验;抽样检验则依据产品标准或合同规定确定抽样匹数与每匹检验长度,通常每匹不少于规定米数,以保证疵点检出结果的统计有效性。
检测项目
坯布边不良疵点检验的核心是对布边区域各类疵点的识别与评定,主要检测项目涵盖以下常见边部疵点类型:
- 豁边:边组织内纱线断头或缺口造成布边不完整;
- 烂边:边部经纱或纬纱受损、腐烂,形成边缘破损;
- 毛边:有梭织造时纬纱未能正常扣入边组织,布边纱线毛乱外露;
- 卷边:布边向正面或反面卷起,影响平整度;
- 松边与紧边:边部经纬纱张力不当,造成布边松弛或收紧;
- 荷叶边:布边呈波浪形起伏,不平整;
- 边撑疵:边撑刺辊作用不良造成边部纱线损伤或孔痕;
- 锯齿边:边部纬纱张力不匀导致布边呈锯齿状;
- 边经缩:边部经纱扭结、起圈;
- 油污边、锈渍边:边部沾染油剂、锈渍等污渍;
- 边部稀密路:边组织附近纬密异常。
除疵点类型识别外,检验项目还包括疵点长度与宽度的测量、疵点重复频率统计、每匹评分计算、百平方米疵点分值折算,以及按产品标准或协议进行的外观品等判定。
检测方法
坯布边不良疵点检验一般采用目光检验法,在规定条件下由经过培训的检验人员借助验布机完成,必要时辅以量具测量和放大观察。典型检验流程如下:
第一步,样品状态调节。样品应在标准大气条件下(温度20℃±2℃、相对湿度65%±4%)放置调湿平衡,使织物回潮趋于稳定,避免因湿度差异影响疵点外观判断。
第二步,检验条件确认。检验场地应采用规定的人工光源,验布台面或布面照度一般不低于600勒克斯,光源安装角度应使疵点阴影清晰可辨;验布机速度按标准或协议设定,常用速度控制在合理范围内,确保检验人员能够充分观察布边状态。
第三步,上机检验。将坯布平稳导入验布机,检验人员位于规定观测位置,视线与布面保持适当角度,依次检查两侧布边,注意区分布身边部与布身内部的疵点归属,发现边不良疵点即停机或标记记录。
第四步,测量与记录。用钢尺或卷尺测量疵点的长度与宽度,记录疵点类型、位置(距布边距离、距匹头米数)、数量及分布特征;对微小疵点可借助织物放大镜观察确认其性质。
第五步,评分与判定。按四分制或其他规定评分方法对每个疵点计分,累计每匹总分,并折算为单位面积的疵点分值;对照产品标准、分等规定或贸易合同中的允许限度,判定该匹坯布边部外观是否合格及所属品等。
第六步,出具结果。汇总各匹检验数据,形成包含疵点统计、评分结果与判定结论的检验报告,必要时附疵点照片或位置示意图,便于委托方追溯与工艺整改。
检测仪器
坯布边不良疵点检验所用的主要仪器与设备包括:
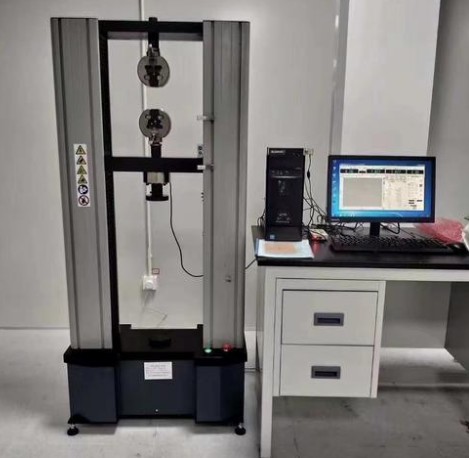
- 验布机:配备规定角度和照度的灯光系统,可调节送布速度,是目光检验的核心设备;
- 标准光源灯箱:提供规定的照明条件,用于复核疵点外观;
- 照度计:用于校验验布台面光照强度是否符合标准要求;
- 织物分析镜或放大镜:放大观察边部纱线损伤、起毛、孔洞等细节;
- 钢直尺、钢卷尺:测量疵点尺寸及距边距离;
- 温湿度计:监控检验环境的大气条件;
- 电子秤与圆盘取样器:测定坯布单位面积质量,辅助评估边部与布身差异;
- 数码成像及机器视觉自动验布系统:通过高分辨率相机与图像识别算法自动捕捉和分类边部疵点,提升检验效率与数据可追溯性。
应用领域
坯布边不良疵点检验方法广泛应用于纺织产业链的多个环节,是纺织品质量控制体系的重要组成部分。其主要应用领域包括:
- 织造企业:用于坯布下机质量把关,分析边部疵点成因,改进边组织设计、边撑工艺和经纱张力控制;
- 印染企业:坯布入库验收时通过边不良检验预防染整加工中的卷边、折皱印和边色差问题;
- 服装与家纺企业:对面料供应批次进行进料检验,保障裁剪利用率和成品外观;
- 第三方检测机构:接受委托开展质量检验、贸易验货和质量争议仲裁检验;
- 外贸流通领域:依据合同约定的检验方法和评分标准进行交货验收与结算依据确认;
- 科研与教学:用于纺织材料学、织物结构与质量控制相关课程的实验实训及新工艺验证研究。
常见问题
问题一:坯布边不良疵点检验方法的检测周期是多久?
一般情况下,坯布边不良疵点检验的检测周期为7-15个工作日。具体周期会受到多种因素影响:检测项目数量的多少、送检样品的匹数与检验米数、所采用检验方法的复杂程度、是否需要环境调湿平衡、是否涉及多点位抽样等都会影响进度。如果委托方有特殊时限要求,可与检测机构沟通安排加急处理,通过优先排产、增加检验班次等方式缩短交付时间,但需保证检验程序完整、数据准确可靠。
问题二:坯布边不良疵点检验方法的检测价格是多少?
坯布边不良疵点检验的费用受多重因素影响,无法一概而论。主要影响价格的因素包括:检测项目的范围与数量、采用的检验方法与评定标准、送检样品的规格与数量、检验米数的长短、是否需要加急服务、以及报告用途(内控、验收或仲裁)等。项目越多、样品量越大、要求越高,相应投入的人力、机时和管理成本也越高。建议委托方在送检前与检测机构充分沟通检测需求,由机构根据具体情况提供针对性的报价方案,以获得准确的费用信息。
问题三:坯布边不良疵点检验方法测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力覆盖纺织品外观质量检验的多个领域,其中包括坯布布面及边部疵点检验相关项目。我们建有符合标准要求的检验环境与设备,验布、计量、评分类项目均有对应的资质能力支撑;同时配备经验丰富的纺织检测专业团队,检验人员经过系统培训,熟悉各类标准与评分规则,能够保证检验过程的规范性和结果的可信度,为客户的品质管控与贸易往来提供可靠的技术服务。
问题四:坯布边不良疵点检验前需要对样品做哪些准备?
送检前应保持坯布样品的原始状态,不得修剪、修补或整理疵点部位;建议提供完整的布匹以便上机检验,如截取样布则应注明匹号、部位与长度;同时附上品名、规格、纤维成分、幅宽、织造批次等信息资料,并说明依据的标准或合同评分规则,以便检验方案准确制定。
问题五:坯布边不良疵点检验依据哪些标准进行?
检验通常依据本色布布面疵点检验相关的国家标准、行业产品标准以及双方约定的技术协议执行,例如本色布布面疵点检验方法类标准、各类本色布产品标准中对外观疵点评分和分等的规定。若涉及出口贸易,也可按合同指定的评分制(如四分制)和方法执行。委托时明确检验依据,有利于结果的一致性和双方互认。
问题六:检验中发现边不良疵点后如何进行评分和判定?
发现边不良疵点后,先测量疵点长度,按所用评分规则(如四分制)对照疵点尺寸档次计分,再累计该匹所有边部疵点得分,折算为单位面积分值,最后对照产品标准或合同规定的允许限度判定该匹坯布的品等或合格与否。检验报告会列明疵点类型、数量、评分及判定结论,方便企业追溯和改进。
问题七:如何减少坯布边不良疵点的产生?
可从织造工艺源头入手:合理设计边组织和边纱根数,选用合适的边经张力;定期检查边撑刺辊状态,及时更换磨损部件;控制纬纱张力均匀性,减少毛边和锯齿边;加强络筒、整经工序的纱线质量把关,降低边部断头;同时建立下机检验与信息反馈机制,通过定期的边不良疵点统计分析,定位高发机台和工序原因,实现持续改进。