中低速磁浮轨排型钢磁粉检测
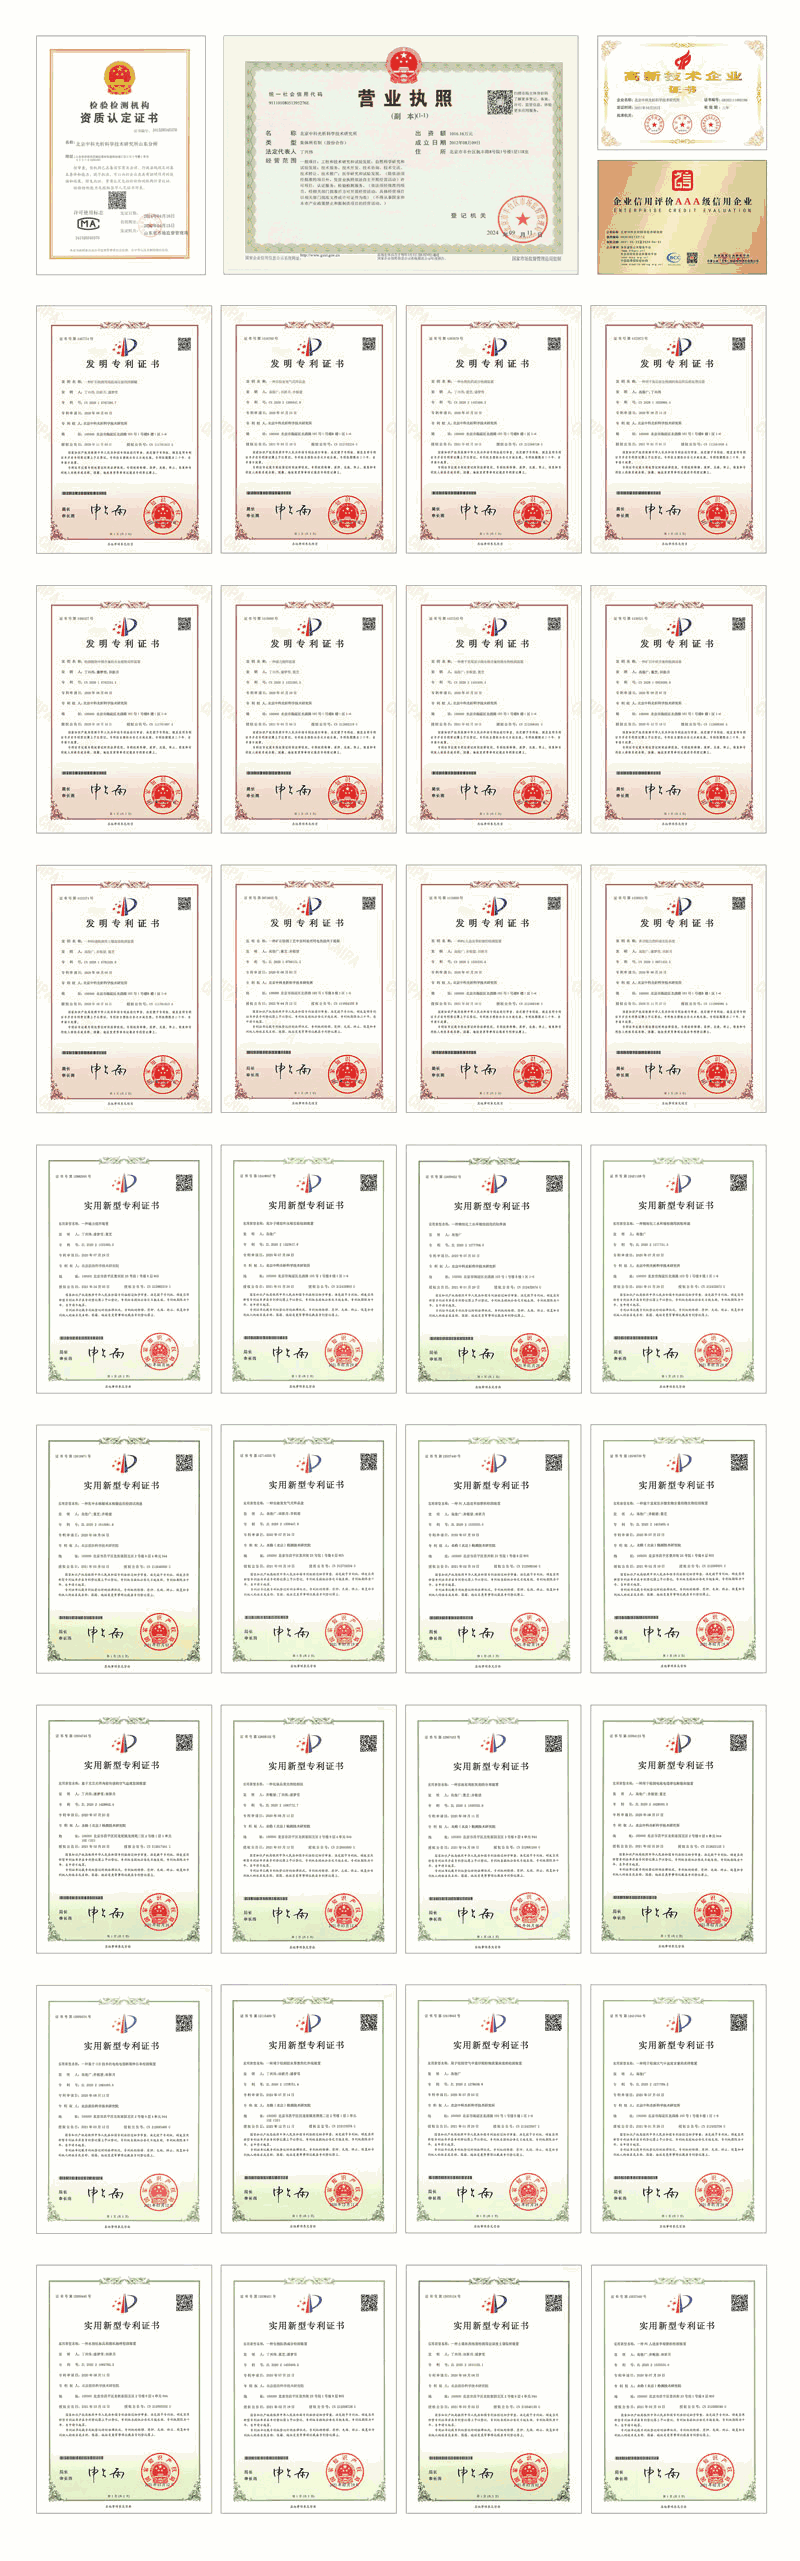
旗下实验室资质

CMA资质认定
中国计量认证
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
会员理事单位
理事单位
技术概述
中低速磁浮交通是一种依靠电磁吸力实现列车悬浮、导向和牵引的新型轨道交通制式,具有噪声低、爬坡能力强、转弯半径小、养护维修工作量少等突出优点,近年来在城市轨道交通领域得到越来越多的应用。在中低速磁浮系统中,轨排是列车运行的直接承载和导向结构,其中轨排型钢(如F型钢)是整个轨道系统最为关键的受力部件之一,其表面和近表面质量直接关系到列车运行的安全性与平稳性。
中低速磁浮轨排型钢通常采用优质碳素结构钢或低合金高强度钢经热轧成型制造,属于典型的铁磁性材料。在轧制、矫直、焊接、机加工、运输吊装、安装调试以及长期运营服役等过程中,型钢表面可能产生裂纹、发纹、折叠、夹杂、白点等各类缺陷。这些缺陷在列车悬浮力、导向力、牵引力与振动载荷的长期耦合作用下,极易萌生疲劳裂纹并不断扩展,最终可能导致轨排失效,带来严重的安全隐患。因此,对轨排型钢开展系统规范的磁粉检测十分必要。
磁粉检测(Magnetic Particle Testing,简称MT)是一种基于铁磁性材料磁化特性的表面及近表面无损检测方法。其基本原理是:对被检工件进行磁化后,若工件表面或近表面存在缺陷,缺陷处会造成磁力线畸变,在工件表面形成漏磁场,此时施加在工件表面的磁粉(或磁悬液)便会被漏磁场吸附,在缺陷处聚集形成肉眼可见的磁痕,从而直观显示出缺陷的位置、形状和大小。磁粉检测具有灵敏度高、操作简便、成本低、结果直观等优点,是中低速磁浮轨排型钢表面质量控制的首选无损检测方法。
检测样品
中低速磁浮轨排型钢磁粉检测所涉及的样品范围较广,覆盖了从原材料到在役结构的全生命周期质量环节,主要包括:
- 中低速磁浮F型钢轨排成品及半成品;
- 轨排型钢热轧原材料(钢坯、型材定尺料);
- 轨排焊接接头及其热影响区;
- 轨排连接件、紧固件及附属零部件;
- 轨排加工区域,如螺栓孔、圆弧过渡部位、端面等应力集中处;
- 在役运营线路的轨排(定期检验与专项检查);
- 维修补焊部位及工地接头焊缝。
送检样品应尽可能保持原始表面状态,如表面存在油漆、油脂、锈蚀、氧化皮等覆盖物,应在检测前进行适当清理,以保证磁粉能够自由移动并形成清晰可靠的磁痕显示。
检测项目
针对中低速磁浮轨排型钢的结构特点和使用工况,磁粉检测的项目主要围绕表面及近表面缺陷展开,具体包括:
- 表面裂纹检测:包括纵向裂纹、横向裂纹、弧坑裂纹、磨削裂纹等;
- 发纹检测:材料冶炼轧制过程中沿轧制方向形成的细小发纹;
- 折叠检测:轧制过程中金属流动不畅形成的表面折叠缺陷;
- 非金属夹杂物露出检测;
- 白点检测:钢中氢致内部裂纹延伸至表面的显示;
- 焊接缺陷检测:轨排焊接接头表面的气孔、夹渣、裂纹等;
- 疲劳裂纹检测:在役轨排承受循环载荷后萌生的疲劳裂纹;
- 磁痕分析评定:对显示痕迹进行相关显示、非相关显示及伪显示的判定;
- 退磁及剩磁测量:检测后对工件进行退磁处理并测量剩磁水平。
检测过程中,对被判定为缺陷的相关显示磁痕,需进行记录、尺寸测量和等级评定,并依据相关标准或技术条件给出合格与否的结论,为轨排的验收、维修或报废处理提供可靠依据。
检测方法
中低速磁浮轨排型钢磁粉检测需根据工件形状、尺寸、材质、检测部位及灵敏度要求,合理选择磁化方法和检测工艺。常用的检测方法及工艺组合如下:
- 按磁化施加时机分为连续法和剩磁法:连续法是在磁化的同时施加磁粉,灵敏度高,适用于各类铁磁性材料;剩磁法利用工件的剩磁吸附磁粉,适用于剩磁及矫顽力较高的材料;
- 按磁粉分散介质分为湿法和干法:湿法采用磁悬液喷洒,检测灵敏度高,适合发现细小裂纹;干法采用干磁粉撒布,适合表面较粗糙或野外现场作业条件;
- 按磁粉类型分为荧光磁粉法和非荧光磁粉法:荧光磁粉法需在紫外灯环境下观察,灵敏度最高,适合对微细缺陷控制严格的部位;
- 按磁化方式分为磁轭法、线圈法、触头法、中心导体法等:轨排型钢现场检测多采用便携式磁轭法,对焊缝部位可采用交叉磁轭实现连续全方位磁化。
典型的检测流程为:受理委托与资料审查、表面预处理、灵敏度验证(粘贴A型标准试片)、磁化并施加磁粉、磁痕观察与记录、缺陷评定、退磁、后清理、出具检测报告。检测操作须由具备相应资格的无损检测人员实施,检测结果的评定应由II级及以上资格人员负责,确保检测结论的准确性与权威性。
检测仪器
为满足中低速磁浮轨排型钢在不同制造阶段和现场条件下的检测需求,检测过程中配置的主要仪器设备包括:
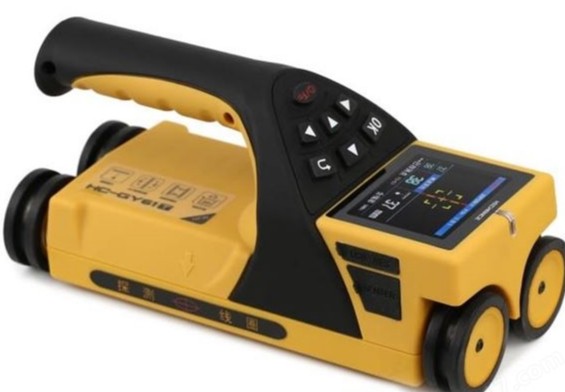
- 便携式磁轭探伤仪(交流、直流两用),适用于轨排现场分段磁化检测;
- 交叉磁轭探伤装置,用于轨排焊缝的一次性全方位连续磁化;
- 固定式磁粉探伤机,适用于轨排零部件及中小型工件的周向、纵向复合磁化;
- 荧光磁粉探伤紫外灯(UV-A灯),用于荧光磁粉检测的激发与观察;
- 白光照度计与紫外辐照计,用于控制观察区域的可见光及紫外光照度条件;
- 磁悬液及磁悬液浓度沉淀测定管,用于磁悬液的配制与浓度验证;
- A型标准试片、B型标准试块等灵敏度试块,用于检测系统综合灵敏度的校验;
- 磁场强度计(高斯计),用于测量工件表面磁场强度及剩磁;
- 退磁设备,用于检测后对工件进行退磁处理。
所有仪器设备均需定期进行计量校准和期间核查,标准试片、试块应妥善保管并在有效期内使用,从设备层面保证检测数据的准确性和可追溯性。
应用领域
中低速磁浮轨排型钢磁粉检测广泛应用于磁浮交通工程建设与运营维护的各个环节,具体应用领域包括:
- 中低速磁浮线路建设阶段轨排的进场验收与安装质量检测;
- 轨排制造厂、轨道梁预制厂出厂检验中的型钢及焊缝表面质量控制;
- 型钢轧制企业原材料及成品的表面缺陷检验;
- 在役中低速磁浮线路的定期检测、专项检测和状态评估;
- 轨排维修、补焊后的复检确认;
- 科研院所开展轨道结构疲劳试验、失效分析中的表面缺陷检测;
- 工程质量监督、监理及第三方质量评估。
通过在不同阶段实施磁粉检测,可以及早发现轨排型钢表面及近表面的有害缺陷,避免带伤部件上线运营,为中低速磁浮列车的安全、平稳运行提供可靠的质量保障。
常见问题
问题一:中低速磁浮轨排型钢磁粉检测的检测周期是多久?
中低速磁浮轨排型钢磁粉检测的检测周期一般为7-15个工作日。具体周期受多方面因素影响:一是检测项目的数量和覆盖部位,如仅对焊缝进行抽检,周期较短,若对整根轨排全长进行全面检测,则需要更多时间;二是样品数量和批量大小,批量较大的轨排往往需要分批安排检测;三是检测方法的复杂程度,荧光磁粉检测涉及暗室环境观察、磁悬液配制与浓度验证等环节,耗时相对较长;四是出现异常磁痕时复验和分析确认所需的时间;五是是否需要加急服务。如工期紧张,可提前与检测机构沟通加急安排,以缩短交付周期。
问题二:中低速磁浮轨排型钢磁粉检测的检测价格是多少?
中低速磁浮轨排型钢磁粉检测的价格需要根据具体检测方案确定,无法一概而论。影响检测费用的主要因素包括:检测项目的多少与检测部位的覆盖范围、采用的检测方法(荧光法或非荧光法、连续法或剩磁法)、样品数量及规格尺寸、检测是在实验室进行还是需要人员赴现场实施、检测周期要求(是否加急)以及报告和后续技术服务的需求等。一般而言,检测内容越多、样品数量越大、现场作业条件越复杂,费用相应越高。建议在委托前提供轨排型钢的规格、数量和检测需求,联系检测机构进行沟通,获取针对性的报价方案。
问题三:中低速磁浮轨排型钢磁粉检测测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力范围覆盖磁粉检测等无损检测方法,可满足中低速磁浮轨排型钢表面质量检测的需求。同时,我们建立了完善的质量管理体系,配备了磁轭探伤仪、荧光磁粉探伤系统、标准试片试块等成套检测仪器设备,检测团队由持无损检测人员技术资格等级证书的专业人员组成,检测结果的评定由具备相应等级资格的人员负责,能够为客户提供科学、公正、准确的检测服务。
问题四:中低速磁浮轨排型钢磁粉检测主要依据哪些标准?
中低速磁浮轨排型钢磁粉检测通常依据GB/T 15822系列《无损检测 磁粉检测》国家标准开展,该标准对磁粉检测的人员要求、设备器材、检测工艺以及显示的分类与评定等作出了明确规定。此外,还需结合磁浮交通工程建设相关的技术标准、设计文件及技术条件中对轨排表面质量的专项要求执行,在役轨排检测还应遵循运营维护相关规程。检测开始前,委托双方应明确所依据的标准规范,并在委托协议中予以约定,以保证检测和评定的规范性。
问题五:磁粉检测能够发现轨排型钢中的哪些缺陷?
磁粉检测适用于铁磁性材料表面及近表面缺陷的检出,能够有效发现中低速磁浮轨排型钢中的表面裂纹、发纹、折叠、夹杂物露头、白点以及焊缝表面的气孔、裂纹等缺陷,可检出的裂纹宽度可达微米级,灵敏度非常高。但需要说明的是,磁粉检测对埋藏较深的内部缺陷检出能力有限,对于轨排型钢内部的夹杂、分层等体积型缺陷,通常需要结合超声检测等方法进行综合评价,从而全面保证轨排的内在质量与使用安全。
问题六:轨排型钢磁粉检测前需要对表面做哪些预处理?
检测前应对被检部位进行表面清理,彻底去除油污、油脂、锈蚀、氧化皮、飞溅焊渣及松动的涂层等附着物,因为这些覆盖物会阻碍磁粉的移动和漏磁场的形成,可能造成缺陷漏检或产生伪显示。当表面油漆等覆盖层较厚时,一般应予以去除后再进行检测;清理时可采用打磨、溶剂清洗等方法,但应注意不得损伤母材表面或诱发新的缺陷。同时,检测表面应保持干燥并保证磁悬液能够在表面良好润湿,确保检测工艺条件满足标准要求。
问题七:磁粉检测完成后是否需要对轨排型钢进行退磁处理?
需要。轨排型钢经过磁化后会产生一定程度的剩磁,若剩磁过大,可能带来一系列不利影响:轨排表面容易吸附铁屑、铁磁性粉尘等颗粒异物,影响轨道清洁,甚至加剧悬浮间隙内部件的磨损;剩磁还可能对后续测量仪表和检修作业产生干扰。因此,磁粉检测完成后一般应对被检部位进行退磁处理,并使用磁场强度计对退磁效果进行验证,通常要求工件表面剩磁不超过3mT或按相关标准及技术条件的约定执行,确保轨排恢复到正常的使用状态。