微纳铁粉氧含量测定
旗下实验室资质

CMA资质认定
中国计量认证
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
会员理事单位
理事单位
技术概述
微纳铁粉通常指粒径处于微米级至纳米级范围的金属铁粉末,包括微米级超细铁粉与纳米级铁粉。由于粒径细小、比表面积巨大、表面活性极高,微纳铁粉在制备、储存和运输过程中极易与空气中的氧气发生反应,在颗粒表面形成氧化层。因此,氧含量是衡量微纳铁粉品质优劣的核心指标之一,微纳铁粉氧含量测定也成为粉末冶金、功能材料等领域不可缺少的分析测试项目。
微纳铁粉中的氧主要以三种形态存在:一是颗粒表面物理吸附的氧和水分;二是表面化学氧化生成的氧化铁层,如FeO、Fe3O4、Fe2O3等;三是少量固溶于铁基体内部的间隙氧。不同形态的氧对材料性能的影响各不相同,因此精确测定总氧含量、表面氧含量以及氧化物物相组成,对于产品工艺控制与性能评价具有重要意义。
微纳铁粉氧含量测定是指通过科学的分析手段,对微纳铁粉中的氧元素含量进行定性定量分析的过程。目前主流的测定技术为脉冲加热惰性气体熔融-红外吸收法,同时可结合氢损法、热重分析、X射线光电子能谱等方法,实现从总氧到表面氧、从含量到物相的全面表征,为微纳铁粉的生产控制、研发改进和质量验收提供可靠的数据支撑。
检测样品
微纳铁粉氧含量测定适用的样品范围广泛,涵盖多种制备工艺和粒径规格的铁粉产品,主要包括:
- 纳米铁粉:粒径通常在10nm-100nm之间的纳米级铁粉,包括球磨法、液相还原法、气相沉积法等工艺制备的产品;
- 超细铁粉与微米铁粉:粒径在0.1μm-100μm范围内的还原铁粉、雾化铁粉、羰基铁粉等;
- 表面改性铁粉:经硅包覆、磷酸盐包覆、有机包覆等处理的软磁用铁粉、吸波用铁粉;
- 合金化铁粉:铁硅、铁硅铝、铁磷等以铁为基的合金粉末;
- 其他相关样品:铁基粉末冶金制品的原料粉、3D打印用铁基粉末等。
由于微纳铁粉活性高、易氧化吸潮,送检样品应采用充氩气或氮气密封包装,必要时采用真空包装,并在取样、分样过程中尽量避免长时间暴露于空气和潮湿环境。建议在惰性气氛手套箱中完成分装操作。一般情况下,氧含量单次测定所需样品量较少,但为保证样品的代表性和满足平行测定、复测需要,建议送样量不少于5g;如需同时开展粒度、比表面积、物相等关联测试,建议提供10g-20g样品。
检测项目
围绕微纳铁粉氧含量测定,可开展的检测项目包括核心项目与关联项目两大类,客户可根据实际需求灵活选择:
- 总氧含量测定:测定样品中氧元素的总质量分数,是评价铁粉氧化程度的最直接指标;
- 氢可还原氧测定:通过氢损法测定可被氢气还原的氧含量,反映以铁氧化物形式存在的氧;
- 表面氧及氧化层分析:利用X射线光电子能谱进行表面氧状态分析和深度剖析,评估表面氧化层厚度与分布;
- 氧化物物相分析:通过X射线衍射鉴定FeO、Fe3O4、α-Fe2O3等氧化产物的物相组成与相对含量;
- 关联分析项目:碳含量、硫含量、氮含量、粒度分布、比表面积、松装密度、振实密度、颗粒形貌观察等,用于综合评价粉末品质。
其中总氧含量测定是最基础、应用最广泛的项目。针对纳米级铁粉,由于其表面氧化层占颗粒质量的比重显著高于微米级铁粉,建议同步开展表面氧分析和物相分析,以便更全面地掌握氧的存在状态和来源。
检测方法
微纳铁粉氧含量测定以脉冲加热惰性气体熔融-红外吸收法为主要方法。其基本原理是:将称量后的铁粉样品置于石墨坩埚中,在惰性气氛(氦气或氩气)保护下通过脉冲电极炉加热,使样品完全熔融;样品中的氧与石墨坩埚中的碳在高温下反应生成一氧化碳,载气将一氧化碳携带至红外检测器进行定量检测,经标准物质校准后计算出样品中的氧含量。该方法分析速度快、灵敏度高、准确度好,可参照GB/T 11261、ASTM E1019等标准实施。
氢损法是经典的辅助方法,依据ISO 4491系列标准的原理,将铁粉在干燥氢气中高温还原,通过还原前后的质量损失计算氢可还原氧含量。需要注意的是,若样品中存在其他可被氢还原或挥发的组分,氢损结果会偏离真实氧含量,因此该方法更适用于组分相对简单的铁粉。
除上述方法外,还可采用热重分析法研究微纳铁粉在程序升温过程中的氧化或还原行为,评价表面氧化层的含量与热稳定性;采用X射线光电子能谱分析表面氧的化学状态并进行氩离子溅射深度剖析;采用X射线衍射分析氧化产物的物相组成。多种方法相互印证,可显著提高测定结果的可靠性。
在测试流程上,一般包括样品接收与核查、干燥与均质化前处理、惰性气氛下称样与装埚、加入助熔剂、仪器空白校正与标准物质校准、样品测定、平行样验证、数据统计与结果审核等环节。整个流程严格执行质量控制要求,确保数据准确、可追溯。
检测仪器
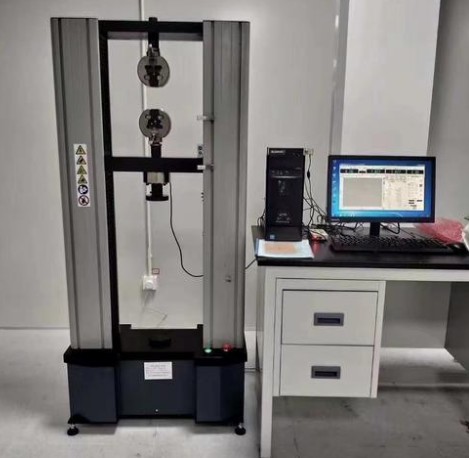
微纳铁粉氧含量测定依托高精度分析仪器开展,实验室配备的主要设备包括:
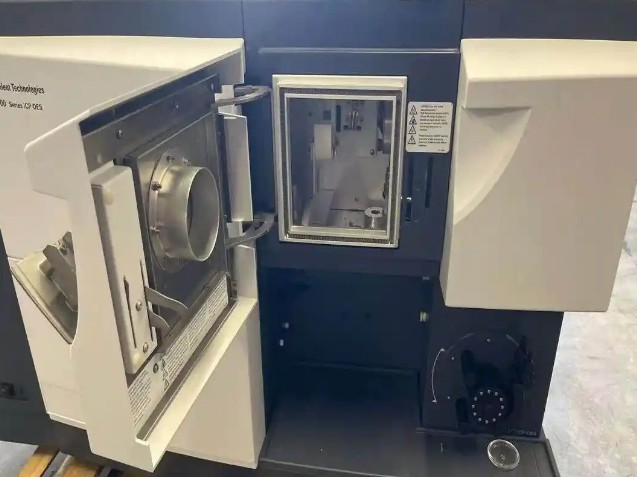
- 氧氮氢分析仪:基于脉冲加热惰性气体熔融原理,配备红外检测器与热导检测器,是总氧含量测定的核心设备;
- 热重分析仪/同步热分析仪:用于测定升温过程中样品的质量变化,分析氧化层含量与氧化还原行为;
- X射线光电子能谱仪:用于表面元素化学状态分析与深度剖析,表征表面氧及氧化层厚度;
- X射线衍射仪:用于氧化铁物相的定性定量分析;
- 场发射扫描电子显微镜及能谱仪:观察颗粒形貌、粒径及表面元素分布;
- 激光粒度分析仪与BET比表面积测试仪:用于粒度分布与比表面积的关联测试;
- 惰性气氛手套箱、管式炉、干燥箱:用于样品前处理、无氧转移与还原实验。
所有仪器均定期进行计量校准与期间核查,并采用国家标准物质或有证参考物质对分析系统进行校准验证,保障测试结果的准确性与一致性。
应用领域
微纳铁粉氧含量测定的应用领域十分广泛,涵盖多个工业与科研方向:
- 粉末冶金与金属注射成形:氧含量直接影响压坯质量、烧结收缩与制品密度、强度,是原料粉入厂检验的关键项目;
- 增材制造(3D打印):铁基打印粉末的氧含量影响打印过程稳定性与制件致密度、力学性能,需严格控制;
- 软磁材料与磁粉芯:铁粉表面氧化和杂质氧会降低磁导率、增大损耗,氧含量测定是软磁复合材料研发与生产的必备环节;
- 吸波与电磁屏蔽材料:氧化程度影响铁粉的电磁参数与吸波性能,需通过氧含量测定进行批次把控;
- 食品保鲜与脱氧剂:铁粉脱氧剂的活性与氧含量密切相关,测定氧含量有助于评价产品新鲜度与反应活性;
- 催化与环境修复:纳米铁粉用于废水处理、催化还原等场景,表面氧化状态直接决定其反应活性;
- 电池与电极材料:铁基负极材料的氧含量影响容量发挥与循环性能;
- 科研与教学:高校及科研院所在纳米材料、粉体工程等研究中广泛需要氧含量数据支撑。
常见问题
问题一:微纳铁粉氧含量测定的检测周期是多久?
微纳铁粉氧含量测定的检测周期一般为7-15个工作日,自实验室收到符合要求的样品之日起计算。实际周期会受到多方面因素影响:检测项目的数量是首要因素,若仅测定总氧含量,周期相对较短,若同时开展表面氧分析、物相分析、粒度及比表面积等关联项目,周期会相应延长;样品数量较多时,需要按批次排期测试,完成时间也会有所后移;方法复杂程度同样影响进度,例如XPS深度剖析所需时间通常长于常规熔融法测氧。此外,如客户有紧迫的投产或验收节点,可以提前沟通安排加急处理,实验室将优先排样、加快数据审核,尽量满足客户的时间要求。
问题二:微纳铁粉氧含量测定的检测价格是多少?
微纳铁粉氧含量测定的费用需结合具体测试需求确定,无法一概而论。影响价格的主要因素包括:所选检测项目的种类与数量,单项总氧测定与多项目综合表征的费用自然不同;所采用的检测方法,常规熔融法与需要大型设备支持的表面分析、深度剖析等方法成本存在差异;送检样品的数量与批次,批量样品通常可以更合理地安排测试资源;检测周期要求,加急服务会相应增加测试成本。建议您在送检前与我们的技术顾问充分沟通检测需求,明确项目组合后即可获得针对性的报价方案。
问题三:微纳铁粉氧含量测定测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力范围覆盖金属材料、粉体材料等多个领域的化学成分分析与性能测试项目,其中包含微纳铁粉等金属粉末的氧含量测定相关能力。实验室建立了完善的质量管理体系,检测流程规范、数据可追溯;技术团队由经验丰富的分析测试人员组成,长期从事金属粉末中气体元素分析工作;实验室配置了氧氮氢分析仪、热重分析仪、X射线光电子能谱仪等专业仪器设备,可为科研院所、生产企业及贸易客户提供的检测数据科学、准确、公正,满足研发评价、质量控制、产品验收等多种应用场景的需求。
问题四:微纳铁粉氧含量测定对样品有什么要求?
样品要求主要包括包装、数量和状态三方面。包装方面,由于微纳铁粉极易氧化吸潮,样品应采用充惰性气体密封包装、真空包装或密封瓶装,避免与空气直接接触;样品数量方面,单纯测氧建议送样不少于5g,如需同时开展粒度、比表面积、物相等测试,建议提供10g-20g;样品状态方面,应保持干燥、无结块、无肉眼可见杂质,并在样品管上清晰标注样品名称、编号与送样日期。若样品在运输过程中包装破损或发生明显氧化,建议重新取样送检,以保证结果能够真实反映样品的实际品质。
问题五:微纳铁粉氧含量测定的基本原理是什么?
主流方法为脉冲加热惰性气体熔融-红外吸收法。测试时,准确称量的铁粉样品置于石墨坩埚中,在高纯惰性气体保护下经脉冲电极炉快速加热熔融,样品中的氧在高温下与碳反应生成一氧化碳,随载气进入红外检测器,通过检测一氧化碳的特征红外吸收信号确定其含量,再经标准物质校准换算为样品的氧质量分数。对于表面氧和氧化物物相,则可分别借助X射线光电子能谱和X射线衍射进行表征,从而获得总氧、表面氧、氧化层物相等多维度信息。
问题六:氧含量超标对微纳铁粉性能有哪些影响?
氧含量超标会从多个方面劣化微纳铁粉的性能。在粉末冶金和增材制造领域,过量的氧会降低粉末的压缩性和成形性,烧结时难以充分致密化,导致制品孔隙率升高、密度下降、强度和韧性变差;在软磁应用领域,表面过度氧化会破坏铁磁基体的连续性,降低饱和磁化强度和磁导率,增大磁损耗;在催化和脱氧剂应用中,如果铁粉在储存阶段已被深度氧化,活性铁含量下降,会导致反应活性不足、脱氧容量降低;此外,氧含量偏高还会影响粉末的流动性、松装密度等工艺性能,给后续加工带来不利影响。因此,通过氧含量测定及时掌握氧化程度,是保证产品质量的重要手段。
问题七:如何有效控制微纳铁粉中的氧含量?
控制氧含量需要从制备、钝化、包装和储存全链条入手。制备环节应尽量缩短粉末暴露于空气的时间,采用惰性气氛保护下的收集、分级和后处理工艺;对于纳米铁粉,出厂前通常需要进行可控钝化处理,在表面形成一层薄而致密的氧化膜,在保证安全性的同时避免深度氧化;包装环节建议采用充氩或充氮密封包装、真空包装,配合密封桶或铝塑袋多层封装;储存时应置于干燥、阴凉、通风的环境中,远离热源和潮湿气氛,开封后应尽快使用并注意重新密封。同时,建议企业建立定期氧含量检测制度,对原料入厂、生产过程和成品出厂各环节进行监控,及时发现氧化趋势并采取纠正措施。