PET烧结收缩测试规范
旗下实验室资质

CMA资质认定
中国计量认证
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
会员理事单位
理事单位
技术概述
PET(聚对苯二甲酸乙二醇酯)作为一种重要的工程塑料,因其优异的力学性能、耐化学腐蚀性和良好的成型加工特性,被广泛应用于电子电器、汽车零部件、包装材料及纺织纤维等领域。在PET制品的生产过程中,烧结工艺是关键的成型环节之一,而烧结收缩则是影响产品尺寸精度和性能质量的核心参数。PET烧结收缩测试规范的建立与执行,对于保障产品质量、优化生产工艺具有不可替代的重要意义。
烧结收缩是指在高温烧结过程中,PET材料因分子链重新排列、结晶度变化以及孔隙闭合等因素导致的体积或线性尺寸减小的现象。这一过程受到烧结温度、保温时间、升温速率、压力条件以及原材料特性等多种因素的综合影响。如果烧结收缩控制不当,将直接导致产品尺寸偏差、变形翘曲甚至结构缺陷,严重影响产品的使用性能和外观质量。
PET烧结收缩测试规范是一套系统性的技术标准文件,它详细规定了PET材料烧结收缩性能测试的样品制备要求、测试环境条件、操作步骤、数据处理方法以及结果判定准则等内容。该规范的制定依据来源于国家标准、行业标准以及国际标准化组织的相关技术文件,结合了PET材料的物理化学特性和实际应用需求,具有科学性、实用性和可操作性。
从技术角度分析,PET烧结收缩测试涉及材料学、热力学、测量学等多个学科领域的知识。测试过程中需要精确控制烧结温度曲线,确保材料在特定温度区间内发生预期的物理化学变化。同时,测量系统的精度、样品的代表性以及环境温湿度的稳定性,都会对测试结果的准确性和重复性产生显著影响。因此,建立规范化的测试流程,严格控制各项影响因素,是获得可靠测试数据的基本前提。
随着PET材料应用领域的不断拓展和产品质量要求的日益提高,烧结收缩测试规范的重要性愈发凸显。在精密注塑、3D打印、粉末冶金等新兴领域,对材料收缩特性的精准把控已成为产品开发和质量控制的关键环节。通过规范化的测试,企业可以深入了解材料在不同工艺条件下的收缩行为规律,为模具设计、工艺参数优化和质量问题分析提供重要的数据支撑。
检测样品
PET烧结收缩测试规范对检测样品的规格、形态和制备方法有明确的技术要求,以确保测试结果具有代表性和可比性。样品的质量直接影响测试数据的准确性和重复性,因此样品的选取和制备是整个测试流程的基础环节。
根据规范要求,PET烧结收缩测试的样品主要包括以下几类:
- 标准试样:按照规定尺寸制备的规则几何形状试样,如长条形、圆柱形或圆片形试样。标准试样的尺寸公差、表面粗糙度和形位公差均需满足规范要求。
- 实际产品:从生产线上抽取的PET制品实物样品,用于评估实际生产条件下的收缩性能。此类样品需注明生产工艺参数和生产批次信息。
- 粉末原料:PET粉末材料,用于测定烧结前的原始特性及烧结后的收缩行为。粉末样品需满足规定的粒径分布和流动性能要求。
- 颗粒原料:PET颗粒料,用于通过标准成型工艺制备测试样品后进行收缩测试。
样品的制备方法同样至关重要。对于标准试样,规范规定了注塑成型、模压成型或机加工成型等制备工艺,并明确了成型温度、压力、冷却速率等关键工艺参数。样品在测试前需进行状态调节,通常在标准大气条件(温度23±2℃,相对湿度50±5%)下放置不少于24小时,以消除内应力并达到热湿平衡状态。
样品的数量要求也是规范的重要内容。为了保证测试结果的统计可靠性,规范要求每组样品数量不少于5件,对于重要的判定性测试,样品数量可增加至10件或更多。样品需具有同一批次、同一生产条件的一致性特征,避免因原材料批次差异或工艺波动对测试结果产生干扰。
检测项目
PET烧结收缩测试规范涵盖多项检测项目,从不同维度全面表征PET材料的烧结收缩性能。这些检测项目相互关联、互为补充,共同构成完整的收缩性能评价体系。
- 线性收缩率:测定PET材料在特定方向上的尺寸变化率,包括纵向收缩率和横向收缩率。线性收缩率是最基础的收缩性能指标,直接反映材料在某方向上的收缩程度。
- 体积收缩率:通过测量烧结前后样品体积的变化计算得出,综合反映材料在三维空间内的收缩特性。体积收缩率是评价材料整体收缩行为的关键参数。
- 各向异性收缩比:针对存在方向性收缩差异的材料,测定不同方向收缩率的比值,用于评价材料收缩的各向异性程度。
- 收缩不均匀度:评估样品各部位收缩量的差异程度,反映材料收缩的均匀性特征。
- 温度收缩曲线:通过测量不同温度点下的收缩量,绘制收缩率随温度变化的曲线,揭示材料收缩行为与温度的关系规律。
- 结晶度变化率:PET材料的结晶度变化与收缩行为密切相关,通过差示扫描量热法(DSC)或X射线衍射法(XRD)测定烧结前后的结晶度变化。
- 密度变化率:测定烧结前后材料密度的变化,间接反映孔隙率变化和致密化程度。
- 微观结构分析:通过扫描电子显微镜(SEM)观察烧结前后材料的微观形态变化,分析孔隙分布、晶粒尺寸等微观特征。
上述检测项目可根据实际需求进行选择和组合。对于常规质量控制测试,线性收缩率和体积收缩率是必测项目;对于产品开发和研究性测试,可根据需要增加温度收缩曲线、结晶度变化等深入分析项目。
检测方法
PET烧结收缩测试规范详细规定了各检测项目的测试方法、操作步骤和数据处理要求,确保测试过程的规范性和测试结果的准确性。
线性收缩率测试方法:采用精密测量仪器分别测量样品在烧结前后的线性尺寸。测量点应选取在样品的特征位置,每个方向至少测量3个不同位置的数值并取平均值。线性收缩率计算公式为:收缩率(%)=(原始尺寸-烧结后尺寸)/原始尺寸×100%。测量过程中需保证样品的定位基准一致,避免因测量位置偏差引入误差。
体积收缩率测试方法:对于规则几何形状的样品,可通过测量各维度尺寸后计算体积;对于不规则形状样品,采用阿基米德排水法或气体置换法测量体积。体积收缩率的计算与线性收缩率类似,以体积百分比表示。测试时需注意排除气泡、表面吸附等因素对测量结果的影响。
温度收缩曲线测试方法:采用热膨胀仪或热机械分析仪,在程序控温条件下连续测量样品尺寸随温度的变化。测试需设定合理的升温速率(通常为5-10℃/min),温度范围覆盖室温至PET熔点以上。测试过程中需保证样品处于自由状态或规定载荷条件下,记录尺寸-温度曲线并计算各温度区间的收缩速率。
烧结工艺模拟测试方法:将样品置于高温烧结炉中,按照设定的温度曲线进行烧结处理。烧结工艺参数(温度、时间、气氛、压力等)需根据实际生产工艺或研究目的确定。烧结完成后,样品在标准条件下冷却至室温,稳定后进行尺寸测量和性能测试。
微观结构分析方法:样品经表面处理(切割、抛光、镀膜等)后,在扫描电子显微镜下观察微观形态。可选择不同放大倍数观察晶粒结构、孔隙分布、界面结合等特征。结合能谱分析(EDS)还可进行元素分布和成分分析。
数据处理方面,规范要求对每组测试数据计算算术平均值、标准偏差和变异系数等统计量。异常值的剔除需遵循统计学原则,通常采用格拉布斯检验法或狄克逊检验法进行判定。测试报告需包含原始数据、处理后的结果、测试条件及必要的图表信息。
检测仪器
PET烧结收缩测试规范涉及的检测仪器种类多样,涵盖尺寸测量、热分析、微观表征等多个类别。仪器的精度等级、校准状态和使用规范性是保证测试质量的重要条件。
- 精密测长仪:用于测量样品的线性尺寸,分辨率应达到0.001mm或更高,测量精度满足ISO 10360等标准要求。
- 数显卡尺/千分尺:适用于常规尺寸测量,分辨率0.01mm或0.001mm,需定期进行校准验证。
- 三维坐标测量机:用于复杂形状样品的尺寸测量,可实现高精度三维空间坐标测量。
- 阿基米德密度仪:通过浮力法测量固体材料密度和体积,适用于不规则形状样品的体积测量。
- 气体比重仪:采用气体置换原理测量材料体积和密度,测量精度高,适合多孔材料。
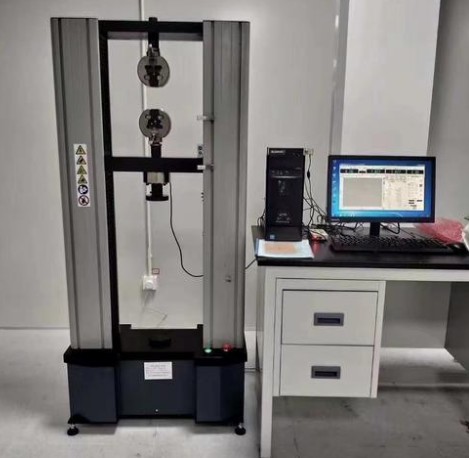
- 热膨胀仪/热机械分析仪(TMA):用于测量材料在温度变化过程中的尺寸变化,可绘制热膨胀曲线和收缩曲线。
- 差示扫描量热仪(DSC):用于测定材料的结晶度、熔融温度、玻璃化转变温度等热学参数。
- X射线衍射仪(XRD):用于测定材料的晶体结构和结晶度,分析烧结过程中的结晶变化。
- 高温烧结炉:提供样品烧结所需的高温环境,温度范围覆盖室温至300℃以上,控温精度±1℃。
- 扫描电子显微镜(SEM):用于观察材料的微观形态结构,分辨率达到纳米级别。
- 标准环境箱:提供样品状态调节和测试所需的恒温恒湿环境。
所有检测仪器均需建立完善的管理档案,包括仪器基本信息、校准证书、使用记录、维护保养记录等。仪器操作人员需经过专业培训,熟练掌握仪器原理、操作规程和数据处理方法。测试前需对仪器状态进行检查确认,确保仪器处于正常工作状态。
应用领域
PET烧结收缩测试规范的应用领域十分广泛,覆盖PET材料从研发、生产到应用的完整产业链,为各环节的质量控制和技术优化提供重要支撑。
材料研发领域:在新材料开发阶段,通过烧结收缩测试可深入了解材料的收缩行为特征,为材料配方优化、改性方案评估提供数据依据。研究人员可依据测试结果分析不同添加剂、不同分子结构对收缩性能的影响规律,指导材料设计方向的调整。
模具设计领域:在注塑模具、烧结模具的设计过程中,准确的收缩率数据是确定模具型腔尺寸的关键依据。设计人员需根据PET材料的收缩特性,合理设计模具尺寸补偿量,确保成型产品达到目标尺寸精度。特别是对于精密零件和配合件,收缩率的精确控制尤为重要。
生产工艺优化领域:通过测试不同工艺参数条件下的收缩率变化,可建立工艺参数与收缩性能的关联模型,为工艺参数优化提供指导。生产企业可据此调整烧结温度、保温时间、冷却速率等关键参数,实现产品质量的稳定提升。
质量控制领域:烧结收缩率是PET制品质量控制的重要指标之一。在生产过程中,通过定期抽样检测,可监控产品质量的稳定性,及时发现生产异常。收缩率测试数据也是批次放行检验的重要内容,为产品质量判定提供客观依据。
电子电器行业:PET材料广泛应用于电子连接器、线圈骨架、绝缘结构件等电子电器零部件的制造。这些产品对尺寸精度要求较高,烧结收缩测试可有效控制产品尺寸偏差,保证装配质量和电气性能。
汽车工业领域:汽车用PET零部件包括结构件、装饰件、功能件等多种类型,产品质量直接关系到整车性能和安全。烧结收缩测试是汽车零部件质量控制体系的重要组成部分,有助于满足汽车行业对零部件一致性的严格要求。
包装材料行业:PET包装容器对尺寸精度和外观质量有较高要求。通过收缩率测试控制,可保证瓶体、瓶盖等部件的尺寸配合精度,确保密封性能和使用便利性。
3D打印/增材制造领域:在PET材料的3D打印应用中,烧结收缩是影响打印精度的重要因素。通过收缩测试,可优化打印参数,减少打印变形,提高打印件的尺寸精度和表面质量。
常见问题
问题一:PET烧结收缩测试规范的检测周期是多久?
PET烧结收缩测试规范的检测周期一般为7-15个工作日。具体检测周期受多种因素影响:检测项目数量是主要因素之一,项目越多、测试内容越复杂,所需时间越长;样品数量也会影响周期,大批量样品需要更长的测试时间;测试方法的复杂程度同样是重要因素,涉及微观结构分析、温度曲线测试等深入项目的检测周期相对较长;此外,是否需要加急处理也会影响最终周期。如客户有特殊时效要求,可沟通协调加急安排,在保证测试质量的前提下尽量缩短检测周期。
问题二:PET烧结收缩测试规范的检测价格是多少?
PET烧结收缩测试规范的检测价格受多种因素综合影响,无法一概而论。主要影响因素包括:检测项目的数量和类型,基础项目与深入分析项目的费用差异较大;测试方法的技术难度和设备占用时间;样品数量及样品制备的复杂程度;检测周期的紧迫程度,加急服务会产生相应费用;以及是否需要特殊测试条件或定制化测试方案等。建议客户根据实际检测需求,联系我们的技术顾问进行详细沟通,我们将根据具体情况提供准确的报价方案。
问题三:PET烧结收缩测试规范测试需要什么资质?
进行PET烧结收缩测试规范测试,我们旗下拥有CMA和CNAS资质,这是检测机构技术能力和管理体系水平的权威认可。我们的技术能力范围覆盖高分子材料多项检测领域,拥有专业的技术团队,团队成员具备材料学、化学等相关专业背景和丰富的检测经验。实验室配备先进的检测仪器设备,建立了完善的质量管理体系,确保检测过程规范、数据准确可靠。我们可依据国家标准、行业标准及国际标准开展检测服务,为客户提供科学、公正的检测结果。
问题四:PET烧结收缩测试对样品有什么特殊要求?
PET烧结收缩测试对样品有明确的技术要求。首先,样品应具有代表性,能够真实反映被测材料的特性;样品尺寸需符合测试方法和仪器的要求,标准试样通常为特定尺寸的长条形或圆柱形;样品表面应平整、无缺陷,避免裂纹、气泡等影响测量结果;样品数量需满足统计要求,一般不少于5件;测试前样品需进行状态调节,在标准环境下放置足够时间以达到热湿平衡。特殊测试项目可能对样品有额外要求,建议测试前与技术人员确认具体要求。
问题五:影响PET烧结收缩的主要因素有哪些?
PET烧结收缩受多种因素综合影响。材料因素包括PET的分子量及分布、结晶特性、添加剂种类和含量等;工艺因素包括烧结温度、保温时间、升温和降温速率、烧结气氛和压力条件等;样品因素包括初始密度、颗粒形态和粒径分布、样品几何形状等。其中,烧结温度是最重要的影响因素,温度升高会加剧分子链运动和结晶过程,导致收缩率增大;保温时间延长有利于充分烧结,但过长可能导致过烧变形。了解各因素的影响规律,有助于控制收缩、优化工艺。
问题六:PET烧结收缩测试结果的准确性如何保证?
保证PET烧结收缩测试结果的准确性需从多方面着手。样品方面,确保样品具有代表性和一致性,严格按照规定方法制备和状态调节;仪器方面,使用经过计量校准的合格仪器,定期维护保养,保证仪器处于正常工作状态;人员方面,操作人员需经过专业培训,熟悉测试标准、仪器操作和数据处理方法;环境方面,测试环境需满足标准规定的温湿度要求,减少环境波动的影响;方法方面,严格按照测试规范操作,关键步骤进行复核验证;数据方面,采用合理的统计方法处理数据,对异常值进行科学判定,确保结果真实可靠。
问题七:PET烧结收缩测试数据如何应用于生产实践?
PET烧结收缩测试数据在生产实践中有多方面应用价值。在产品设计阶段,收缩率数据用于模具型腔尺寸设计,通过合理的尺寸补偿保证产品尺寸精度;在工艺优化阶段,不同工艺条件下的收缩率数据帮助确定最佳工艺参数组合,实现质量与效率的最优平衡;在生产控制阶段,收缩率检测作为质量控制点,监控产品质量稳定性,及时发现和解决生产异常;在质量问题分析阶段,收缩率数据有助于追溯问题原因,制定有效的改进措施。通过建立收缩率数据库,还可实现产品质量的可追溯管理和持续改进。