PET烧结收缩测试
旗下实验室资质

CMA资质认定
中国计量认证
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
会员理事单位
理事单位
技术概述
PET烧结收缩测试是针对聚对苯二甲酸乙二醇酯(Polyethylene Terephthalate,简称PET)材料在烧结工艺过程中尺寸变化特性的一项关键检测技术。随着增材制造(3D打印)技术的飞速发展,特别是粉末床熔融工艺如选区激光烧结(SLS)和高速烧结(HSS)的普及,PET及其复合材料因其优异的力学性能、耐化学腐蚀性和良好的生物相容性,逐渐成为工程级打印材料的重要选择。然而,在粉末材料从松散状态经过激光加热、熔融、固化、冷却直至最终成型的复杂物理化学过程中,材料内部会发生显著的体积收缩现象。
这种收缩现象主要源于两个机制:一是热收缩,即材料在冷却过程中,分子链段运动减缓,自由体积减小,导致宏观尺寸缩小;二是烧结致密化收缩,在粉末颗粒熔融融合的过程中,颗粒间的空隙被填充,密度大幅提升,从而引起体积收缩。如果不能精确掌握PET材料的烧结收缩率,打印出的最终制件将无法满足设计图纸的尺寸精度要求,导致装配失败或功能失效。因此,PET烧结收缩测试不仅是材料研发阶段优化工艺参数的依据,也是生产制造环节进行尺寸补偿设计的数据基础。
在进行PET烧结收缩测试时,必须严格模拟实际烧结工艺环境,包括预热温度、激光功率、扫描速度、扫描间距以及冷却速率等参数。不同的工艺窗口会导致材料形成不同的结晶度,PET作为半结晶性高分子,其结晶行为对收缩率影响巨大。快速冷却可能导致非晶态结构占主导,收缩率较低但耐热性差;缓慢冷却或特定温度下退火则会诱导结晶,虽然提升了材料性能,但会显著增加收缩率。因此,该测试旨在揭示工艺参数与尺寸收缩之间的映射关系,为用户提供精准的收缩补偿系数(Scale Factor),确保最终烧结件的尺寸精度达到工业级应用标准。
此外,PET烧结收缩测试还涉及各向异性收缩的研究。由于烧结工艺通常是逐层进行的,层与层之间的结合强度和热历史往往不同于层内结构,导致制件在XYZ三个轴向的收缩率存在差异。Z轴方向(构建方向)通常因为热量累积和层间约束,其收缩特性往往与XY平面方向不同。通过专业的测试分析,能够构建出各向异性的收缩模型,这对于高精度结构件的制造至关重要。该测试技术的发展,极大地推动了PET材料在航空航天、汽车制造、医疗器械等对尺寸精度要求极高领域的应用落地。
检测样品
PET烧结收缩测试所涉及的检测样品主要分为两大类:粉末原材料和烧结成型试样。样品的状态、形态和制备过程直接决定了测试结果的准确性和代表性。
- PET粉末原材料:这是测试的起点。检测机构需要对用于烧结的PET粉末进行物理特性分析,因为这直接影响烧结收缩行为。检测样品包括原粉、循环回收粉以及新旧混合粉末。关键参数如粉末粒径分布(D10, D50, D90)、颗粒形貌(球形度)、粉末流动性和堆积密度等,都会改变烧结过程中的热量传递和颗粒堆积状态,进而影响致密化收缩程度。例如,粒径分布较宽的粉末堆积密度高,烧结收缩可能相对较小;而球形度差的粉末流动性不佳,可能导致铺粉不均,引起局部收缩差异。
- 标准烧结试样:为了量化收缩率,必须按照标准工艺参数烧结出具有规则几何形状的试样。常见的试样类型包括:
- 拉伸样条:通常依据ISO 527或ASTM D638标准制作,用于在测试力学性能的同时测量标距段的尺寸变化。
- 立方体或长方体试样:这是测量收缩率最直接的样品。通常设计尺寸为10mm×10mm×10mm或更长的长条状(如100mm×10mm×4mm),便于使用高精度卡尺或三坐标测量仪测量其在长、宽、高三个方向的尺寸变化。
- 薄壁件与复杂结构件:针对特定应用场景,有时需要制备薄壁圆筒、网格结构或多孔结构。这类样品由于表面积大、热散失快,其收缩变形往往与实体块不同,更能反映实际应用中的收缩复杂性。
- 放置位置对照样品:在构建板上不同位置(如中心、边缘、角落)放置的样品。由于烧结设备(如激光烧结机)成型缸内温度场分布不均匀,不同位置的粉末受热历史不同,导致收缩率存在差异。因此,样品组通常包含在成型平台不同区域制备的试样,以评估位置效应对PET烧结收缩的影响。
样品的制备过程需严格记录,包括环境温度、湿度、设备预热温度、激光功率设定值等,确保测试结果具有可追溯性。样品在测试前需经过足够的冷却时间,并放置在恒温恒湿环境中调节状态,以消除残余应力和吸湿对尺寸测量的干扰。
检测项目
PET烧结收缩测试涵盖了一系列具体的检测项目,旨在全方位评估材料在烧结过程中的尺寸稳定性。主要的检测项目如下:
- 线性收缩率:这是最核心的检测指标。指试样在烧结后尺寸相对于设计尺寸(CAD模型尺寸)减少的百分比。通常分为X方向线性收缩率、Y方向线性收缩率和Z方向线性收缩率。计算公式通常为:收缩率 = (设计尺寸 - 实测尺寸) / 设计尺寸 × 100%。通过该数据,工程师可以在切片软件中设置收缩补偿系数,实现“按比例放大模型以抵消收缩”。
- 体积收缩率:通过测量烧结前后试样的体积变化计算得出。对于致密化的PET制件,体积收缩率往往能反映材料密度的增加程度。该指标对于评估制件内部是否存在缩孔、疏松等缺陷具有重要参考价值。
- 致密度变化:利用阿基米德排水法或几何法测量烧结试样的密度,并与粉末材料的理论密度进行对比。致密度与收缩率密切相关,烧结越致密,通常伴随越大的体积收缩。
- 翘曲变形度:PET材料在烧结冷却过程中,由于内外层冷却速率不一致或结晶收缩不均,容易产生翘曲。检测项目包括试样的平面度误差和直线度误差,用以评估材料的抗翘曲性能。这是衡量烧结工艺窗口宽窄的重要指标。
- 尺寸精度验证:使用标准测试件(如“测试塔”或包含孔、槽、柱等特征的复杂几何体)进行烧结,测量关键特征尺寸(如孔径、壁厚、中心距)的偏差值,验证收缩补偿系数设定是否合理。
- 各向异性收缩比:计算XY平面收缩率与Z轴收缩率的比值。该比值越接近1,说明材料的各向同性越好,制件的力学性能和尺寸一致性越容易控制。
通过对上述项目的综合检测,可以构建出PET材料的烧结收缩数据库,为不同应用场景下的工艺优化提供科学依据。
检测方法
为了确保PET烧结收缩测试结果的科学性和准确性,检测过程需遵循标准化的实验方法和流程。主要包括以下几个关键步骤:
1. 样品设计与制备阶段:首先根据测试需求建立CAD模型,通常设计尺寸应略大于最终测量范围以便于操作。在切片软件中,初始收缩补偿系数通常设为1.0(即不进行补偿)或基于经验的预设值。随后,在标准的大气环境或保护气氛下进行烧结成型。记录烧结过程中的关键工艺参数,如激光功率、扫描速度、填充间距、成型温度和粉层厚度。成型完成后,需等待成型缸冷却至室温方可取出样品,以避免热冲击导致额外变形。
2. 状态调节阶段:刚烧结完成的PET样品可能含有未反应的单体或低聚物,且温度较高。样品取出后,需在恒温恒湿实验室(通常为23℃±2℃,相对湿度50%±10%)中放置至少24小时,使样品达到吸湿平衡和应力松弛状态,确保尺寸稳定。
3. 尺寸测量方法:根据样品的尺寸精度要求选择不同的测量工具。
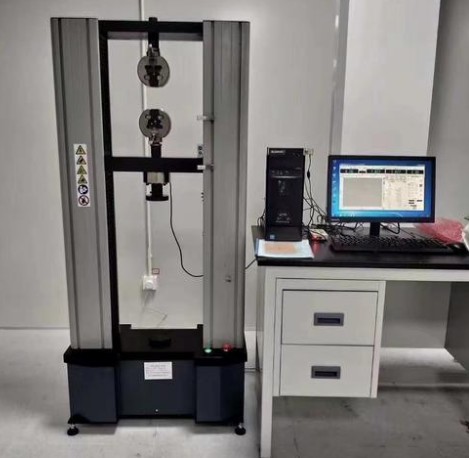
- 接触式测量:对于标准样条或立方体,使用高精度数显卡尺或千分尺进行多点测量。测量点应均匀分布,每个尺寸至少测量3次取平均值,以减少人为误差。这是最基础且应用最广泛的线性收缩率测试方法。
- 三坐标测量机(CMM):对于形状复杂或精度要求极高的样品,使用三坐标测量机进行非接触或接触式扫描。通过探针触测样品表面无数个点,构建出样品的实际三维点云模型,与原始CAD模型进行拟合对比(3D比对),通过色谱图直观显示收缩变形区域和具体偏差值。此方法能精确捕捉局部收缩不均的情况。
- 激光扫描与3D扫描法:利用手持式激光扫描仪获取样品表面的三维数据。这种方法速度快,适合对大型或易变形样品进行全尺寸检测,能够生成完整的收缩分布图。
4. 数据分析与计算:将实测尺寸数据代入公式计算各方向的收缩率。同时,结合烧结工艺参数,分析收缩率与工艺条件的相关性。例如,绘制“激光能量密度-收缩率”曲线,找出收缩率稳定且较小的工艺窗口。对于体积收缩率,可通过测量长宽高计算体积,或通过密度换算得出。
5. 微观结构辅助分析:为了解释收缩机理,通常结合差示扫描量热法(DSC)分析样品的结晶度。PET的结晶度越高,通常意味着分子链排列更紧密,体积收缩越大。通过建立结晶度与收缩率的定量关系,可以从微观层面预测宏观尺寸变化。
检测仪器
PET烧结收缩测试依赖于一系列高精度的专业检测仪器,涵盖了从样品制备、尺寸测量到微观分析的各个环节。仪器的精度和稳定性直接决定了测试数据的可靠性。
- 增材制造设备(烧结设备):用于制备测试样品的核心设备,如选区激光烧结(SLS)设备或热烧结炉。设备需具备精准的温控系统,能够精确控制预热温度、激光功率和扫描策略,以保证样品制备过程的一致性。
- 高精度几何测量仪器:
- 数显卡尺与千分尺:分辨率通常达到0.01mm或0.001mm,用于测量标准试样的线性尺寸。这是实验室必备的基础测量工具。
- 影像测量仪(二次元):利用光学放大成像技术,对微小尺寸或无法接触的部位进行非接触测量,精度可达微米级,适合测量薄壁件或细小特征。
- 三坐标测量机(CMM):工业级尺寸检测设备,配备触发式探针或扫描式探针。它能够在三维空间内精确获取被测物体的几何特征,是评价复杂烧结件尺寸精度和收缩分布最权威的仪器。
- 手持式三维激光扫描仪:利用激光线或结构光快速捕捉物体表面形态,生成高密度点云数据。配合后处理软件,可以快速进行3D模型比对,直观展示收缩变形情况,大大提高了检测效率。
- 密度分析仪:采用阿基米德排水法原理,通过测量样品在空气和水中重量的差异计算体积和密度。对于评估PET烧结件的致密化程度和体积收缩至关重要。
- 差示扫描量热仪(DSC):用于分析PET材料的熔融温度、结晶温度和结晶度。通过测量样品的热流变化,计算出结晶度,从而解释烧结收缩的内在原因,是微观机理分析的重要仪器。
- 环境试验箱:用于提供恒温恒湿的标准测试环境(如23℃/50%RH),确保样品在测试前后的尺寸稳定性,排除环境温湿度波动对测量结果的干扰。
应用领域
PET烧结收缩测试的应用领域十分广泛,主要服务于对材料尺寸精度和性能有严格要求的高新技术行业。通过精准的收缩测试数据,能够有效提升产品质量,降低生产废品率。
- 增材制造(3D打印)服务行业:这是最直接的应用领域。3D打印服务商在向客户提供PET材料打印服务前,必须掌握材料的收缩特性。通过测试获得的收缩补偿系数,可以在切片软件中预先放大模型,确保打印出的零件尺寸符合客户图纸要求。这对于功能性原型件、工装夹具和最终产品的制造至关重要。
- 汽车工业:汽车行业越来越多地采用PET复合材料制造内饰件、功能件和通风管道等。由于汽车零部件涉及后续的装配环节,尺寸精度要求极高。烧结收缩测试帮助工程师优化模具设计和打印参数,确保制件能够完美装配,避免因尺寸偏差导致的异响或脱落。
- 医疗器械与生物工程:在医疗领域,PET因其生物相容性常用于制作手术导板、康复辅具和医疗设备外壳。手术导板需要与患者解剖结构精确匹配,任何微小的收缩误差都可能导致手术定位偏差。因此,严格的烧结收缩测试是医疗产品研发和生产中不可或缺的质控环节。
- 电子电器行业:PET材料具有良好的绝缘性,常用于制造电子产品的外壳、支架和连接器。电子元器件对安装尺寸和孔位精度要求极高,通过收缩测试可以保证电子结构件的互换性和装配可靠性。
- 新材料研发:对于化工企业或科研机构,在开发新型PET改性材料(如玻纤增强PET、碳纤增强PET)时,烧结收缩测试是评价材料成型工艺性能的关键指标。不同填料的加入会显著改变材料的收缩行为,测试数据为配方调整提供直接反馈。
- 航空航天:在航空领域,轻量化和高精度是永恒的主题。PET及其复合材料用于制造飞机内部非结构件或风管。由于航空器对零部件的质量控制极其严格,精确的收缩测试数据是制定工艺规范、确保零件一致性的基础。
常见问题
问题一:PET烧结收缩测试的检测周期是多久?
PET烧结收缩测试的检测周期一般为7-15个工作日。具体的检测时长会受到多种因素的影响,包括检测项目的数量(仅测线性收缩还是全项检测)、样品数量、烧结工艺的复杂程度以及是否需要制备特殊标准件等。如果客户对时间有特殊要求,我们可以提供加急服务,在双方协商一致的前提下尽可能缩短检测周期,以满足客户的研发或生产进度需求。
问题二:PET烧结收缩测试的检测价格是多少?
PET烧结收缩测试的检测价格并非固定不变,而是根据客户的具体需求进行定制化报价。影响价格的主要因素包括:检测项目的多少(如是否包含微观结构分析、密度测试等)、采用的检测方法标准(常规测量还是三坐标精密扫描)、送检样品的数量以及检测周期的紧迫程度。为了获取准确的报价,建议您直接联系我们的技术顾问,详细说明您的测试目的和需求,我们将为您提供专业的解决方案和公正的报价方案。
问题三:PET烧结收缩测试需要什么资质?
我们旗下拥有CMA和CNAS资质,具备开展PET烧结收缩测试的专业能力。我们的实验室配备了先进的检测仪器设备,拥有一支经验丰富、技术过硬的专业团队,能够严格按照国家标准、行业标准或国际标准进行规范化检测。在能力范围方面,我们涵盖了从材料基础物性到工艺成型性能的多维度检测,致力于为客户提供科学、严谨、准确的检测数据和技术支持。
问题四:为什么PET材料在烧结过程中会出现各向异性收缩?
PET材料在烧结过程中出现各向异性收缩,主要是由烧结工艺的特性和材料的热物理性质决定的。首先,在选区激光烧结工艺中,激光逐层扫描,层与层之间存在热历史差异,导致Z轴方向(层间)的温度分布和冷却速率与XY平面(层内)不同,从而引起收缩率的差异。其次,PET是半结晶性聚合物,在冷却过程中会发生结晶,不同的冷却速率会导致不同的结晶度,进而产生不同程度的体积收缩。此外,激光扫描路径通常在XY平面内规划,会导致平面内的残余应力分布与Z轴方向不同,这也是造成各向异性收缩的重要原因。
问题五:如何有效降低PET烧结制件的收缩变形?
降低PET烧结制件的收缩变形需要从材料配方和工艺参数两方面入手。在材料方面,可以通过添加玻璃纤维、碳纤维等增强材料来降低材料的线膨胀系数,从而减少热收缩;同时,调整成核剂可以控制结晶行为。在工艺方面,优化预热温度,使其接近PET的结晶温度,可以减少烧结过程中的温差;调整激光功率和扫描速度,避免能量密度过高导致材料过度降解或过度熔融;优化扫描策略,如采用棋盘格或交错扫描,可以平衡热应力。此外,在成型后进行适当的退火处理,虽然可能会略微增加收缩,但可以有效消除内应力,防止后续翘曲。
问题六:PET烧结收缩测试数据对3D打印建模有何指导意义?
PET烧结收缩测试数据是3D打印建模过程中进行尺寸补偿的核心依据。在获得准确的线性收缩率数据后,工程师在进行CAD建模或切片预处理时,会将设计模型按照收缩率进行等比例放大。例如,如果测得某PET材料在XY方向的收缩率为2%,Z方向为2.5%,那么在切片软件中就需要分别设置X、Y、Z三个方向的补偿系数。精准的测试数据能够确保放大后的模型在烧结收缩后,最终尺寸与原始设计尺寸高度吻合,从而避免了因尺寸偏差导致的装配失败,大大提高了打印成品率和制件的功能性。
问题七:除了尺寸收缩,PET烧结测试还应关注哪些相关性能?
除了尺寸收缩,PET烧结测试还应关注多项与成型质量和最终性能密切相关的指标。首先是力学性能,包括拉伸强度、弯曲强度和冲击强度,因为收缩和致密化程度直接影响力学性能。其次是热性能,如热变形温度和维卡软化点,这关系到制件在高温环境下的使用能力。再次是表面质量,包括表面粗糙度和阶梯效应,这对外观和装配手感有影响。最后是微观结构,通过金相显微镜观察孔隙率、未熔颗粒和层间结合情况,这有助于分析收缩缺陷的成因。综合评价这些性能,才能全面评估PET材料在烧结工艺中的应用潜力。