塑封料热膨胀实验
旗下实验室资质

CMA资质认定
中国计量认证
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
会员理事单位
理事单位
技术概述
塑封料热膨胀实验是电子封装材料可靠性测试中至关重要的一个环节,其核心目的是测定塑封料(Epoxy Molding Compound, EMC)在温度变化环境下的尺寸稳定性。随着半导体技术的飞速发展,集成电路的封装密度越来越高,塑封料作为保护芯片免受外界环境侵害的关键材料,其热物理性能直接决定了电子元器件的使用寿命和可靠性。在芯片封装结构中,塑封料、芯片硅片、引线框架或基板等多种材料紧密结合,由于不同材料的热膨胀系数存在差异,当环境温度发生变化时,各材料之间会产生不同程度的热胀冷缩,这种失配会在封装界面产生巨大的热应力,进而导致塑封料开裂、界面分层、焊点断裂等严重失效问题。
热膨胀系数是衡量材料热稳定性的关键指标,分为线膨胀系数和体膨胀系数。在塑封料热膨胀实验中,主要关注的是线膨胀系数(CTE)。该参数通常分为两个阶段描述:玻璃化转变温度以下的CTE($\alpha_1$)和玻璃化转变温度以上的CTE($\alpha_2$)。玻璃化转变温度是塑封料从玻璃态向高弹态转变的临界点,在此温度附近,材料的高分子链段开始运动,热膨胀特性会发生显著变化。通过精确测定塑封料在不同温度区间的热膨胀系数,工程师可以评估材料与芯片、基板之间的热匹配性能,从而优化封装设计,降低热应力风险,提高产品的抗热循环和耐焊接热冲击能力。
进行塑封料热膨胀实验不仅对于材料研发阶段的配方优化至关重要,在原材料入厂检验、生产过程质量控制以及失效分析中同样不可或缺。实验结果能够为封装工艺参数的设定(如固化条件、后固化时间)提供数据支持,同时也能帮助预测电子元器件在极端温度环境下的行为表现。随着无铅化焊接工艺的普及,回流焊峰值温度升高,对塑封料的耐热性和尺寸稳定性提出了更高的要求,这使得塑封料热膨胀实验的准确性和规范性显得尤为重要。
检测样品
塑封料热膨胀实验的样品制备过程对测试结果的准确性有着直接影响。根据测试标准(如IPC、ASTM或GB/T相关标准)的要求,样品需具有特定的几何形状、尺寸和表面状态,以确保在测试过程中热量传递均匀且能够被测试系统准确探测。
通常情况下,检测样品主要分为以下几类形态:
- 标准固化样品:这是最常见的测试形态。将塑封料粉末在特定温度和压力下通过模具压制成规定尺寸的试样,如长条状、圆柱状或片状。标准样品通常需要经过严格的固化流程(如模塑固化、后固化),以消除内应力并确保材料性能稳定。典型的尺寸例如长10-25mm,截面为方形或圆形,具体取决于测试仪器的样品仓规格。
- 颗粒状或粉体样品:在某些研发场景下,为了快速评估树脂体系的膨胀特性,可能需要对未固化的粉体材料进行测试。但这类样品通常无法直接测得固化后的CTE值,更多用于流变性能分析,直接用于热膨胀测试较少。
- 封装实际产品切片:为了评估实际封装体中塑封料的真实热响应,有时会从实际的集成电路封装体(如QFP、BGA、TO系列封装)中切取包含塑封料部分的试样。这种样品的制备难度较大,需要精密的切割和研磨技术,且需排除芯片金属引脚的干扰,但在失效分析中具有极高的参考价值。
样品制备完成后,还需进行外观检查,确保样品表面平整、无气泡、无裂纹、无分层等缺陷。样品两端的平行度也非常关键,不平行的端面会导致测试探头接触不良,引入系统误差。在进行塑封料热膨胀实验前,样品通常需要在干燥环境中保存,以避免吸湿对热膨胀行为产生干扰。
检测项目
塑封料热膨胀实验涉及的检测项目旨在全面表征材料在热场作用下的物理尺寸变化规律。通过分析测试曲线,可以提取出多个关键性能指标,这些指标是评价塑封料综合性能的重要依据。
主要的检测项目包括:
- 线膨胀系数(CTE)测定:这是核心检测项目。测试结果通常会给出两个阶段的膨胀系数:$\alpha_1$(第一膨胀系数,通常指室温至玻璃化转变温度$T_g$之间的线膨胀系数)和$\alpha_2$(第二膨胀系数,通常指玻璃化转变温度$T_g$以上的线膨胀系数)。$\alpha_1$对于芯片封装在常规工作温度下的可靠性影响最大,而$\alpha_2$则反映了材料在高温环境下的尺寸稳定性,通常$\alpha_2$会显著高于$\alpha_1$。
- 玻璃化转变温度($T_g$)测定:在热膨胀曲线上,$T_g$表现为膨胀曲线斜率的突变点。通过TMA(热机械分析)法测得的$T_g$值,反映了材料从坚硬的玻璃态转变为柔软的高弹态的温度。对于塑封料而言,$T_g$是一个关键的设计参数,封装的工作温度上限通常要求低于材料的$T_g$。
- 热膨胀量($\Delta L$)分析:测定样品在特定温度范围内的绝对尺寸变化量。这一数据对于计算封装结构中的累积热应力至关重要。
- 体膨胀系数:虽然线膨胀系数应用最为广泛,但在某些需要精确评估体积变化的场合(如密封性能评估),需要通过线膨胀数据或专用装置推算体膨胀系数。
- 热机械分析曲线(TMA曲线)解读:完整的TMA曲线记录了样品尺寸随温度变化的完整轨迹。通过分析曲线的线性度、转变区的宽度以及是否存在异常收缩或膨胀,可以判断材料的固化程度、残留应力释放情况以及是否存在相变。
通过对上述项目的综合检测,可以建立塑封料热物理性能的完整档案,为后续的热力学模拟仿真(FEA)提供精准的输入参数。
检测方法
塑封料热膨胀实验主要依据热机械分析法进行。该方法通过程序控制温度,在特定的气氛环境中,对样品施加一定的机械负荷,测量样品在温度变化过程中的尺寸变化。根据测试原理和施加负荷方式的不同,具体的检测方法可分为以下几种:
1. 静态热机械分析法(TMA-膨胀模式):
这是最通用的方法。将样品置于加热炉中,探头在微小重力(通常为几毫牛至几十毫牛)作用下接触样品表面。随着温度的线性升高,样品发生膨胀推动探头移动,位移传感器(如LVDT)实时记录探头的位移量。该方法适用于测量固化后塑封料的线膨胀系数。测试过程中需严格控制升温速率,通常推荐5℃/min或10℃/min,以避免样品内部产生热滞后现象。
2. 针入模式(TMA-Penetration):
虽然主要用于测量软化点,但在$T_g$测定中也常被采用。使用较细的探头和较大的负荷,当温度升至$T_g$附近,塑封料变软,探头刺入样品内部。该方法能灵敏地捕捉到$T_g$点,但无法准确测量$\alpha_1$和$\alpha_2$,因此不作为测定CTE的主要方法,但在定性分析固化度时很有用。
3. 标准参照法:
为了消除系统误差,有时会采用已知膨胀系数的标准样品(如石英、蓝宝石)进行比对测试。通过对比标准样品与待测塑封料样品的测试曲线,利用数学修正模型消除仪器自身热膨胀和探头的影响,从而获得更精准的材料本征膨胀系数。
4. 温度循环与热冲击试验配合:
在某些可靠性测试中,热膨胀实验不仅仅是单次升温测试,还可能包含温度循环后的CTE变化测试。通过多次循环加热冷却,观察CTE值的漂移情况,评估材料的热疲劳稳定性。
测试过程中的环境气氛(如氮气保护)也至关重要,可有效防止塑封料在高温下发生氧化降解,保证测试数据的真实性。数据的处理通常依据ASTM E831、IPC-TM-650 2.4.41或GB/T 19466等相关标准执行。
检测仪器
塑封料热膨胀实验的准确性高度依赖于专业的检测仪器。核心设备是热机械分析仪,辅以样品制备设备和环境控制设备,构成完整的测试系统。
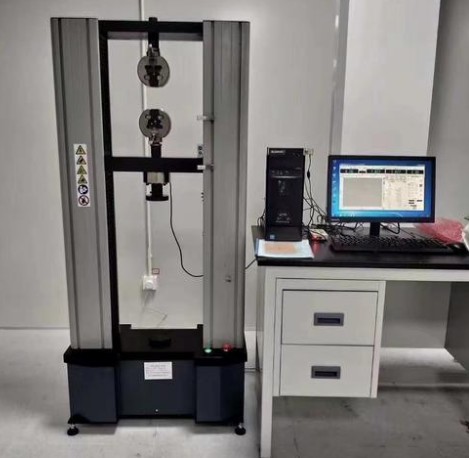
- 热机械分析仪(TMA):这是进行该实验的核心仪器。现代TMA设备通常包含高精度加热炉、线性可变差动变压器(LVDT)位移传感器、力值控制系统和温控系统。其位移分辨率通常需达到纳米级,温度控制精度在$\pm 0.1$℃以内。设备应具备多种探头(如平头探头、球头探头)以适应不同形状的样品。针对塑封料测试,通常配备石英探头和样品支架,因为石英本身的热膨胀系数极低,能有效降低背景干扰。
- 精密样品切割机:用于将大块塑封料或封装体切割成符合TMA测试尺寸要求的试样。要求切割过程平稳,避免因切割热量导致样品性质改变或引入微裂纹。
- 研磨抛光机:用于对样品端面进行平整处理。对于热膨胀测试,样品端面的平行度和光洁度直接影响探头接触质量,因此需要通过研磨抛光去除切割痕迹,确保端面平整垂直。
- 高温固化压机:如果在实验室内部制备样品,需要配备能够进行转移成型或压缩成型的压机,用于模拟工业生产中的固化工艺,制备标准测试样品。
- 干燥箱与干燥器:用于样品的预处理,去除样品在存储过程中吸收的水分。塑封料具有一定的吸湿性,水分的存在会导致在加热测试初期产生虚假的膨胀信号,因此测试前的干燥处理必不可少。
仪器的校准与维护也是保证实验质量的关键。定期使用标准参考物质(如纯铝或蓝宝石)对TMA的温度、位移和膨胀系数进行校准,确保仪器处于最佳工作状态,是出具可靠实验数据的前提。
应用领域
塑封料热膨胀实验的应用领域极为广泛,贯穿了从原材料研发到终端产品应用的整个产业链。随着微电子封装技术向高密度、高性能、小尺寸方向发展,对热膨胀性能的控制要求愈发严格,该实验的应用场景也日益丰富。
1. 半导体封装材料研发:
在环氧塑封料(EMC)的研发阶段,研究人员需要通过调整树脂、填料(如二氧化硅)、固化剂和添加剂的配比来优化材料性能。热膨胀系数是配方调整的首要目标参数之一。低CTE的塑封料能更好地与硅芯片匹配,减少翘曲和分层风险。通过大量的热膨胀实验,研发人员可以建立“填料含量-CTE”模型,快速筛选最佳配方。
2. 集成电路可靠性工程:
在IC封装设计阶段,工程师利用热膨胀实验数据进行热应力模拟仿真。通过有限元分析(FEA)计算芯片在焊接和使用过程中的应力分布,预测潜在的失效点。准确的CTE数据是仿真结果可靠性的保障。此外,在产品可靠性认证阶段,如高低温循环试验后的失效分析中,对比实验前后的CTE变化,可以判断材料是否发生了老化或降解。
3. 汽车电子与功率器件:
汽车电子对可靠性要求极高,工作环境温度范围宽(-40℃至150℃甚至更高)。功率模块(如IGBT模块)中的塑封料需要承受剧烈的通断循环产生的热冲击。热膨胀实验是评估车规级塑封料是否达标的关键手段。特别是在使用大颗粒球形熔融石英填料以降低CTE的情况下,精确测定材料的低温和高温膨胀特性显得尤为重要。
4. 电子组装工艺控制:
在PCB组装过程中,封装体会经历回流焊的高温冲击。如果塑封料的$\alpha_2$过大或$T_g$过低,可能导致“爆米花效应”。通过热膨胀实验测定$T_g$和$\alpha_2$,有助于制定合理的回流焊温度曲线,防止封装体在组装过程中开裂。
5. 质量控制与来料检验:
电子制造企业(EMS)和封装测试厂(OSAT)在进行塑封料入库检验时,热膨胀系数是必检项目之一。通过建立批次间的CTE数据库,监控供应商材料的一致性,防止因原材料波动导致的生产质量事故。
常见问题
问题一:塑封料热膨胀实验的检测周期是多久?
塑封料热膨胀实验的检测周期一般为7-15个工作日。具体的时间长度会受到多种因素的影响。首先,检测项目的数量和复杂程度直接决定耗时,如果仅需测定常温至某一特定温度的线膨胀系数,时间较短;若需要进行全温度范围扫描、多次循环测试或配套的样品制备与预处理,周期则会延长。其次,样品的数量也是重要因素,大批量样品的测试需要排队进行。此外,实验室当前的排期情况以及客户是否有加急需求也会影响最终交付时间。对于紧急项目,部分实验室可提供加急服务,将周期缩短至3-5个工作日左右。
问题二:塑封料热膨胀实验的检测价格是多少?
塑封料热膨胀实验的检测价格并非固定不变,而是根据具体的检测需求进行评估。影响价格的主要因素包括:检测项目的多少,例如仅测试CTE与同时测试CTE、$T_g$及热膨胀量价格不同;所选用的检测方法标准,复杂标准往往涉及更高的操作难度;样品的制备难度,如果客户无法提供标准尺寸样品,需要实验室进行切割、研磨等制备服务,会产生额外费用;以及检测周期要求,加急服务通常费用会有所上浮。为了获取准确的报价,建议客户提前联系检测机构,详细说明测试需求、样品状态及期望交付时间,以便获取定制化的报价方案。
问题三:塑封料热膨胀实验测试需要什么资质?
进行塑封料热膨胀实验需要实验室具备相应的专业资质能力。我们旗下拥有CMA(检验检测机构资质认定)和CNAS(中国合格评定国家认可委员会)资质,这表明实验室的质量管理体系和技术能力符合国家及国际标准要求。我们的技术范围涵盖了电子材料热性能测试领域,拥有经验丰富的专业技术团队和高精度的热分析仪器设备,能够严格按照国家标准、行业标准或国际标准进行规范化操作。实验室建立了完善的质量控制流程,确保检测过程的公正性、科学性和准确性,能够为客户的研发、生产和质控提供强有力的数据支持。
问题四:为什么塑封料的热膨胀系数需要测定两个值($\alpha_1$和$\alpha_2$)?
塑封料是一种高分子复合材料,其热膨胀行为在不同温度区间表现出显著的非线性特征。这主要是因为塑封料存在玻璃化转变温度($T_g$)。在$T_g$以下,高分子链段处于冻结状态,材料表现为坚硬的玻璃态,热膨胀主要源于原子间距离的增加,此时膨胀系数较小,称为$\alpha_1$。当温度升至$T_g$以上,高分子链段开始自由运动,材料进入高弹态,除了原子间距增加外,自由体积的增加贡献了更大的膨胀量,导致膨胀系数急剧上升,称为$\alpha_2$。由于电子器件既要在常温下工作,又可能在高温环境或焊接过程中经历高温,因此必须分别测定$\alpha_1$和$\alpha_2$,才能全面评估材料在全部工作温度范围内的尺寸匹配性。
问题五:样品含水率对热膨胀实验结果有影响吗?
有显著影响。塑封料通常具有一定的吸湿性,尤其是在湿热存储环境下。水分子的存在会产生两个干扰效应:首先,水分子的体积效应会导致材料在加热初期产生额外的膨胀;其次,水分在高温下挥发会产生吸热效应,并可能导致材料内部产生微小的空洞或导致测量曲线出现不规则的波动,干扰对真实热膨胀曲线的判读,特别是对$T_g$点的判定。因此,在进行塑封料热膨胀实验前,标准流程要求对样品进行干燥预处理(如在105℃下烘干一定时间),以排除水分干扰,确保测得的是材料本征的热膨胀性能。
问题六:如何选择热膨胀实验的升温速率?
升温速率的选择对于测试结果的准确性至关重要。通常推荐的升温速率为5℃/min或10℃/min。如果升温速率过快,样品内部与表面之间会产生较大的温度梯度,导致测量到的样品温度滞后于传感器显示温度,使得测得的$T_g$值偏高,且热膨胀曲线的转折点变宽,影响计算精度。此外,快速升温可能使样品内部产生热应力来不及释放,影响尺寸变化数据的真实性。如果升温速率过慢,虽然数据更接近平衡态,但测试效率低下,且可能导致高温下材料发生缓慢的化学降解。因此,除非有特定标准要求,一般依据IPC或ASTM标准选择适中的升温速率,并在报告中注明。
问题七:热膨胀系数(CTE)与塑封料的填料含量有什么关系?
热膨胀系数与塑封料中的填料含量密切相关,通常呈反比关系。塑封料主要由环氧树脂基体和无机填料(如熔融二氧化硅、晶体二氧化硅等)组成。树脂基体的CTE通常很高(约50-80 ppm/℃),而无机填料的CTE极低(约0.5-10 ppm/℃)。为了降低塑封料的整体CTE以匹配硅芯片(约2.6 ppm/℃)或铜引线框架,工程师会在配方中添加高比例的填料,有时填充量可达70%-90%重量比。填料含量越高,塑封料的CTE越低。然而,过高的填料含量会降低材料的流动性和成型性能,并增加脆性。因此,通过热膨胀实验精确测定不同填料配比下的CTE,是平衡材料工艺性能与可靠性的关键手段。