直线度检测方法
旗下实验室资质

CMA资质认定
中国计量认证
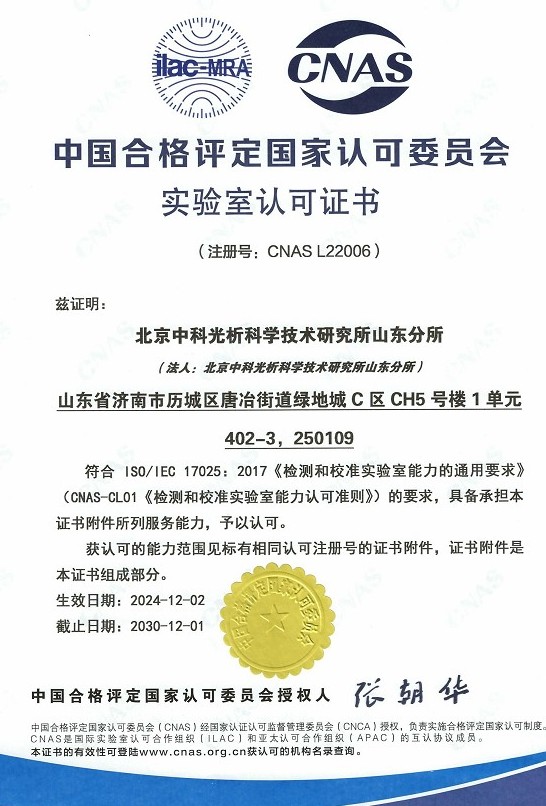
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
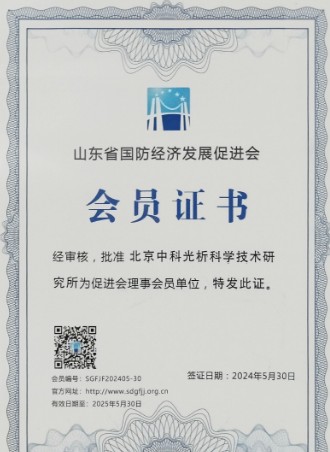
会员理事单位
理事单位
技术概述
直线度检测方法是几何量测量领域中的重要组成部分,主要用于评估工件表面或轴线与理想直线之间的偏差程度。在机械制造、精密加工、航空航天等领域,直线度误差直接影响产品的装配质量、运动精度和使用寿命,因此建立科学、规范的直线度检测体系具有重要的工程意义。
直线度是指被测实际线相对于理想直线的变动量,它是形位公差中最基础的检测项目之一。根据国家标准及相关行业规范,直线度误差可分为给定平面内的直线度误差、给定方向上的直线度误差和任意方向上的直线度误差三种类型。不同类型的直线度误差需要采用不同的检测策略和评价方法,这要求检测人员具备扎实的理论基础和丰富的实践经验。
随着现代制造业对产品质量要求的不断提高,直线度检测方法也在持续演进。从传统的手工量具测量到现代的激光干涉测量,从接触式检测到非接触式光学测量,检测精度和效率均得到了显著提升。同时,数字化技术的应用使得测量数据的采集、处理和分析更加便捷,为质量控制提供了有力支撑。
在实际检测过程中,选择合适的直线度检测方法需要综合考虑被测对象的几何特征、精度要求、生产批量以及检测成本等多方面因素。合理的检测方案不仅能确保测量结果的准确可靠,还能有效降低检测成本,提高生产效率。
检测样品
直线度检测方法适用的样品范围广泛,涵盖了机械制造领域的各类典型工件。根据几何特征和检测需求的不同,可将检测样品分为以下几类:
- 轴类零件:包括机床主轴、传动轴、曲轴、凸轮轴等,这类零件的轴线直线度直接影响旋转精度和配合质量。
- 导轨类零件:如机床导轨、直线导轨、滑轨等,其导向面的直线度决定了运动部件的运行平稳性和定位精度。
- 平面类零件:包括平板、工作台、基准平面等,需要检测其在给定方向或给定平面内的直线度误差。
- 管材棒料:各种金属管材、棒料等原材料,其直线度影响后续加工质量和使用性能。
- 精密量具:如刀口尺、平尺等测量工具,其工作面的直线度是保证测量准确性的关键指标。
不同类型的检测样品具有各自的特点,在制定检测方案时需要充分考虑其材质、尺寸、表面状态等因素。例如,细长轴类零件容易因自重产生弯曲变形,检测时需要合理设置支撑点位置;大型导轨的检测需要考虑温度变化对测量结果的影响;高精度平面类零件的检测则需要严格控制环境条件。
检测项目
直线度检测方法的检测项目主要围绕直线度误差的测量与评定展开,具体包括以下几个方面的内容:
- 给定平面内的直线度误差:检测被测线在某一特定平面内相对于理想直线的偏离程度,这是最常见的直线度检测项目。
- 给定方向上的直线度误差:针对具有特定方向要求的被测要素,检测其在指定方向上的直线度误差。
- 任意方向上的直线度误差:检测被测轴线在空间任意方向上相对于理想轴线的偏离程度,通常用于轴类零件的检测。
- 局部直线度误差:针对被测要素的特定区段进行检测,评估局部区域的直线度质量。
- 全长直线度误差:对被测要素的全长范围进行检测,获取整体直线度误差的全面信息。
在检测过程中,还需要根据相关标准的要求,选择合适的评定方法确定直线度误差值。常用的评定方法包括最小区域法、两端点连线法和最小二乘法等,不同的评定方法得到的测量结果可能存在差异,因此在检测报告中需要明确所采用的评定方法。
此外,直线度检测项目还可能涉及误差分析、不确定度评定等内容,以全面评估测量结果的可靠性和有效性。对于关键零部件,还需要建立检测数据的追溯体系,为质量分析和过程改进提供数据支持。
检测方法
直线度检测方法是实现准确测量的核心环节,根据测量原理和操作方式的不同,可分为多种技术路线,检测机构会根据被测对象的具体特征选择最适宜的方法。
光隙法是一种传统的直线度检测方法,主要利用刀口尺或平尺作为基准,将被测表面与基准尺的工作面贴合,通过观察光隙的大小来判断直线度误差。该方法操作简便,适用于现场快速检测,但测量精度受操作人员经验影响较大,一般用于精度要求不高的场合。
指示表法是生产实践中应用广泛的直线度检测方法,利用百分表、千分表等指示表类量具进行测量。测量时,将指示表安装在专用支架上,使测头与被测表面接触,沿被测线方向移动支架,记录各测点的读数,然后通过数据处理得到直线度误差值。该方法设备简单、成本较低,适合车间现场的常规检测。
水平仪法适用于大型导轨、平尺等工件的直线度检测。利用水平仪的气泡移动来反映被测表面的倾斜程度,通过分段测量并记录各段水平仪的读数,然后采用作图法或计算法求得直线度误差。该方法测量范围大,适合大尺寸工件的检测,但测量效率相对较低。
激光干涉仪法是高精度直线度检测的常用方法,利用激光干涉测量原理,通过测量光路上的光程变化来确定被测表面的直线度误差。该方法测量精度高,可达微米级甚至更高,广泛用于精密机床导轨、坐标测量机导轨等高精度场合的检测。
激光准直仪法是另一种基于激光技术的直线度检测方法。该方法利用激光束作为测量基准,通过光电探测器检测被测点相对于激光束中心的偏离量,从而实现直线度误差的测量。该方法测量范围大,适合长距离直线度检测,且可实现非接触测量。
自准直仪法利用光学自准直原理进行直线度检测,通过测量反射镜角度的变化来反映被测表面的倾斜程度,进而计算直线度误差。该方法测量精度高,稳定性好,适合高精度小型工件的检测。
坐标测量机法是现代精密检测的代表性方法,利用三坐标测量机对被测表面进行逐点测量,获取被测线上各点的三维坐标值,然后通过计算机软件进行数据处理和误差评定。该方法自动化程度高,测量精度好,适合形状复杂、精度要求高的工件检测。
检测仪器
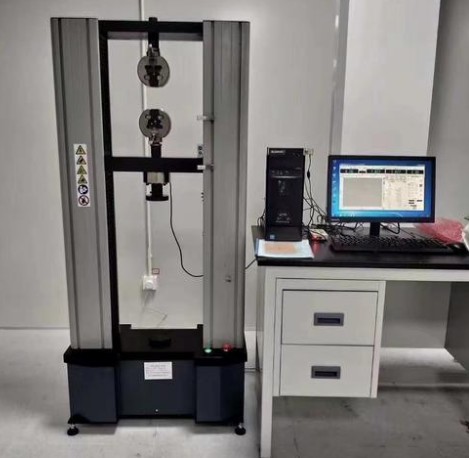
直线度检测方法的实施离不开专业检测仪器的支撑,不同检测方法对应着不同的仪器设备。以下是直线度检测中常用的仪器设备类型:
- 刀口尺和平尺:作为传统光隙法的基准器具,精度等级多样,可满足不同精度要求的检测需求。
- 百分表和千分表:指示表法的主要测量器具,读数精度可达0.01mm或0.001mm,是生产现场常用的检测工具。
- 合像水平仪和电子水平仪:用于水平仪法检测,测量范围和精度各有不同,电子水平仪可实现数字化读数和数据记录。
- 激光干涉仪:高精度测量的核心设备,测量精度高,功能强大,可同时测量直线度、角度、平面度等多项几何参数。
- 激光准直仪:专用于直线度测量的激光设备,测量距离远,操作便捷,适合现场大尺寸测量。
- 光电自准直仪:精密角度测量仪器,测量精度可达角秒级,是高精度直线度检测的重要设备。
- 三坐标测量机:现代几何量测量的综合设备,可实现多种几何参数的自动化检测,数据处理功能完善。
检测机构在配备仪器设备时,需要建立完善的计量管理体系,确保仪器的准确度和溯源性。所有计量器具均需按照规定的周期进行校准或检定,保证测量结果的可靠性。同时,还需要加强仪器的日常维护保养,建立设备档案,记录仪器的使用状态和维修情况。
应用领域
直线度检测方法在众多工业领域具有广泛的应用,是保证产品质量和性能的重要技术手段。
在机床制造业,机床导轨的直线度直接影响机床的运动精度和加工精度,需要采用高精度的检测方法进行严格检测。无论是传统手工刮研的导轨还是精密磨削的导轨,都必须经过直线度检测验证其加工质量。
在汽车制造业,发动机曲轴、凸轮轴等轴类零件的直线度检测是质量控制的关键环节。这些零件在高速旋转过程中,直线度误差会引起振动和噪声,严重时会导致零件损坏,因此必须进行严格的直线度检测。
在航空航天领域,各类精密零部件对直线度要求极高。飞机起落架、发动机部件、精密仪表零件等都需要进行严格的直线度检测,以确保其在极端工况下的可靠性和安全性。
在精密仪器制造领域,测量仪器本身的精度需要通过严格的检测来保证。例如,三坐标测量机的导轨、影像测量仪的运动机构等,其直线度都是影响测量精度的重要因素。
在钢铁冶金行业,各种型材、管材、棒材的直线度是评价产品质量的重要指标。通过在线或离线的直线度检测,可以有效控制产品质量,满足下游用户的使用要求。
在模具制造业,模具零件的配合精度很大程度上取决于其直线度质量。导柱、导套、滑块等零件都需要进行直线度检测,以确保模具的配合精度和使用寿命。
常见问题
问题一:直线度检测方法的检测周期是多久?
直线度检测方法的检测周期一般为7-15个工作日。具体检测周期会受到多种因素的影响,包括检测项目的数量、样品数量、检测方法的复杂程度、实验室当前的工作负荷等。对于检测项目较多、样品数量较大的情况,检测周期可能会相应延长。如果客户有紧急需求,可以在协商一致的基础上安排加急检测,缩短检测周期。检测机构在接收样品时,会根据实际情况评估检测周期,并与客户确认交付时间。
问题二:直线度检测方法的检测价格是多少?
直线度检测方法的检测价格受多种因素影响,无法一概而论。影响检测价格的主要因素包括检测项目的数量和复杂程度、采用的检测方法、样品的尺寸和数量、检测精度要求、检测周期要求等。检测项目越多、方法越复杂、精度要求越高,相应的检测成本也会越高。对于有检测需求的客户,建议与检测机构的技术人员进行沟通,提供样品信息和检测要求,由专业人员评估后给出具体的报价方案。
问题三:直线度检测方法测试需要什么资质?
直线度检测方法的测试需要具备相应的专业资质和能力。我们旗下拥有CMA和CNAS资质,具备开展几何量检测的能力范围。我们拥有专业的技术团队,团队成员具备扎实的理论基础和丰富的实践经验。同时,我们配备了完善的检测仪器设备,包括高精度激光干涉仪、三坐标测量机、光电自准直仪等,能够满足不同精度等级的直线度检测需求。我们的质量管理体系符合相关标准要求,能够确保检测过程的规范性和检测结果的准确性。
问题四:直线度检测中如何选择合适的检测方法?
直线度检测方法的选择需要综合考虑多方面因素。首先要考虑被测对象的几何特征,包括尺寸大小、形状特点、材质等,不同类型的被测对象适用的检测方法有所不同。其次要考虑检测精度要求,高精度要求的检测应选择激光干涉仪法、自准直仪法等高精度方法。此外还要考虑检测效率要求、检测成本预算以及现场条件等因素。对于大批量生产检验,可选择效率较高的检测方法;对于单件小批量或高精度检测,可选择精度更高的检测方法。建议在选择检测方法前与检测机构技术人员充分沟通,共同确定最适合的检测方案。
问题五:直线度误差的评定方法有哪些?
直线度误差的评定方法主要有三种。最小区域法是用两条平行直线包容被测实际线,使两平行直线间的距离为最小,该距离即为直线度误差值,这是符合最小条件的理想评定方法。两端点连线法是将被测实际线的两端点连线作为评定基准,被测实际线上各点到该基准线的最大距离即为直线度误差值,该方法计算简便,应用较为广泛。最小二乘法是将被测实际线上各点到评定基准线的距离平方和最小,以此确定评定基准线,然后计算直线度误差值。三种评定方法得到的误差值可能存在差异,应根据相关标准要求选择合适的评定方法。
问题六:直线度检测的环境条件有哪些要求?
直线度检测对环境条件有一定要求,尤其是高精度检测。温度是影响测量结果的重要因素,检测环境温度应保持在规定范围内,对于高精度检测,通常要求温度控制在20±1℃甚至更严格的范围内,并保证温度的稳定性。检测环境应远离振动源,避免振动对测量结果的干扰。湿度也应控制在适当范围内,防止仪器设备受潮或被测件表面生锈。检测区域应保持清洁,避免灰尘等污染物影响测量。在进行高精度检测前,应使被测件在检测环境中充分恒温,以减小温度差异对测量结果的影响。
问题七:如何提高直线度检测的准确性?
提高直线度检测准确性需要从多个方面采取措施。首先要选择合适的检测方法,根据被测对象的特点和精度要求选择最适合的检测方案。其次要确保检测仪器设备的准确性和可靠性,按照规定周期进行校准和检定。检测过程中要严格遵守操作规程,控制各种影响因素。检测人员应具备相应的专业技能,熟悉检测方法和仪器设备的操作。对于关键尺寸的检测,可采用多次测量取平均值的方式减小随机误差。同时要重视测量不确定度的评定,了解测量结果的可靠性范围。此外,建立完善的质量控制体系,定期进行期间核查和能力验证,也是保证检测准确性的重要措施。