尼龙熔融指数测试
旗下实验室资质

CMA资质认定
中国计量认证
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
会员理事单位
理事单位
技术概述
尼龙(聚酰胺,Polyamide,简称PA)是目前工业领域应用最广泛的工程塑料之一,常见牌号包括PA6、PA66、PA46、PA11、PA12、PA610、PA1010等。尼龙熔融指数测试是指在规定的温度和载荷条件下,测定尼龙熔体流经标准口模的流动速率,以此表征材料熔体流动性能的检测项目。熔融指数通常包括熔体质量流动速率(MFR,单位g/10min)和熔体体积流动速率(MVR,单位cm³/10min)两项指标,是热塑性塑料最基础、最重要的加工性能参数之一。
对于尼龙材料而言,熔融指数与其相对分子质量及分子量分布密切相关。熔融指数越高,说明熔体黏度越低、流动性越好,材料相对分子质量偏低;熔融指数越低,说明熔体黏度越高、流动性越差,材料相对分子质量偏高。通过尼龙熔融指数测试,企业可以实现多方面的质量控制目标:判断原料批次间的稳定性、筛选适合特定加工工艺的牌号、监控加工过程中的热降解与水解降解、验证改性配方与造粒工艺的一致性等。此外,熔融指数还常被用作来料检验、供应商管理以及贸易交货验收的关键指标。
需要特别强调的是,尼龙分子链中的酰胺基团具有较强的吸湿性,水分含量会显著影响测试结果。水分一方面起增塑作用使流动速率偏高,另一方面在高温下会引发水解反应导致分子量下降,造成数据失真且重复性差。因此,测试前对样品进行充分干燥,是尼龙熔融指数测试区别于多数其他塑料测试的重要技术环节。
检测样品
尼龙熔融指数测试适用的样品形态与类型较为广泛,主要包括:
- 尼龙树脂新料:PA6、PA66、PA46、PA11、PA12、PA610、PA612、PA1010等各类聚合牌号的粒料或粉料;
- 改性尼龙材料:玻纤增强、碳纤增强、矿物填充、阻燃、增韧、耐候、耐磨等改性配方的成品粒料;
- 回收再生尼龙:经破碎、清洗、造粒后的再生料,用于评估回料性能及掺混比例的影响;
- 尼龙制品与半成品:如汽车零部件、电子连接器、齿轮、扎带、薄膜、单丝等,经粉碎或裁取后制成可进料样品;
- 以尼龙为载体的色母粒及功能母粒。
送检时建议提供不少于50g的样品,以保证平行测试与重复性验证的需求。样品应采用密封防潮包装,并在运输和储存过程中避免高温高湿环境。对于已吸潮的样品,实验室会在测试前按照标准要求进行干燥预处理,确保测定条件的一致性。
检测项目
围绕尼龙熔融指数测试,可开展的检测项目主要包括:
- 熔体质量流动速率(MFR,g/10min);
- 熔体体积流动速率(MVR,cm³/10min);
- 熔体密度(g/cm³),用于MFR与MVR之间的换算;
- 不同温度与载荷组合条件下的流动速率测定,用于考察加工工艺窗口;
- 流动速率比(FRR),即两种不同载荷条件下流动速率的比值,用于表征材料的剪切敏感性;
- 多批次、多牌号样品流动速率的对比分析与稳定性评估。
检测项目可根据客户的实际用途灵活组合。例如,仅用于来料检验时,可按约定条件测定单一MFR值;用于配方开发或工艺研究时,则可开展多条件测试和流动速率比分析,获得更全面的流动性能信息。
检测方法
尼龙熔融指数测试主要依据以下标准开展:
- GB/T 3682.1-2018《塑料 熔体质量流动速率(MFR)和熔体体积流动速率(MVR)的测定 第1部分:标准方法》;
- ISO 1133-1《塑料 毛细管和狭缝口模挤出式塑度计测定塑料的流动性》;
- ASTM D1238《用挤出式塑度计测定热塑性塑料流动速率的标准试验方法》。
根据测量方式的不同,测试方法分为方法A与方法B两类。方法A为质量法(切条称量法),即让熔体在规定条件下挤出,按设定的时间间隔切取挤出物样条,冷却后用分析天平称量,根据质量与时间计算MFR。该方法原理直观、设备要求简单,是日常质量控制中应用最广泛的方式。方法B为体积法(位移法),通过测定活塞在规定时间内移动的距离(或体积),直接得到MVR,再结合熔体密度换算为MFR。方法B无需切样称量,自动化程度高,在流动速率极低或极高的材料测试中效率优势明显,同时减少了人为操作误差。
测试条件(温度与载荷)对结果具有决定性影响,不同尼龙品种的常用条件存在差异,例如PA6类材料常采用235℃、2.16kg的条件,PA66类材料常采用275℃、5.00kg的条件,具体应以产品标准、牌号技术资料或供需双方约定为准。由于不同条件下的数据不具直接可比性,检测报告中必须注明测试温度与载荷参数。
典型测试流程包括:样品干燥预处理、仪器升温与恒温校准、装料与压实、预热计时、加载挤出、按方法A切样称量或按方法B记录位移、清理料筒与口模、数据计算与平行样验证、结果报出。整个过程中,温度波动控制、装料与压实操作、口模与料筒的清洁度等都会影响数据准确性,需由具备经验的人员规范操作。
检测仪器
尼龙熔融指数测试所涉及的主要仪器与设备包括:
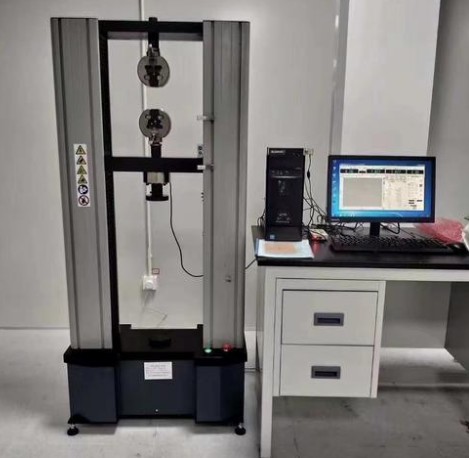
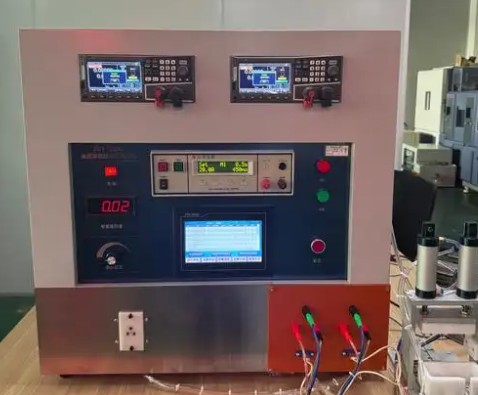
- 熔体流动速率测定仪(熔融指数仪):配备标准料筒、活塞杆、标准口模(内径2.095mm、长度8.000mm)及成套标准砝码,料筒温度控制精度与稳定性满足标准要求;
- 分析天平:分度值不低于0.1mg,用于方法A中挤出样条的称量;
- 电热鼓风干燥箱或真空干燥箱:用于样品测试前的干燥预处理;
- 干燥器与湿度控制设施:保障干燥后样品在待测期间的防潮保存;
- 计时装置、取样切割工具、口模与料筒清理器具、温度校准装置等辅助器材。
仪器设备的状态直接影响检测数据的可靠性。实验室应对熔融指数仪的温度、口模尺寸、活塞质量与砝码载荷进行定期校准与核查,并对天平、干燥箱等配套设备建立维护保养与期间核查制度,确保量值溯源有效、测试条件持续受控。
应用领域
尼龙熔融指数测试结果广泛应用于尼龙产业链的各个环节,主要应用领域包括:
- 汽车制造:进气歧管、发动机罩盖、散热器水室、线束固定件、门把手等内外饰与结构件的材料选型与来料控制;
- 电子电器:连接器、开关插座、断路器外壳、继电器骨架等精密注塑件的流动性能评估;
- 纺织化纤:尼龙纤维纺丝原料的流动性能控制与批次筛选;
- 电线电缆:尼龙护套料的流动性验证;
- 机械设备:齿轮、轴承保持架、滑轮、密封件等工程部件的原料检验;
- 包装材料:共挤薄膜、食品包装用尼龙原料的工艺适配性评价;
- 轨道交通、家电、建材等领域的阻燃件与结构件质量控制;
- 科研院所与高校:新材料研发、配方优化、老化与降解研究、教学实验等。
无论处于原料生产、改性配混、注塑成型还是终端产品制造环节,尼龙熔融指数测试都能为材料选择、工艺参数设定和质量追溯提供重要的数据依据。
常见问题
问题一:尼龙熔融指数测试的检测周期是多久?
尼龙熔融指数测试的检测周期一般为7-15个工作日。具体周期受多方面因素影响:检测项目的数量与组合方式、送检样品的数量、所用方法的复杂程度、是否需要进行多条件测试或对比分析等。此外,尼龙样品测试前的干燥预处理也需要占用一定时间。如果客户有加急需求,可与实验室沟通安排加急处理,以缩短交付时间;对于周期敏感的项目,建议在送检前提前沟通确认,便于实验室统筹安排测试计划。
问题二:尼龙熔融指数测试的检测价格是多少?
尼龙熔融指数测试的价格受多种因素共同影响,主要包括:检测项目的具体内容与数量、所采用的测试方法、测试条件组合的数量、送检样品的批次与数量,以及检测周期要求(常规或加急)等。例如,仅按单一条件测定熔体质量流动速率,与需要开展多条件、多项目组合测试的工作量差异较大,费用自然不同。由于每个客户的需求方案不尽相同,如需了解具体报价,建议直接与我们的技术顾问联系,说明检测需求后即可获得针对性的报价方案。
问题三:尼龙熔融指数测试需要什么资质?
尼龙熔融指数测试应在具备相应检测能力的专业机构进行。我们旗下拥有CMA和CNAS资质,检测能力范围覆盖塑料及高分子材料的多种理化性能与加工性能测试项目。实验室配备熔体流动速率测定仪等先进仪器设备,建立了完善的质量管理体系,技术人员具备丰富的塑料检测经验,能够依据国家标准、国际标准及客户指定的方法规范开展测试,确保数据准确可靠、结果具有公信力,可满足客户在质量控制、供应商评审、贸易验收等多种场景下的检测需求。
问题四:尼龙熔融指数测试前为什么必须对样品进行干燥?
尼龙分子链中含有强极性的酰胺基团,在自然存放过程中极易吸收环境水分。水分对测试结果的影响主要体现在两个方面:一是水分在熔体中起类似增塑剂的作用,使熔体黏度下降、流动速率偏高;二是在高温测试条件下,水分会引发尼龙的水解反应,导致分子链断裂、分子量下降,使测得的熔融指数显著偏高且重复性差。因此,测试前需将样品在干燥箱中按规定条件充分干燥,干燥后也应尽快测试或密封保存,以排除水分干扰,获得真实、可比的流动性能数据。
问题五:尼龙熔融指数偏高或偏低分别意味着什么?
在相同测试条件下,熔融指数偏高通常表明熔体黏度低、流动性好,材料相对分子质量偏低,这类材料适合成型薄壁、结构复杂、流动路径较长的注塑制品,可降低注射压力和成型温度;熔融指数偏低则表明熔体黏度高、流动性相对不足,材料相对分子质量较高,力学强度与韧性通常更优,更适合挤出、吹塑等对熔体强度要求较高的工艺。实际选材时,应根据制品结构、壁厚、模具流道设计及成型设备能力,综合平衡流动性与力学性能,选择熔融指数适宜的牌号。
问题六:方法A与方法B有什么区别,应如何选择?
方法A为切条称量的质量法,直接测得熔体质量流动速率(MFR),原理直观、适用面广,是常规质量控制中最常用的方法;方法B为基于活塞位移的体积法,直接测得熔体体积流动速率(MVR),并可结合熔体密度换算出MFR,无需切样称量,自动化程度和测试效率更高,人为误差更小。对于熔融指数很低、挤出量很少的材料,方法B可在较短时间内获得结果,效率优势明显;而对于需要与历史数据直接比对或常规验收的场合,方法A应用更为普遍。具体选择可依据产品标准、客户要求或实验室建议确定,两种方法在规范操作下可相互验证。
问题七:尼龙熔融指数测试结果偏差大、重复性差的常见原因有哪些?
造成测试偏差的常见原因包括:样品干燥不充分或