再生剥离液来料验收检验
旗下实验室资质

CMA资质认定
中国计量认证
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
会员理事单位
理事单位
技术概述
再生剥离液是光伏电池、半导体器件及平板显示制造过程中使用的一类重要湿电子化学品,主要用于电池片周边刻蚀、隔离绝缘以及光刻胶剥离等关键工序。其主体成分通常为N-甲基吡咯烷酮(NMP)、二甲基亚砜(DMSO)、乙醇胺类溶剂或多种有机溶剂复配体系。在生产线上使用后产生的废剥离液,经过精馏、蒸馏、吸附、膜分离等再生工艺处理后可以循环利用,既能显著降低原材料采购成本,又能减少危险废物的产生与处置压力,符合绿色制造与循环经济的发展方向。
然而,再生工艺过程本身可能引入或残留多种污染物,例如金属离子、颗粒物、水分、酸性降解产物、有机副产物以及前一工序带入的交叉污染成分。如果再生剥离液未经严格检验直接投入生产线,可能导致刻蚀速率异常、表面残留、电池片效率下降、芯片良率降低,甚至造成整批产品报废和设备污染。因此,再生剥离液来料验收检验成为电子制造企业物料质量管控体系中不可或缺的关键环节。
再生剥离液来料验收检验是指在企业物料入库或投入使用之前,依据约定的技术标准、供应商协议或企业内控规范,对再生剥离液的理化性质、主成分含量、杂质水平以及洁净度指标进行系统检测与综合判定的过程。通过科学规范的来料验收检验,企业可以全面掌握每一批次再生剥离液的质量状况,为供应商评价、批次放行、工艺参数调整以及质量追溯提供准确的数据支撑,从源头保障产线稳定与产品品质。
检测样品
再生剥离液来料验收检验的检测对象为再生供应商交付的各批次桶装或槽车运输的再生剥离液。为了保证检测结果的代表性与准确性,样品的采集、保存和运输需要遵循规范要求:
- 采样方式:按照批次进行抽样,一般从储罐上、中、下三个部位或包装桶中部取样,必要时按比例抽取多桶混合,确保样品均匀代表整批物料;
- 样品状态:样品应为透明均匀液体,无分层、无明显悬浮物与沉淀,样品状态异常时应记录并单独评估;
- 样品数量:每批次送样量一般不少于500毫升,具体根据检测项目数量与复测需求确定,颗粒、金属离子等洁净度项目建议使用洁净瓶单独分装;
- 包装与保存:样品应密封避光保存,远离高温与火源,运输过程中防止泄漏与交叉污染,并附带批次号、生产日期、再生工艺信息等资料,便于检测结果与来料信息的对应与追溯。
检测项目
再生剥离液来料验收检验的检测项目围绕成分控制、杂质控制与洁净度控制三个维度展开,常见项目包括:
- 理化指标:外观、色度(Pt-Co色号)、密度、折光率、沸程、闪点、运动粘度、pH值、酸值、电导率、不挥发物;
- 主成分含量:NMP、DMSO或复配体系中各组分的含量测定,评估再生提纯程度与配方一致性;
- 水分含量:控制再生工艺残留水分,防止水分超标影响刻蚀与剥离效果;
- 有机杂质:定性定量分析再生过程中产生的降解产物、轻组分与重组分副产物;
- 金属离子杂质:钠、钾、钙、镁、铁、铜、锌、铝、铬、镍、铅等金属元素含量;
- 阴离子杂质:氟离子、氯离子、亚硝酸根、硝酸根、硫酸根、磷酸根等;
- 颗粒污染物:单位体积内不溶性颗粒的数量与粒径分布;
- 成分结构确认:通过红外光谱比对,验证来料成分与标称体系的一致性,防止混料与错料。
检测方法
针对不同的检测项目,再生剥离液来料验收检验采用相应的分析测试方法,确保数据准确可靠:
- 气相色谱法(GC-FID):测定主成分含量及已知有机杂质的含量,通过面积归一化法或内标法定量,评估再生液的纯度水平;
- 气相色谱-质谱联用法(GC-MS):对未知有机副产物进行定性筛查与定量分析,识别再生过程引入的新杂质;
- 卡尔费休容量法:精确测定样品中的微量水分,满足低水分限值的控制要求;
- 电感耦合等离子体质谱法(ICP-MS):测定痕量金属离子杂质,检出限低,适合高纯净度要求的质量控制;
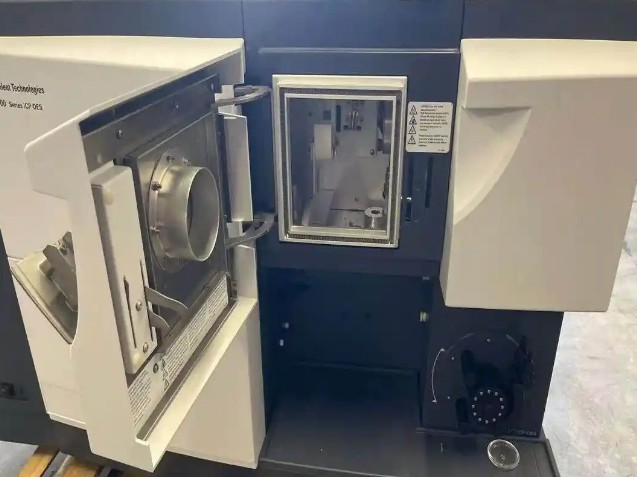
- 电感耦合等离子体发射光谱法(ICP-OES):用于较高浓度金属元素的快速筛查与多元素同时测定;
- 离子色谱法(IC):测定氟、氯、硝酸根、硫酸根等阴离子杂质含量;
- 激光液体颗粒计数法:采用液体颗粒计数器测定规定粒径范围内的颗粒数量,评估洁净度等级;
- 紫外-可见分光光度法:结合铂-钴色号标准液进行色度测定;
- 密度测定法与折光率测定法:采用数字密度计与阿贝折光仪快速判定物性一致性;
- 电位滴定法:测定酸值等指标,反映再生液中酸性物质的累积程度;
- 重量法:测定不挥发物残留,评估蒸发残留污染水平;
- 红外光谱法(FTIR):与标准谱图比对进行成分结构确认与快速鉴别。
检测仪器
再生剥离液来料验收检验依托现代化的分析仪器平台完成,主要仪器设备包括:
- 气相色谱仪(GC-FID),用于主成分与有机杂质定量分析;
- 气相色谱-质谱联用仪(GC-MS),用于有机杂质的定性定量分析;
- 电感耦合等离子体质谱仪(ICP-MS),用于痕量金属离子检测;
- 电感耦合等离子体发射光谱仪(ICP-OES),用于多元素快速筛查;
- 卡尔费休水分测定仪,用于微量水分测定;
- 离子色谱仪,用于阴离子杂质分析;
- 激光液体颗粒计数器,用于颗粒污染物测定;
- 紫外-可见分光光度计,用于色度分析;
- 数字密度计与阿贝折光仪,用于密度和折光率测定;
- 自动电位滴定仪,用于酸值与碱度测定;
- 傅里叶变换红外光谱仪,用于成分结构确认;
- 馏程测定仪、闪点测定仪与旋转粘度计,用于沸程、闪点及粘度等物性指标测定。
应用领域
再生剥离液来料验收检验服务主要面向以下行业与应用场景:
- 光伏制造行业:晶硅电池片生产企业对再生剥离液进行入厂验收,保障刻蚀与周边隔离工序稳定;
- 半导体与集成电路行业:晶圆制造及封装环节对剥离类溶剂进行来料质量把关,控制金属与颗粒污染风险;
- 平板显示行业:液晶面板及OLED制程中来料溶剂的质量确认与批次评估;
- 电子化学品再生企业:用于评估自身再生工艺效果、优化提纯参数并进行出厂质量自检;
- 供应商质量管理:制造企业对多家再生溶剂供应商进行来料比对评价与年度审核;
- 科研与检测机构:开展再生溶剂分析方法研究、标准验证及质量控制相关课题。
常见问题
问题一:再生剥离液来料验收检验的检测周期是多久?
再生剥离液来料验收检验的检测周期一般为7-15个工作日。具体周期受多种因素影响:一是检测项目的数量与范围,仅开展常规理化指标检测所需时间较短,而涉及痕量金属离子、颗粒洁净度及有机杂质全谱分析时,前处理和分析周期会相应延长;二是样品数量与批次数量,多批次并行检测时需统筹排产;三是方法复杂程度,部分项目需要建立方法、验证回收率,耗时较多;四是是否需要加急处理,如产线急需用料,可与实验室沟通安排加急流程,缩短交付时间。委托检测时建议提前明确项目清单与时间要求,以便合理安排检测计划。
问题二:再生剥离液来料验收检验的检测价格是多少?
再生剥离液来料验收检验的费用受多方面因素影响,难以一概而论。主要影响因素包括:所选检测项目的种类与数量,例如仅检测外观、水分、密度等基础理化指标,与全套开展主成分含量、多元素金属离子、阴离子、颗粒洁净度及有机杂质分析相比,工作量差异较大;所采用检测方法的技术难度与仪器成本不同,气相色谱、质谱类分析的费用与常规理化测试存在明显区别;样品数量与检测频次也会影响整体费用,长期批量送检通常可以争取更优惠的合作方案;此外,检测周期的要求(如是否加急)也会对费用产生影响。建议根据实际验收需求确定检测方案后,联系检测机构获取具体报价。
问题三:再生剥离液来料验收检验测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力覆盖再生剥离液相关的理化指标、成分分析、金属离子、阴离子及颗粒污染物等多个项目领域。实验室配备了气相色谱、气质联用、电感耦合等离子体质谱、离子色谱、卡尔费休水分仪、液体颗粒计数器等先进仪器设备,能够满足高纯溶剂痕量杂质的检测需求。同时,我们拥有经验丰富的专业技术团队,熟悉电子化学品行业规范与光伏、半导体等下游客户的验收标准,可根据企业内控要求或供应商协议定制检测方案,确保检测过程规范、数据准确可靠,为客户的质量判定提供有力支撑。
问题四:再生剥离液与新剥离液相比,来料验收的重点有什么不同?
新剥离液的质量控制重点在于配方成分符合性与本底杂质水平,而再生剥离液由于经历了使用与再提纯过程,验收重点应放在再生引入的污染风险上。具体包括:一是再生工艺残留的水分与轻重组分副产物,需重点监控水分含量与有机杂质谱;二是设备与储运环节引入的金属离子污染,特别是铁、铜、钠、钙等元素;三是过滤系统失效可能导致的颗粒物超标;四是多次再生循环造成的酸值升高与有效成分比例漂移。因此再生剥离液的来料验收项目通常比新液更全面,检测频次也更高,建议企业结合再生次数建立分级验收标准。
问题五:再生剥离液来料验收检验应如何设计抽样方案?
抽样方案的设计直接影响验收结果的代表性。对于桶装来料,建议按照批次总数按一定比例随机抽取包装桶,从每桶中部分别取样后再等量混合作为批次代表样,同时保留单桶样用于异常时溯源;对于槽车或储罐来料,应在卸料前、中、后分段采样,观察不同部位样品的均匀性。抽样时应使用洁净的专用采样器具,避免人为引入颗粒与金属污染,采样后立即密封编号,并详细记录批次号、采样时间、采样人与物料状态,确保样品链完整、结果可追溯。
问题六:再生剥离液中水分或金属离子超标会对生产造成哪些影响?
水分超标会改变剥离液的溶解与刻蚀特性,导致光刻胶残留去除不彻底、刻蚀速率波动,进而引起电池片或器件表面质量异常,同时过量的水分还可能加速设备管路腐蚀。金属离子超标的影响更为隐蔽且严重,钠、钾等碱金属离子可能引起表面沾污影响器件电学性能,铁、铜等过渡金属离子则可能在后续高温工序中扩散进入基体,造成少子寿命下降、电池效率降低或芯片可靠性劣化。此外,金属杂质还会在槽体与喷淋设备内沉积结垢,增加设备维护成本。因此,一旦来料检验发现超标,应坚决执行拒收或退回处理。
问题七:来料验收检验不合格的批次应如何处理?
对于检验不合格的批次,首先应立即启动隔离措施,对该批次物料挂标识牌并移入不合格品区域,严禁流入生产环节。其次应分析不合格原因,判断属于再生工艺不稳定、储运污染还是抽样与方法偏差,必要时进行复测确认。处理方式可根据不合格程度确定:轻微偏离且经评估不影响工艺的,可与供应商协商让步接收并加严后续批次检验;明确超标的应执行退货,并将结果录入供应商绩效档案。对于多次出现不合格的供应商,应启动现场审核与整改要求,从源头提升再生剥离液的供货质量水平。