液氢用不锈钢管临界点蚀温度测定
旗下实验室资质

CMA资质认定
中国计量认证
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
会员理事单位
理事单位
技术概述
液氢作为清洁高效的能源载体,广泛应用于航天推进、氢燃料电池、半导体制造等领域。液氢的温度低至-253℃,输送液氢的管道系统通常采用奥氏体不锈钢制造,如06Cr19Ni10(304)、022Cr19Ni10(304L)、06Cr17Ni12Mo2(316)、022Cr17Ni12Mo2(316L)等牌号,这类材料在超低温环境下仍能保持良好的韧性和组织稳定性,是液氢输送系统的首选管材。
需要特别指出的是,虽然液氢本身的低温环境并不直接引发电化学腐蚀,但液氢用不锈钢管在全生命周期中会经历常温放置、停机检修、预冷与升温循环等多种工况。在这些过程中,管道表面可能凝结水膜,若环境中存在氯离子(如海洋大气、沿海加氢站、盐雾污染等场景),点蚀就成为威胁管道完整性的重要腐蚀形态。点蚀具有隐蔽性强、发展迅速、难以检测的特点,一旦贯穿管壁,将导致氢气泄漏,引发燃烧甚至爆炸等严重安全事故。
临界点蚀温度(Critical Pitting Temperature,简称CPT)是指在特定试验条件下,材料表面能够自发产生点蚀的最低温度,是评价不锈钢耐点蚀性能的关键量化指标。CPT越高,表明材料发生点蚀的敏感性越低,耐蚀性越好。对于液氢用不锈钢管而言,通过科学测定临界点蚀温度,可以在选材、验收和质量控制环节提前识别点蚀风险,为氢能系统的安全稳定运行提供数据支撑。
临界点蚀温度的测定已有成熟的标准化体系,常用标准包括ASTM G48(三氯化铁点蚀试验)、ASTM G150(电化学临界点蚀温度测定)、GB/T 17899(不锈钢点蚀电位测量方法)以及GB/T 18590(金属和合金的腐蚀 点蚀评定方法)等。此外,材料的耐点蚀性能与其化学成分密切相关,通常用耐点蚀当量数PREN(PREN=Cr%+3.3×Mo%+16×N%)进行初步评估,含钼、含氮的奥氏体不锈钢往往具有更高的CPT值。
检测样品
液氢用不锈钢管临界点蚀温度测定的检测对象主要为各类液氢输送、储存及工艺系统中使用的不锈钢管材,具体包括以下几类:
- 无缝不锈钢管:通过热轧或冷拔工艺制成,组织致密、性能均匀,常用于高压液氢输送管线;
- 焊接不锈钢管:包括直缝焊管和螺旋焊管,需重点关注焊缝及热影响区的耐点蚀性能;
- 常用牌号:06Cr19Ni10(304)、022Cr19Ni10(304L)、06Cr17Ni12Mo2(316)、022Cr17Ni12Mo2(316L)、022Cr17Ni13Mo2N(316LN)以及其他超低碳、含钼奥氏体不锈钢;
- 特殊用途管材:如内壁电解抛光管、高纯输送管、超低温工况用高镍奥氏体不锈钢管等。
试样通常从管体上切取,制备成规定尺寸的片状试样。试验前需对试样进行逐级打磨(一般至400或更高粒度砂纸)、除油清洗、丙酮或无水乙醇超声清洗、干燥并称重。对于焊管,可根据评估目的分别选取母材、焊缝和热影响区部位取样,以对比不同区域的耐点蚀性能差异。试样表面状态、粗糙度和残留加工应力都会对CPT测定结果产生影响,因此样品制备必须严格按照标准要求执行,并在报告中注明取样位置和表面处理方式。
检测项目
围绕液氢用不锈钢管临界点蚀温度测定,可开展的检测项目主要包括:
- 临界点蚀温度(CPT)测定:通过化学浸泡法或电化学法确定材料发生点蚀的临界温度;
- 点蚀电位测量:在恒定温度下采用动电位极化法测定材料发生点蚀的击穿电位;
- 化学成分分析与耐点蚀当量数(PREN)计算:验证Cr、Mo、N等关键耐蚀元素含量;
- 点蚀形貌评定:包括蚀孔数量、密度、最大深度、平均深度及分布特征等;
- 腐蚀速率测定:通过试验前后试样失重计算平均腐蚀速率;
- 金相组织分析:观察蚀孔截面形貌及腐蚀扩展路径;
- 焊缝及热影响区耐点蚀性能对比评价:评估焊接过程对材料耐蚀性的影响。
上述项目可根据客户需求单独进行或组合开展,形成对液氢用不锈钢管耐点蚀性能的全面评价,为材料验收、工艺改进和寿命评估提供系统数据。
检测方法
临界点蚀温度的测定方法主要分为化学浸泡法和电化学法两大类,两类方法原理不同、互为补充,应根据评价目的和工况特点合理选用。
化学浸泡法以ASTM G48方法C为代表。该方法将试样浸入含有盐酸的三氯化铁溶液(如6%FeCl3+1%HCl)中,从较低温度(如0℃或室温)开始,在恒温条件下浸泡规定时间(一般为24小时或72小时),取出后检查试样表面是否出现点蚀。若未发生点蚀,则将温度升高一定间隔(如5℃),更换新溶液和新试样继续试验,直至出现肉眼可见的蚀孔,此时的温度即为临界点蚀温度。该方法操作简便、结果直观,与实际苛刻含氯环境的关联性较好,但试验周期较长,结果受表面状态影响较大。
电化学法以ASTM G150为代表。该方法采用标准三电极体系,试样暴露于1mol/L氯化钠溶液中,在恒电位(通常为相对饱和甘汞电极+700mV)条件下,以规定的升温速率(如1℃/min)线性升高溶液温度,同时连续记录电流密度。当电流密度持续超过某一判定值并保持稳定增长时,对应的温度即为电化学临界点蚀温度。电化学法具有测试速度快、判定客观、数据可连续记录、重复性好等优点,能够灵敏捕捉材料的点蚀萌生行为,是目前科研与工程评价中广泛采用的手段。
此外,还可依据GB/T 17899采用动电位极化法测定不同温度下的点蚀电位,通过点蚀电位随温度变化曲线外推确定CPT,作为交叉验证手段。试验结束后,应结合体视显微镜、金相显微镜对蚀孔进行观察测量,必要时采用扫描电镜及能谱仪分析蚀孔内部形貌与腐蚀产物成分,确保结果判定准确可靠。
检测仪器
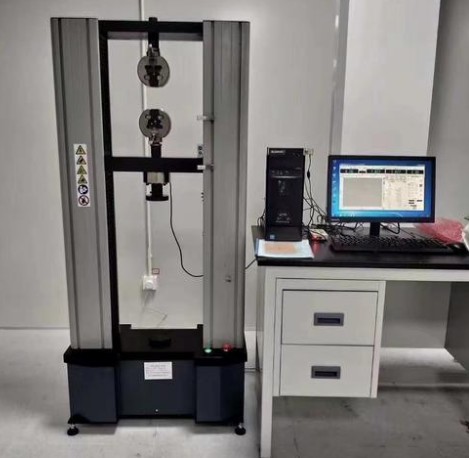
液氢用不锈钢管临界点蚀温度测定需要配备完善的电化学测试与腐蚀分析设备,主要包括:
- 电化学工作站/恒电位仪:用于施加恒定电位并精确记录电流-温度曲线,是CPT测定的核心设备;
- 三电极腐蚀电解池:包括工作电极(试样)、参比电极(饱和甘汞电极或银/氯化银电极)和辅助电极(铂电极或石墨电极);
- 精密控温水浴/油浴系统:控温精度可达±1℃,实现试验温度的精确编程与线性升温;
- 恒温腐蚀试验装置:用于三氯化铁溶液浸泡试验,配备温度控制和防腐蚀密封措施;
- 分析天平:感量0.1mg或更高,用于试样称重与腐蚀速率计算;
- 体视显微镜与金相显微镜:用于蚀孔形貌观察与尺寸测量;
- 扫描电子显微镜(SEM)及能谱仪(EDS):用于微观形貌分析与腐蚀产物成分表征;
- 金相试样制备设备:切割机、镶嵌机、磨抛机等;
- 直读光谱仪:用于材料化学成分快速验证。
所有仪器设备均需定期校准和维护,确保试验数据的准确性、可比性和可追溯性。
应用领域
液氢用不锈钢管临界点蚀温度测定技术的应用领域十分广泛,主要包括:
- 氢能产业:液氢工厂、液氢加氢站、氢燃料电池供氢系统中的不锈钢管道选材与验收;
- 航天航空:运载火箭液氢输送管路、地面加注系统用管材的耐蚀性评价;
- 能源化工:液氢储运装备、氢液化装置、换热器管束的腐蚀防护设计与验证;
- 海洋工程:沿海及海上氢能设施用不锈钢管在氯盐环境下的耐点蚀性能评估;
- 半导体与电子工业:高纯液氢输送管路的品质控制;
- 科研院所与高校:新型不锈钢材料研发、焊接工艺优化及点蚀机理研究;
- 质量监督与采购验收:管材生产企业的出厂检验和用户单位的进厂复验。
常见问题
问题一:液氢用不锈钢管临界点蚀温度测定的检测周期是多久?
液氢用不锈钢管临界点蚀温度测定的检测周期一般为7-15个工作日。具体时长受多种因素影响:若仅采用电化学法测定单一样品的CPT,周期相对较短;若需要按ASTM G48进行多温度台阶的化学浸泡试验,每个温度点均需恒温浸泡24小时以上,且需多组平行试样,周期会相应延长。此外,检测项目数量、样品数量、试验方法复杂程度、是否需要附加金相分析或扫描电镜观察、是否需要加急处理等,也会对最终交付时间产生影响。客户可在委托检测时与实验室充分沟通试验方案和时间要求,以便合理安排检测计划。
问题二:液氢用不锈钢管临界点蚀温度测定的检测价格是多少?
液氢用不锈钢管临界点蚀温度测定的检测价格需要根据具体情况确定,无法一概而论。影响价格的主要因素包括:所采用的检测方法(电化学法与化学浸泡法的成本投入不同)、检测项目的数量与组合方式、样品的数量和制备难度、所需试验温度范围和恒温时长、是否需要附加化学成分分析、显微形貌观察等辅助项目,以及检测周期要求(是否加急)等。建议客户在委托前提供详细的检测需求,与我们的技术顾问沟通确认试验方案后,即可获得准确的报价信息。
问题三:液氢用不锈钢管临界点蚀温度测定测试需要什么资质?
我们旗下拥有CMA和CNAS资质,能力范围覆盖金属材料腐蚀试验相关领域,可以承接液氢用不锈钢管临界点蚀温度测定等检测业务。我们建立了完善的质量管理体系,配备了电化学工作站、精密控温系统、金相及体视显微镜等专业化仪器设备,检测团队由经验丰富的腐蚀测试工程师组成,熟悉ASTM G48、ASTM G150、GB/T 17899等国内外标准方法,能够保证检测过程规范、数据准确可靠,满足客户在产品质量控制、科研验证及工程验收等方面的多样化需求。
问题四:液氢温度那么低,为什么还要关注不锈钢管的点蚀问题?
液氢在-253℃的超低温下电化学活性极低,确实不易发生常规电化学腐蚀。但液氢用不锈钢管并非始终处于深冷状态,在管道预制、运输、安装、停机检修以及预冷升温循环过程中,管壁会经历常温阶段,表面容易凝结水膜。若环境或表面存在氯离子污染(如沿海大气、盐雾、汗渍、清洗介质残留等),就可能诱发点蚀。点蚀一旦萌生,会在后续运行中持续扩展,最终可能导致穿孔泄漏。因此,即使是液氢用管道,也必须通过临界点蚀温度测定来评估其耐点蚀能力,保障系统全生命周期的本质安全。
问题五:化学浸泡法和电化学法测定CPT各有什么特点,应如何选择?
化学浸泡法(如ASTM G48方法C)以酸性三氯化铁溶液为介质,通过逐步升温并检查蚀孔出现来确定CPT,方法直观、与实际苛刻腐蚀环境关联度好,但每个温度点耗时较长,且结果受试样表面状态影响明显。电化学法(如ASTM G150)在氯化钠溶液中施加恒定电位并线性升温,通过电流突变自动判定CPT,测试速度快、结果客观、重复性好。工程验收中通常优先采用电化学法快速获得数据,对于争议样品或需要模拟高氯环境的场合,可辅以化学浸泡法进行验证,两种方法结合使用能够更全面地评价材料的耐点蚀性能。
问题六:液氢用不锈钢管CPT测定对试样有什么具体要求?
试样一般从管材上切取,制成规定尺寸的片状样品,试验面需逐级打磨至标准规定的表面粗糙度(通常至400或以上粒度),随后进行除油、超声清洗和干燥处理,并在试验前精确称重和测量尺寸。对于焊接管,应明确取样位置是母材、焊缝还是热影响区,必要时分区取样对比。试样非工作面需密封绝缘,仅暴露规定面积的工作面。此外,建议同步进行化学成分分析,以确认材料牌号与Cr、Mo、N含量,便于结合PREN值综合评估耐点蚀性能。
问题七:如何根据CPT测定结果评价液氢用不锈钢管的适用性?
CPT测定结果应与管道实际服役环境温度和氯离子暴露水平相结合进行评价。基本原则是:材料的临界点蚀温度应显著高于其在停机、检修等常温工况下可能遇到的表面温度和环境温度,并留有足够的安全裕量。对于沿海地区或氯离子污染较重的应用场景,宜选用CPT较高(通常PREN也较高)的含钼不锈钢(如316L)或更高级别材料。若测定发现CPT偏低或焊缝区耐点蚀性能明显弱于母材,应从材质选择、焊接工艺优化、表面处理改进等方面采取措施,必要时开展补充试验和定期复检,确保管道系统长期安全稳定运行。