回收钛原料内部缺陷无损检测
旗下实验室资质

CMA资质认定
中国计量认证
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
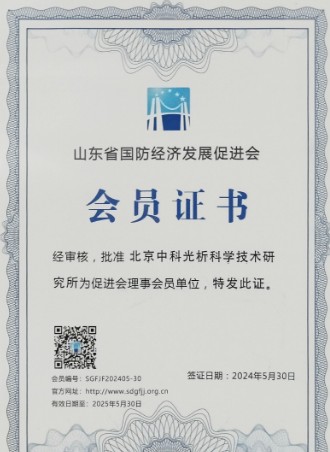
会员理事单位
理事单位
技术概述
钛及钛合金凭借优异的比强度、耐腐蚀性和耐高温性能,被广泛应用于航空航天、海洋工程、化工医疗等高端领域。随着钛材应用规模的不断扩大,回收钛原料(如钛屑、边角料、废旧钛部件、返回料等)的循环再利用已成为钛工业降低成本、节约资源的重要途径。然而,回收钛原料来源复杂、历史工况不明,内部往往残留气孔、夹杂、裂纹、缩孔、偏析等多种缺陷,若未经严格检测直接投入熔炼或加工,将严重影响再生钛材的冶金质量与服役安全。
回收钛原料内部缺陷无损检测技术以超声波检测、X射线检测、工业CT成像、涡流检测等手段为核心,能够在不破坏样品结构和性能的前提下,对原料内部缺陷的类型、位置、尺寸及分布进行定性定量评价,为原料分级、工艺制定和质量验收提供科学依据。该技术具有检测速度快、灵敏度高、结果直观、可全检等优点,是再生钛产业链质量控制体系中不可缺少的关键环节。
检测样品
回收钛原料内部缺陷无损检测适用的样品范围广泛,涵盖钛及钛合金回收利用链条中的各类原料、中间产品和成型材料,主要包括:
- 回收钛屑、钛废料、边角料及块状返回料;
- 以回收料熔炼的钛锭、钛合金锭(如TA1、TA2、TC4、GR5等牌号);
- 再生钛板、钛棒、钛管、钛丝、钛带等轧制加工材;
- 再生钛锻件、环轧件、模锻件等塑性加工件;
- 增材制造用回收钛合金粉末及打印成形件;
- 废旧钛部件(如航空发动机零件、化工换热器管、医疗植入物等)再利用前的质量评估件。
送检样品应尽可能提供牌号、批次、来源及疑似缺陷信息,样品表面宜清洁、无油污和厚氧化皮覆盖,以便检测人员制定针对性的检测方案。对于形状复杂的回收部件,可根据实际情况预先进行表面清理或实施分区检测。
检测项目
针对回收钛原料的材质特点与再利用要求,常规内部缺陷无损检测项目包括:
- 内部气孔与孔隙检测:评估熔炼或铸造过程中残留气体形成的孔洞类缺陷;
- 内部夹杂检测:识别钨、钼等高密度金属夹杂以及氧化物、氮化物等陶瓷类夹杂;
- 内部裂纹检测:发现热应力、加工应力或疲劳载荷引起的内部裂纹及微裂纹;
- 缩孔与疏松检测:评价铸锭凝固收缩形成的集中缩孔与分散疏松区域;
- 偏析与组织不均匀性评估:分析成分偏析、组织不均匀等冶金缺陷的分布状态;
- 分层与未熔合检测:针对轧制材、焊接件及增材制造件的层间缺陷检查;
- 缺陷定量分析:测定缺陷的当量尺寸、位置坐标、分布密度及面积占比;
- 内部结构三维成像分析:通过工业CT重建样品内部结构,实现缺陷的可视化表征。
检测方法
回收钛原料内部缺陷无损检测依据材料形态、缺陷类型及检测深度的不同,可灵活选用以下一种或多种方法组合实施:
- 超声波检测(UT):利用高频声波在钛材中的传播特性,通过反射波或透射波信号判定内部缺陷的位置与当量大小,特别适合钛锭、钛棒、钛板等大截面工件的内部体积检测,对气孔、夹杂、裂纹、缩孔均有较高灵敏度;
- 相控阵超声检测(PAUT):通过多晶片探头电子控制声束偏转与聚焦,实现内部缺陷的扇形、线性扫描成像,检测效率高、图像直观,适用于锻件、管棒材的高精度扫查;
- X射线照相检测(RT):基于缺陷与基体对射线衰减的差异形成影像,可直观显示夹杂、气孔、缩孔等体积型缺陷,适合中小尺寸回收料及焊接区域的检查;
- 工业CT检测(ICT):对样品进行多角度射线扫描并完成三维重建,可获取缺陷的空间位置、真实形貌和尺寸信息,是回收钛原料内部缺陷定量化评价的先进手段;
- 涡流检测(ET):利用电磁感应原理检测表面及近表面缺陷,适用于钛管、钛丝等规则型材的快速自动化筛查;
- 渗透检测(PT):作为辅助手段检查表面开口缺陷,为判断内部裂纹是否延伸至表面提供参考信息。
实际检测中通常以超声波检测为主力方法实现体积覆盖,辅以射线或工业CT手段对疑似缺陷进行确认与定量,多方法互补配合,能够有效降低漏检与误判风险,全面提升检测结论的可靠性。
检测仪器
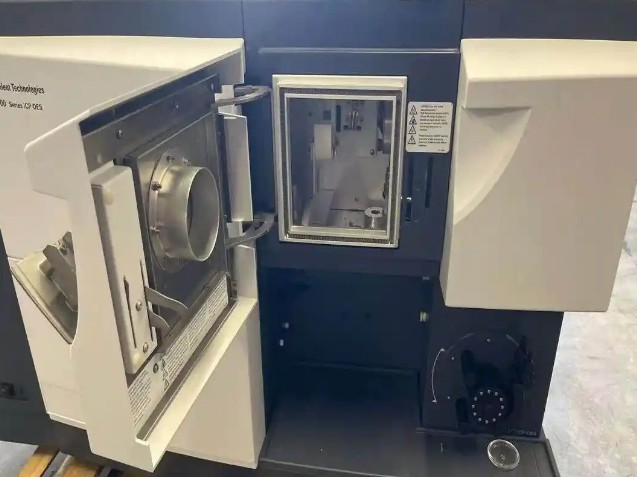
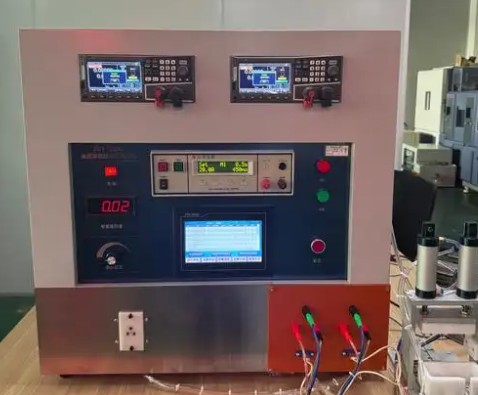
为确保检测结果的准确性与可追溯性,检测过程配备完善的仪器设备体系:
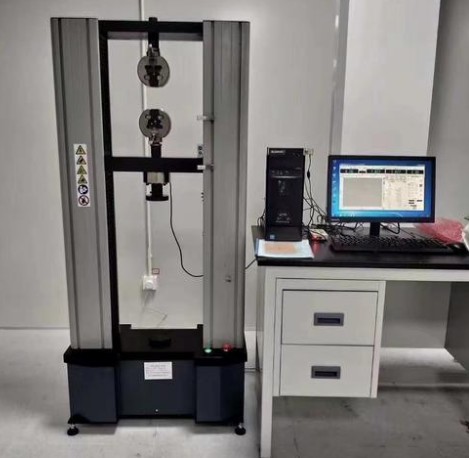
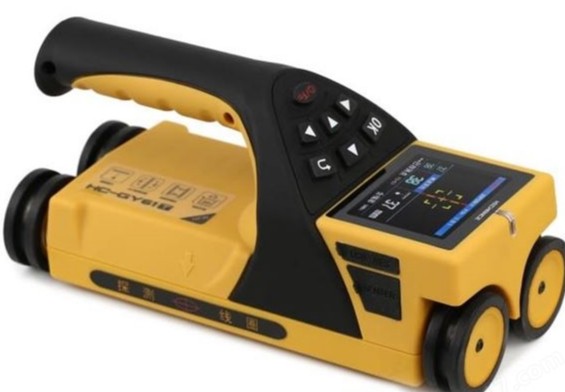
- 数字式超声波探伤仪及相控阵超声检测仪,配套直探头、斜探头、聚焦探头等多种规格探头;
- 便携式与固定式X射线探伤设备、DR数字成像系统,满足不同厚度样品的透照需求;
- 工业CT检测系统,具备微米级分辨率,可完成三维缺陷重构与尺寸测量;
- 多频涡流检测仪及自动化扫查装置,实现批量样品的高效连续检测;
- 标准试块与对比试件(如钛合金平底孔试块),用于仪器校准与灵敏度验证;
- 图像分析与数据管理系统,实现检测数据的存储、复现与报告输出。
所有仪器均按照计量管理要求定期校准并开展期间核查,检测过程严格执行相关国家标准、行业标准及客户指定的技术规范,确保数据可靠、结论公正、全程可追溯。
应用领域
回收钛原料内部缺陷无损检测服务覆盖多个行业与应用场景:
- 航空航天领域:再生钛合金锭及锻件入厂复验、发动机部件回收料评估、飞行安全关键件的缺陷筛查;
- 化工与海洋工程:换热器钛管、反应釜衬里、海水淡化装置用再生钛材的内部质量评价;
- 医疗植入器械:再生钛及钛合金材料的内部纯净度控制,保障植入物长期服役安全;
- 增材制造行业:回收钛合金粉末的品质监控及打印成形件内部缺陷检测;
- 冶金与材料回收企业:回收钛料的分级定价、入炉前质量把关及熔炼工艺改进支持;
- 科研院所与高校:再生钛材料科学研究、新工艺开发及失效分析中的内部缺陷表征。
常见问题
问题一:回收钛原料内部缺陷无损检测的检测周期是多久?
回收钛原料内部缺陷无损检测的检测周期一般为7-15个工作日。具体周期受多方面因素影响:其一,检测项目的数量与组合方式,单纯的超声波筛查耗时较短,而涉及工业CT三维重建与定量分析的项目周期相对较长;其二,样品数量与规格,批量送检或大尺寸工件需逐件扫查,工作量增加会相应延长周期;其三,检测方法的复杂程度,多方法联合检测及缺陷复验确认需要更多时间;其四,若客户存在生产急需,可与实验室沟通加急安排,在保证质量的前提下压缩检测周期。建议客户在送检前明确检测需求并提前预约,以便合理规划时间。
问题二:回收钛原料内部缺陷无损检测的检测价格是多少?
回收钛原料内部缺陷无损检测的价格受多重因素综合影响,难以一概而论。主要影响因素包括:所选检测项目的种类与数量,单项筛查与多方法联合检测的成本投入明显不同;检测方法的差异,超声波、射线、工业CT等手段的设备损耗与耗材成本存在较大区别;样品的数量、尺寸及结构复杂程度,大尺寸或异形件需要投入更多检测工时;检测周期的要求,加急服务需额外调配资源;此外还有报告形式、现场检测等特殊需求也会影响整体费用。如需了解准确的检测费用,欢迎联系我们的技术顾问,说明检测需求与样品情况,我们将提供针对性的检测方案与报价。
问题三:回收钛原料内部缺陷无损检测测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力覆盖金属材料无损检测的多个领域,其中包括回收钛原料内部缺陷评价相关的检测项目。实验室配备了先进的超声波、射线及工业CT检测设备,检测团队由经验丰富的持证无损检测人员组成,能够严格按照国家标准和行业规范开展检测工作。完善的资质体系与能力范围可满足不同客户在质量验收、供应商评价、科研开发等场景下的检测需求,为检测结果的科学性、公正性和权威性提供有力保障。
问题四:回收钛原料为什么必须进行内部缺陷无损检测?
回收钛原料来源复杂,可能经历过高温服役、机械损伤或外来污染,内部残留的裂纹、夹杂、气孔等缺陷难以通过外观直接判断。若将带缺陷原料直接投入熔炼,高密度金属夹杂难以通过真空自耗熔炼完全消除,会遗传到再生钛材中,造成后续产品报废甚至引发严重安全事故。无损检测能够在投料前识别并剔除缺陷原料,实现分级分类利用,既保障了再生钛材的质量稳定性,又能提高资源利用率、降低生产成本,是再生钛质量控制体系的第一道关口。
问题五:无损检测会对回收钛原料本身造成损伤吗?
不会。无损检测的核心特点就是在不破坏被检对象结构、不影响其后续使用性能的前提下完成检测。超声波检测采用声波耦合方式,仅在样品表面涂抹耦合剂,检测后擦拭干净即可;射线检测与工业CT通过射线穿透成像,不会在材料中留下任何残留或改变;涡流检测基于电磁感应原理工作,同样对材料无任何影响。检测完成后的样品可继续投入熔炼、加工或使用,特别适合对成本敏感的回收料质量评价场景。
问题六:超声波检测和工业CT检测应如何选择?
两种方法各有优势,应根据检测目的与样品条件合理选择。超声波检测速度快、成本低、穿透能力强,适合钛锭、钛棒等大截面工件的内部体积筛查,但对表面状态和操作人员经验要求较高,缺陷定性主要依赖波形分析。工业CT能够三维重建内部结构,直观显示缺陷的形貌、位置和真实尺寸,定量精度高,适合疑难缺陷确认、失效分析及科研表征,但设备使用成本较高、检测效率相对较低、对样品尺寸有一定限制。工程实践中常采用超声波普查加工业CT精查的组合模式,兼顾检测效率与结果准确性。
问题七:回收钛原料内部缺陷检测主要依据哪些标准进行?
回收钛原料内部缺陷无损检测通常依据国家标准、行业标准及客户技术协议综合执行,常见参考标准包括GB/T 5193《钛及钛合金加工产品超声波检验方法》、GB/T 12969系列钛及钛合金管材无损检验方法标准,以及相关的射线检测、工业CT检测通用技术规范等,航空航天等领域还可按相应专用技术条件执行。客户如有特定的验收等级、判废标准或采购技术协议要求,可在委托时一并明确,实验室将据此制定检测工艺并严格实施,确保检测活动全程规范、结果有据可依。