高压油管用焊接钢管耐久性测试
旗下实验室资质

CMA资质认定
中国计量认证
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
会员理事单位
理事单位
技术概述
高压油管用焊接钢管是液压系统、燃油喷射系统及润滑油路中的核心承压元件,广泛应用于工程机械、汽车、船舶、石油化工等领域。由于高压油管长期处于高压力、高频率脉冲、振动以及复杂腐蚀环境的综合作用下,其母材与焊缝部位极易产生疲劳裂纹、渗漏甚至爆裂失效,一旦发生故障,不仅会导致设备停机,还可能引发安全事故和环境污染。因此,对高压油管用焊接钢管开展系统化的耐久性测试,是保障产品质量和使用安全的关键环节。
高压油管用焊接钢管耐久性测试是通过模拟产品在实际服役过程中所承受的压力循环、温度交变、机械振动和腐蚀介质等工况条件,对焊接钢管的抗疲劳性能、承压能力、密封性能及结构完整性进行综合评价的检测过程。该测试以焊缝区域为重点考察对象,因为焊接热影响区的组织不均匀性使其成为整个管路系统中最薄弱的环节。通过耐久性测试,可以充分暴露钢管在原材料、焊接工艺、成型质量等方面的潜在缺陷,为生产企业改进工艺、提升产品可靠性提供科学依据,同时也为采购方验收产品提供权威的质量凭证。
检测样品
进行高压油管用焊接钢管耐久性测试时,需根据检测项目的要求准备相应数量和规格的样品。常见的送检样品类型包括:
- 高压油管用焊接钢管成品管段:按标准规定截取一定长度的管段,保留原始焊接状态和表面质量;
- 焊接接头试样:用于评估焊缝及热影响区的力学性能和疲劳性能;
- 管接头总成试样:包括钢管与接头组合后的整体组件,用于考核连接部位的密封与耐久性能;
- 带涂层或镀层的样品:用于评估表面防护层在腐蚀环境下的耐蚀能力及其对基体的保护效果;
- 原材料板材试样:用于化学成分分析、力学性能测试等基础项目的验证。
送检样品应具有代表性,能够反映批次产品的真实质量水平。样品数量需满足各检测项目及重复试验的要求,具体数量可根据检测方案与实验室沟通确认。样品在运输和储存过程中应避免机械损伤、弯曲变形和表面腐蚀,以保证测试结果的准确性。
检测项目
高压油管用焊接钢管耐久性测试涵盖多个维度的检测项目,主要包括以下内容:
- 脉冲疲劳试验:模拟高压油管实际工作中的周期性压力波动,考核焊接钢管在规定循环次数内不发生泄漏和破裂的能力;
- 爆破压力试验:测定钢管所能承受的极限压力,验证其安全裕度是否满足设计要求;
- 静液压试验:在规定压力下保持一定时间,检验钢管及焊缝的承压强度和密封性;
- 气密性试验:通过气压检漏方式检测管材及接头的微小泄漏缺陷;
- 弯曲疲劳与振动试验:评估钢管在振动、弯曲等机械应力作用下的疲劳寿命;
- 耐腐蚀试验:包括中性盐雾试验、腐蚀疲劳试验等,考察钢管在腐蚀环境中的耐久性能;
- 焊缝质量检测:通过金相分析、无损探伤等手段检查焊缝内部缺陷、宏观组织和显微组织;
- 力学性能测试:包括抗拉强度、屈服强度、延伸率、硬度及压扁试验、扩口试验等工艺性能;
- 尺寸与表面质量检查:对钢管外径、壁厚、椭圆度、直线度及表面缺陷进行测量评定。
检测方法
针对不同的检测项目,实验室采用相应的标准化测试方法,确保结果科学、准确、可复现。
脉冲疲劳试验通常将试样安装在脉冲试验台上,以规定的试验压力、循环频率、压力波形和介质温度进行循环加载,压力峰值一般设定为工作压力的某一倍数,循环次数依据产品标准或客户要求确定,试验过程中实时监测样品有无泄漏、异常变形和破裂现象。爆破试验采用缓慢连续升压的方式,直至试样失效,记录爆破压力值并与标准要求进行比对。静液压试验则按照规定的试验压力和保压时间进行,观察压力降及试样状态。
耐腐蚀测试中,中性盐雾试验将样品置于特定浓度的盐雾环境中,按规定的试验周期进行连续喷雾,试验后评定腐蚀等级及涂层附着力变化。焊缝质量检测方面,金相分析通过取样、镶嵌、抛光、腐蚀后观察焊缝的宏观形貌和显微组织,判断是否存在气孔、夹渣、未熔合、裂纹等缺陷;无损检测则利用超声波、涡流等方法对焊缝进行全长扫查,发现内部隐患。力学性能测试按照相应国家标准在万能试验机上完成,工艺性能试验通过压扁、扩口、弯曲等手段评价管材的塑性变形能力。
检测仪器
高压油管用焊接钢管耐久性测试依托一系列专业化检测设备完成,主要仪器包括:
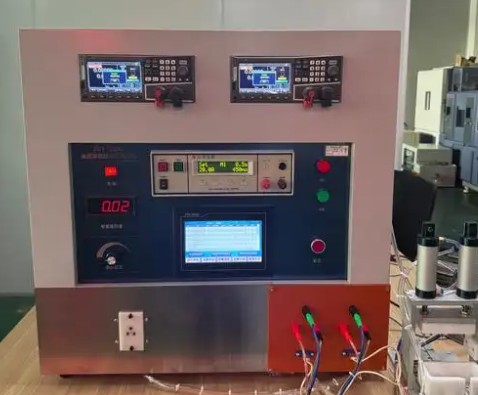
- 脉冲疲劳试验台:可精确控制压力幅值、循环频率和波形,实现高精度压力循环加载;
- 液压爆破试验机:具备超高压输出能力,用于爆破压力和静液压试验;
- 气密性检测仪:采用压差法或氦质谱检漏技术,精准识别微小泄漏;
- 盐雾试验箱:提供标准化的腐蚀试验环境,支持中性盐雾、酸性盐雾等多种试验模式;
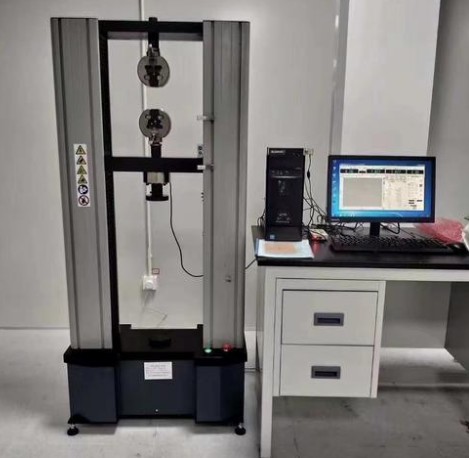
- 微机控制万能材料试验机:用于拉伸、弯曲等力学性能测试;
- 金相显微镜与图像分析系统:用于焊缝宏观组织和显微组织的观察评定;
- 超声波探伤仪与涡流探伤仪:用于焊缝及管体的无损检测;
- 数显硬度计:进行维氏、布氏、洛氏硬度测试;
- 超声波测厚仪、游标卡尺及专用量具:用于尺寸精度测量;
- 振动试验系统:用于模拟运输及服役过程中的机械振动工况。
应用领域
高压油管用焊接钢管耐久性测试服务的应用领域十分广泛,覆盖了国民经济的多个重要行业:
- 工程机械行业:挖掘机、装载机、起重机等设备的液压油管耐久性验证;
- 汽车工业:商用车、乘用车燃油供给管路和制动管路的质量检测;
- 船舶制造:船舶动力系统和液压系统中高压管路的可靠性评估;
- 石油化工:炼化装置、加注系统高压管线的安全性能检验;
- 农业机械:拖拉机、收割机等农机液压系统的油管检测;
- 电力与能源:发电设备润滑及液压系统管路的寿命评价;
- 科研与质检机构:新产品研发验证、质量仲裁及标准研究等。
通过耐久性测试,制造企业可以在产品设计阶段发现薄弱环节,优化焊接工艺参数和结构设计;在使用端,定期检测有助于预判管路剩余寿命,制定合理的维护更换计划,最大限度降低失效风险。
常见问题
问题一:高压油管用焊接钢管耐久性测试的检测周期是多久?
高压油管用焊接钢管耐久性测试的检测周期一般为7-15个工作日。具体周期会受到多种因素的影响:首先,检测项目的数量和类型直接决定周期长短,若仅进行常规的静液压和气密性测试,周期相对较短,而涉及脉冲疲劳、腐蚀老化等长周期项目时,所需时间会相应延长;其次,样品数量越多,批量试验占用设备的时间也越长;再次,检测方法的复杂程度也是重要因素,例如需要进行金相制样分析或破坏性取样复核时,流程会更长;此外,若客户对报告时间有特殊要求,可与实验室沟通加急安排,实验室将根据设备排期优先处理,尽量满足客户的时效需求。
问题二:高压油管用焊接钢管耐久性测试的检测价格是多少?
高压油管用焊接钢管耐久性测试的费用因多种因素而异,无法一概而论。影响价格的主要因素包括:所选检测项目的种类和数量,例如仅做基础性能测试与开展全套脉冲疲劳、爆破、盐雾等耐久性测试的费用差异较大;检测所采用的方法标准及试验条件,如高压试验、长周期疲劳试验对设备和能耗的要求更高;样品的数量、规格及前处理复杂程度;检测周期的要求,加急服务可能产生额外费用;以及是否需要附加的数据分析和定制化测试方案。建议客户在送检前与实验室充分沟通检测需求,实验室将根据具体项目组合提供准确的报价方案,欢迎联系咨询获取详细报价。
问题三:高压油管用焊接钢管耐久性测试需要什么资质?
开展高压油管用焊接钢管耐久性测试,应选择具备相应检测资质和技术能力的专业机构。我们旗下拥有CMA和CNAS资质,检测能力范围覆盖金属材料管材的力学性能、疲劳性能、耐压性能、腐蚀性能及无损检测等多个领域。同时,我们组建了由经验丰富的工程师和技术专家组成的专业团队,配备脉冲疲劳试验台、液压爆破试验机、盐雾试验箱等先进仪器设备,能够依据国家标准、行业标准及国际标准开展规范化测试,确保检测过程严谨可控、数据真实可靠,为客户提供的检测服务具有权威性和公信力。
问题四:高压油管用焊接钢管耐久性测试主要依据哪些标准?
耐久性测试通常依据国家标准、行业标准以及相关国际标准开展,常见的依据包括流体传动系统金属管材的脉冲试验方法标准、钢管液压爆破试验标准、金属材料盐雾腐蚀试验标准、焊接钢管尺寸外形及力学性能相关产品标准等。此外,部分主机厂或行业协会还会制定企业标准和规范,对脉冲压力倍数、循环次数、试验介质温度等提出更具体的要求。送检时客户可指定执行标准,实验室也可根据产品用途和使用工况,协助推荐合适的标准组合,确保测试条件贴近实际服役状态。
问题五:脉冲疲劳试验中,高压油管用焊接钢管需要达到什么水平才算合格?
脉冲疲劳试验的合格判定通常以规定循环次数内试样不发生泄漏、破裂和异常变形为基本原则。具体的循环次数和试验压力需依据产品标准或供需双方的技术协议确定,常见要求是在规定峰值压力下完成数十万次循环无失效。试验过程中若出现压力下降、介质渗出、焊缝开裂或管体破裂等情况,即判定为失效。通过试验后,实验室还可对试样进行解剖分析和金相检查,进一步评估焊缝部位的疲劳损伤程度,为客户改进工艺提供参考数据。
问题六:焊缝质量对高压油管用焊接钢管的耐久性有什么影响?
焊缝是高压油管用焊接钢管中最关键的部位,其质量直接决定整管的耐久寿命。焊接过程中产生的气孔、夹渣、未焊透、未熔合及微裂纹等缺陷,会成为应力集中源,在脉冲压力的反复作用下逐渐扩展为疲劳裂纹,最终导致泄漏或爆裂。此外,焊接热影响区组织粗化、硬度不均也会降低接头的强韧性匹配。因此,耐久性测试方案中通常将焊缝无损检测、金相分析和焊缝区力学性能测试作为重要组成内容,通过多手段综合评估焊缝质量,从源头上把控产品的疲劳可靠性。
问题七:送检前应该如何准备样品和资料,以保证测试顺利进行?
为确保高压油管用焊接钢管耐久性测试高效开展,建议客户在送检前做好以下准备:一是按检测方案要求准备足量的样品,样品应保留原始生产状态,避免磕碰、弯折和表面污染;二是提供产品的规格参数信息,包括外径、壁厚、钢级牌号、焊接方式、工作压力和使用介质等;三是明确检测依据标准及各项试验条件,如脉冲压力峰值、循环次数、保压时间、盐雾周期等;四是如有特殊试验工装或接头形式要求,应提前与实验室沟通确认兼容性。准备充分的样品和技术资料,可以显著缩短沟通和方案确认时间,使检测流程更加顺畅高效。