冷镦钢丝残余应力检测
旗下实验室资质

CMA资质认定
中国计量认证
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
会员理事单位
理事单位
技术概述
冷镦钢丝是制造螺栓、螺钉、螺母、铆钉、销轴等各类紧固件的核心原材料,一般以热轧盘条为原料,经过酸洗、磷化、拉拔、球化退火、矫直等多道工序加工而成。在这些冷加工和塑性变形过程中,金属表层与芯部产生不均匀的变形,导致钢丝内部自相平衡的内应力,即残余应力。残余应力的存在会显著影响钢丝的冷镦成形性能,过大的残余应力会造成镦锻时开裂、弯曲变形、尺寸不稳定,甚至导致成品紧固件在服役过程中发生延迟断裂,给工程安全带来严重隐患。
冷镦钢丝残余应力检测是指运用力学、物理或无损检测手段,对钢丝内部残余应力的大小、方向、分布状态进行定量测量与分析的技术活动。通过对拉拔态、退火态、矫直态等不同工艺状态钢丝的残余应力进行系统检测,企业可以科学评估工艺参数的合理性,优化拉拔道次压缩比、矫直辊压下量和退火温度制度,从而改善钢丝的冷镦性能,提高产品合格率。同时,残余应力水平也是评价材料尺寸稳定性、抗应力腐蚀性能和疲劳寿命的重要指标,在汽车、桥梁、航空航天等高端紧固件应用领域具有十分重要的工程价值。
从力学特征来看,冷镦钢丝的残余应力通常表现为表层残余拉应力或压应力与芯部应力的相互平衡,且沿圆周方向和轴向的分布可能存在差异。矫直工艺不当往往会在钢丝表面引入较大的轴向拉应力,这是导致冷镦开裂的主要原因之一。因此,建立规范的残余应力检测流程,对冷镦钢丝生产全流程进行质量监控,已成为现代紧固件产业链质量控制体系中不可缺少的环节。
检测样品
冷镦钢丝残余应力检测所涉及的样品范围较广,涵盖从原材料到成品加工全过程的不同状态样品。送检样品应具有代表性,能够真实反映批量生产的工艺水平,常见样品类型包括:
- 热轧态冷镦钢丝盘条:用于评估轧制及冷却过程形成的初始残余应力水平;
- 冷拉态冷镦钢丝:经过一道或多道次拉拔后的钢丝,用于分析拉拔工艺对残余应力的影响;
- 球化退火态冷镦钢丝:评估退火工艺对应力的消除效果;
- 矫直切断后的直条钢丝:重点考察矫直工艺引入的表面轴向应力;
- 表面处理后的钢丝:如磷化、皂化或镀层处理后的样品,分析表面处理对应力状态的改变;
- 失效分析样品:针对冷镦开裂、弯曲变形等异常问题截取的实物样品。
在钢种方面,检测样品涵盖常见冷镦钢牌号,如ML08Al、ML10、ML15、ML20、ML35、ML40Cr等ML系列,SWRCH6A、SWRCH15A、SWRCH22A、SWRCH35K等SWRCH系列,以及10B21、10B33、SCM435、SCM440等高强度冷镦钢材料。送检时建议提供直条状样品,长度一般为200毫米至500毫米,数量不少于3支,以保证数据的统计可靠性。样品截取时应避免气割、锯切过热或夹持变形等额外引入应力,截取后应妥善包装、编号,防止运输过程中的磕碰与弯曲,确保检测数据真实反映原始状态。
检测项目
冷镦钢丝残余应力检测围绕应力的方向、位置、分布与工艺相关性展开,主要检测项目包括:
- 表面轴向残余应力检测:测量钢丝表面沿长度方向的残余应力,这是评价矫直质量与冷镦开裂倾向的关键指标;
- 表面切向(周向)残余应力检测:分析钢丝圆周方向的应力状态,评估拉拔模具配置的合理性;
- 残余应力沿层深分布检测:通过逐层剥除的方法获取由表及里的应力梯度变化曲线;
- 残余应力均匀性检测:在同一根钢丝不同位置、同一截面不同角度进行多点测量,评价应力的离散程度;
- 不同工艺状态应力对比检测:对拉拔前后、退火前后、矫直前后的样品进行对比分析;
- 残余应力消除率评估:量化退火或时效处理对内应力的消除效果;
- 批量稳定性检测:对多批次、多盘样品进行抽检,评估生产工艺的稳定性与一致性。
除上述核心项目外,根据客户需求还可结合显微组织分析、硬度测试、脱碳层测定等项目,综合判断钢丝的整体质量状态,为工艺改进提供更加全面的数据支撑。
检测方法
冷镦钢丝残余应力的检测方法多样,不同方法在测量深度、精度、效率及适用场景上各有特点,实验室会根据样品状态和检测目的选择合适的方法或组合方案。
1. X射线衍射法:这是目前应用最广泛的表面残余应力检测方法。该方法基于布拉格衍射原理,通过测量不同入射角下晶面间距的变化,依据弹性力学理论计算应力值。X射线衍射法属于无损检测,测量精度高,可分别获得轴向和切向应力分量,特别适合对冷镦钢丝表面应力进行精确评价,还可结合电解抛光实现逐层剥层,获取应力沿深度的分布规律。
2. 盲孔钻孔法:在钢丝表面粘贴专用应变花,用微型钻头在中心钻一个小孔,孔周围应力释放引起应变变化,通过应变仪采集数据并计算残余应力。该方法可测得表层一定深度内的平均应力,技术成熟、成本适中,适用于对比性评价和现场检测,属于微损检测。
3. 切环法:针对钢丝类细长制品的经典专用方法。从钢丝上截取一定长度的试样,沿纵向切开一个环形切口,应力释放后环状试样发生张开或闭合变形,通过测量开口量的变化推算钢丝的残余应力水平。该方法操作简便、直观可靠,在冷镦钢丝和预应力钢丝行业应用广泛。
4. 巴克豪森噪声法:利用铁磁材料磁化过程中磁畴壁运动产生的巴克豪森噪声信号与应力状态的相关性进行检测。该方法属于无损检测,速度快,适合对大批量钢丝进行快速筛查和在线监控,但需要结合标定试验建立信号与应力的对应关系。
5. 超声法:基于声弹性效应,超声波在材料中的传播速度随应力状态发生变化,通过测量横波、纵波声速差异可推算沿声程的平均应力。该方法适合评估钢丝截面整体应力水平,与其他表面方法形成互补。
实际检测中,实验室通常采用“X射线衍射法为主、钻孔法或切环法验证、无损方法快速筛查”的组合策略,确保检测结果的准确性与可靠性。
检测仪器
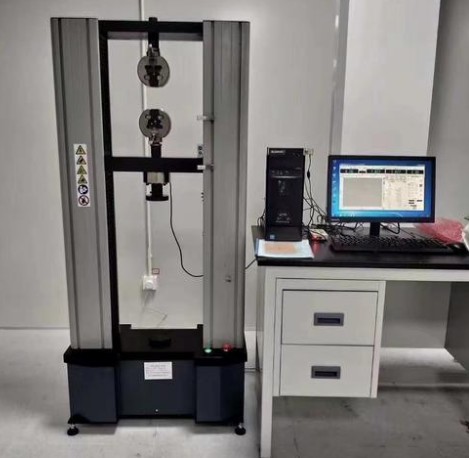
为保证检测数据的科学性与权威性,检测机构配备了完善的仪器设备体系,主要包括:
- X射线残余应力分析仪:配备多波长靶材和高精度测角仪,可实现表面应力定点测量与Mapping扫描;
- 静态电阻应变仪与应变采集系统:配合钻孔法使用,实现应变量高精度采集与实时记录;
- 微型钻孔装置:配备高速精密钻头与对中定位系统,确保钻孔位置精度;
- 电解抛光设备:用于X射线法逐层剥层测量,实现应力深度分布分析;
- 巴克豪森噪声检测仪:适用于铁磁性钢丝的快速无损应力筛查;
- 超声应力检测仪:用于截面平均应力的辅助评价;
- 光学测量系统与工具显微镜:用于切环法开口量及试样变形量的精确测量;
- 金相显微镜与显微硬度计:用于辅助分析组织状态与力学性能,支撑综合评价。
所有仪器均定期进行计量校准与期间核查,检测过程严格执行相关国家标准和行业规范,确保每一份数据可追溯、可复核。
应用领域
冷镦钢丝残余应力检测服务覆盖紧固件产业链的各个环节,主要应用领域包括:
- 紧固件制造行业:用于冷镦螺栓、螺钉、螺母生产企业的来料检验与工艺验证;
- 汽车工业:发动机连杆螺栓、缸盖螺栓、底盘高强度紧固件用钢丝的质量控制;
- 建筑与桥梁工程:钢结构高强度大六角螺栓、扭剪型螺栓连接副用原材料检测;
- 铁路与轨道交通:铁路扣件、高强螺栓等关键部件的材料评价;
- 风电、核电、航空航天装备:对可靠性要求极高的特种紧固件材料筛选与验收;
- 钢铁与金属制品企业:拉拔工艺优化、退火制度改进、新产品研发过程中的应力分析;
- 科研院所与高等院校:残余应力形成机理、应力释放规律等课题研究的测试支撑;
- 质量纠纷与失效分析:冷镦开裂、延迟断裂等问题的仲裁检测与原因诊断。
通过第三方专业检测获得客观、公正的残余应力数据,不仅可以帮助企业把好质量关,也可为贸易交接、质量争议处理提供科学依据。
常见问题
问题一:冷镦钢丝残余应力检测的检测周期是多久?
冷镦钢丝残余应力检测的周期一般为7-15个工作日。具体时长受多方面因素影响:检测项目的数量与复杂程度,例如仅做表面轴向应力测试周期较短,若需要进行剥层深度分布分析或多点均匀性测试,周期会相应延长;样品数量越多,测试与数据处理工作量越大;所选检测方法的差异也会影响进度,X射线衍射法与切环法耗时不同,多方法组合验证方案耗时更长。此外,若客户存在紧急出货、投标报价等特殊情况,可与实验室沟通安排加急处理,在保证数据质量的前提下缩短交付时间。
问题二:冷镦钢丝残余应力检测的检测价格是多少?
冷镦钢丝残余应力检测的费用受多种因素综合影响,无法一概而论。主要影响因素包括:检测项目的类型与数量,单项表面应力测试与多方向、多层深组合测试方案费用不同;所选检测方法,无损方法与微损方法、常规方法与需要剥层分析的方法成本存在差异;送检样品的数量与规格;检测周期的要求,加急服务会涉及额外的资源调度成本。建议您在送检前与我们联系,说明具体的检测需求、样品情况与时间要求,我们将安排专业技术团队为您定制检测方案并提供准确的报价。
问题三:冷镦钢丝残余应力检测测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力范围覆盖金属材料残余应力检测相关领域,能够满足各类客户对检测权威性与公正性的要求。在人员配置方面,我们拥有一支由金属材料、力学检测领域专业技术人员组成的团队,具备丰富的高强度钢丝检测经验;在设备方面,实验室配备了X射线应力分析仪等多套先进仪器,量值溯源体系完善;在管理方面,实验室建立了规范的质量管理体系,从样品接收、任务流转、数据审核到结果发布实行全流程控制,确保每一项数据科学、准确、可靠。
问题四:为什么冷镦钢丝需要进行残余应力检测?
冷镦钢丝在拉拔、矫直等冷加工过程中不可避免地会产生残余应力。当残余应力水平过高时,钢丝在冷镦变形中应力叠加,极易在表面或亚表面萌生裂纹,造成镦锻开裂、掉头等缺陷;矫直引入的轴向拉应力还会导致下料后钢丝弯曲回弹、尺寸不稳定;残存应力在成品服役过程中可能诱发延迟断裂和应力腐蚀开裂,威胁结构安全。通过残余应力检测,可以及时发现工艺缺陷,量化评估钢丝的冷镦适应性,是保证紧固件质量的重要手段。
问题五:如何降低冷镦钢丝中的残余应力?
降低残余应力可以从工艺源头入手:一是优化拉拔工艺,合理分配道次压缩比,采用良好的润滑条件与合理的模具角度,减少不均匀变形;二是优化矫直工艺,控制矫直辊压下量与矫直道次,避免过矫直在表面引入较大拉应力;三是合理安排退火工序,通过球化退火或消除应力退火使内应力得到充分释放;四是控制盘条放线与收线张力,避免运输、缠绕过程中产生附加变形。建议结合残余应力检测结果对工艺参数进行验证与迭代,实现数据驱动的工艺优化。
问题六:X射线衍射法与钻孔法各有什么优缺点?
X射线衍射法的优点是无损、精度高、可区分应力方向,并可结合电解剥层获得应力深度分布,适合对表面应力进行精细评价;缺点是仅反映表层应力,对粗晶材料测试难度较大,设备投入较高。盲孔钻孔法技术成熟、成本相对较低,可测得一定深度内的平均应力,对样品表面状态适应性强;缺点属于微损检测,会在样品上留下小孔,且对薄壁或细径样品的适用性受尺寸限制。实际检测中可根据样品规格、检测目的与预算选择合适方法,必要时采用两种方法互相验证,提高结论的可信度。
问题七:送检样品有哪些要求和注意事项?
送检样品建议为直条状态,长度一般不少于200毫米,同批次样品数量建议3支以上以保证数据代表性。取样时应采用冷切割方式,避免气割热影响或锯切过热改变应力状态;严禁对样品进行敲直、校直等额外加工,否则会引入新的应力导致数据失真。样品应标明牌号、规格、工艺状态(拉拔、退火、矫直等)及取样部位,妥善包装固定,防止运输中弯曲、碰撞。如有特殊的检测方向要求、对比方案或参考标准,建议在委托时一并说明,以便实验室制定针对性的检测方案。