随形冷却镶件盐雾腐蚀测试
旗下实验室资质

CMA资质认定
中国计量认证
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
会员理事单位
理事单位
技术概述
随形冷却镶件是精密注塑模具中的关键功能部件,其内部冷却水路随产品型腔轮廓走势设计,能够显著缩短注塑成型周期、提升制品表面质量并降低翘曲变形风险。目前,随形冷却镶件多采用选区激光熔化(SLM)等金属3D打印工艺一体成型制造,常用材料包括马氏体时效钢、316L不锈钢及各类模具钢。由于镶件长期处于冷却水、水汽及微量腐蚀介质的循环冲刷环境中,其表面及内部流道的耐腐蚀性能直接关系到模具使用寿命、冷却效率与成型稳定性,因此开展随形冷却镶件盐雾腐蚀测试具有重要意义。
盐雾腐蚀测试是一种利用人工模拟海洋性或腐蚀性气氛,对材料及制品耐蚀性能进行加速评估的重要手段。通过将随形冷却镶件置于特定浓度的氯化钠盐雾环境中持续喷淋,可在较短时间内再现镶件在真实工况中可能出现的点蚀、锈蚀、涂层起泡、氧化失效等腐蚀行为,为材料选型、表面处理工艺优化和产品质量验收提供科学依据。该项测试通常依据GB/T 10125、ISO 9227、ASTM B117等标准执行,是模具制造、金属3D打印服务及零部件供应商质量体系中不可或缺的检测环节。
检测样品
随形冷却镶件盐雾腐蚀测试的检测样品一般包括以下几类:
- 随形冷却镶件成品或局部剖切件,用于评价整体结构的耐蚀表现;
- 与镶件同炉批打印的工艺试片或材料样块,用于材料级耐蚀性评估;
- 经不同表面处理(如渗氮、电镀、PVD涂层、抛光)的对比样品,用于防护工艺效果验证;
- 镶件内部冷却流道的取样管段或切片,用于评价流道内壁的腐蚀状况。
送检样品应具有充分代表性,表面应保持原始服役状态或按委托要求进行统一处理。试验前需对样品进行清洗、脱脂和干燥,去除油污、切削液残留、粉尘及手印等污染物;对不需要评价的截面、孔口等部位,可采用惰性材料封堵或保护,避免缝隙腐蚀干扰整体判定。样品数量应满足平行试验与留样比对的需要,具体可结合检测项目和评价要求与实验室确认。
检测项目
围绕随形冷却镶件的服役特点与质量评价需求,盐雾腐蚀测试可开展的检测项目主要包括:
- 中性盐雾试验(NSS):评定镶件基材及表面处理层在模拟海洋大气环境下的耐蚀性能;
- 醋酸盐雾试验(AASS):在酸性盐雾条件下加速腐蚀,用于快速筛分不同材料间的耐蚀性差异;
- 铜加速醋酸盐雾试验(CASS):腐蚀速率更快,适用于考核防护装饰性镀层的质量;
- 循环盐雾腐蚀试验:通过盐雾、干燥、湿润交替循环,模拟更接近实际工况的腐蚀环境;
- 试验后外观检查与腐蚀等级评定:记录锈点、起泡、开裂、变色等缺陷并按标准评级;
- 腐蚀失重与腐蚀速率测定:定量表征材料在试验周期内的质量损失情况;
- 点蚀深度与腐蚀形貌分析:借助显微观察手段确认点蚀、缝隙腐蚀的分布与程度;
- 试验后尺寸精度与表面粗糙度复测:评估腐蚀对镶件型面质量与配合精度的影响。
检测方法
随形冷却镶件盐雾腐蚀测试主要依据GB/T 10125《人造气氛腐蚀试验 盐雾试验》、ISO 9227以及ASTM B117等标准开展,不同试验方法对应的典型条件如下:
- 中性盐雾试验(NSS):试验温度35℃±2℃,氯化钠溶液浓度5%±1%(质量分数),收集液pH值控制在6.5~7.2之间,盐雾沉降率为1~2mL/(80cm²·h);
- 醋酸盐雾试验(AASS):在氯化钠溶液中加入冰醋酸,将pH调节至3.1~3.3,试验温度与中性盐雾相同,腐蚀加速效果更为明显;
- 铜加速醋酸盐雾试验(CASS):在醋酸盐雾基础上加入氯化铜(浓度约0.26g/L),试验温度提高至50℃±2℃,用于快速评价防护镀层与涂层体系。
试验前,样品应在标准环境条件下放置至温度稳定,并进行编号、初始外观记录、拍照存档,以及初始重量、尺寸、表面粗糙度等基线数据的测量。样品在盐雾箱内按规定角度放置,一般与垂直方向成15°~30°,确保盐雾能够均匀沉降在受试表面上,且样品之间互不接触、互不影响。试验周期可根据产品技术要求选择24h、48h、72h、96h、168h、240h、480h或更长时间,试验期间应保持条件连续稳定,不得随意中断,并定期核查沉降量与溶液参数。
试验结束后,按照GB/T 6461、ISO 10289等标准对腐蚀外观进行等级评定,也可结合称重法计算腐蚀失重与腐蚀速率;必要时通过金相观察和扫描电镜能谱分析,进一步确认腐蚀类型与腐蚀产物成分,从而对随形冷却镶件的耐蚀性能给出全面、客观的测试结论。
检测仪器
为保证随形冷却镶件盐雾腐蚀测试结果的准确性与可追溯性,测试过程需依托一系列专业仪器设备:
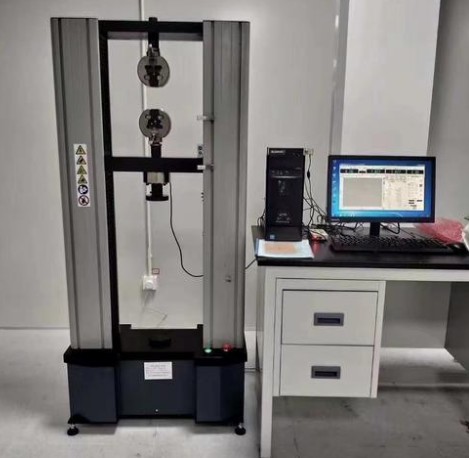
- 盐雾腐蚀试验箱:核心设备,具备精密温控、自动连续喷雾、饱和塔及沉降量收集监测功能;
- 循环腐蚀试验箱:可执行盐雾、干燥、湿润多模式循环程序,满足循环盐雾试验需求;
- 精密pH计与电导率仪:用于盐溶液的配制及酸度、浓度指标的全程监控;
- 电子分析天平:用于腐蚀失重测定,精度满足微量质量变化的测量要求;
- 金相显微镜与体视显微镜:用于腐蚀形貌观察、点蚀识别与缺陷记录;
- 扫描电子显微镜(SEM)及能谱仪(EDS):用于微观腐蚀形貌与腐蚀产物成分分析;
- 表面粗糙度仪与三坐标测量机:用于试验前后表面质量与尺寸精度的对比复测。
应用领域
随形冷却镶件盐雾腐蚀测试的应用领域十分广泛,主要覆盖以下方向:
- 汽车零部件注塑模具:保险杠、仪表板、门板等大型注塑模具随形冷却系统的质量验证;
- 消费电子与家电模具:精密连接器、外壳、显示面板模具冷却镶件的耐蚀性评价;
- 医疗与包装模具:对洁净度和长期稳定性要求较高的医疗器械、瓶胚及瓶盖注塑模具;
- 金属3D打印行业:打印材料工艺验证、批次质量抽检及新型模具钢材料的开发评价;
- 表面处理与涂层行业:渗氮、镀层、涂层等防护工艺效果的对比验证与优化改进;
- 科研院所与高校:耐蚀机理研究、腐蚀防护技术开发与教学试验支撑。
常见问题
问题一:随形冷却镶件盐雾腐蚀测试的检测周期是多久?
随形冷却镶件盐雾腐蚀测试的检测周期一般为7-15个工作日。实际周期受多方面因素影响:一是所选盐雾试验时长,如48h、96h、168h或更长的喷雾时间直接决定整体测试周期;二是检测项目的数量,若在盐雾试验基础上增加腐蚀失重、微观形貌分析、尺寸复测等项目,周期会相应延长;三是样品数量与结构复杂程度,镶件流道内部检查需要剖切处理时耗时更多;四是试验后评级与数据分析的工作量。如客户有加急需求,可与实验室提前沟通安排优先排产,在保证数据质量的前提下尽量缩短交付时间。
问题二:随形冷却镶件盐雾腐蚀测试的检测价格是多少?
随形冷却镶件盐雾腐蚀测试的费用受多重因素综合影响,没有统一固定的报价。主要影响因素包括:所选择的试验方法(中性盐雾、醋酸盐雾、铜加速盐雾或循环盐雾)、试验周期长短、检测项目数量(是否附加腐蚀失重测定、微观分析、等级评定等)、样品数量与尺寸大小,以及是否需要加急服务等。一般来说,试验条件越复杂、周期越长、附加项目越多,投入的设备机时与人工成本越高。具体报价建议客户结合自身检测需求,联系我们的技术人员进行沟通,获取针对性的试验方案与报价信息。
问题三:随形冷却镶件盐雾腐蚀测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力范围覆盖金属材料及制品的盐雾腐蚀试验相关项目,能够满足不同行业客户对测试权威性与规范性的要求。同时,我们组建了专业的腐蚀检测技术团队,工程师熟悉各类盐雾试验标准与腐蚀评级方法,并配备高精度盐雾试验箱、电子分析天平、显微镜等齐全的仪器设备,可为随形冷却镶件提供从样品接收、方案确认、试验执行到数据分析的全流程规范化服务。
问题四:随形冷却镶件进行盐雾测试前需要做哪些预处理?
试验前的样品预处理对结果可靠性至关重要。首先应对样品进行外观检查、拍照和编号,记录初始状态;其次需用软毛刷配合不腐蚀样品的清洗剂去除表面油污、切削液残留与灰尘,再用去离子水冲洗并彻底烘干;对于不需要考核的截面、螺纹孔或装配孔,应采用蜡、胶带等惰性材料进行封堵保护;样品放置时应避免相互接触与重叠,保证盐雾可自由沉降至受试表面。此外,若需评价腐蚀失重,还应在试验前完成初始称重等基线数据测量。
问题五:随形冷却镶件应选择哪种盐雾试验方法?
试验方法的选择应结合镶件的实际服役环境与评价目的。若镶件主要接触常规冷却水、工况腐蚀性温和,通常选用中性盐雾试验(NSS)即可满足评价需求;若需要快速比较不同材料或表面处理工艺之间的耐蚀性差异,可选用醋酸盐雾试验(AASS);对带有装饰性防护镀层的镶件,或希望在更短时间内获得加速腐蚀结果,可采用铜加速醋酸盐雾试验(CASS);若希望模拟干湿交替的真实服役工况,则推荐循环盐雾腐蚀试验。建议在送检前与实验室沟通,由工程师根据产品用途协助制定合理的试验方案。
问题六:盐雾测试后出现红锈和白锈分别说明什么?
红锈与白锈是盐雾试验中常见的两类腐蚀表征。红锈一般为铁的氧化物,说明镶件基材中的铁元素已发生腐蚀,通常意味着基体金属保护能力不足或镀层、涂层已出现局部破损失效,属于较为严重的腐蚀信号。白锈多为锌、镉等金属的腐蚀产物,常见于镀锌表面,表明镀层自身发生腐蚀但尚未伤及基体,属于防护层先行牺牲的正常反应。评定时应结合腐蚀点的数量、面积占比及分布情况,按照相关标准进行等级判定,并据此评估防护体系是否需要改进。
问题七:如何提高随形冷却镶件的耐盐雾腐蚀性能?
提升随形冷却镶件的耐蚀性能可从材料、工艺与维护三方面入手。材料方面,可选用耐蚀性更优的不锈钢类打印材料或经过成分优化的模具钢,并严格控制打印工艺参数,减少气孔、未熔合等内部缺陷;表面处理方面,可对镶件进行抛光、渗氮、电镀或PVD涂层处理,在表面形成致密的防护屏障;使用维护方面,应控制冷却水质、适量添加缓蚀剂,定期清理流道内的水垢与腐蚀产物,长期停机时彻底吹干水路。每次改进后均可通过盐雾腐蚀测试进行对比验证,形成闭环优化,持续提升镶件的服役寿命与可靠性。