纤维增强塑料导热系数出厂检验
旗下实验室资质

CMA资质认定
中国计量认证
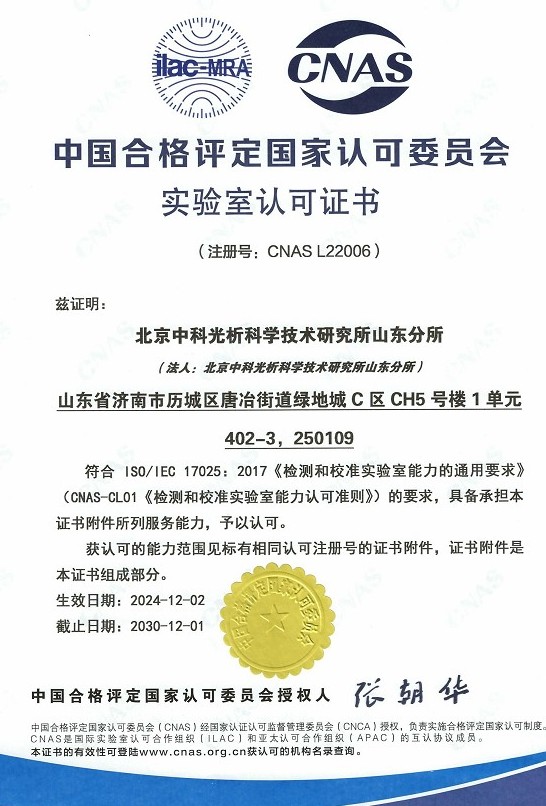
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
会员理事单位
理事单位
技术概述
纤维增强塑料(FRP)是以玻璃纤维、碳纤维、芳纶纤维等为增强材料,以环氧树脂、不饱和聚酯树脂、酚醛树脂等为基体,通过手糊、拉挤、模压、缠绕等工艺复合而成的高性能材料。导热系数是衡量材料传导热量能力的关键热物理参数,单位通常为W/(m·K),直接反映材料在热传导过程中的性能表现。对于纤维增强塑料而言,导热系数受到纤维种类、纤维含量、铺设方向、树脂基体种类、孔隙率以及成型工艺等多种因素的共同影响,不同批次产品之间可能存在一定波动。
纤维增强塑料导热系数出厂检验是指生产企业或委托第三方检测机构在产品出厂前,依据相关产品标准和技术协议,对产品的导热系数进行系统性检测,以验证其是否满足设计要求和合同约定。出厂检验不仅是企业质量控制体系的重要环节,也是产品进入市场、赢得客户信任的重要保障。随着电子电器、新能源汽车、航空航天等领域对材料热管理性能要求的不断提高,纤维增强塑料导热系数出厂检验的需求日益增长,其检测数据的准确性和可靠性也受到越来越多的关注。
检测样品
纤维增强塑料导热系数出厂检验所涉及的样品主要包括以下几类:
- 板材类样品:如玻璃纤维增强塑料层压板、碳纤维复合材料板、覆铜板用增强板材等;
- 管材类样品:如玻璃钢管、缠绕成型复合管材等;
- 模压制品:如SMC、BMC模压成型制品;
- 拉挤型材:如拉挤成型玻璃钢型材、复合材料杆件等。
样品的取样应当遵循随机性和代表性的原则,通常从同一原料、同一工艺、同一批次生产的产品中随机抽取。样品表面应平整、无裂纹、无分层、无明显缺陷,厚度均匀。在进行检测前,样品需要在标准环境条件下(温度23±2℃、相对湿度50±5%)进行状态调节,以消除环境因素对测试结果的干扰。不同检测方法对样品尺寸要求不同,防护热板法一般要求样品为规则方形板件,激光闪射法所需样品尺寸较小,具体应根据所选标准和设备要求进行制样。
检测项目
纤维增强塑料导热系数出厂检验以导热系数为核心检测项目,同时根据实际需要可开展以下相关热物理性能检测:
- 导热系数:表征材料导热能力的基本参数,是出厂检验的关键判定指标;
- 热扩散系数:反映热量在材料中传播的速度,与导热系数配合可全面评价材料热性能;
- 比热容:表征材料升温或降温过程中吸收或释放热量的能力;
- 不同温度点下的导热性能:评价材料在不同使用温度条件下的导热行为;
- 各向异性导热性能:针对纤维铺层方向不同的复合材料,评价不同方向的导热差异。
出厂检验时应明确检测温度点、测试方向(面内方向或厚度方向)以及判定限值,确保检测项目与产品技术要求相匹配,为产品质量评价提供完整的数据依据。
检测方法
纤维增强塑料导热系数的检测方法主要分为稳态法和瞬态法两大类,出厂检验中应根据样品形态、尺寸、导热系数范围以及标准要求选择合适的方法。
- 防护热板法:依据GB/T 10294等标准,采用双试件或单试件布置,在稳态条件下测定通过试件的热流量,计算导热系数,适用于中低导热系数的板材样品,测试结果准确度高,是经典的仲裁方法;
- 热流计法:依据GB/T 10295等标准,通过已标定的热流传感器测量通过试件的热流密度,测试速度相对较快,适用于批量样品的出厂检验;
- 激光闪射法:依据GB/T 22588、ISO 22007-4等标准,通过激光脉冲照射样品背面,测量正面温升曲线获得热扩散系数,结合比热容和密度计算导热系数,所需样品尺寸小、测试速度快,适合各向异性复合材料的检测;
- 瞬态平面热源法:依据ISO 22007-2、GB/T 32064等标准,利用平面热源传感器在短时间内对样品施加热量并记录温度响应,可同时获得导热系数、热扩散系数和比热容,适用于多种形态样品的快速检测。
无论采用哪种方法,检测过程中均应严格控制环境条件、样品接触状态和温度平衡时间,保证数据的重复性和再现性。
检测仪器
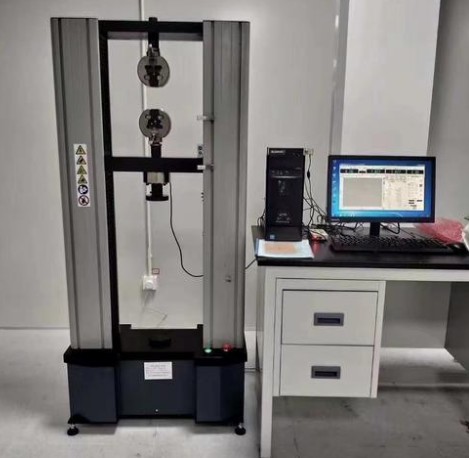
纤维增强塑料导热系数出厂检验常用的检测仪器设备包括:
- 防护热板法导热系数测定仪:用于稳态条件下导热系数的精确测定;
- 热流计式导热仪:适用于大批量样品的快速检测;
- 激光闪射导热仪:用于热扩散系数测试及宽温度范围的热物性研究;
- 瞬态平面热源法导热系数测试仪:适用于不同形态样品的多参数同步测试;
- 恒温恒湿状态调节箱:用于检测前样品的状态调节;
- 测厚仪、游标卡尺、电子天平:用于样品尺寸和密度的准确测量。
所有仪器设备均应定期校准和维护,确保量值溯源可靠,测试数据准确有效,为出厂检验提供坚实的硬件保障。
应用领域
纤维增强塑料导热系数出厂检验服务于众多行业领域,主要包括:
- 电子电器领域:印制电路板基材、绝缘结构件、散热支撑件等对导热性能有明确要求的产品;
- 新能源汽车领域:电池箱体、电控部件壳体、轻量化结构件等热管理相关部件;
- 航空航天领域:复合材料结构件、舱内隔热部件等热性能关键产品;
- 建筑领域:夹层结构板材、节能复合板材等保温隔热相关制品;
- 化工防腐领域:玻璃钢管道、储罐等设备的热工性能评价;
- 轨道交通与风电领域:车厢部件、风电叶片等大型复合材料制品的质量控制。
通过出厂检验,企业可以及时发现生产过程中的工艺波动,优化配方设计与成型工艺,为产品交付和质量追溯提供有力的数据支撑。
常见问题
问题一:纤维增强塑料导热系数出厂检验的检测周期是多久?
纤维增强塑料导热系数出厂检验的检测周期一般为7-15个工作日。具体周期会受到多种因素的影响,包括检测项目的数量、送检样品的数量、所选检测方法的复杂程度、样品状态调节所需时间以及是否需要加急处理等。如果检测项目较少、样品数量适中,周期可相应缩短;若涉及多温度点测试或需要制备特殊样品,周期则可能适当延长。有加急需求的客户可以提前与检测机构沟通,协商安排优先检测。
问题二:纤维增强塑料导热系数出厂检验的检测价格是多少?
纤维增强塑料导热系数出厂检验的费用并非固定不变,而是受多方面因素综合影响。检测项目数量越多、所选检测方法越复杂、送检样品数量越大,所需的检测成本就越高;检测周期要求越紧迫,涉及加急处理时费用也会相应增加;此外,不同测试温度点、不同标准依据以及是否需要附加其他热物理性能测试,都会对整体费用产生影响。建议客户在送检前与检测机构详细沟通检测需求,获取针对性的报价方案。
问题三:纤维增强塑料导热系数出厂检验测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力覆盖纤维增强塑料及相关复合材料的多个热物理性能检测领域。依托专业的技术团队、完善的仪器设备和规范的质量管理体系,能够按照国家标准、行业标准以及国际标准开展检测工作,保证检测过程的科学性和检测结果的可靠性,为客户提供专业、高效的检测服务。
问题四:纤维增强塑料导热系数出厂检验对样品有什么要求?
样品应根据所选检测方法的标准要求进行制备。稳态法(如防护热板法、热流计法)一般要求样品为表面平整、厚度均匀的板状试件,尺寸与仪器的量热面相匹配;瞬态法(如激光闪射法)所需样品直径较小,但对厚度和平行度要求严格。样品应无裂纹、分层、气泡等缺陷,检测前需在标准环境条件下完成状态调节。建议送检前与检测机构确认样品数量和尺寸要求,避免因制样不当影响检测进度。
问题五:影响纤维增强塑料导热系数检测结果的因素有哪些?
影响检测结果的因素主要包括:一是材料本身因素,如纤维种类与含量、纤维排布方向、树脂基体种类、孔隙率和含水率等;二是制样因素,样品厚度偏差、表面平整度不足会增大接触热阻;三是测试因素,如测试温度、冷热面温差、热流平衡时间以及仪器的校准状态等;四是环境因素,状态调节不充分会引入数据偏差。规范的制样、严格的状态调节和正确的操作流程是获得准确数据的关键。
问题六:纤维增强塑料导热系数出厂检验依据哪些标准?
常用的检测标准包括GB/T 3139《纤维增强塑料导热系数试验方法》,以及GB/T 10294、GB/T 10295等绝热材料稳态热阻测定标准;激光闪射法可参照GB/T 22588或ISO 22007-4执行;瞬态平面热源法可参照GB/T 32064或ISO 22007-2执行。此外,不同产品还应结合相应的产品标准、行业标准或供需双方签订的技术协议综合确定。具体检测依据的选择应根据样品形态、客户要求和产品用途确定,并在检测前予以明确。
问题七:出厂检验发现导热系数不合格时应如何处理?
当出厂检验发现导热系数超出判定限值时,首先应核查检测过程是否存在异常,如样品制备、状态调节、仪器状态等环节是否规范;其次可对留样进行复测,必要时通过加倍抽样进行确认。若确认产品不合格,企业应从原材料配比、纤维含量、固化工艺、孔隙控制等方面分析原因,调整工艺参数并重新组织生产,同时对同批次产品进行隔离处置,避免不合格品流入市场。完善的纠正和预防措施有助于持续提升产品质量水平。