船用青铜截止阀螺纹精度检测
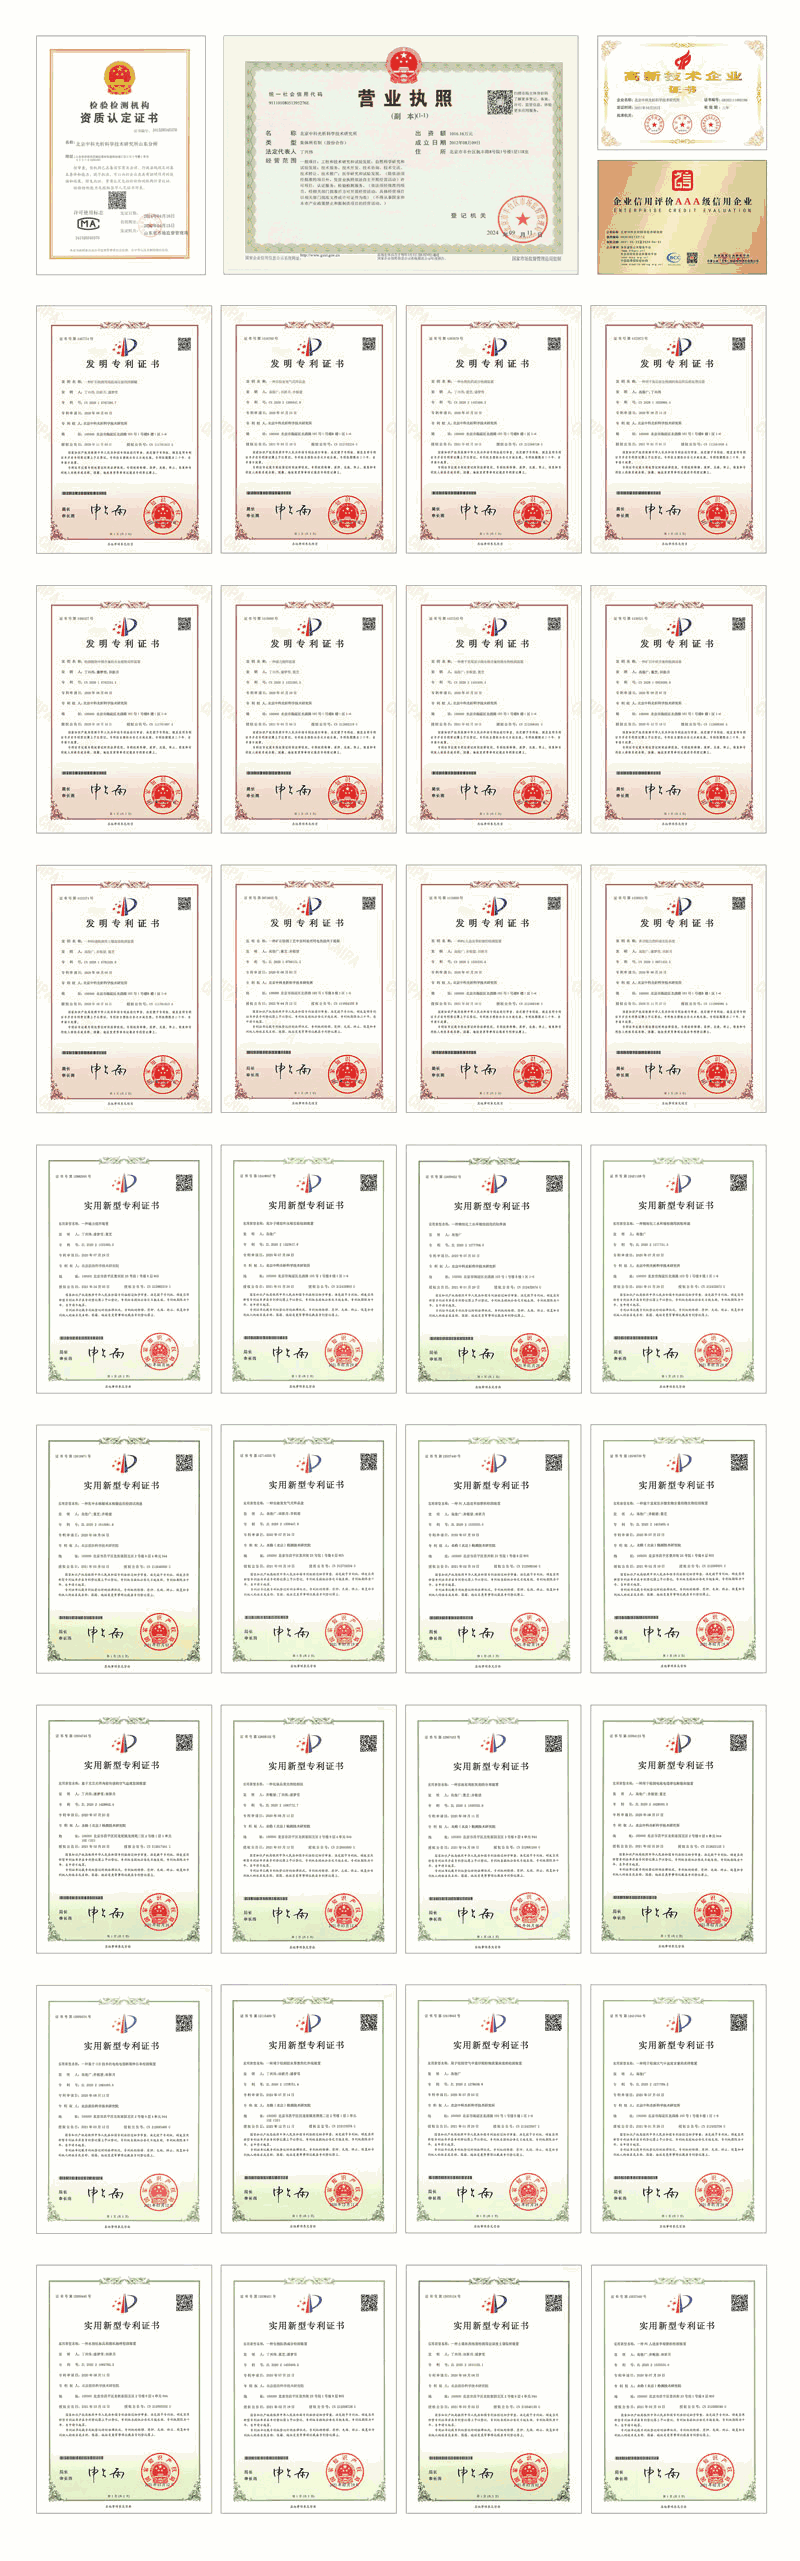
旗下实验室资质

CMA资质认定
中国计量认证
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
会员理事单位
理事单位
技术概述
船用青铜截止阀作为船舶管路系统中控制流体通断的关键元件,其安全性与可靠性直接关系到船舶的航行安全与设备的正常运行。在众多的质量指标中,螺纹精度检测是至关重要的一环。由于船舶工作环境特殊,常年处于高盐雾、高湿度的海洋大气环境中,且船体振动频繁,这就要求截止阀的连接部位必须具备极高的密封性与连接强度。螺纹作为阀门与管道系统连接的核心接口,其加工精度的高低直接影响着连接的紧密性、防松能力以及抗疲劳强度。
螺纹精度检测不仅仅是对几何参数的测量,更是对阀门制造工艺水平的综合评估。船用青铜截止阀通常采用锡青铜或铝青铜材料,这类材料具有良好的耐腐蚀性和机械性能,但其在铸造和机加工过程中容易产生变形、砂眼或刀具磨损导致的尺寸偏差。如果螺纹精度不达标,在船舶长期振动环境下,极易出现螺纹松动、泄漏甚至断裂的事故,造成严重后果。因此,依据国家标准(如GB/T)、船舶行业标准(CB/T)以及国际标准(如ISO、API、JIS等)对船用青铜截止阀进行严格的螺纹精度检测,是确保产品质量、保障船舶安全的必要手段。
螺纹精度是一个综合性的概念,它包含了螺纹的公差等级、旋合长度、表面粗糙度以及几何形状误差等多个维度。对于船用阀门而言,常用的螺纹类型包括普通螺纹、管螺纹(如55°密封管螺纹和60°圆锥管螺纹)等。不同类型的螺纹配合方式不同,其检测重点也有所差异。例如,密封管螺纹主要通过牙型的紧密贴合来实现密封,这就对中径、锥度等参数提出了极高的要求。而普通螺纹则更侧重于旋合的顺畅性与承载能力。通过高精度的检测技术,可以及时发现生产中的刀具磨损、机床精度漂移、材料铸造缺陷等问题,从而指导生产工艺改进,提升产品合格率。
检测样品
船用青铜截止阀螺纹精度检测的样品范围涵盖了船舶工业中使用的各类青铜材质截止阀及其关键零部件。检测样品的选取通常依据相关产品标准或客户指定的技术协议进行,确保样品具有代表性,能够真实反映该批次产品的整体质量水平。具体样品分类如下:
- 按阀体材料分类: 主要包括锡青铜截止阀(如ZCuSn5Pb5Zn5、ZCuSn10Zn2等)、铝青铜截止阀(如ZCuAl9Mn2、ZCuAl10Fe3等)以及硅青铜截止阀等。不同牌号的青铜材料其切削加工性能存在差异,对螺纹加工精度的影响因素也不同。
- 按公称通径分类: 样品覆盖了从小口径(如DN15、DN20)到大口径(如DN100、DN150)的各类规格。不同通径的阀门,其螺纹尺寸跨度大,检测所需的仪器量程也不同。
- 按连接形式分类: 包括内螺纹截止阀和外螺纹截止阀。内螺纹通常位于阀体进出口端,检测难度相对较大,容易受阀门结构限制;外螺纹通常位于阀杆或连接端,检测相对直观,但对同轴度要求较高。
- 按螺纹类型分类: 主要检测55°圆柱管螺纹(G螺纹)、55°圆锥管螺纹(Rc/Rp螺纹)、60°圆锥管螺纹(NPT螺纹)以及普通公制螺纹(M螺纹)。不同牙型角的螺纹需要匹配不同的检测标准与测针。
- 检测部位: 重点检测阀体进出口连接螺纹、阀杆螺纹、阀盖连接螺纹等关键部位。这些部位直接承受管路压力与介质侵蚀,是泄漏风险的高发区。
在样品接收环节,实验室会对样品的外观进行初步检查,确认是否存在明显的铸造缺陷(如裂纹、气孔、缩松)或机械损伤。对于表面有油污、氧化皮或涂层的螺纹,需进行彻底清洗,露出金属光泽,以确保测量结果的准确性。样品在检测前需在恒温室进行定温处理,消除温度差异带来的材料热胀冷缩对测量数据的影响。
检测项目
船用青铜截止阀螺纹精度检测涉及多项几何参数的测量,每一个参数的偏差都可能影响最终的配合质量。检测项目依据GB/T 7306、GB/T 7307、GB/T 12716等相关标准设定,主要包括以下几个核心方面:
- 大径检测: 即螺纹的最大直径。对于外螺纹而言,大径是牙顶所在的圆柱面直径;对于内螺纹,则是牙底所在的圆柱面直径。大径尺寸直接决定了螺纹能否顺利旋入配合件,尺寸过大会导致无法装配,过小则会减少接触面积,影响连接强度。
- 中径检测: 中径是一个假想圆柱面的直径,该圆柱面的素线通过牙型上沟槽和凸起宽度相等的地方。中径是决定螺纹配合性质的关键参数,它直接影响螺纹的密封性和接触均匀性。中径偏差过大是导致螺纹泄漏的主要原因之一。
- 小径检测: 即螺纹的最小直径。小径关系到螺纹的根部强度以及配合的间隙。在管螺纹连接中,小径尺寸配合锥度决定了啮合深度。
- 螺距检测: 螺距是相邻两牙在中径线上对应两点间的轴向距离。螺距误差会导致螺纹旋合困难,产生干涉,破坏密封面。对于多头螺纹,还需检测导程。
- 牙型角检测: 即螺纹牙侧角。船用阀门常见的牙型角为55°或60°。牙型角偏差通常是由于刀具角度刃磨不准确或刀具磨损造成的,牙型角误差会改变牙侧的接触状态,降低密封效果。
- 锥度检测: 针对圆锥管螺纹(如NPT、R螺纹),锥度是一个极其重要的参数。标准的锥度通常为1:16。锥度偏差会导致螺纹在旋紧过程中无法形成均匀的过盈配合,造成局部应力集中或密封失效。
- 螺纹作用中径: 这是一个包含了螺距误差、牙型半角误差补偿值的中径概念,反映了螺纹实际旋合时的综合状态,通常通过螺纹量规的通规检测来判定。
- 表面粗糙度: 螺纹表面的粗糙度影响密封面的吻合度。表面过于粗糙容易形成泄漏通道,且在高振动环境下易产生应力腐蚀开裂。
- 几何形位公差: 包括螺纹轴线与阀体端面的垂直度、螺纹轴线的直线度以及同轴度。这些形位误差会导致管路安装时产生附加应力,加速疲劳失效。
检测方法
针对上述检测项目,船用青铜截止阀螺纹精度的检测采用了多种方法相结合的策略,分为综合检验和单项测量两大类,以确保检测结果的全面性和准确性。
1. 螺纹量规检验法: 这是最常用的综合检验方法。利用螺纹塞规(检测内螺纹)和螺纹环规(检测外螺纹)进行检测。量规分为通规(T)和止规(Z)。通规应能顺利旋入螺纹全长,以保证螺纹的作用中径和单一中径不超出最大实体尺寸,确保可旋合性;止规旋入量有严格限制(通常不超过2-3圈),用以控制螺纹的单一中径不超出最小实体尺寸。这种方法检测效率高,适合大批量生产过程中的现场质量控制,能够直观反映螺纹的互换性,但无法给出具体的几何参数数值。
2. 影像测量法: 利用工具显微镜或影像测量仪进行非接触式测量。将阀门螺纹放置在显微镜工作台上,通过光学成像系统将螺纹轮廓放大显示在屏幕上。利用软件提取螺纹轮廓特征点,可以直接测量螺距、牙型半角、大径、小径等参数。该方法适用于外螺纹和通孔内螺纹的精密测量,具有测量精度高、直观可视的优点,能够清晰观察到牙型表面的加工缺陷。
3. 三针测量法: 这是一种高精度的接触式测量方法,主要用于测量外螺纹的单一中径。测量时,将三根直径相同、精度极高的量针放入螺纹沟槽中,利用外径千分尺或测长仪测量量针外侧的距离(M值)。根据被测螺纹的螺距和牙型角,通过特定的几何公式计算出中径值。该方法测量精度高,是实验室仲裁检测的常用方法,特别适用于高精度船用阀门的验收检测。
4. 三坐标测量机法(CMM): 针对复杂结构或大尺寸的船用截止阀螺纹,采用三坐标测量机进行检测。通过测头接触螺纹表面采集海量点云数据,利用专业软件构建螺纹的三维数学模型,进而计算所有几何参数。这种方法不仅能够测量常规参数,还能精确评价螺纹的形位公差,如同轴度、垂直度等,特别适用于首件检验和失效分析。
5. 轮廓扫描法: 使用高精度轮廓仪或粗糙度仪对螺纹表面进行扫描。通过触针在螺纹表面的滑行,记录表面的微观几何形状,既可以分析螺纹的轮廓形状、计算几何尺寸,又可以同步获取表面粗糙度数据。这种方法对于评估螺纹的密封能力具有重要参考价值。
检测仪器
为了满足船用青铜截止阀螺纹精度的检测需求,实验室配备了先进的计量检测设备,确保数据的精准可靠。主要仪器设备包括:
- 万能工具显微镜: 具备高分辨率的光学系统,能够对螺纹的几何参数进行二维精密测量,广泛应用于牙型角、螺距及外径的测量。
- 高精度三坐标测量机: 采用花岗岩床身结构,具备良好的稳定性,配备多种规格测针,能够完成复杂形状阀门螺纹的空间三维测量。
- 螺纹千分尺与量针组: 用于快速测量外螺纹中径。量针组选用高硬度合金钢制造,经过精密研磨,尺寸精度达到微米级。
- 精密螺纹塞规与环规: 包括55°和60°牙型角的多种规格量规,均经过计量部门检定合格,用于螺纹合格性的快速判定。
- 表面粗糙度仪: 具备轮廓分析功能,可测量Ra、Rz等多种粗糙度参数,并可输出螺纹轮廓曲线。
- 气动量仪: 利用空气流量或压力变化来测量内螺纹中径,具有测量效率高、非接触磨损小的优点,适合大批量生产检测。
- 激光扫描仪: 现代化的非接触式测量设备,通过激光线扫描快速获取螺纹表面三维数据,特别适用于易变形青铜材料的检测,避免了接触式测量力带来的变形误差。
所有检测仪器均建立完善的溯源体系,定期送至上一级计量机构进行检定或校准,确保检测数据溯源至国家基准。在进行高精度检测前,仪器还需进行校准归零,并严格控制实验室环境温度(通常为20±1℃),以消除环境因素对测量结果的影响。
应用领域
船用青铜截止阀螺纹精度检测服务广泛应用于船舶制造、维修及相关配套产业,为多个关键领域的质量安全提供支撑:
- 船舶制造与总装厂: 在新船建造过程中,对进厂的截止阀进行入厂检验,确保管路安装质量,防止因阀门螺纹不合格导致的试航泄漏事故。
- 船舶配套阀门生产企业: 作为生产过程中的质量控制环节,用于产品出厂检验,帮助企业优化加工工艺,提升产品市场竞争力。
- 船舶修理与改造行业: 在船舶坞修期间,对更换或维修的阀门进行螺纹检测,防止因旧阀复用或配件质量问题引发的安全隐患。
- 海洋工程装备领域: 如海洋石油平台、浮式生产储油轮(FPSO)等,这些设施对阀门密封性要求极高,螺纹精度检测是保障海上油气输送安全的重要措施。
- 第三方质量仲裁与鉴定: 当供需双方对阀门质量存在争议,或发生事故需要进行原因分析时,提供具有法律效力的公正检测数据。
- 科研与教学机构: 用于新型阀门连接结构的研究开发,以及螺纹加工技术的教学实验分析。
常见问题
问题一:船用青铜截止阀螺纹精度检测的检测周期是多久?
船用青铜截止阀螺纹精度检测的检测周期一般为7-15个工作日。具体的检测时长会受到多种因素的影响,例如检测项目的数量(单项参数测量还是全项检测)、样品的批量大小、检测方法的复杂程度以及实验室当前的排单情况。如果客户有特殊的加急需求,我们也可以提供加急服务,在保证数据准确的前提下缩短检测周期,最快可在3-5个工作日内完成,具体需根据实际委托情况沟通确认。
问题二:船用青铜截止阀螺纹精度检测的检测价格是多少?
船用青铜截止阀螺纹精度检测的检测价格并非固定不变,而是根据具体的检测需求进行报价。价格主要取决于检测项目的多少(如仅测中径还是全参数检测)、采用的检测标准与方法(如常规量规检测还是三坐标精密检测)、样品数量以及客户对检测周期的要求等。为了给您提供最准确、合理的报价,建议您直接联系我们的技术顾问,详细说明检测需求后,我们将为您提供专属的检测方案与报价单。
问题三:船用青铜截止阀螺纹精度检测测试需要什么资质?
进行船用青铜截止阀螺纹精度检测需要具备专业的计量检测资质。我们旗下拥有CMA(中国计量认证)和CNAS(中国合格评定国家认可委员会)资质,这标志着我们的检测能力和管理体系符合国家标准和国际规范。我们的能力范围覆盖了多项船舶行业标准与国家标准,拥有经验丰富的专业技术团队和高精度的检测仪器设备,能够独立开展第三方公正检测,检测数据具有权威性和公信力。
问题四:青铜材质较软,在螺纹检测过程中如何防止划伤或变形?
青铜材料相对于钢材硬度较低,确实存在被测力损伤的风险。在检测过程中,我们采取特殊的防护措施。首先,在使用接触式测量仪器(如三坐标或千分尺)时,会严格控制测量力,选用低测力模式或非接触式光学测量方案。其次,使用的量规和测针均经过精细抛光处理,边缘圆滑。对于三针测量法,我们会选用硬度高且表面光洁度高的量针,并避免过大的测量压力。通过这些措施,在保证测量精度的同时,有效避免了样品表面的划伤或弹性变形带来的误差。
问题五:如果螺纹检测不合格,通常是什么原因造成的?
船用青铜截止阀螺纹检测不合格的原因通常集中在以下几个方面:一是刀具磨损或安装偏差,导致螺距和牙型角超差,这是最常见的加工问题;二是铸造缺陷,如气孔、砂眼延伸至螺纹表面,破坏了螺纹的连续性;三是切削参数选择不当,青铜材料切削过程中容易产生热变形,若冷却不充分或切削力过大,会导致螺纹中径尺寸不稳定;四是材料本身存在内应力,加工后经过时效处理发生微量变形,影响精度。通过我们的检测数据,企业可以针对性地调整工艺,解决上述问题。
问题六:对于特殊牙型或非标螺纹,能否进行精度检测?
可以检测。我们不仅具备常规标准螺纹(如M、G、NPT等)的检测能力,对于特殊牙型或非标螺纹,同样可以提供专业的检测服务。针对非标螺纹,我们会根据客户提供的图纸或技术协议,建立相应的数学模型。利用三坐标测量机或万能工具显微镜的柔性测量功能,通过采集螺纹轮廓点云数据,自定义评价参数进行分析计算,从而准确评定其加工精度是否符合设计要求。
问题七:检测报告包含哪些内容,能否作为验收依据?
检测报告内容详实,通常包含样品信息、检测依据标准、检测环境条件、使用的仪器设备、检测方法描述、各项检测数据及结果判定、测量不确定度分析(如需)以及清晰的螺纹轮廓图或测量截图。报告格式规范,数据严谨。对于符合相关标准要求的样品,报告将明确给出“合格”结论;对于不符合项,会详细标示出具体偏差数值。该检测报告客观反映了产品质量状况,是产品出厂验收、工程交付及质量仲裁的重要技术依据。