连续纤维增强陶瓷基复合材料层间剪切强度测试
旗下实验室资质

CMA资质认定
中国计量认证
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
会员理事单位
理事单位
技术概述
连续纤维增强陶瓷基复合材料是以碳纤维、碳化硅纤维等连续纤维为增强体,以碳化硅、碳等陶瓷相为基体,通过化学气相渗透(CVI)、先驱体浸渍裂解(PIP)、反应熔体渗透(RMI)等工艺复合而成的高性能热结构材料。它既保留了陶瓷材料耐高温、抗氧化、耐磨损、低密度的固有优势,又借助纤维桥联、纤维拔出和界面脱粘等增韧机制克服了单体陶瓷脆性大、可靠性差的缺陷,是航空航天等领域高温承力部件的重要候选材料。
连续纤维增强陶瓷基复合材料通常以二维布层叠或织物结构成型,纤维主要分布在面内方向,厚度方向缺乏连续纤维约束,层与层之间主要依靠陶瓷基体和纤维/基体界面传递载荷,因此层间剪切性能往往是整个材料体系中相对薄弱的环节。在外载荷、热应力或振动疲劳作用下,构件常常在层间率先萌生裂纹并发生分层失效,进而引发整体结构破坏。层间剪切强度作为衡量材料抵抗层间分离破坏能力的关键力学指标,其测试与评价直接关系到材料的配方设计、工艺优化、结构设计与服役安全评估。
层间剪切强度是指试样在剪切载荷作用下发生层间破坏时,单位受剪面积所能承受的最大剪应力,通常以MPa表示。其数值受纤维类型与体积分数、界面相(如热解碳、氮化硼)厚度与结构、基体致密度与孔隙率、纤维编织结构以及工艺缺陷等多种因素的综合影响。通过系统的连续纤维增强陶瓷基复合材料层间剪切强度测试,可以建立材料工艺—微结构—性能之间的对应关系,为材料研制和工程应用提供可靠的数据支撑。
检测样品
连续纤维增强陶瓷基复合材料层间剪切强度测试的样品一般从CVI、PIP等工艺制备的板材、型材或实际构件上取样,再经切割、磨削等工序加工成标准试样。常见试样类型及要求如下:
- 短梁剪切试样:典型外形为矩形长条,跨厚比一般控制在4~5左右,保证剪切应力在中面达到最大,促使层间破坏优先发生;
- 双切口剪切试样:在试样两相对表面各加工一个切口,形成确定的剪切面,切口深度与加工精度需严格控制;
- Iosipescu双V缺口试样:在试样两侧对称加工V形缺口,用于营造缺口截面近似纯剪的应力状态;
- 试样数量:每组平行试样一般不少于5件,以保证数据的统计可靠性;
- 外观质量:试样表面应平整、边缘无崩边、无可见裂纹与分层,纤维方向与加载方向的关系需明确标注;
- 尺寸测量:试验前用千分尺或游标卡尺对试样宽度、厚度等关键尺寸进行多点测量并取平均值,测量结果参与强度计算。
对于从实际构件上截取的样品,取样位置和方向应能代表构件的受力状态,并避免切割热损伤和加工应力引入新的缺陷。必要时可在试验前对试样进行超声C扫描或X射线无损检测,确认内部孔隙、分层等缺陷的分布情况,为后期数据分析提供参考。
检测项目
围绕连续纤维增强陶瓷基复合材料层间剪切强度测试,可开展的检测项目主要包括:
- 室温层间剪切强度测试;
- 高温层间剪切强度测试(可按需设置多个温度考核点);
- 热处理或环境暴露后层间剪切强度及其保持率测试;
- 最大破坏载荷与载荷—位移曲线测试;
- 剪切弹性模量测试(适用方法下可同步获得);
- 失效模式判定与断口微观形貌分析;
- 不同批次材料层间剪切强度的横向一致性比对测试。
测试可依据国家标准、行业标准、国外标准(如ASTM C1292等)以及委托方与检测方共同约定的技术协议执行,确保数据结果具有可比性和可追溯性,满足科研评价与工程应用的双重需求。
检测方法
短梁剪切法(三点弯曲短梁法):这是应用最广泛的层间剪切强度快速评价方法。试验时将矩形短梁试样置于跨度较小的三点弯曲夹具上,跨厚比通常取4~5,使中面剪应力相对面内正应力占主导。加载至试样破坏,若失效发生在层间,则层间剪切强度按τ=3Pmax/(4bh)计算,其中Pmax为最大载荷,b为试样宽度,h为试样厚度。该方法制样简单、操作方便,适合大批量材料的快速筛选,但应力状态并非纯剪,数据具有相对比较意义。
双切口剪切法:在试样两个相对表面加工切口,通过专用夹具对试样施加载荷,使剪应力集中作用于两切口之间的层间平面,以最大载荷除以受剪面积获得层间剪切强度。该方法剪切面明确、应力状态相对清晰,是连续纤维增强陶瓷基复合材料层间剪切性能评价的重要方法之一。
Iosipescu双V缺口梁法:在试样两侧对称加工V形缺口,配合专用夹具加载,使缺口截面处于近似纯剪应力状态。该方法不仅可获得层间剪切强度,还可结合应变测量获得剪切应力—应变曲线和剪切模量,适用于对数据完整性要求较高的研究性测试。
高温层间剪切测试:考虑到该类材料主要服役于高温环境,可在高温试验系统配合气氛保护(如惰性气体防止纤维氧化)的条件下开展不同温度点的层间剪切强度测试,评价材料从室温到服役温度区间的性能演变规律,为热结构设计提供关键输入。
无论采用哪种方法,试验后均须对试样断口进行失效模式判定。只有以层间剪切破坏为主的试样,其数据才作为有效结果参与统计;若发生弯曲拉伸破坏、端部局部压溃等非目标失效模式,相应数据应予以剔除并补充试验。
检测仪器
连续纤维增强陶瓷基复合材料层间剪切强度测试涉及的主要仪器设备包括:
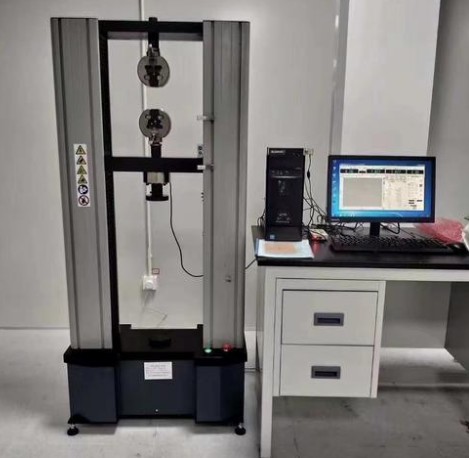
- 电子万能试验机:高刚度框架,载荷传感器精度高、量程匹配,满足从小尺寸试样到高温环境加载的需求;
- 高温力学试验系统:配备高温炉、温度控制器及气氛保护装置,用于高温层间剪切性能测试;
- 专用剪切夹具:包括三点弯曲短梁夹具、双切口剪切夹具、Iosipescu夹具等,压头与支座对中精度高、表面硬度高;
- 变形测量装置:引伸计、位移传感器或DIC数字图像相关系统,用于获取载荷—位移曲线和剪切变形信息;
- 样品加工设备:金刚石切割机、磨削与抛光设备,保证试样尺寸精度与切口加工质量;
- 尺寸测量器具:千分尺、游标卡尺、影像测量仪等;
- 无损检测设备:超声C扫描、X射线CT等,用于试验前内部质量确认;
- 微观分析设备:扫描电子显微镜,用于断口形貌观察与失效机理分析。
应用领域
连续纤维增强陶瓷基复合材料层间剪切强度测试结果广泛应用于以下领域:
- 航空发动机:燃烧室内衬、火焰筒、涡轮外环、尾喷管调节片与密封片等热端部件的材料评价与选材;
- 火箭与导弹动力系统:喷管喉衬、扩张段等热结构材料的工艺定型与批次检验;
- 高超声速飞行器:鼻锥、机翼前缘等热防护结构的材料性能验证;
- 燃气轮机:燃烧室瓦块、静子部件等高温部件的国产化材料研发评价;
- 摩擦制动:C/SiC、C/C复合材料刹车盘、离合器片等产品的质量控制;
- 核能与能源装备:耐高温、耐辐照结构件的材料研究;
- 科研院所与高等院校:材料设计、界面调控、增韧机理等基础研究的性能表征。
常见问题
问题一:连续纤维增强陶瓷基复合材料层间剪切强度测试的检测周期是多久?
一般情况下,连续纤维增强陶瓷基复合材料层间剪切强度测试的检测周期为7-15个工作日。具体周期会受到多种因素影响:检测项目的数量与测试点的多少、样品数量及是否需要额外的取样加工(如切口加工)、测试方法的复杂程度(常规室温测试周期较短,高温及气氛环境测试周期相对较长)、是否出现无效数据需要补做试验等。如果客户有紧急需求,可与实验室沟通加急安排,在保证数据质量的前提下尽量缩短交付周期。
问题二:连续纤维增强陶瓷基复合材料层间剪切强度测试的检测价格是多少?
检测价格受多方面因素影响,主要包括:检测项目的种类与数量、所选测试方法(常温测试与高温测试成本不同)、样品数量及制样加工难度、是否需要附加的失效分析等增值服务,以及检测周期要求(常规周期与加急服务费用不同)。由于不同客户的测试需求差异较大,建议在送检前与我们的技术支持人员联系,说明材料类型、测试条件和样品数量,由项目工程师评估后提供针对性的检测方案和报价。
问题三:连续纤维增强陶瓷基复合材料层间剪切强度测试需要什么资质?
我们旗下拥有CMA和CNAS资质,能力范围覆盖复合材料及陶瓷材料力学性能测试相关领域。实验室配备了电子万能试验机、高温试验系统、专用剪切夹具等先进仪器设备,并拥有经验丰富的检测工程师团队,能够依据相关标准和技术规范开展连续纤维增强陶瓷基复合材料层间剪切强度测试,保证测试过程规范、数据准确可靠。具体能力范围和适用标准可与我们的技术人员沟通确认。
问题四:连续纤维增强陶瓷基复合材料层间剪切强度测试常用哪些方法?各有什么特点?
常用的方法主要有短梁剪切法、双切口剪切法和Iosipescu双V缺口梁法。短梁剪切法制样简单、效率高,适合材料批次筛选和快速比对,但应力状态并非纯剪;双切口剪切法剪切面明确,结果更接近真实的层间剪切性能;Iosipescu法可实现近似纯剪状态,除强度外还可获得剪切模量和剪切应力—应变曲线,适合研究性测试。客户可根据材料结构特点、评价目的和数据用途选择合适的方法,也可由工程师根据经验提供建议。
问题五:什么样的失效模式属于有效数据?
层间剪切强度测试的有效数据应以层间分层破坏为主要失效模式,即断口沿层间平面扩展,表现为层间分离破坏。如果试样发生跨中弯曲拉伸断裂、加载点局部压溃或端部挤压破坏等非目标失效模式,则该试样的强度数据不能代表层间剪切强度,应予剔除并补充试验。试验完成后,实验室会对每件试样的失效模式进行检查和记录,必要时结合断口扫描电镜观察进行判定,确保数据的有效性和可追溯性。