缠绕式垫片焊点强度检测
旗下实验室资质

CMA资质认定
中国计量认证
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
会员理事单位
理事单位
技术概述
缠绕式垫片是一种由金属缠绕带与非金属填充带交替叠合、按螺旋方式连续缠绕成型的复合型密封元件,凭借优异的回弹性能、良好的压缩适应性和可靠的高温高压密封能力,被广泛应用于各类法兰连接密封系统中。为了增强垫片的整体结构稳定性、防止缠绕层松散并便于安装定位,缠绕式垫片通常配置有内环、外环或中环等金属定位环,定位环与缠绕本体之间普遍采用点焊工艺进行固定连接,这些焊点承担着承受搬运载荷、安装应力以及工况振动的重要作用。
缠绕式垫片焊点强度检测是针对定位环与缠绕带之间的连接焊点开展的专项力学性能评价活动。焊点质量直接决定了垫片在运输、安装及服役过程中能否保持结构完整:焊点强度不足可能导致定位环脱落、缠绕层松散甚至散架,进而引发垫片失效、介质泄漏等严重后果;而焊点过密或焊接过度则可能损伤缠绕带基体,影响垫片的压缩回弹性能。因此,通过科学规范的检测手段对焊点强度进行量化评价,是保障缠绕式垫片产品质量与密封安全的关键环节,也是垫片生产企业的出厂检验项目和工程建设、装置检修中的重要质量控制手段。
检测样品
缠绕式垫片焊点强度检测所涉及的样品范围较为广泛,涵盖不同结构形式、材质组合与规格尺寸的产品,主要包括以下几类:
- 按结构形式分类:基本型缠绕式垫片、带内环型缠绕式垫片、带外环型缠绕式垫片、带内外环型缠绕式垫片以及换热器专用异形缠绕垫片等;
- 按金属带材质分类:304、304L、316、316L、321、310S等不锈钢材质,以及蒙乃尔合金、钛材、镍基合金等特种金属带缠绕的垫片;
- 按填充带材质分类:柔性石墨填充、聚四氟乙烯填充、无石棉纤维填充、陶瓷纤维填充等各类非金属填充带垫片;
- 按定位环材质分类:碳钢外环、不锈钢外环、与缠绕带同材质或异材质定位环的垫片产品;
- 按公称尺寸分类:DN15至DN3000等不同公称通径、不同压力等级(PN系列及Class系列)的垫片样品;
- 按送检目的分类:出厂检验批次样品、型式试验样品、来料抽检样品、失效分析样品以及在役垫片复检样品等。
检测项目
缠绕式垫片焊点强度检测围绕焊点的力学承载能力、外观质量及结构特征展开,常见检测项目包括:
- 焊点抗拉强度检测:评价焊点在轴向拉伸载荷作用下抵抗断裂的能力,是衡量焊点牢固程度的核心指标;
- 焊点剪切强度检测:测定焊点在剪切载荷作用下的承载能力,模拟定位环承受径向力时的实际受力状态;
- 焊点抗扭性能检测:通过扭转方式考核焊点抵抗扭转载荷的能力,反映垫片在安装拧紧过程中的抗扭转失效性能;
- 焊点剥离强度检测:评价焊点在剥离应力作用下的连接可靠性,用于识别虚焊、假焊等缺陷;
- 焊点牢固度检验:通过定性或定量加载方式检查焊点是否存在开裂、脱焊、松动等异常;
- 焊点外观质量检查:检查焊点表面是否存在毛刺、烧穿、飞溅、气孔、未熔合等外观缺陷;
- 焊点尺寸与分布检测:测量焊点直径、焊点数量、焊点间距及分布均匀性,验证其符合相关技术要求;
- 焊接热影响区分析:评估焊接过程对缠绕带基体组织与性能的影响程度。
检测方法
针对不同的检测项目,缠绕式垫片焊点强度检测通常采用以下方法进行:
- 拉伸试验法:将样品固定于试验机夹具之间,沿焊点受力方向连续施加载荷直至焊点断裂,记录最大载荷及破坏形式,计算焊点抗拉强度;
- 剪切试验法:采用专用剪切夹具使焊点承受剪切应力,测定焊点剪切破坏时的极限载荷,评估其抗剪切能力;
- 扭转试验法:对定位环施加扭矩,考察焊点在扭转载荷下的失效扭矩值及失效模式,判定其抗扭性能;
- 逐点加载检验法:使用规定的工具或工装对焊点逐一施加标准要求的载荷并保持一定时间,检查焊点有无脱开、开裂现象;
- 金相分析法:通过取样、镶嵌、磨抛、腐蚀等步骤制备金相试样,在显微镜下观察焊点熔合状态、熔深及热影响区组织,识别虚焊、未熔合等内部缺陷;
- 渗透检测法:对焊点表面施加渗透剂,检查焊点区域是否存在表面开口性裂纹缺陷;
- 尺寸测量法:使用精密量具对焊点直径、间距、数量及分布位置进行测量,与图纸及技术规范进行比对;
- 目视检查法:在充足光照条件下借助放大装置对焊点外观进行观察,判定外观缺陷等级。
检测过程中,试验加载速度、夹持方式、样品状态调节等条件均需严格按照相应标准执行,必要时可结合产品图纸、技术协议或双方约定的验收准则进行结果判定,确保检测数据的准确性与可比性。
检测仪器
为保障缠绕式垫片焊点强度检测结果的科学性与准确性,检测过程通常配置以下主要仪器设备:
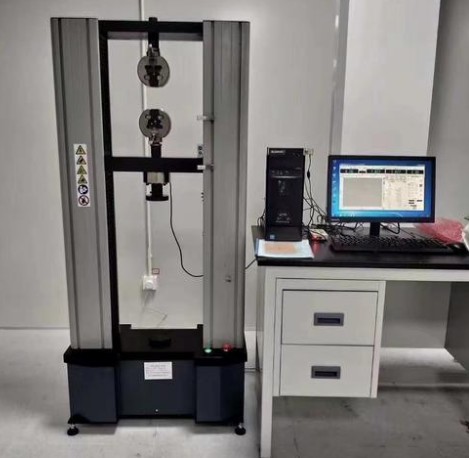
- 电子万能试验机:配备拉伸、剪切专用夹具,用于焊点抗拉强度、剪切强度及剥离强度的定量测试;
- 扭矩测试仪或扭转试验机:用于焊点抗扭性能的测定,可精确记录失效扭矩及扭转角度;
- 金相显微镜:配数码成像系统,用于焊点熔合状态观察、熔深测量及热影响区组织分析;
- 金相制样设备:包括切割机、镶嵌机、磨抛机等,用于金相试样的规范化制备;
- 渗透检测装置:包括渗透剂、显像剂及紫外线灯等,用于焊点表面裂纹类缺陷的检测;
- 精密测量器具:如游标卡尺、千分尺、工具显微镜、影像测量仪等,用于焊点尺寸与分布的精确测量;
- 放大镜与工业内窥镜:用于焊点外观质量的辅助检查与记录;
- 环境模拟设备:如高低温箱、恒温恒湿箱等,用于需要经受环境条件处理后进行的焊点性能考核。
应用领域
缠绕式垫片焊点强度检测服务于众多对密封安全要求较高的行业领域,主要包括:
- 石油化工行业:炼油装置、乙烯装置、化肥装置等高温高压法兰密封系统的垫片质量控制;
- 电力能源行业:火电厂锅炉、汽轮机及辅机系统,核电常规岛设备法兰连接用垫片的检测;
- 天然气与管道输送行业:长输管道、站场阀门及计量系统法兰密封垫片的安全评价;
- 冶金行业:高炉、转炉、余热回收等高温工况设备密封垫片的检验;
- 船舶制造行业:船舶动力系统、管系法兰连接用垫片的入级检验与质量控制;
- 制药与食品行业:卫生级管道、反应釜等设备对垫片结构完整性的要求验证;
- 航空航天与军工领域:特种装备密封系统中关键垫片焊点可靠性的专项检测;
- 垫片生产制造行业:企业出厂检验、型式试验、新产品研发验证及第三方质量验证。
常见问题
问题一:缠绕式垫片焊点强度检测的检测周期是多久?
缠绕式垫片焊点强度检测的周期一般为7-15个工作日。具体完成时间会受到多种因素影响,包括检测项目的数量与类型、送检样品的数量、所选检测方法的复杂程度、是否需要进行金相分析等耗时较长的项目,以及实验室当时的排样情况等。若样品数量较多或检测项目较为全面,周期可能相应延长;如客户有紧急需求,也可与实验室沟通加急安排,缩短检测周期。建议在送检前明确检测需求,以便合理规划时间。
问题二:缠绕式垫片焊点强度检测的检测价格是多少?
缠绕式垫片焊点强度检测的费用受多方面因素综合影响,主要包括所选择的检测项目种类与数量、采用的检测方法、送检样品的数量、检测周期的要求(如是否加急)以及是否需要出具特定形式的报告等。不同的检测组合对应的检测工作量差异较大,因此无法一概而论。建议您在送检前与我们联系,说明具体的检测需求与样品情况,我们将根据实际检测方案为您提供准确的报价信息。
问题三:缠绕式垫片焊点强度检测测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力范围覆盖垫片类密封制品的多项力学性能与理化检测项目。同时,我们组建了专业的检测技术团队,检测人员具备丰富的密封元件检测经验,并配置了电子万能试验机、金相显微镜等完善的仪器设备,能够按照相关标准规范开展缠绕式垫片焊点强度检测,保障检测过程的规范性与检测结果的可靠性,为客户的各类检测需求提供有力支撑。
问题四:缠绕式垫片焊点强度检测主要依据哪些标准?
缠绕式垫片焊点强度检测通常参照相关的国家标准、行业标准以及客户提供的技术协议或产品图纸执行,常见依据包括缠绕式垫片产品标准中对焊点牢固度的要求、金属垫片通用试验方法标准以及金属材料焊点力学性能试验方法等。由于不同行业、不同客户对焊点质量的要求可能存在差异,检测前会与委托方确认执行标准与验收准则,确保检测依据准确、判定结果有效。
问题五:焊点强度不合格的常见原因有哪些?
焊点强度不合格的常见原因主要包括:焊接参数设置不当,如焊接电流过大导致烧穿或过小导致未熔合;焊接电极磨损或压力不足,造成虚焊、假焊;缠绕带或定位环表面存在油污、氧化层等污染物,影响焊接结合质量;焊点数量不足、分布不均或间距超出设计要求;焊接后搬运、校形等工序操作不当引起焊点受损等。通过检测发现不合格后,建议从人、机、料、法、环等方面排查原因并改进焊接工艺。
问题六:送检时对缠绕式垫片样品有哪些要求?
送检样品应能代表待检批次的实际质量水平,建议按批次抽样原则抽取规定数量的垫片样品,样品应保持表面清洁、无机械损伤和腐蚀痕迹,避免影响检测结果的准确性。送检时请提供样品的规格型号、材质信息、执行标准或技术要求,如有特殊检测需求(如指定载荷、指定判定准则)也应一并说明。对于失效分析类样品,建议保留失效原始状态并说明失效背景,以便检测更有针对性。
问题七:缠绕式垫片焊点强度检测报告一般包含哪些内容?
检测报告通常包含以下内容:委托单位信息、样品名称规格及编号、检测依据的标准与方法、检测项目与检测条件、检测仪器设备信息、检测结果数据、焊点破坏形式描述、结果判定结论以及报告编制、审核、批准人员签字和报告日期等。报告内容客观、准确地反映样品的焊点质量状况,可供委托方用于产品质量评价、出厂验收、工程验收或质量追溯等多种用途。