钻杆特殊螺纹扭转疲劳试验
旗下实验室资质

CMA资质认定
中国计量认证
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
会员理事单位
理事单位
技术概述
钻杆是石油天然气钻井工程中传递钻压、输送钻井液和传递动力的核心钻具,在钻井过程中长期承受拉伸、压缩、弯曲、扭转以及振动冲击的复合交变载荷。其中,扭转载荷尤为突出,特别是在定向井、水平井和大位移井钻井作业中,钻柱需要传递巨大的扭矩,螺纹连接部位由于几何形状突变、螺纹牙根应力集中以及上扣预紧力的共同作用,成为整个钻柱系统中最容易发生疲劳失效的薄弱环节。
特殊螺纹(又称高抗扭螺纹、优质接头螺纹)是为了满足苛刻钻井工况而发展起来的非API标准螺纹连接形式。与常规API螺纹相比,特殊螺纹通常采用双台肩结构、优化设计的螺纹牙型以及金属对金属密封结构,具有更高的抗扭强度、更好的抗疲劳性能和更可靠的密封能力,被广泛应用于深井、超深井、大位移井、水平井以及含腐蚀介质的苛刻油气井中。
钻杆特殊螺纹扭转疲劳试验是指在规定的循环扭矩载荷条件下,对特殊螺纹连接试样进行反复扭转加载,测定其疲劳寿命、疲劳强度,绘制扭矩—寿命(S-N)曲线,并对疲劳失效模式进行分析的检测活动。通过该试验,可以评价特殊螺纹接头的抗扭转疲劳设计水平,验证制造质量,优化上扣扭矩等工艺参数,为产品设计改进、质量验收和现场安全使用提供科学依据,有效预防钻杆刺漏、脱扣、断裂等井下事故的发生。
检测样品
钻杆特殊螺纹扭转疲劳试验的检测样品通常包括以下几类:
- 全尺寸螺纹连接试样:由钻杆管体与公、母接头按现场上扣方式机紧组装而成的整段试样,最能真实反映实际连接状态下的疲劳行为,是型式试验和验收试验的主要试样形式;
- 单个螺纹接头配合副试样:仅由公接头与母接头组成的试验样品,多用于产品筛选和结构对比研究;
- 带摩擦焊区试样:包含钻杆管体与接头之间摩擦焊缝及热影响区的试样,用于评价焊接区域在扭转交变载荷下的疲劳性能;
- 机加工小型试样:从管体或接头实物上切取材料加工而成的标准扭转疲劳试样,用于测定材料的扭转疲劳基础性能,为全尺寸试验提供参数支持。
按状态划分,样品可分为新制样品、服役后样品和修复后样品三类。新制样品用于出厂检验和型式试验;服役后样品用于剩余寿命评估和失效原因分析;修复后样品用于验证修复工艺的质量恢复效果。
样品数量根据试验目的确定。若需测定完整的S-N曲线,一般每个扭矩水平需要3件以上平行试样,并采用多个扭矩水平进行成组试验;若采用升降法测定条件疲劳极限,还需按照相应统计方案追加试样。试验前应对样品逐件编号,复核螺纹几何参数,清洗螺纹表面并按规定的上扣扭矩进行机紧,确保各试样的初始状态一致。
检测项目
钻杆特殊螺纹扭转疲劳试验涉及的主要检测项目包括:
- 螺纹几何参数复核:锥度、螺距、牙型高度、牙型半角、紧密距、密封面直径、台肩面垂直度等;
- 材料基础性能验证:化学成分分析、拉伸性能、硬度、冲击韧性等;
- 恒幅扭转疲劳寿命测定:在给定平均扭矩和扭矩幅条件下测定疲劳破坏循环次数;
- S-N曲线测定与条件疲劳极限(疲劳强度)确定;
- 变幅载荷或程序谱载荷扭转疲劳试验,模拟实际钻井工况载荷历史;
- 拉扭复合疲劳试验,评价拉伸与扭转载荷耦合作用下的疲劳性能;
- 疲劳过程中的扭矩—转角滞回曲线监测与扭转刚度退化分析;
- 疲劳后剩余性能测试:剩余抗扭强度、剩余上扣扭矩、密封完整性复检等;
- 失效分析:裂纹萌生位置判定、扩展路径观察、断口宏微观形貌分析、金相组织检验等。
检测方法
试验前,首先对样品进行外观检查、尺寸测量和无损检测,确认样品不存在肉眼可见缺陷和超标内部缺陷;随后复核螺纹各项几何参数,按标准规定或委托方要求的上扣扭矩对螺纹连接进行机紧,并记录上扣扭矩—圈数曲线,作为试验初始状态的原始记录。
试验时,将试样正确装夹于扭转疲劳试验机上,严格控制同轴度,避免装夹打滑和附加弯曲应力对结果造成干扰。加载方式一般采用扭矩控制的正弦波循环加载,通过设定平均扭矩、扭矩幅值和载荷比(最小扭矩与最大扭矩之比)实现不同严酷度的加载条件;试验频率根据设备能力和试样尺寸合理选择,并在试验过程中实时监测扭矩、转角、循环次数和滞回曲线。
试验终止判据通常包括:试样发生断裂或出现可见穿透裂纹;扭转刚度下降至初始值的某一规定比例;循环次数达到设定上限(如一千万次)时判为越出。当试样在给定扭矩水平下失效时,记录相应的疲劳寿命;当达到越出循环数仍未失效时,记录为越出数据。
数据处理阶段,采用成组法和升降法相结合的方式拟合S-N曲线,确定给定寿命对应的疲劳强度或条件疲劳极限,并进行必要的统计分析。试验完成后,对失效试样进行断口保护、切取和清洗,借助体视显微镜和扫描电子显微镜观察断口形貌,判断裂纹源位置(如螺纹根部、最后啮合牙、密封面、台肩面等)、裂纹扩展特征和最终瞬断区面积比例,形成完整的失效分析结论。
试验一般参照GB/T 12443《金属材料 扭转疲劳试验方法》、ISO 1352《金属材料 扭矩控制疲劳试验》以及API RP 7G、API Spec 5DP、API Spec 7-2等钻柱设计与钻杆产品相关标准,并结合委托方提出的技术条件执行。
检测仪器
钻杆特殊螺纹扭转疲劳试验需要依托专业化的仪器设备体系,主要包括:
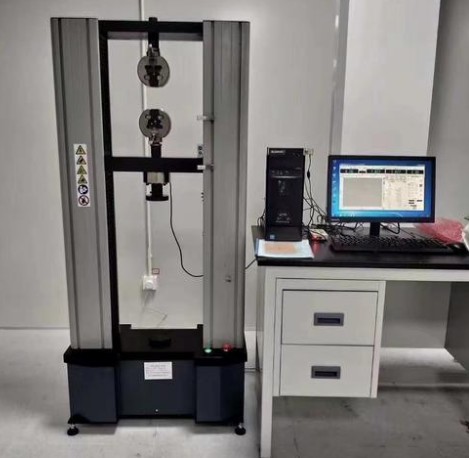
- 电液伺服扭转疲劳试验机:具备大扭矩输出能力,配备闭环控制系统,可实现扭矩或角度控制的循环加载,是全尺寸扭转疲劳试验的核心设备;
- 高精度扭矩传感器与角度编码器:用于实时测量和反馈扭矩、转角信号;
- 多通道数据采集与控制系统:记录循环次数、载荷波形、滞回曲线等试验数据;
- 螺纹单项参数测量仪、轮廓仪、三坐标测量机:用于螺纹几何参数的精确测量;
- 荧光磁粉探伤仪、超声波探伤仪:用于试验前后样品表面及内部缺陷检测;
- 体视显微镜、金相显微镜和扫描电子显微镜(SEM):用于断口宏微观形貌分析和组织检验;
- 拉伸试验机、冲击试验机、硬度计:用于材料基础力学性能验证;
- 带扭矩监控的上扣设备:用于按规范完成螺纹机紧作业。
应用领域
钻杆特殊螺纹扭转疲劳试验的应用领域十分广泛,主要包括:
- 油气勘探开发领域:常规直井、深井超深井、大位移井、水平井、页岩气井等钻井作业中钻具的选型评价与质量验收;
- 地热钻井、科学钻探等特殊钻井工程;
- 特殊螺纹接头生产企业的产品研发、结构优化、型式试验和出厂检验;
- 钻具租赁、维修与再制造企业的入厂验收、修复质量评估和剩余寿命预测;
- 钻井井下事故调查、钻杆失效分析和技术争议仲裁;
- 高校及科研院所开展螺纹连接力学行为与疲劳机理研究;
- 贸易交接过程中的第三方质量验证与技术文件支持。
常见问题
问题一:钻杆特殊螺纹扭转疲劳试验的检测周期是多久?
钻杆特殊螺纹扭转疲劳试验的检测周期一般为7-15个工作日。实际周期会受到多方面因素的影响:一是检测项目的数量,若在疲劳试验之外还增加螺纹参数测量、材料性能验证、断口分析等项目,周期会相应延长;二是样品数量,S-N曲线测定通常需要多组平行试样依次完成,样品越多耗时越长;三是试验方法本身的复杂程度,高周疲劳试验单件样品的加载时间可能达到数天,失效寿命越长占用设备时间越久;四是是否需要加急处理。如对周期有特殊要求,建议提前与检测机构沟通,合理安排试验排期。
问题二:钻杆特殊螺纹扭转疲劳试验的检测价格是多少?
钻杆特殊螺纹扭转疲劳试验的价格受多种因素综合影响,无法一概而论。主要影响因素包括:检测项目的范围,例如仅做单一扭矩水平下的寿命测定,还是完成完整S-N曲线及条件疲劳极限测定;试验方法的复杂程度,全尺寸试验与小型试样试验、恒幅加载与谱载荷加载的成本投入差别较大;样品的数量与尺寸规格,大规格全尺寸接头对设备能力要求更高;检测周期的要求,是否需要加急也会影响整体费用构成。建议在委托前向检测机构详细说明具体需求,获取针对性的报价方案。
问题三:钻杆特殊螺纹扭转疲劳试验测试需要什么资质?
钻杆特殊螺纹扭转疲劳试验属于专业性很强的力学性能检测项目,对检测机构的资质和能力有较高要求。我们旗下拥有CMA和CNAS资质,能力范围覆盖金属材料及钻具产品的相关力学性能检测项目。同时,我们建有专业化的扭转疲劳试验平台,配备大扭矩伺服试验系统和完整的配套仪器,技术团队在钻具检测领域积累了丰富的工程经验,能够按照相关标准和委托方技术条件科学规范地完成试验,确保检测数据的准确性和公正性。
问题四:扭转疲劳试验与静扭转试验有什么区别?
静扭转试验是对试样施加逐渐增大的单向扭矩,直至试样失效或达到规定扭矩,主要用于测定接头的极限抗扭强度和扭矩—转角特性;而扭转疲劳试验施加的是周期性往复变化的扭矩载荷,关注的是试样在交变载荷作用下裂纹萌生和扩展的过程,核心指标是疲劳寿命和疲劳强度。钻井过程中钻柱承受的正是交变或脉动扭矩,因此扭转疲劳试验更贴近实际服役工况,是评价螺纹接头长期可靠性的关键手段,两者在检测目的和评价指标上互为补充。
问题五:试验过程中如何判定试样发生疲劳失效?
疲劳失效的判定通常采用多重判据综合确定:一是直接判据,即试样发生断裂、出现可见裂纹或连接发生明显松动;二是间接判据,即通过实时监测的扭转刚度或扭矩—转角滞回曲线发现刚度下降至初始值的规定比例(例如下降10%),表明试样内部已产生显著裂纹;三是越出判据,即循环次数达到设定上限(如一千万次)仍未出现上述现象时,判为越出并终止试验。试验后还会通过磁粉探伤和断口观察对失效位置和失效模式进行确认,保证判定结果的可靠性。
问题六:全尺寸试验与小试样试验应该如何选择?
小试样试验成本低、周期短、数据规律性好,适合进行材料级别的疲劳性能筛选和制造工艺对比研究;但小试样无法反映真实螺纹连接的应力集中状态、上扣预紧力分布、螺纹啮合行为和台肩接触状况。全尺寸试验直接采用管体与接头组装的实物试样,能够真实再现连接部位在服役状态下的受力和失效行为,是产品定型、验收和失效分析的首选方式,但对设备能力和试验成本的要求更高。工程实践中通常将两者结合使用:先通过小试样获取材料基础数据,再以全尺寸试验进行验证和综合评价。
问题七:服役后的旧钻杆可以通过扭转疲劳试验评估剩余寿命吗?
可以。对服役后的旧钻杆,可在外观检查和无损检测的基础上,从管体、接头关键部位取样开展扭转疲劳试验,测定其当前状态下的疲劳性能,并与新管的理论或实测数据进行对比,评估疲劳性能的退化程度。结合历史载荷资料和损伤累积分析方法,可为旧钻杆的继续使用、降级使用或报废处理提供技术依据。需要说明的是,剩余寿命评估结果与取样位置、服役历史记录的完整性密切相关,建议委托检测时尽量提供钻杆的服役井史、工况和累计进尺等信息,以提高评估结论的准确性和工程参考价值。