半轴扭转疲劳高周疲劳测试
技术概述
半轴是汽车传动系统中位于差速器与驱动轮之间的关键传力部件,其主要功能是将差速器输出的扭矩传递给车轮,驱动车辆行驶。在车辆起步、加速、制动以及复杂路面行驶过程中,半轴长期承受交变扭转载荷的反复作用,其工作状态直接关系到整车的动力传递效率与行驶安全性。由于半轴在服役过程中承受的载荷循环次数通常高达数十万甚至数百万次,属于典型的高周疲劳失效范畴,因此开展半轴扭转疲劳高周疲劳测试对评估其疲劳寿命和可靠性具有重要意义。
高周疲劳是指材料在远低于屈服强度的循环应力作用下,经过较大循环次数(一般超过10万次)后发生的疲劳失效形式。半轴扭转疲劳高周疲劳测试通过在试验设备上对半轴施加规定幅值的交变扭矩,模拟其实际服役中的扭转载荷状态,测定半轴在不同扭矩水平下的疲劳寿命,绘制扭矩-寿命(T-N)曲线,确定扭转疲劳极限,从而为产品设计、材料选择、工艺改进和质量验收提供科学依据。
半轴的疲劳失效通常起源于应力集中部位,如花键齿根、轴颈过渡圆角、油孔边缘以及焊接热影响区等位置。通过扭转疲劳测试,不仅可以获得半轴的整体疲劳性能数据,还可以暴露设计缺陷、材料夹杂、热处理不当、加工刀痕等制造质量问题,是汽车零部件开发验证和质量控制中不可缺少的试验环节。
检测样品
半轴扭转疲劳高周疲劳测试的检测样品通常为实际产品或与产品同材料、同工艺、同结构的试制件。为保证测试结果的代表性和可比性,送检样品应满足以下要求:
- 样品应为按照正常生产工艺制造的合格产品,表面不得有磕碰、锈蚀、裂纹等可见缺陷;
- 样品数量应满足试验方案要求,用于绘制T-N曲线时建议每个扭矩水平不少于3~5件;
- 样品的花键部位、法兰盘等连接部位应保持完好,确保与试验夹具可靠配合;
- 送检时应提供样品的基本信息,包括材料牌号、热处理状态、表面处理方式、设计扭矩和设计寿命等;
- 对于空心半轴、带等速万向节的半轴总成等特殊结构,应说明结构特点以便制定专项试验方案。
常见的检测样品类型包括实心半轴、空心轻量化半轴、花键式半轴、法兰式半轴以及带轴头螺纹的半轴等,覆盖乘用车、商用车、工程机械和农业装备等多种车型的驱动桥半轴。
检测项目
半轴扭转疲劳高周疲劳测试涉及的主要检测项目如下:
- 扭转疲劳寿命测试:在规定扭矩幅值下测定半轴发生疲劳失效时的循环次数;
- 扭转疲劳极限测定:通过升降法或成组法确定半轴在指定循环基数(如100万次或300万次)下不发生失效的最大扭矩幅值;
- 扭矩-寿命(T-N)曲线绘制:在多个扭矩水平下进行试验,拟合获得半轴的疲劳寿命曲线;
- 静扭强度测试:作为疲劳测试的配套项目,测定半轴在单调递增扭矩作用下的最大承受扭矩和失效形式;
- 扭转刚度测试:测定半轴在弹性范围内的扭矩与扭角关系,评估其抗扭变形能力;
- 硬度及硬化层深度检测:对半轴表面硬度、渗碳层或感应淬火层深度进行测量,辅助判断疲劳性能;
- 失效分析:对疲劳断裂样品进行断口宏观和微观分析,确定疲劳源位置、裂纹扩展路径及失效原因。
检测方法
半轴扭转疲劳高周疲劳测试一般在室温环境下进行,采用扭矩控制的加载方式,使半轴承受恒定幅值的交变或脉动扭转载荷。典型的试验流程包括以下几个方面:
首先是试验前准备。对样品进行外观检查和尺寸测量,记录花键参数、轴径、总长等关键尺寸,并根据产品设计扭矩和静扭强度数据确定疲劳试验的各级扭矩水平。一般最高一级扭矩对应的疲劳寿命约为1万~10万次,最低一级扭矩应能使半轴达到指定循环基数而不失效。
其次是安装与夹持。将半轴两端分别固定于扭转疲劳试验机的夹头中,确保花键或法兰与夹具配合良好,避免安装偏心引入附加弯曲应力。对于带法兰盘的半轴,通常采用螺栓连接方式固定;对于花键半轴,采用专用花键套进行过渡连接。
然后施加载荷。按设定的平均扭矩和扭矩幅值施加交变扭转载荷,加载波形通常为正弦波,载荷比可为零(脉动循环)或负一(对称循环),具体依据产品技术条件确定。试验频率的选择既要保证试验效率,又要避免样品发热和共振对结果的影响。
试验过程中连续监控扭矩、扭角和循环次数,观察样品表面是否出现裂纹。当出现下列情形之一时判为失效:样品完全断裂;出现肉眼可见的疲劳裂纹或经无损检测发现超过规定尺寸的裂纹;在恒定扭矩下扭角异常增大、刚度下降超过规定值。试验结束后记录失效位置、失效模式和循环次数,并进行断口分析。
数据处理阶段,采用成组法和升降法相结合的方式处理试验数据,通过统计分析拟合T-N曲线并确定疲劳极限,评价半轴的疲劳性能是否满足设计要求。测试依据的标准主要包括QC/T 293《汽车半轴技术条件》、GB/T 10128《金属材料 室温扭转试验方法》以及各整车企业的企业标准。
检测仪器
半轴扭转疲劳高周疲劳测试所用的主要仪器设备包括:
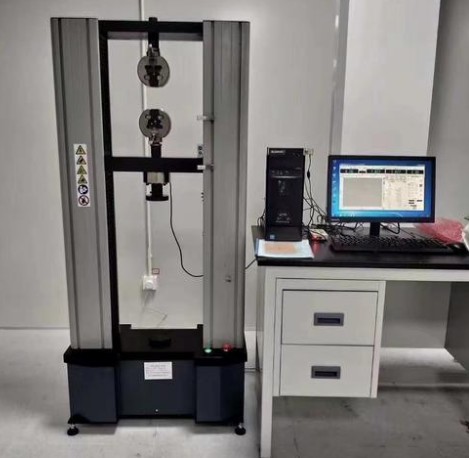
- 扭转疲劳试验机:配备伺服电机或电液伺服加载系统,可实现扭矩闭环控制,扭矩范围和试验频率满足不同规格半轴的测试需求;
- 扭矩传感器与角度传感器:用于实时测量施加的扭矩和扭转角度,保证加载精度和数据可靠性;
- 专用夹具:包括花键套、法兰连接盘、过渡法兰等,保证半轴装夹的同轴度和传扭可靠性;
- 静扭试验机:用于测定半轴的静扭转强度、最大扭矩和极限扭角;
- 无损检测设备:如磁粉探伤仪、渗透检测装置,用于试验过程中和试验后表面裂纹的检查;
- 显微分析设备:包括体视显微镜、扫描电子显微镜,用于断口形貌观察和疲劳源分析;
- 硬度计与金相设备:用于维氏硬度、表面硬化层深度及显微组织检验。
所有试验设备均定期进行计量校准,加载系统控制精度和传感器测量不确定度满足相关标准要求,确保试验数据准确、可追溯。
应用领域
半轴扭转疲劳高周疲劳测试的应用领域十分广泛,主要包括:
- 汽车制造业:乘用车、商用车驱动桥半轴的开发验证、型式试验和出厂抽检;
- 新能源汽车行业:电动汽车驱动半轴、电机输出轴等传动部件的疲劳性能评估;
- 工程机械领域:装载机、挖掘机、起重机等设备的驱动半轴和传动部件检验;
- 农业机械领域:拖拉机、收割机等农机驱动桥半轴的质量控制;
- 零部件配套行业:半轴生产企业的产品研发、工艺改进、材料替代验证及质量鉴定;
- 科研与教学:高校和科研院所开展金属材料扭转疲劳行为、疲劳寿命预测模型等研究。
常见问题
问题一:半轴扭转疲劳高周疲劳测试的检测周期是多久?
半轴扭转疲劳高周疲劳测试的检测周期一般为7-15个工作日。实际周期会受到多种因素影响,包括检测项目的数量、送检样品的数量、试验方法的复杂程度等。由于高周疲劳测试本身需要累积数十万乃至上百万次的循环加载,单个样品的试验时间可能较长;若需要绘制完整的T-N曲线或采用升降法测定疲劳极限,所需样品数量多,周期会相应延长。此外,如果客户有加急需求,实验室可以根据设备排期情况安排加急测试,缩短交付时间。具体周期建议在委托检测时与实验室沟通确认。
问题二:半轴扭转疲劳高周疲劳测试的检测价格是多少?
半轴扭转疲劳高周疲劳测试的价格受多方面因素影响,无法一概而论。主要影响因素包括检测项目的数量与类型(如仅做单一扭矩水平下的寿命验证,还是需要绘制完整T-N曲线并测定疲劳极限)、采用的试验方法、送检样品数量、试验占机时长以及检测周期要求等。样品规格越大、试验项目越全面、周期要求越紧迫,相应的测试投入也越高。如需了解具体报价,建议提供样品信息和测试需求,联系我们的技术顾问获取针对性的报价方案。
问题三:半轴扭转疲劳高周疲劳测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力范围覆盖金属材料及汽车零部件的力学性能与疲劳性能测试,能够按照国家标准、行业标准及企业标准开展半轴扭转疲劳高周疲劳测试。实验室配备了专业的技术团队和先进的扭转疲劳试验设备,工程师具有丰富的零部件疲劳测试经验,可为客户提供从试验方案设计、测试执行到数据分析的一站式技术服务,确保测试过程规范、数据准确可靠,满足客户质量验收、产品研发和供应商审核等多场景需求。
问题四:半轴扭转疲劳试验中的失效判据是什么?
半轴扭转疲劳试验中,通常以下列情况之一作为失效判据:一是样品发生完全断裂;二是样品表面出现肉眼可见的疲劳裂纹,或经磁粉、渗透等无损检测发现超过规定尺寸的裂纹;三是在恒定扭矩幅值下扭角持续增大、扭转刚度下降超过规定比例;四是在指定循环基数内在考核部位出现开裂。具体判据应根据产品技术条件或委托协议确定,并在试验方案中事先明确,保证试验结果的判定有据可依。
问题五:高周疲劳测试一般选择多大的循环基数?
循环基数的选取与产品的设计寿命和技术要求有关。对于半轴这类长寿命传动部件,高周疲劳测试常用的循环基数为100万次或300万次,部分标准或企业规范也可能规定50万次或其他循环数。若半轴在指定扭矩幅值下达到循环基数而未出现失效,可判定其通过该扭矩水平的疲劳考核。循环基数的确定应结合整车厂技术要求、实际服役工况积累的载荷数据和标准规定综合商定,避免过高或过低造成误判。
问题六:影响半轴扭转疲劳寿命的主要因素有哪些?
影响半轴扭转疲劳寿命的因素较多,主要包括:材料的纯净度和力学性能水平;热处理质量,如淬透性、表面硬度和硬化层深度是否合理;结构设计因素,如花键齿根圆角、轴颈过渡圆角、油孔位置等引起的应力集中;加工质量,如表面粗糙度、刀痕、磨削烧伤等表面缺陷;表面强化工艺,如滚压、喷丸引入的残余压应力状态;以及装配使用过程中的过载、冲击和腐蚀等服役条件。通过疲劳测试结合断口分析,可以识别影响寿命的主导因素,为产品改进提供方向。
问题七:测试报告一般包含哪些内容?
半轴扭转疲劳高周疲劳测试报告通常包含以下内容:样品信息(名称、规格型号、材料牌号、数量及编号);委托方信息及检测依据的标准名称编号;试验设备与试验条件(扭矩幅值、平均扭矩、载荷比、加载频率、波形、循环基数等);试验结果(各样品的循环次数、失效部位与失效模式);数据处理结果(T-N曲线、疲劳极限及统计分析结论);必要时附断口分析结果;以及最终的检测结论与改进建议。报告经编制、审核签发后交付委托方,可作为产品质量评价、研发验证和技术改进的重要依据。