扭转疲劳腐蚀裂纹分析
技术概述
扭转疲劳腐蚀裂纹分析是材料失效分析领域中一项综合性极强的检测技术,主要针对在扭转载荷与腐蚀介质共同作用下产生裂纹的金属零部件开展系统化研究。在实际工程应用中,许多轴类、管类及传动类部件长期处于交变扭矩的工作状态,同时又暴露于潮湿、盐雾、酸性或碱性等腐蚀环境之中,扭转应力与腐蚀介质的协同作用会显著加速裂纹的萌生与扩展,最终可能导致部件突然断裂,引发严重的设备事故甚至安全事故。
扭转疲劳腐蚀裂纹的形成机理较为复杂。单纯扭转疲劳裂纹通常起源于表面应力集中区域,与轴线呈约45度角方向扩展,这是由于扭转条件下最大正应力作用在45度螺旋面上所致。而当腐蚀介质参与后,腐蚀坑会成为裂纹源,腐蚀产物与疲劳损伤相互促进,形成典型的腐蚀疲劳特征。裂纹扩展速率往往比纯机械疲劳快数倍,且断口形貌呈现出疲劳辉纹与腐蚀产物混杂、二次裂纹增多、裂纹分叉明显等特点。通过扭转疲劳腐蚀裂纹分析,可以准确判定裂纹的起源位置、扩展路径、扩展速率,判别失效模式是腐蚀主导还是疲劳主导,进而为改进设计、优化材料选择、调整制造工艺以及制定维护策略提供科学依据。
该项分析技术融合了无损检测、断口分析、金相检验、化学分析、力学性能测试等多种手段,从宏观到微观、从定性到定量地对裂纹进行全面剖析,是装备制造、能源电力、石油化工、交通运输等行业保障关键部件安全运行的重要技术支撑。
检测样品
扭转疲劳腐蚀裂纹分析适用的样品范围广泛,涵盖各类承受扭转载荷且工作环境具有腐蚀性的金属部件,常见样品包括:
- 传动系统部件:汽车传动轴、半轴、万向节叉、变速器输出轴、取力器轴等;
- 动力机械部件:曲轴、凸轮轴、涡轮轴、压缩机轴、泵轴、搅拌器轴等;
- 石油钻采工具:钻杆、钻铤、方钻杆、螺杆钻具传动轴、抽油杆等;
- 弹簧类零件:扭杆弹簧、稳定杆、扭簧、板弹簧等;
- 电力与风电部件:风力发电机组主轴、齿轮箱高速轴、发电机转轴等;
- 船舶与海洋部件:船舶推进轴系、螺旋桨轴、舵杆、系泊部件等;
- 失效残骸与断件:断裂后的轴类残件、断口试样、裂纹区域取样的块状样品等。
送检样品应尽量保留原始状态,避免对断口和裂纹区域进行清洗、打磨或对接处理,以便获取最真实的一手失效信息。若部件体积较大,可在专业人员指导下进行取样切割,切割位置应远离裂纹区域,防止热影响破坏断口微观形貌。
检测项目
扭转疲劳腐蚀裂纹分析围绕裂纹特征、材料性能与腐蚀因素三大主线设置检测项目,主要包括:
- 裂纹宏观分析:裂纹位置、走向、长度、深度、数量及分布特征的观察与记录;
- 断口宏观与微观分析:断裂源识别、扩展区与瞬断区划分、疲劳弧线与辉纹观察、腐蚀痕迹判别;
- 裂纹微观形貌分析:裂纹起源方式(点蚀坑、夹杂、加工缺陷等)、扩展路径(穿晶或沿晶)、分叉与二次裂纹特征;
- 金相组织检验:基体组织、晶粒度、脱碳层、表面处理层及热影响区组织评价;
- 腐蚀产物分析:腐蚀产物成分、结构及分布的定性与定量分析;
- 材料化学成分分析:基材及关键元素含量测定,判断材料是否符合牌号要求;
- 力学性能测试:硬度、拉伸性能、冲击韧性、扭转强度等指标的测定;
- 表面质量检查:表面粗糙度、表面缺陷、镀层或涂层完整性检查;
- 残余应力测试:表面残余应力分布及其对裂纹萌生影响的评估;
- 失效机理判定与疲劳寿命评估:综合各项数据判定失效模式,分析裂纹扩展规律。
检测方法
针对不同的分析目的与样品状态,扭转疲劳腐蚀裂纹分析采用多层次、多方法相结合的技术路线:
无损检测方法:在不对样品造成破坏的前提下探测裂纹的存在与分布。磁粉检测适用于铁磁性材料表面及近表面裂纹的显示;渗透检测可用于各类金属材料表面开口裂纹的检出;超声检测(含TOFD、相控阵技术)能够对内部裂纹进行定位、定量测量,测定裂纹深度与走向;涡流检测适合管棒类部件表面裂纹的快速扫查。
断口分析方法:将断裂面打开或取样后,先通过体视显微镜进行宏观断口观察,识别断裂源区、裂纹扩展区与最终断裂区,再利用扫描电子显微镜对断口进行高倍观察,分析疲劳辉纹、腐蚀坑、二次裂纹、泥纹花样等微观特征,判断疲劳与腐蚀在断裂过程中各自的作用比重。
金相分析方法:在裂纹附近取样、镶嵌、磨抛并侵蚀后,利用金相显微镜或电子显微镜观察裂纹的萌生位置、扩展路径、尖端形态以及基体显微组织,判断材料冶金质量、热处理状态是否存在异常。
成分与腐蚀产物分析方法:采用直读光谱、红外碳硫分析仪等测定材料化学成分,利用能谱分析、X射线衍射等手段确定腐蚀产物的元素组成与物相结构,为腐蚀介质类型判定提供线索。
力学性能测试方法:通过硬度试验、拉伸试验、冲击试验以及扭转试验等,评价材料的力学性能水平,排查材料性能不达标导致早期开裂的可能性。
模拟验证方法:必要时可开展扭转疲劳试验与腐蚀环境模拟试验,复现裂纹产生条件,验证失效机理推断的准确性,为改进措施提供直接证据。
检测仪器
扭转疲劳腐蚀裂纹分析依托一系列先进的检测仪器设备,确保分析结果的准确性与可靠性:
- 扫描电子显微镜(SEM):断口微观形貌观察、裂纹扩展机理分析的核心设备,配合能谱仪可实现微区成分分析;
- 能谱仪(EDS/EDX):断口微区、腐蚀产物及夹杂物的元素成分定性定量分析;
- X射线衍射仪(XRD):腐蚀产物物相结构鉴定及残余应力测试;
- 金相显微镜:显微组织观察、裂纹路径分析、晶粒度评定;
- 体视显微镜:断口宏观形貌观察、裂纹起源区初步定位;
- 超声波探伤仪/相控阵超声检测仪:内部裂纹检测、裂纹深度与长度定量测量;
- 磁粉探伤设备:铁磁性材料表面及近表面裂纹显示;
- 荧光渗透检测系统:非多孔材料表面开口裂纹检出;
- 涡流检测仪:导电材料表面裂纹快速检测;
- 扭转疲劳试验机:扭转载荷条件下的疲劳性能测试与裂纹复现试验;
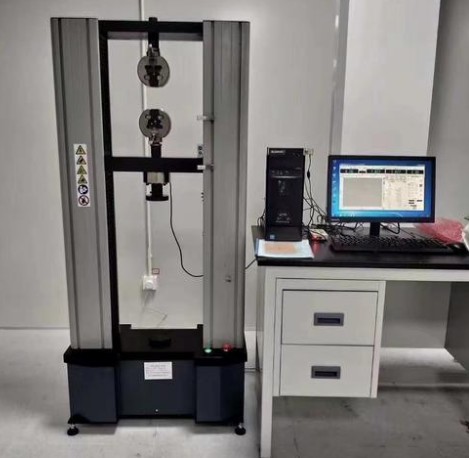
- 电子万能试验机与冲击试验机:材料拉伸、冲击等力学性能测定;
- 显微硬度计与布洛维硬度计:硬度梯度及整体硬度测试;
- 直读光谱仪与红外碳硫分析仪:材料化学成分快速分析。
应用领域
扭转疲劳腐蚀裂纹分析技术在众多工业领域具有广泛的应用价值:
- 汽车工业:传动轴、半轴、曲轴等关键件的失效分析与质量改进;
- 航空航天:飞机传动系统部件、发动机轴类零件的裂纹分析与安全评估;
- 石油与天然气:钻井工具、井口装置、输送管线相关部件的腐蚀疲劳失效诊断;
- 电力能源:汽轮机、水轮机、风力发电机组轴系部件的状态评估与失效分析;
- 船舶与海洋工程:推进轴系、舵系及海洋平台设备在海水环境下的腐蚀疲劳研究;
- 轨道交通:机车车轴、传动齿轮轴的裂纹检测与寿命评估;
- 通用机械:泵、阀、压缩机、搅拌设备等旋转部件的失效诊断;
- 质量控制与研发:新材料、新工艺开发过程中的扭转腐蚀疲劳性能评价,以及质量纠纷中的第三方技术仲裁支持。
常见问题
问题一:扭转疲劳腐蚀裂纹分析的检测周期是多久?
扭转疲劳腐蚀裂纹分析的检测周期一般为7-15个工作日。具体周期会受到多方面因素的影响:首先是检测项目的数量,若仅开展裂纹宏观检查与基础无损检测,周期相对较短,而涉及断口扫描电镜分析、金相检验、成分分析、力学性能测试等多项内容的综合性失效分析,所需时间会相应延长;其次是样品数量与复杂程度,批量送检或大型部件需要取样加工时,前期准备时间会增加;再次是方法的复杂程度,如需要开展模拟扭转疲劳试验或腐蚀环境复现试验,试验本身耗时较长;此外,若客户有加急需求,可在双方协商的基础上安排优先处理,适当缩短交付时间。建议在送检前与服务人员充分沟通检测需求,以便合理规划时间。
问题二:扭转疲劳腐蚀裂纹分析的检测价格是多少?
扭转疲劳腐蚀裂纹分析的检测费用受多重因素影响,难以一概而论。主要的影响因素包括:检测项目的种类与数量,单纯的裂纹定性检测与包含断口分析、金相分析、成分分析、力学测试在内的全套失效分析,其工作量差异较大;所采用的检测方法,涉及扫描电镜、能谱分析等高端仪器设备的项目,成本相对较高;样品的数量、尺寸及前处理的难易程度,大型部件的切割取样、镶嵌磨抛等均会增加工作量;检测周期的要求,加急服务会产生相应的时间成本;以及是否需要出具数据解读、失效机理判定等深度技术服务。如您有检测需求,欢迎联系我们的客服人员详细说明检测目的与样品情况,我们将根据实际需求为您定制检测方案并提供准确的报价。
问题三:扭转疲劳腐蚀裂纹分析测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力覆盖材料失效分析、无损检测、理化性能测试等多个领域,能够满足不同行业客户对检测权威性与规范性的要求。我们的技术团队由经验丰富的失效分析工程师、无损检测人员及材料学专业人员组成,具备处理各类复杂扭转疲劳腐蚀裂纹案例的能力。实验室配置了扫描电子显微镜、能谱仪、相控阵超声检测仪、扭转疲劳试验机等先进的仪器设备,为分析结果的准确性提供了硬件保障。整个检测流程严格按照标准化规范执行,从样品接收、检测实施到数据分析均有完善的质量控制体系,欢迎有需求的客户前来咨询洽谈。
问题四:扭转疲劳腐蚀裂纹与单纯的扭转疲劳裂纹有什么区别?
两者的区别主要体现在裂纹起源、扩展特征及断口形貌方面。单纯扭转疲劳裂纹通常起源于表面应力集中部位,如键槽、台阶、加工刀痕等位置,裂纹面与轴线大致呈45度角,断口相对洁净,微观上可见清晰的疲劳辉纹;而扭转疲劳腐蚀裂纹往往起源于腐蚀坑或点蚀缺陷处,腐蚀介质的参与使裂纹扩展速率明显加快,断口上常附着腐蚀产物,微观形貌中疲劳辉纹与腐蚀特征混杂出现,可见泥纹花样、二次裂纹及裂纹分叉现象,裂纹扩展路径可能呈现穿晶与沿晶混合的特征。通过系统的断口分析与腐蚀产物检测,可以有效区分这两种失效模式。
问题五:送检扭转疲劳腐蚀裂纹分析样品时需要注意什么?
送检时应注意以下几点:第一,尽量保持部件的原始失效状态,切勿自行清洗断口或对接断裂面,断口上的腐蚀产物与微观形貌是判定失效机理的关键信息;第二,避免断口相互摩擦碰撞,可用柔软材料轻轻保护后妥善包装;第三,若部件过大无法整体送检,应在远离裂纹的区域进行切割取样,切割时采取冷却措施防止热损伤;第四,随样品提供必要的背景信息,包括部件的材质牌号、工作载荷状况、服役年限、运行环境(温度、介质、湿度等)以及失效过程的描述,这些信息对失效分析的准确判定具有重要参考价值;第五,如涉及司法鉴定或质量纠纷用途,应提前说明,以便按照相应程序规范处理样品。
问题六:扭转疲劳腐蚀裂纹分析能否确定裂纹产生的原因?
可以。扭转疲劳腐蚀裂纹分析的核心目标就是查明裂纹产生的根本原因。分析过程通过对裂纹形貌、断口特征、金相组织、化学成分、力学性能及腐蚀产物的系统检测,从设计因素(应力集中、截面突变)、材料因素(成分偏析、组织缺陷、夹杂物超标)、制造因素(加工缺陷、热处理不当、表面处理质量问题)、装配因素(过盈配合不当、对中不良)以及使用因素(超载运行、介质腐蚀性过强、维护缺失)等多个维度进行排查与论证,最终给出科学、严谨的失效原因判定,并提出针对性的改进建议,帮助客户从源头预防同类问题再次发生。
问题七:如何预防零部件发生扭转疲劳腐蚀裂纹?
预防措施可以从多个方面入手:在材料选择上,优先选用耐腐蚀性能优良、疲劳强度高且纯净度高的材料;在结构设计上,避免截面突变,加大过渡圆角,减少键槽、孔洞等应力集中因素;在制造工艺上,提高表面加工质量,采用喷丸、滚压等表面强化手段引入残余压应力,必要时施加热喷涂、渗镀或涂覆防护涂层隔离腐蚀介质;在使用维护上,避免长期超载运行,定期开展磁粉、超声等无损检测,及时发现早期裂纹,同时做好润滑与防腐管理,控制环境介质的腐蚀性。此外,可结合扭转疲劳腐蚀裂纹分析的结果,针对薄弱环节开展专项改进,全面提升部件的抗疲劳与耐腐蚀能力。