双相钢晶间腐蚀分析
技术概述
双相钢(双相不锈钢)是指固溶态显微组织由铁素体与奥氏体两相组成、且两相比例大体接近的不锈钢材料,典型牌号包括UNS S32304、S31803、S32205、S32750、S32760等,国内常见对应牌号如022Cr23Ni5Mo3N(2205)、022Cr25Ni7Mo4N(2507)等。由于独特的双相组织结构,该类材料兼具铁素体不锈钢的高强度、优异耐氯化物应力腐蚀性能和奥氏体不锈钢的良好韧性、焊接性,被广泛应用于石油化工、海洋工程、造纸、环保等领域的关键设备制造。
晶间腐蚀是一种沿晶粒边界及相界发生的选择性局部腐蚀,其隐蔽性强、危害性大:材料表面往往没有明显的宏观腐蚀痕迹,但晶粒之间的结合力已被破坏,强度和延伸率急剧下降,严重时在外力或内应力作用下发生突发性断裂。双相钢虽然总体耐蚀性能优良,但在敏化温度区间经历不当加热(如焊接热循环失控、热处理不当、中温缓慢冷却)时,晶界和相界可能析出铬的碳化物(M23C6)、氮化物以及σ相、χ相金属间化合物,导致晶界附近形成贫铬区,从而表现出晶间腐蚀敏感性;两相比例失调同样会显著降低材料的耐蚀与力学性能。
双相钢晶间腐蚀分析就是依据相应的国家标准、国际标准或行业标准,通过标准溶液沸腾浸泡试验、电解侵蚀试验以及试验后的弯曲评定、金相组织检查和微观分析手段,系统评价材料或焊接接头的晶间腐蚀倾向,为材料采购验收、焊接工艺评定、产品质量控制以及失效分析提供科学依据。
检测样品
双相钢晶间腐蚀分析可针对原材料、半成品、成品及焊接接头等多种形态的样品开展,常见送检样品包括:
- 双相不锈钢热轧板、冷轧板、卷板及带材;
- 无缝钢管、直缝焊管、螺旋焊管及弯头、三通、大小头等管件;
- 锻件、法兰、阀体及棒材、丝材;
- 精密铸件、离心铸管等铸造产品;
- 对接焊接接头、堆焊层及复合板复层等焊接试件;
- 换热器管束、压力容器筒体等设备上截取的复试样件。
送检时建议注明材料牌号、规格、供货状态、热处理状态及焊接工艺等信息,并根据所选试验方法提供数量充足、尺寸适宜的试样;试样表面应去除氧化皮、油污及其他附着物,需要考核产品原始表面状态时应保留供货表面。
检测项目
围绕双相钢晶间腐蚀敏感性评价,通常可开展以下检测项目:
- 晶间腐蚀敏感性试验(沸腾溶液化学浸泡试验);
- 10%草酸电解侵蚀筛查试验及侵蚀组织(阶梯状、沟状等)判定;
- 试验后弯曲试验及弯曲裂纹评定;
- 腐蚀速率(失重法)计算与评价;
- 金相组织分析:两相比例(铁素体/奥氏体含量)测定;
- σ相、χ相等有害析出相的检测与评级;
- 晶界析出物的扫描电镜观察与能谱微区成分分析;
- 化学成分分析及耐点蚀当量(PREN)核算;
- 硬度、拉伸等配套力学性能测试(按需选做)。
检测方法
双相钢晶间腐蚀分析主要依据以下标准方法执行,可根据产品标准、客户要求或实际使用环境选择合适的方法:
- GB/T 4334《金属和合金的腐蚀 奥氏体及铁素体-奥氏体(双相)不锈钢晶间腐蚀试验方法》:涵盖硫酸-硫酸铁腐蚀试验、硫酸-硫酸铜腐蚀试验、硝酸-氢氟酸腐蚀试验以及草酸电解侵蚀试验等方法,是国内双相钢最常用的评价体系;
- ASTM A262:不锈钢晶间腐蚀敏感性检测系列方法,包含草酸电解侵蚀、硫酸-硫酸铁、硝酸、硫酸-硫酸铜-铜屑等试验方式,部分双相钢产品验收可参照执行;
- ASTM G28:采用硫酸-硫酸铁溶液(方法A)或混合酸溶液(方法B)评价不锈钢及镍基合金的晶间腐蚀敏感性,方法B常用于高合金双相钢;
- ISO 3651-2:硫酸-硫酸铜晶间腐蚀试验方法,适用于产品验收试验;
- 金相分析法:按GB/T 13298等标准对试验前后的组织进行观察,评定侵蚀组织类型、测定两相比例、检查析出相分布。
试验流程一般包括:取样与制样、试样打磨清洗烘干与称量、配置试验溶液并搭建回流沸腾装置、按标准规定时间连续煮沸试验、试验后清洗干燥称量并计算腐蚀速率、进行弯曲评定或金相观察、综合评定晶间腐蚀倾向。对于出现沟状组织、弯曲裂纹或腐蚀速率异常升高的样品,可进一步借助扫描电镜和能谱分析查明析出物类型与晶界贫铬情况,为工艺改进提供依据。
检测仪器
为保证双相钢晶间腐蚀分析结果的准确性和可追溯性,检测过程配备的主要仪器设备包括:
- 带回流冷凝装置的玻璃腐蚀试验装置及智能控温加热系统,用于溶液沸腾浸泡试验;
- 电解侵蚀装置与电化学工作站,用于草酸电解侵蚀试验及电化学辅助评价;
- 金相显微镜及图像分析系统,用于侵蚀组织判定、两相比例测定和析出相检查;
- 扫描电子显微镜(SEM)配能谱仪(EDS),用于微观形貌观察与微区成分分析;
- 分析天平(精度0.1mg),用于腐蚀失重的精确称量;
- 金相试样切割机、镶嵌机、预磨机、抛光机等制样设备;
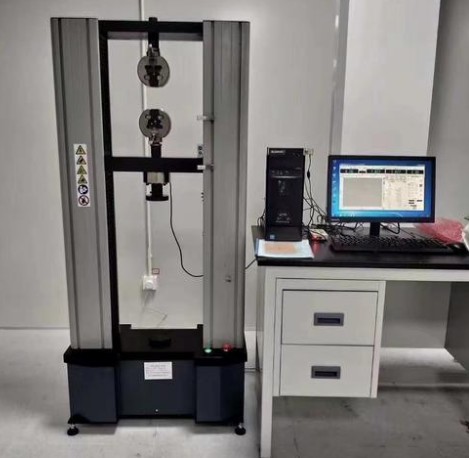
- 电子万能试验机与弯曲试验装置,用于试验后弯曲评定;
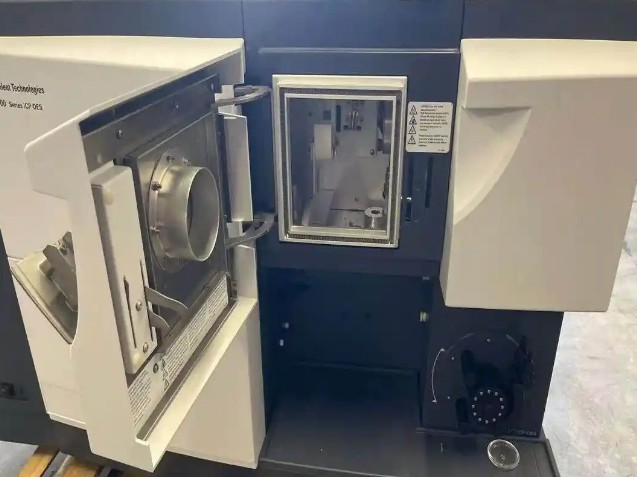
- 直读光谱仪(OES)、X射线荧光光谱仪(XRF),用于化学成分分析;
- 维氏、布氏、洛氏硬度计,用于配套硬度检测。
应用领域
双相钢晶间腐蚀分析结果广泛应用于以下行业与场景:
- 石油化工:换热器、反应器、加氢装置、工艺管道等设备用钢的材料验收与入厂检验;
- 海洋工程与海水淡化:海底管线、海水冷却系统、高压管汇的耐蚀性评价;
- 天然气处理:含氯离子介质环境下设备用材的选材论证与验收检测;
- 造纸与制浆:蒸煮、漂白装置中双相钢部件的腐蚀评价;
- 环保工程:烟气脱硫、污水处理设备用材的性能验证;
- 压力容器与管道制造:焊接工艺评定、产品焊接试板检验;
- 失效分析:服役构件开裂、泄漏事故的原因诊断与责任判定;
- 科研与新品开发:新材料研究、热处理及焊接工艺优化验证。
常见问题
问题一:双相钢晶间腐蚀分析的检测周期是多久?
双相钢晶间腐蚀分析的一般检测周期为7-15个工作日。实际周期受多方面因素影响:首先是检测项目的数量,若仅开展单一方法的浸泡试验,周期相对较短;若同时进行草酸电解侵蚀、硫酸-硫酸铜试验、金相分析、扫描电镜分析等多项内容,周期会相应延长。其次是样品数量与制样难度,批量送检或焊接接头等制样复杂的样品需要更多准备时间。第三是试验方法本身的特性,沸腾试验通常需要连续煮沸24小时至120小时不等,试验时长直接影响整体周期。此外,若客户对时效有特殊要求,可与实验室沟通安排加急处理,在保证数据准确的前提下尽量压缩周期。
问题二:双相钢晶间腐蚀分析的检测价格是多少?
双相钢晶间腐蚀分析的费用需结合具体检测方案确定,无法一概而论。影响价格的主要因素包括:所选择的试验方法(不同标准方法的试剂消耗、试验时长差异较大)、检测项目的数量与组合方式、送检样品的数量和规格、是否需要附加金相分析或扫描电镜等微观分析手段、客户对检测周期的要求(常规或加急)等。一般来说,检测项目越多、试验周期越长、分析内容越深入,费用相应越高。建议客户在送检前与我们的技术顾问充分沟通检测需求,明确试验标准和评定项目后获取正式报价方案。
问题三:双相钢晶间腐蚀分析测试需要什么资质?
晶间腐蚀属于标准化的腐蚀试验项目,需要在具备相应检测能力的专业实验室完成。我们旗下拥有CMA和CNAS资质,检测能力范围覆盖金属材料与制品的腐蚀试验、金相分析、化学成分分析等相关领域,能够按照国家标准、国际标准及行业标准开展双相钢晶间腐蚀分析。同时,实验室配备了完善的腐蚀试验装置和精密分析仪器,技术团队由具有丰富金属材料检测经验的工程师组成,从样品接收、试验操作到数据审核均建立了严格的质量控制流程,确保检测数据科学、准确、可靠。
问题四:双相钢本身耐蚀性很好,为什么还会发生晶间腐蚀?
双相钢的耐蚀优势来源于其合理的两相组织和较高的铬、钼、氮含量,但这种优势是有条件的。当材料在敏化温度区间停留或缓慢冷却时,例如焊接热循环失控、固溶处理不当或中温环境下长期使用,碳、氮等元素会与铬在晶界和相界快速扩散结合,析出铬的碳化物、氮化物以及σ相等金属间化合物,使晶界邻近区域形成贫铬层,该区域电位降低,成为腐蚀的活性通道。此外,若焊接工艺不当导致铁素体含量过高或出现连续网络状析出相,耐晶间腐蚀性能也会明显恶化。因此,即使是高合金双相钢,在经历不适当的热过程后仍需通过晶间腐蚀分析验证其敏感性。
问题五:双相钢晶间腐蚀分析对送检样品有什么要求?
试样要求与所选试验方法密切相关。一般来说,浸泡试验的试样尺寸需满足标准对暴露面积和后续评定的要求,通常为规则的长条形薄片,表面需经打磨去除氧化皮并清洗干净;进行弯曲评定的试样,其尺寸还应满足弯曲试验的装夹和变形要求。取样位置应有代表性,评价母材性能时按产品标准规定的位置取样,评价焊接接头时应包含焊缝、熔合线和热影响区。若产品标准或客户要求考核原始表面状态,则试样应保留原始轧制或供货表面。送检前建议提前与实验室确认试样规格与数量,避免因试样不符合要求而延误检测周期。
问题六:双相钢晶间腐蚀分析的报告一般包含哪些内容?
完整的检测报告通常包括:委托方与样品信息(样品名称、牌号、规格、状态、编号)、检测依据的标准与方法、试验条件(试验溶液、温度、时间、试样尺寸与暴露面积)、试验结果(腐蚀速率、弯曲评定结果、侵蚀组织类型、金相组织与两相比例、析出相检查情况等)、结果分析与结论、试验过程中的异常记录以及必要的金相照片和微观图谱。如果检测发现明显的晶间腐蚀倾向,报告中还会结合微观分析结果说明可能的原因,如析出相类型、贫铬情况等,为客户提供改进热处理或焊接工艺的参考方向。
问题七:焊接接头进行双相钢晶间腐蚀分析时有哪些注意事项?
焊接是双相钢产生晶间腐蚀敏感性最敏感的环节之一。焊接接头的检测应注意:一是试样必须完整覆盖焊缝、熔合线、热影响区和母材区域,全面反映接头各部位的耐蚀状况;二是关注焊接工艺参数,热输入过高或过低都可能引起两相比例失衡及有害相析出,检测时可结合铁素体含量测定进行综合评价;三是多层多道焊的层间温度控制情况应在送检时如实告知,便于技术人员准确分析试验结果;四是除浸泡试验和弯曲评定外,建议对热影响区补充金相分析和析出相检查,以便准确定位敏化区域并查明原因,为焊接工艺评定和返修决策提供充分依据。