丝杠扭矩传递效率评估
技术概述
丝杠是将旋转运动转换为直线运动的核心功能部件,广泛应用于数控机床、工业机器人、自动化产线及各类精密直线执行机构中。扭矩传递效率是评价丝杠传动性能的关键指标,它直接反映了动力从丝杠输入端传递到螺母输出端过程中的能量损失程度。效率越高,表明在相同输入扭矩下可获得更大的轴向推力,或在相同负载条件下所需驱动扭矩越小,这对于降低系统能耗、优化驱动电机选型、提升设备动态响应性能具有决定性意义。
丝杠扭矩传递效率评估是指通过专业测试手段,精确测量丝杠副驱动端的输入扭矩与输出端的轴向载荷(或位移做功),并依据理论公式计算传动效率的过程。对于滚珠丝杠副,理论传动效率一般可达90%以上;梯形滑动丝杠的效率通常在30%至50%之间;行星滚柱丝杠则介于两者之间。通过系统化的效率评估,可以判断丝杠在设计、制造、装配及润滑等环节是否达到预期水平,为产品改进、质量验收和整机性能优化提供数据支撑。
从理论角度看,丝杠传动效率可近似表达为轴向载荷与导程的乘积同输入扭矩与圆周常数乘积之比,即输出有效功与输入功的比值。实际测试中,由于摩擦、预紧、制造误差、温升等因素的影响,实测效率往往低于理论值,因此需要通过标准化的试验方法获得真实可靠的效率数据。
检测样品
丝杠扭矩传递效率评估适用的样品类型覆盖了市场上主流的直线传动产品,检测机构可接收不同结构形式、精度等级和规格尺寸的丝杠及丝杠副,具体包括:
- 滚珠丝杠副:包括单头、多头、内循环、外循环等多种结构形式;
- 梯形丝杠副及滑动丝杠螺母组件;
- 行星滚柱丝杠副,含标准式、循环式、反向式等类型;
- 静压丝杠等低摩擦传动部件;
- 电动缸、直线执行器中内置的丝杠传动模块;
- 不同精度等级、不同公称直径与导程规格的产品;
- 新品研发样件、批次抽检产品以及使用后回收的旧品(用于性能退化或寿命评估)。
送检样品应保持结构完整,配套的螺母、丝杠、密封件及预紧机构应齐全。若客户有特定润滑条件下的测试需求,还需说明润滑脂或润滑油的牌号与加注状态,以便实验室还原真实使用工况。
检测项目
围绕丝杠扭矩传递效率这一核心指标,检测机构可开展多维度的性能测试,全面刻画丝杠在不同工况下的传动特性,主要检测项目包括:
- 正传动效率测试:评估旋转运动转换为直线运动过程中的能量传递效率;
- 逆传动效率测试:评估直线运动反向驱动转换为旋转运动的效率特性;
- 空载摩擦扭矩测试:测定无外加轴向载荷状态下丝杠旋转所需的摩擦扭矩;
- 启动扭矩测试:评估丝杠从静止状态开始转动所需的最大瞬间扭矩;
- 变载荷效率特性测试:在不同轴向载荷水平下绘制效率—载荷特性曲线;
- 变转速效率特性测试:在不同转速条件下分析转速对传动效率的影响;
- 预紧力与效率关系测试:研究不同预紧状态下摩擦扭矩与效率的变化规律;
- 温升及热态效率测试:连续运转条件下监测温度变化及其对效率的影响;
- 效率稳定性测试:评估长时间运行中效率的波动与衰减情况;
- 驱动扭矩均匀性测试:分析丝杠在一个或多个导程周期内扭矩的波动情况。
检测方法
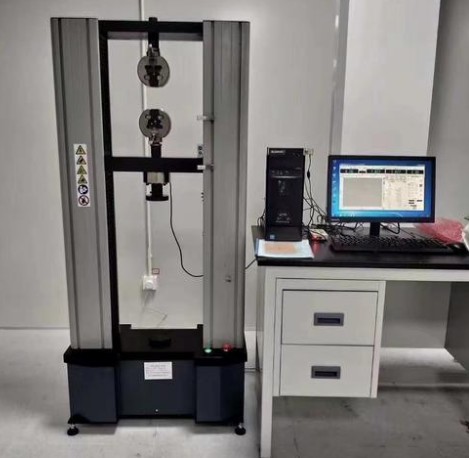
丝杠扭矩传递效率评估以扭矩—推力直接测量法为主要手段。测试时,将丝杠副安装在专用试验台架上,丝杠一端由伺服电机通过高精度扭矩传感器驱动旋转,螺母的轴向运动受到加载系统施加的恒定载荷,测力传感器实时采集轴向力信号。在稳态运行阶段,同步记录输入扭矩、轴向载荷、转速与位移信号,按照效率计算公式处理数据,即可获得该工况下的传动效率。通过改变载荷与转速的组合,可以获得完整的效率特性图谱。
除直接测量法外,还可采用功率对比法进行辅助验证,即通过测量驱动系统的输入电功率与执行端输出的机械功率,结合系统损耗修正后估算传动效率。针对逆传动效率测试,则通过加载装置对螺母施加轴向力,使丝杠被动旋转,测量输出扭矩与输入轴向力之间的关系,从而获得反向传动特性。
测试过程可参照滚珠丝杠副相关的国家标准、行业标准及国际标准的技术要求执行,并结合产品的设计参数与实际使用工况制定试验方案。测试前需对样品进行充分跑合,使其达到稳定润滑状态;测试中按照预定的载荷梯度与转速梯度逐点采集数据,每个工况点重复测量多次取平均值,以保证结果的重复性与可靠性。测试完成后,检测机构对数据进行统计分析,出具包含效率实测值、特性曲线及工况条件说明的完整测试报告。
检测仪器
为保证测试结果的准确性与可追溯性,丝杠扭矩传递效率评估需依托高精度的测量仪器与专用试验系统,常用配置包括:
- 高精度扭矩传感器:用于实时采集丝杠输入端驱动扭矩,可分辨微小的扭矩变化;
- 高精度测力传感器与负荷传感器:用于精确测量螺母端轴向载荷;
- 伺服电机驱动系统:提供稳定可调的转速与驱动扭矩输出;
- 液压或气动加载装置:实现轴向载荷的精确施加与恒定保持;
- 光栅尺与位移传感器:用于测量直线位移并参与输出功计算;
- 温度传感器与红外测温装置:监测试验过程中的温升情况;
- 多通道数据采集与分析系统:实现扭矩、力、位移、转速、温度信号的同步采集与实时处理;
- 专用丝杠试验台架:具备刚性安装基准与精密对中调节功能,满足不同规格样品的装夹需求。
应用领域
丝杠扭矩传递效率评估服务面向众多高端制造与精密传动领域,为产业链上下游企业提供关键性能数据支持,典型应用领域包括:
- 数控机床行业:用于机床进给轴丝杠的选型验证、精度保持性分析与能耗优化;
- 工业机器人与自动化设备:评估机器人关节及直线模组中丝杠的传动性能;
- 新能源装备制造:服务于锂电设备、光伏设备中高负载直线传动部件的质量管控;
- 半导体制造设备:满足高精密、低振动传动部件的效率与稳定性验证需求;
- 医疗器械领域:应用于运动床、手术机器人等设备的丝杠性能评估;
- 航空航天领域:用于飞行器作动系统、舵机传动机构中丝杠副的可靠性验证;
- 增材制造与精密检测设备:为3D打印机、三坐标测量机等设备的传动性能提供测试支持;
- 电动缸与直线执行器行业:帮助制造商优化产品设计并提升整机能效水平。
常见问题
问题一:丝杠扭矩传递效率评估的检测周期是多久?
丝杠扭矩传递效率评估的检测周期一般为7-15个工作日。具体周期会受多方面因素影响,包括检测项目的数量与复杂程度、送检样品的数量、测试工况点的多少、是否需要连续跑合或长时稳定性测试,以及实验室当前的排期情况等。若客户有紧急需求,可与检测机构沟通加急安排,在条件允许的情况下优先处理、缩短交付时间,具体周期以双方确认的试验方案为准。
问题二:丝杠扭矩传递效率评估的检测价格是多少?
丝杠扭矩传递效率评估的费用并没有统一标准,实际价格主要取决于检测项目的数量与类型、所选用的测试方法、送检样品的数量与规格、测试工况的复杂程度、是否需要定制化试验方案,以及检测周期的紧急程度等因素。检测项目越全面、测试工况越复杂,所需投入的试验资源和时间成本越高,费用也会相应有所变化。建议客户在送检前与检测机构的技术人员充分沟通检测需求,由机构根据实际情况提供针对性的方案。欢迎联系我们咨询获取详细报价信息。
问题三:丝杠扭矩传递效率评估测试需要什么资质?
我们旗下拥有CMA和CNAS资质,能力范围覆盖机械传动部件相关的多项检测项目,可满足不同行业客户对丝杠扭矩传递效率评估的测试需求。同时,我们组建了由机械传动、测控技术等领域专业人员构成的技术团队,配备了高精度扭矩测量、力值测量及多通道数据采集分析等先进仪器设备,能够按照标准化流程开展测试工作,确保检测过程规范、数据准确可靠,为客户提供具有权威性和公信力的检测服务。
问题四:什么是丝杠的正传动效率和逆传动效率?
正传动效率是指电机驱动丝杠旋转、推动螺母带动负载做直线运动时的能量传递效率,是绝大多数应用场景下关注的重点指标。逆传动效率则是指在轴向力作用下,直线运动通过丝杠副反向转换为旋转运动的效率,这一指标对于需要直线运动反驱的场合(如手动操作机构、断电状态下的运动判断等)尤为重要。一般来说,滚珠丝杠的正、逆传动效率都较高,不具备自锁性;而梯形丝杠因摩擦较大,逆传动效率低,具有一定的自锁能力。通过正、反两个方向的效率评估,可以全面掌握丝杠副的传动特性。
问题五:影响丝杠扭矩传递效率的主要因素有哪些?
影响丝杠传动效率的因素较多,主要包括以下几个方面:一是螺纹升角与导程结构,导程越大、升角越接近最佳范围,效率越高;二是摩擦副类型与摩擦系数,滚珠丝杠以滚动摩擦为主,效率显著高于以滑动摩擦为主的梯形丝杠;三是预紧力大小,适当的预紧可消除间隙、提高刚度,但预紧过大会增大摩擦扭矩、降低效率;四是制造与装配精度,丝杠的导程误差、滚道加工质量、螺母装配同心度等都会影响摩擦分布;五是润滑状态,润滑不良会大幅增加摩擦损失;六是温升,温度升高可能改变润滑特性与配合间隙,进而影响效率;七是磨损与污染,长期使用后的磨损或异物侵入都会导致效率下降。
问题六:丝杠效率评估送检时需要提供哪些信息?
为确保测试方案科学合理,送检时建议客户提供以下信息:产品的类型与结构形式(如滚珠丝杠、梯形丝杠或滚柱丝杠)、公称直径与导程、精度等级、额定动载荷等基本参数;期望的测试工况范围,包括轴向载荷、转速、行程等;润滑方式与润滑剂类型;预紧方式及预紧力要求(如有);以及测试目的(如研发验证、质量验收、故障分析或旧品性能评估等)。样品方面需保证丝杠与螺母配套完整、无明显损伤,如包含密封件与返向器等附件也应一并送检。提供的参数信息越完整,检测机构越能快速制定贴合实际使用工况的试验方案。
问题七:丝杠实测效率偏低可能是什么原因?
丝杠实测效率偏低可能由多方面原因造成:一是制造质量问题,如滚道几何误差、表面粗糙度超差、钢球或滚柱精度不足等;二是装配因素,如螺母与丝杠安装不同轴、支承轴承预紧不当、联轴器对中不良等;三是预紧力设置过大,导致摩擦扭矩显著增加;四是润滑不良,润滑剂选用不当、加注量不足或老化失效都会增大摩擦损失;五是密封件阻力过大,接触式密封在高速或低温工况下会带来附加摩擦;六是磨损、异物侵入或滚道损伤,常见于使用时间较长的旧品。当检测发现效率异常时,可结合摩擦扭矩测试、拆解检查等手段进一步定位原因,为产品改进或维护保养提供依据。