汽车半轴扭转疲劳质量检验
技术概述
汽车半轴是汽车传动系统中承担动力传递的关键零部件,其一端连接差速器,另一端连接驱动轮,在车辆行驶过程中持续承受交变扭转载荷、弯曲载荷以及冲击载荷的复合作用。长期处于这种复杂应力状态下,半轴极易在花键齿根、杆部过渡圆角、凸缘连接处等应力集中部位萌生疲劳裂纹,并最终导致疲劳断裂。半轴一旦发生疲劳失效,轻则导致车辆动力中断,重则引发严重安全事故。因此,汽车半轴扭转疲劳质量检验成为评价半轴产品可靠性、安全性与使用寿命的核心技术手段。
汽车半轴扭转疲劳质量检验是通过模拟半轴在实际服役工况下所承受的扭转交变载荷,对样品施加规定幅值的循环扭矩,测定其疲劳寿命、疲劳极限以及失效模式的一项综合性检测技术。该检验以金属疲劳理论和断裂力学为基础,结合台架试验、数值仿真与理化分析等手段,全面评估半轴的抗疲劳设计水平、材料性能、加工工艺质量以及表面处理效果,为整车厂零部件选型、供应商质量管控、产品改进优化以及事故原因分析提供科学依据。
检测样品
汽车半轴扭转疲劳质量检验所涉及的样品范围广泛,主要包括以下几类:
- 实心半轴:常见于商用车、轻型载货汽车及部分越野车型,杆部为实心结构,承载能力强。
- 空心半轴:通过中空结构实现轻量化,广泛应用于乘用车驱动桥,对制造工艺要求较高。
- 带凸缘半轴:端部带有连接凸缘,通过螺栓与轮毂连接,凸缘根部为典型应力集中部位。
- 花键式半轴:两端加工有渐开线花键或矩形花键,花键齿根部位是疲劳裂纹高发区域。
- 等速万向节半轴总成:用于独立悬架驱动结构,包含半轴杆体与万向节组件。
- 不同材料与工艺状态的半轴:如40Cr、42CrMo、20CrMnTi等合金结构钢制造的半轴,以及经调质、感应淬火、喷丸强化等不同热处理与表面强化工艺处理的半轴。
送检样品应保证为完整成品状态,并附带有相关的材料牌号、热处理工艺、设计图纸等信息,以便检测机构制定科学合理的试验方案。样品数量应根据试验应力水平分组情况确定,通常每个应力水平需要多支样品,以获得可靠的疲劳寿命数据。
检测项目
汽车半轴扭转疲劳质量检验涵盖多个维度的检测项目,主要如下:
- 扭转疲劳寿命试验:在规定扭矩幅值下测定半轴发生疲劳失效时的循环次数,评价其疲劳耐久性能。
- 扭转疲劳极限及S-N曲线测定:通过成组法或升降法确定半轴在不同扭应力水平下的疲劳寿命分布,绘制S-N曲线,确定条件疲劳极限。
- 静强度扭转试验:测定半轴在静扭转载荷下的屈服扭矩、最大扭矩及断裂扭矩,评价其静强度储备。
- 扭转刚度测试:测定半轴在弹性范围内的扭转变形特性,评价其抗扭刚度是否符合设计要求。
- 硬度检测:检测半轴杆部、花键及感应淬火区域的表面硬度和心部硬度,评估热处理质量。
- 有效硬化层深度测定:针对感应淬火半轴,测定表面淬硬层的深度及硬度梯度分布。
- 金相组织分析:检验半轴材料的显微组织、脱碳层深度、晶粒度及淬火组织形态,判断热处理工艺的合理性。
- 几何尺寸与形位公差检测:包括花键尺寸精度、杆部直线度、过渡圆角半径、表面粗糙度等。
- 表面缺陷检测:采用磁粉检测或渗透检测手段,检查半轴表面及近表面的裂纹、折叠、发纹等缺陷。
- 化学成分分析:验证半轴材料的化学成分是否符合相应牌号标准要求。
- 残余应力测试:评价喷丸强化等表面处理工艺在半轴表面引入的残余压应力水平。
- 失效分析:对疲劳断裂的半轴进行断口宏观与微观分析,确定疲劳源位置、裂纹扩展路径及失效原因。
检测方法
汽车半轴扭转疲劳质量检验依据国家及行业标准开展,常用的检测方法包括:
- 扭转疲劳试验法:将半轴样品安装在扭转疲劳试验机上,一端固定,另一端施加对称循环交变扭矩,模拟半轴实际受载状态。扭矩幅值、平均扭矩及加载频率按标准规定或客户要求设定,试验持续至样品失效或达到规定循环次数为止。
- 成组法测定S-N曲线:选取若干个应力水平,在每个应力水平下试验一组样品,通过对数坐标下的统计处理,回归得出应力-寿命曲线,评价半轴在不同载荷水平下的疲劳性能。
- 升降法测定疲劳极限:在疲劳极限附近的应力水平进行逐级试探试验,根据升-降试验结果统计计算条件疲劳极限值。
- 静态扭转试验法:以缓慢连续或分级加载方式对半轴施加扭矩直至失效,记录扭矩-转角曲线,获取屈服扭矩、最大扭矩等静强度指标。
- 理化检验法:通过硬度计、金相显微镜、直读光谱仪、扫描电子显微镜等设备,对半轴的材料性能、组织状态及断口特征进行系统分析。
- 无损检测法:利用磁粉检测、超声检测、渗透检测等手段,在不破坏样品的前提下发现表面及内部缺陷。
试验过程中,需严格控制加载精度、同轴度、夹持状态及试验环境温度,确保试验数据的准确性与可比性。试验结束后,应结合失效样品的断口形貌、裂纹起始位置等信息,对半轴的疲劳性能进行综合评价,并出具详细的检验报告。
检测仪器
为保证汽车半轴扭转疲劳质量检验结果的科学性与权威性,检测工作依托一系列高精度仪器设备开展:
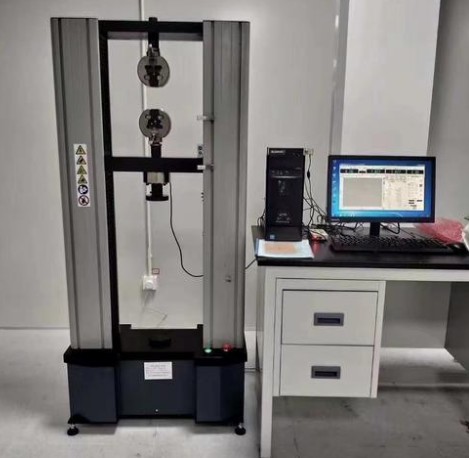
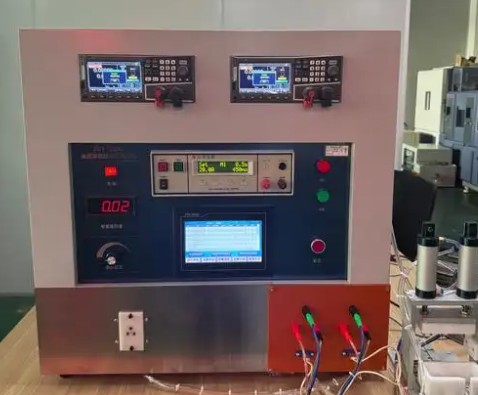
- 微机控制扭转疲劳试验机:核心设备,可施加高频交变扭矩,配备扭矩传感器与转角测量系统,实现载荷闭环控制与循环次数自动记录。
- 静态扭转试验机:用于半轴静强度扭转试验,测定最大扭矩、断裂扭矩及扭转刚度。
- 洛氏硬度计、维氏硬度计及显微硬度计:用于表面硬度、心部硬度及硬化层深度梯度检测。
- 金相显微镜:用于观测半轴显微组织、晶粒度、脱碳层及淬硬层组织形态。
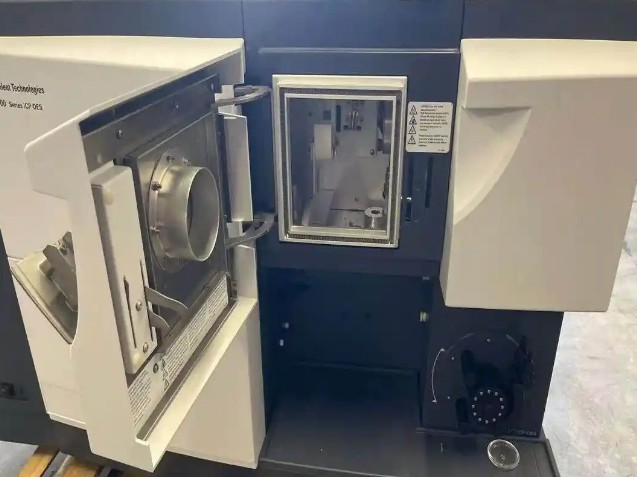
- 直读光谱仪:用于半轴材料化学成分的快速定量分析。
- 磁粉探伤仪与渗透探伤装置:用于半轴表面及近表面裂纹等缺陷的无损检测。
- X射线残余应力测定仪:用于测定表面强化处理后的残余应力分布状态。
- 扫描电子显微镜:用于疲劳断口的微观形貌观察,识别疲劳辉纹、疲劳源及瞬断区特征。
- 三坐标测量机、粗糙度仪及花键量规:用于几何尺寸、形位公差及表面粗糙度的精密测量。
- 数据采集与分析系统:实时采集扭矩、转角、循环次数等试验数据,完成统计处理与S-N曲线拟合。
应用领域
汽车半轴扭转疲劳质量检验服务覆盖多个行业与应用场景:
- 汽车整车制造企业:用于新车型开发阶段的半轴选型验证、国产化替代验证及量产批次抽检。
- 汽车零部件生产企业:用于产品出厂检验、工艺改进验证、新材料与新工艺开发评价。
- 驱动桥及传动系统研发机构:用于半轴结构优化设计、疲劳寿命预测模型标定与试验验证。
- 质量监督与市场监管部门:用于产品质量抽查、监督检验及产品质量仲裁。
- 售后服务与保险理赔领域:用于半轴早期断裂等质量问题的原因鉴定与责任判定。
- 科研院所与高等院校:用于疲劳理论研究、台架试验与仿真分析对比等科研教学活动。
- 新能源汽车领域:用于电驱动桥半轴、传动轴等新型传动部件的疲劳可靠性评估。
常见问题
问题一:汽车半轴扭转疲劳质量检验的检测周期是多久?
汽车半轴扭转疲劳质量检验的检测周期一般为7-15个工作日。具体周期会受到多方面因素的影响:首先是检测项目的数量,若仅开展扭转疲劳寿命单项试验,周期相对较短;若同时进行S-N曲线测定、静强度试验、硬度、金相及无损检测等综合性项目,周期会相应延长。其次是样品数量,成组法测定疲劳极限需要多支样品在不同应力水平下逐一试验,部分试验的循环次数高达百万次量级,耗时较长。再次是检测方法的复杂程度,涉及断口扫描电镜分析、残余应力测试等项目时需要额外的制样与分析时间。此外,若客户有加急需求,可与检测机构沟通安排优先试验,通过合理调配设备与人力资源适当缩短交付周期。
问题二:汽车半轴扭转疲劳质量检验的检测价格是多少?
汽车半轴扭转疲劳质量检验的费用受多种因素影响,难以一概而论。主要影响因素包括:检测项目的种类与数量,单纯的扭转疲劳寿命试验与包含S-N曲线测定、理化分析、失效分析在内的全套检验方案,工作量差异明显;检测方法的复杂程度,涉及高周疲劳试验、扫描电镜断口分析等技术手段的复杂项目,投入的设备与人力成本较高;样品数量与试验应力水平分组情况,多组多支样品的成组试验成本相应增加;检测周期要求,加急服务会涉及额外的资源协调成本。建议客户在送检前与检测机构充分沟通检测需求,由专业工程师根据具体检测方案提供准确的报价信息。
问题三:汽车半轴扭转疲劳质量检验测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力覆盖汽车零部件的力学性能试验、疲劳试验、理化分析及无损检测等多个领域,能够满足汽车半轴扭转疲劳质量检验的各项技术要求。依托专业的技术团队,检测工程师具备深厚的材料力学与疲劳试验背景,熟悉国内外相关标准体系,可为客户制定科学合理的检测方案。实验室配备了高精度的扭转疲劳试验机、静态扭转试验机、金相分析设备、无损检测仪器等成套设施,保证检测数据准确可靠、结果可追溯。欢迎有检测需求的客户联系咨询,我们将竭诚为您提供专业的技术服务。
问题四:半轴扭转疲劳试验前需要做哪些准备工作?
试验前首先应对样品进行外观检查与尺寸复核,确认半轴无肉眼可见的表面缺陷,花键、杆部等关键尺寸符合图纸要求;其次需明确试验条件,包括扭矩幅值、平均扭矩、循环特征、加载频率及终止循环次数等参数,这些参数通常依据产品标准、设计规范或供需双方协议确定;同时应检查样品的夹持部位,确保与试验机夹具的配合状态良好,避免夹持不当引入附加应力;必要时还需在试验前进行硬度、金相等基础理化检测,以便后续对试验结果进行综合分析。
问题五:半轴扭转疲劳失效通常发生在哪些部位?
半轴扭转疲劳失效的常见部位包括:花键齿根部,该处存在明显的应力集中,且齿根加工刀痕易成为疲劳源;杆部与凸缘或花键端过渡的圆角区域,若圆角半径偏小或加工粗糙,应力集中系数会显著增大;感应淬火区域的淬硬层过渡带,硬度梯度变化处容易萌生疲劳裂纹;表面存在划伤、折叠、脱碳等缺陷的位置。通过断口分析可以准确判定疲劳源位置与裂纹扩展路径,为设计改进和工艺优化提供依据。
问题六:如何通过工艺手段提高半轴的扭转疲劳性能?
提高半轴扭转疲劳性能的常用工艺手段包括:优化感应淬火工艺,保证淬硬层深度与分布合理,在表面形成有利的残余压应力;采用喷丸强化处理,进一步提高表面残余压应力水平,延缓疲劳裂纹的萌生;改进花键加工工艺,如采用滚压成形替代切削加工,使齿根获得冷作硬化效果;控制过渡圆角的几何形状与表面粗糙度,降低应力集中系数;合理选材并优化调质处理工艺,获得良好的综合力学性能;加强表面质量管控,避免磕碰划伤等人为缺陷的产生。
问题七:扭转疲劳试验结果不合格的常见原因有哪些?
半轴扭转疲劳试验结果不合格的原因是多方面的:材料方面,可能存在化学成分偏差、非金属夹杂物超标或组织不良等问题;热处理方面,淬硬层深度不足、表面硬度偏低、存在脱碳或淬火裂纹等都会显著降低疲劳寿命;加工方面,花键齿根粗糙度差、过渡圆角过小、表面刀痕过深等会造成局部应力集中;结构设计方面,变截面过渡不合理、壁厚不均等也会影响疲劳性能;此外,试验条件设置不当或夹持同轴度偏差过大也可能导致数据异常。建议结合断口分析、硬度检测与金相检验等手段,系统排查失效原因,并制定针对性的改进措施。