船舶涂料修补涂层硬度测定
技术概述
船舶在长期运营过程中,船体涂层会因海浪冲击、靠泊碰撞、货物装卸、锚链摩擦以及海洋生物附着清理等原因出现不同程度的损伤。为保证船体结构的防腐防污性能持续有效,需要对破损部位进行局部修补涂装。修补涂层与原涂层体系相比,其固化条件、施工环境、膜厚控制等方面存在更多不确定性,因此修补涂层的质量把控尤为重要,而硬度正是评价修补涂层力学性能的关键指标之一。
船舶涂料修补涂层硬度测定是指通过标准化的试验方法,对修补区域涂层的抗压痕、抗划伤及固化交联程度进行量化评价的检测技术。涂层硬度直接反映了漆膜的固化程度、交联密度和机械强度,硬度不足往往意味着涂层未充分固化,其耐海水浸泡、耐冲击、耐磨耗性能将大打折扣,容易出现起泡、剥落、早期锈蚀等缺陷;硬度过高则可能伴随柔韧性下降,在船体振动与变形条件下产生开裂风险。
目前针对船舶修补涂层硬度的评价已形成较为完整的方法体系,涵盖铅笔硬度法、巴克霍尔兹压痕法、摆杆阻尼法、邵氏硬度法及巴氏硬度法等多种手段。不同的涂层体系(如环氧类、聚氨酯类、氯化橡胶类、有机硅类防污漆等)适用的硬度测试方法各不相同,需要结合涂料类型、涂层厚度、基材状况及验收规范综合选择,才能获得准确、可比、具有工程指导价值的检测结果。
检测样品
船舶涂料修补涂层硬度测定的样品主要包括两大类:一类是实验室制备的标准试板,另一类是实船修补部位的现场涂层。送检样品的状态直接决定检测结果的代表性与有效性,因此在取样和制样过程中需严格遵循相关标准要求。
实验室制样时,通常按照涂料产品技术说明书规定的比例调配涂料,采用刷涂、辊涂或喷涂的方式制备于规定材质的标准试板上,并在标准环境条件下养护至规定时间。实船现场检测则需选取具有代表性的修补区域,要求被测表面平整、清洁、干燥、无油污粉尘,且涂层已达到规定的养护龄期。
- 船体外板修补区域涂层试板,包括水线以上区域和水线以下防污修补涂层;
- 压载舱、货油舱、淡水舱等液舱内修补涂层试板;
- 甲板、舷侧走道等高磨损区域修补涂层试板;
- 船底防锈漆、中间漆、防污漆修补配套体系试板;
- 车间底漆修补及二次除锈后重新涂装的涂层试板;
- 涂料生产企业送检的修补涂料配套实验室制板样品。
样品的干膜厚度、养护时间、检测环境温度与相对湿度均应记录在案。一般要求试板尺寸满足测试仪器压痕或摆杆放置的空间需求,涂层表面无橘皮、流挂、针孔、颗粒等明显缺陷,否则应重新制样或在报告中注明。
检测项目
围绕船舶涂料修补涂层硬度测定,可开展的检测项目覆盖多种硬度表征方式,同时可结合固化程度相关的辅助项目进行综合评判,具体项目可根据涂料品种和验收要求选取:
- 铅笔硬度(划痕硬度)测定:评价涂层抵抗铅笔划擦破坏的能力;
- 巴克霍尔兹压痕硬度测定:以规定压痕装置在涂层上形成压痕,通过压痕长度计算抗压痕性能;
- 摆杆阻尼硬度测定:通过科尼格摆或珀萨兹摆在涂层上的摆动衰减时间评价硬度;
- 邵氏硬度(邵A、邵D)测定:适用于较厚涂层及弹性体涂层体系;
- 巴氏硬度测定:适用于高填充、高硬度的厚膜型修补涂层;
- 涂层固化程度评估:通过硬度随养护时间的变化趋势判断固化完全性;
- 硬度均匀性检测:对大面积修补区域进行多点测定,评价施工均匀性;
- 涂层干膜厚度测定:作为硬度检测结果分析的配套数据。
检测方法
铅笔硬度法:该方法是船舶修补涂层最常用的硬度评价手段之一,依据GB/T 6739相关要求执行。试验采用一组由软到硬(通常为9B至9H,实际船舶涂料多在2B至6H范围内)的铅笔,以规定的负荷和角度在涂层表面推划,观察涂层是否被划破或擦伤。以未造成涂层破坏的最硬铅笔等级表示涂层的铅笔硬度。该方法操作简便、直观,适用于环氧、聚氨酯等船体面漆和修补漆的硬度合格性判定。
巴克霍尔兹压痕法:依据GB/T 9275相关要求,将巴克霍尔兹压痕装置置于涂层表面,在规定时间内以规定负荷形成压痕,随后用显微镜测量压痕长度,压痕长度越短表明涂层抗压痕性能越好,再按公式换算为压痕硬度值。该方法对涂层的固化交联程度较为敏感,常用于评价船舶环氧修补涂层在不同养护阶段的硬度发展情况。需注意该方法对涂层厚度有最低要求,薄涂层需保证压痕不受底材影响。
摆杆阻尼法:依据GB/T 1730相关要求,采用科尼格摆或珀萨兹摆在涂层表面摆动,涂层越硬,摆动振幅衰减越慢,摆动时间越长。该方法以摆杆从一定摆幅衰减到规定摆幅所需的时间表示硬度,能够灵敏反映涂层体系的固化进程,特别适用于双组分涂料修补后固化程度的跟踪评价。测试时需将被测样板置于水平平台上,避免振动和气流干扰。
邵氏硬度法:对于厚膜型修补涂层、弹性防污涂层以及软质涂层体系,可采用邵A型或邵D型硬度计进行测定。测试时将压针以规定压力垂直压在涂层表面,直接读取硬度值。该方法适用于现场快速检测,但要求涂层具有足够的厚度,以消除底材对读数的影响。
巴氏硬度法:依据相关标准采用巴氏硬度计测定,压针在弹簧力作用下压入涂层,通过指针直接读取巴氏硬度值。该方法常用于玻璃钢材质部件及高硬度厚膜涂层的硬度评价,在船舶上层建筑玻璃钢修补件及配套涂层的检测中应用较多。
无论采用哪种方法,检测前均需确认涂层已养护至规定龄期,并在标准环境条件下进行状态调节。每个样品应进行多点平行测定,取平均值或按标准规定的数据处理方式报出结果,同时记录测试条件,确保结果的可追溯性。
检测仪器
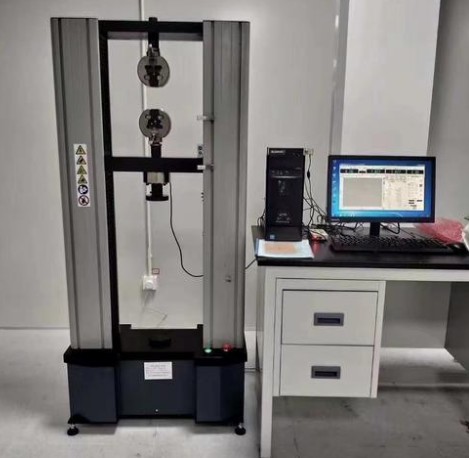
船舶涂料修补涂层硬度测定需依托专业仪器设备完成,常用仪器包括:
- 铅笔硬度测试装置:包括系列硬度铅笔、铅笔推车或手持划痕装置及专用削笔器;
- 巴克霍尔兹压痕仪:含压痕装置与读数显微镜;
- 科尼格摆杆硬度计与珀萨兹摆杆硬度计;
- 邵氏硬度计(邵A型、邵D型);
- 巴氏硬度计;
- 涂层测厚仪:用于测定干膜厚度,辅助结果判定;
- 恒温恒湿养护箱:用于试板的标准养护与环境状态调节;
- 读数显微镜与影像测量装置:用于压痕尺寸的精确测量;
- 水平调平台与防振台:保障摆杆阻尼试验的准确性。
所有仪器均需定期校准核查,硬度铅笔、压痕装置、压针等关键部件出现磨损时应及时更换,以保证测定数据的准确性和重现性。
应用领域
船舶涂料修补涂层硬度测定技术广泛应用于船舶全生命周期的涂层质量管理,主要应用领域包括:
- 船舶修造企业:对坞修期间的涂层修补质量进行验收检测,确保修补区域硬度满足配套体系要求;
- 涂料研发与生产单位:评价修补涂料配方在不同固化条件下的硬度发展规律,优化产品性能;
- 船舶运维管理:跟踪修补涂层在服役过程中的硬度变化,评估涂层老化与退化状态;
- 船东与保险评估:为船舶涂层状况评估、维修计划制定提供数据支持;
- 海洋工程与港口设施:应用于海洋平台、码头钢桩、浮码头等钢结构修补涂层的硬度评价;
- 施工工艺评价:比较不同施工环境、固化温度、涂装间隔对修补涂层硬度的影响,指导施工参数优化。
常见问题
问题一:船舶涂料修补涂层硬度测定的检测周期是多久?
船舶涂料修补涂层硬度测定的检测周期一般为7-15个工作日。实际周期会受到多方面因素影响:一是检测项目的数量,若同时开展铅笔硬度、压痕硬度、摆杆阻尼等多项试验,周期会相应延长;二是样品数量与制样养护时间,修补涂层试板需养护至规定龄期后方可测试,部分双组分涂料养护期较长;三是检测方法的复杂程度,涉及多点位平行测定与数据处理的试验耗时更多;四是是否需要加急服务,如工期紧张可与技术机构沟通安排优先检测,缩短交付时间。送检前建议提前沟通确认检测方案与时间安排。
问题二:船舶涂料修补涂层硬度测定的检测价格是多少?
船舶涂料修补涂层硬度测定的检测费用受多种因素综合影响,通常没有统一固定标准。主要影响因素包括:所选检测项目的种类与数量,例如仅做铅笔硬度与同时开展铅笔硬度、压痕硬度、摆杆阻尼等多项试验,费用投入差别明显;检测方法的技术复杂程度与设备耗材成本,硬度铅笔、压痕装置消耗品等会影响单项成本;送检样品的数量与制样要求,是否需要实验室代为制板养护也会计入工作量;检测周期要求,加急处理通常会涉及额外的服务成本。如需了解具体报价,建议向检测机构说明检测需求、样品情况和时间要求,获取针对性的费用方案。
问题三:修补涂层硬度测定前需要养护多长时间?
养护时间取决于涂料类型和产品技术说明书的规