焊接材料熔敷金属化学分析操作规范测试
技术概述
焊接材料熔敷金属化学分析操作规范测试是评定焊条、焊丝、焊剂等焊接材料质量水平的核心技术手段之一。所谓熔敷金属,是指采用规定的焊接工艺参数,将焊接材料熔敷在基材或垫板上所形成的焊道金属,其化学成分直接决定了焊缝的力学性能、耐腐蚀性能、抗裂性能以及高温或低温环境下的服役能力。因此,针对熔敷金属开展系统的化学成分分析,并严格按照统一的操作规范执行,是焊接材料研发、生产、验收和质量仲裁过程中不可或缺的环节。
焊接材料熔敷金属化学分析操作规范测试的核心在于“规范”二字。由于熔敷金属的化学成分会受到焊接热输入、焊接层数、冷却速度、母材稀释率以及取样位置等多种因素的影响,若试样制备和分析过程缺乏统一的操作规程,将导致不同实验室、不同批次之间的数据失去可比性。为此,行业内形成了以ISO 6847等国际标准为代表的分析试样制备方法,以及以GB/T 223系列、GB/T 4336、GB/T 11170等标准为基础的化学分析方法体系,同时各类焊接材料产品标准(如碳钢焊条、低合金钢焊条、不锈钢焊条、气体保护焊焊丝、埋弧焊焊丝及焊剂等)也对熔敷金属化学成分的限值作出了明确规定。
完整的操作规范测试流程通常涵盖以下几个环节:分析试样的熔敷制备、试样类型的选择与加工、取样部位的确定、试样表面的清洁处理、分析方法的选择与校准、标准物质的平行验证、数据的处理与修约,以及最终结果的判定与报告出具。通过严格执行上述规范,可以最大限度地降低人为操作和环境因素带来的偏差,确保分析结果真实、准确、可追溯。
检测样品
焊接材料熔敷金属化学分析操作规范测试所涉及的检测样品范围较广,主要包括以下几类:
- 焊条类:碳钢焊条、低合金钢焊条、不锈钢焊条、堆焊焊条、铸铁焊条、镍及镍合金焊条等;
- 焊丝类:气体保护焊用实心焊丝、药芯焊丝、埋弧焊焊丝、不锈钢焊丝、铝合金焊丝、铜及铜合金焊丝等;
- 焊剂类:埋弧焊用熔炼焊剂、烧结焊剂以及配套的组合成分分析;
- 其他:带极堆焊材料、自保护药芯焊丝、特种合金焊接材料等。
在进行熔敷金属化学分析之前,必须按照规范要求制备分析试样。通常的做法是:在紫铜垫板或其他规定基材上,按照焊接材料产品标准规定的焊接工艺参数进行多层多道堆焊,堆焊层数和道数应满足标准要求,以保证所取试样不受垫板或母材成分稀释的影响。堆焊完成后,需去除试样表面的熔渣、氧化皮和可能受到污染的表层金属,再从熔敷金属的中部位置钻取屑状试样或车削、铣削获取块状试样。
试样制备过程中还应特别注意以下事项:一是取样工具必须清洁、无油污、无锈蚀,防止引入外来杂质元素;二是屑状试样应细小均匀,便于后续溶解和燃烧分析;三是块状光谱分析试样应经过打磨、抛光处理,保证激发面平整、纹理一致;四是制备完成的试样应妥善封装保存,避免受潮、氧化或沾染油污,从而影响分析结果的准确性。
检测项目
焊接材料熔敷金属化学分析操作规范测试的检测项目主要依据焊接材料的类别及其执行的产品标准确定,常见的分析元素包括:
- 常规五元素:碳(C)、硅、锰、磷(P)、硫(S),这是几乎所有钢铁类焊接材料都必须控制的基础项目;
- 不锈钢及耐蚀材料附加元素:铬、镍、钼、钛、铌、铜等,用于评价耐腐蚀性能和相组成控制水平;
- 低合金高强度钢附加元素:铬、钼、钒、镍、铌、硼等,与焊缝强度等级和抗延迟开裂性能密切相关;
- 低温钢材料附加元素:镍含量控制,保证低温冲击韧性;
- 气体元素:氧(O)、氮(N),用于评定焊接过程的保护效果和焊缝纯净度;
- 有色金属焊接材料特征元素:如铝合金焊丝中的硅、镁、锌、铜等,镍基焊材中的铬、钼、铁、铌等;
- 有害残余元素与杂质元素:如砷、锡、锑、铅等微量元素的监控。
检测机构在受理委托时,会根据客户指定的执行标准或技术协议,逐项确认分析元素清单及其限量要求,并在报告中给出实测值与标准限值的对照结论。
检测方法
焊接材料熔敷金属化学分析操作规范测试采用的分析方法主要分为仪器快速分析和湿法化学分析两大类,具体方法的选择需结合试样形态、元素种类、含量范围以及仲裁要求综合确定。
火花放电原子发射光谱法是应用最广泛的快速分析方法,适用于块状或棒状试样的多元素同时测定,分析速度快、精密度好,尤其适合碳、硅、锰、磷、硫及铬、镍、钼等合金元素的批量检测。分析前需使用与试样成分相近的标准物质建立并校准工作曲线,并通过类型标准化修正基体干扰。
高频燃烧红外吸收法是测定碳、硫元素的经典方法,将屑状试样在高频感应炉中通氧燃烧,通过检测二氧化碳和二氧化硫对红外辐射的特征吸收实现定量分析。该方法准确度高,常作为碳、硫元素仲裁分析的优先选择。
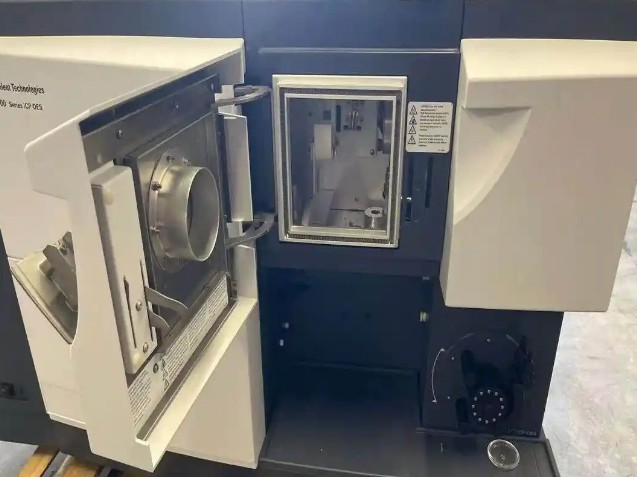
电感耦合等离子体发射光谱法(ICP-OES)具有检出限低、线性范围宽、可多元素同时测定的特点,适用于合金元素和痕量杂质元素的精细测定,试样经酸溶解后引入等离子体光源进行测量。
传统湿法化学分析包括滴定法、分光光度法、重量法等,例如用高锰酸盐滴定或电位滴定测定锰,用碱量法或过硫酸铵氧化容量法测定铬,用硅钼蓝分光光度法测定硅,用铋磷钼蓝分光光度法测定磷等。湿法化学分析虽然操作步骤较多、周期较长,但准确度和权威性高,在结果发生争议时通常作为仲裁手段。
对于氧、氮等气体元素,一般采用惰性气体脉冲加热红外及热导检测法测定;对于堆焊材料中的高含量碳化物形成元素,则可根据含量范围选择容量法或光谱法。整个分析过程均需随同试样进行空白试验和标准物质平行验证,确保分析系统处于受控状态。
检测仪器
为保证焊接材料熔敷金属化学分析操作规范测试结果的准确性和可重复性,检测过程需要配备一系列专业仪器设备,主要包括:
- 火花直读光谱仪:用于块状试样中多元素的快速定量分析;
- 高频红外碳硫分析仪:用于碳、硫元素的精确测定;
- 电感耦合等离子体发射光谱仪:用于合金元素与痕量元素的测定;
- 氧氮氢分析仪:用于氧、氮等气体元素含量的测定;
- 紫外可见分光光度计:配合显色体系进行硅、磷、硼等元素的比色分析;
- 精密电子天平:用于湿法分析中试样和标准溶液的准确称量;
- 自动电位滴定仪:用于锰、铬等元素的容量法测定;
- 试样制备设备:包括车床、钻床、铣床、砂轮磨抛机等,用于屑状和块状分析试样的加工;
- 辅助设施:通风柜、恒温干燥箱、超纯水制备系统、标准物质储存柜等,为分析过程提供环境和基础保障。
所有仪器设备均需定期进行期间核查和维护保养,仪器校准状态直接关系到分析数据的有效性。在每次分析任务中,操作人员还需记录仪器状态、环境条件、标准物质编号等溯源信息,以保证检测过程的完整可追溯。
应用领域
焊接材料熔敷金属化学分析操作规范测试的应用范围覆盖了焊接材料全生命周期的质量管控,具体应用领域包括:
- 焊接材料生产企业:用于新产品的配方研发、生产过程中的批次检验以及出厂前的型式检验,是企业内部控制产品质量的重要手段;
- 钢结构与桥梁工程:对进入施工现场的焊接材料进行进场复验,确保焊缝金属成分满足设计要求;
- 压力容器与锅炉制造:焊接材料的熔敷金属成分直接关系到承压设备的安全运行,需按相关技术规程进行验收检验;
- 船舶与海洋工程:耐蚀钢、低温钢等高要求的焊接结构对熔敷金属成分控制严格,检测需求量大;
- 电力与能源行业:火电、水电、风电、核电以及输油输气管道工程中的焊接材料质量把关;
- 轨道交通与车辆制造:车体、转向架等关键承载结构焊接材料的质量验证;
- 科研院所与高等院校:开展焊接冶金机理研究、新材料开发以及失效分析时的基础数据支撑;
- 贸易与进出口:焊接材料买卖双方在交货验收时依据合同约定标准进行成分符合性检验。
通过规范化的化学分析测试,各应用领域可以获得统一、可靠的熔敷金属成分数据,为焊接工艺评定、材料选型、质量纠纷仲裁以及产品认证提供坚实的技术依据。
常见问题
问题一:焊接材料熔敷金属化学分析操作规范测试的检测周期是多久?
焊接材料熔敷金属化学分析操作规范测试的检测周期一般为7-15个工作日。具体周期的长短受多种因素影响:首先,检测项目数量越多,涉及的分析方法越多,所需时间相应延长;其次,样品数量较大时,制样和分析工作量增加,周期会适当顺延;第三,方法复杂程度也是重要因素,若仅采用火花直读光谱法进行常规元素快速分析,周期较短,而需要进行湿法化学分析、氧氮分析或仲裁复核时,周期会明显加长;此外,熔敷金属分析试样的堆焊制备本身也需要一定时间。如果客户有紧急需求,可与检测机构沟通安排加急处理,在保证数据质量的前提下尽量缩短交付时间。
问题二:焊接材料熔敷金属化学分析操作规范测试的检测价格是多少?
焊接材料熔敷金属化学分析操作规范测试的费用并没有统一固定的标准,需要根据实际情况进行核算。影响价格的主要因素包括:检测项目的数量和种类,例如仅测常规五元素与全元素分析的费用差异较大;所采用的检测方法,仪器快速分析与湿法化学分析的成本不同;样品的数量和制备难度,如是否需要专门堆焊制备熔敷金属试样;检测周期的要求,加急服务通常会产生额外费用。建议客户在委托前明确检测需求,直接联系检测机构说明材料类别、执行标准和分析元素清单,由机构提供针对性的报价方案,这样获得的费用信息最为准确。
问题三:为什么要分析熔敷金属的化学成分,而不直接分析焊丝或焊条本身?
焊丝、焊条等焊接材料在熔化过渡过程中,药皮、药芯组分及保护介质会参与冶金反应,部分元素会被烧损,部分元素会过渡进入焊缝,因此成品焊缝的实际成分与焊材本身的成分并不相同。直接分析焊材只能反映其名义成分,无法代表真实焊接接头的性能水平。熔敷金属分析模拟了实际焊接过程,其成分综合反映了合金元素的过渡行为,是评价焊接材料最终使用性能的科学依据。
问题四:制备熔敷金属分析试样时有哪些关键控制点?
制备过程中的关键控制点包括:严格按照产品标准规定的工艺参数进行堆焊,控制热输入;保证足够的堆焊层数,避免垫板或基材成分稀释试样;取样前彻底清除表面熔渣、氧化皮和污染层,从熔敷金属中部干净区域取样;取样工具保持清洁干燥,避免引入油污和杂质;屑状试样和光谱块状试样分别按要求加工,光谱试样激发面需打磨平整。任何一个环节处理不当,都可能造成分析结果失真。
问题五:熔敷金属化学成分不合格的常见原因有哪些?
常见原因包括:焊接材料生产阶段合金配比控制不严或原料波动,导致主合金元素超标或偏低;药皮、药芯受潮变质,引起碳、硫、磷等元素异常或气体含量升高;试样制备不符合规范,如层数不足造成稀释、取样位置偏浅混入污染层;储存运输不当导致焊材锈蚀、沾染油污。出现不合格结果时,应核查制样过程并复测确认,必要时通过湿法仲裁分析予以最终判定。
问题六:检测报告一般包含哪些内容?
规范的检测报告通常包含以下内容:委托方信息和样品描述,包括焊接材料型号、规格、批号;检测依据的标准名称和编号;试样制备情况说明;各项分析元素的实测结果及相应标准限值;结果判定结论;检测方法、主要仪器信息;样品接收日期、检测日期和报告签发日期等。客户在收到报告后应核对信息完整性,如有异议可及时与检测机构沟通。
问题七:不同焊接材料类别的分析项目有什么差别?
分析项目随材料类别差异较大。碳钢及低合金钢焊材侧重碳、硅、锰、磷、硫及铬、钼、镍、钒等合金元素控制;不锈钢焊材需重点控制铬、镍、钼以及钛、铌等稳定化元素;镍基焊材关注铬、钼、铁、铌等元素;铝合金焊丝则分析硅、镁、锌、铜等元素。此外,对有低温、耐蚀或抗裂特殊要求的工程,还会附加氧、氮或痕量杂质元素的分析项目。委托时应结合执行标准逐项明确。