钢材碳当量检测
技术概述
钢材碳当量检测是评价钢材焊接性能的一项重要分析技术。碳当量(Carbon Equivalent Value,简称CEV)是将钢材中碳及各种合金元素的含量按照一定系数折算后得到的综合数值,用以衡量钢材在焊接过程中淬硬倾向和冷裂纹敏感性的高低。碳当量数值越大,表明钢材的淬硬倾向越明显,焊接热影响区产生冷裂纹的风险越高;碳当量数值越低,则钢材的焊接性越好,焊接工艺窗口越宽。
碳当量的计算需要以准确的化学成分分析结果为基础。目前工程上应用最广泛的是国际焊接学会(IIW)推荐的碳当量计算公式:CEV=C+Mn/6+(Cr+Mo+V)/5+(Ni+Cu)/15。该公式适用于碳含量较高、强度级别中等的结构钢。对于低碳微合金化钢,冷裂纹敏感性成分Pcm公式应用更为普遍:Pcm=C+Si/30+(Mn+Cu+Cr)/20+Ni/60+Mo/15+V/10+5B。此外,不同国家和行业还采用CET、CEN等计算方式,各自适用于不同的钢种体系和评价目的。
在钢结构建筑、桥梁、船舶、压力容器、长输管道等焊接结构制造领域,碳当量已成为钢材入厂验收、焊接工艺评定和材料选型的重要依据。相关产品标准中对不同强度级别、不同交货状态的钢材均规定了碳当量上限值或冷裂纹敏感性指数限值。因此,通过科学规范的检测手段获得准确的元素含量并计算碳当量,对保障焊接结构的安全性和可靠性具有重要意义。
检测样品
钢材碳当量检测的样品来源广泛,涵盖冶炼、轧制、加工、使用等各个环节的各类钢材产品。常见检测样品包括:
- 碳素结构钢和低合金高强度结构钢钢板、钢带
- 桥梁用结构钢、耐候钢板材及型材
- 船体用结构钢板、海洋工程用钢
- 管线钢、压力容器用钢板
- 建筑结构用型钢、H型钢、角钢、槽钢
- 无缝钢管、焊接钢管及管件
- 钢筋、棒材、线材
- 铸钢件、锻钢件
- 焊丝、焊条、焊剂等焊接材料
- 在役钢结构取样、焊缝及热影响区试样
送检样品应具有代表性,能够真实反映整批钢材的化学成分。光谱分析用样品一般要求具备一定面积的平整待测面,且表面应去除氧化皮、油漆、锈蚀层及其他污染物;取样位置应避开脱碳层严重区域和切割热影响区。粉末状、屑状或块状样品可用于化学湿法分析或碳硫仪分析,具体取样方式和样品数量可根据检测方法和委托要求确定。
检测项目
碳当量检测的核心是化学成分分析,即准确测定钢材中参与碳当量计算的各元素含量,并据此计算相应的碳当量数值。常规检测项目包括:
- 碳(C)含量测定
- 硅(Si)含量测定
- 锰(Mn)含量测定
- 磷(P)、硫(S)含量测定
- 铬(Cr)、钼(Mo)、钒(V)含量测定
- 镍(Ni)、铜(Cu)含量测定
- 铌、钛、硼、铝等微合金元素含量测定
- IIW碳当量CEV计算
- 冷裂纹敏感性指数Pcm计算
- CET、CEN等其他碳当量指标计算
- 碳当量与相关产品标准限值的符合性判定
委托方可根据钢材牌号、用途及适用标准,选择全元素分析或仅针对参与碳当量计算的元素进行分析。对于Q355、Q420、Q460等常用低合金高强度结构钢,通常要求同时报告碳当量CEV和冷裂纹敏感性指数Pcm,以便全面评价焊接性能。
检测方法
钢材碳当量检测以化学成分分析方法为技术基础,实验室通常根据样品状态、元素种类、含量范围和精度要求选择合适的方法,多种方法可互相配合、互相验证。
火花放电原子发射光谱法:将制备好的块状样品在氩气气氛中激发,通过测量各元素特征谱线的强度确定元素含量。该方法分析速度快,可一次激发同时测定多个元素,是钢材生产控制和入厂检验中最常用的碳当量检测手段。
红外吸收碳硫分析法:将样品在高温炉中通氧燃烧,碳和硫分别转化为二氧化碳和二氧化硫,通过红外检测器测定其含量。该方法对碳、硫元素的检测准确度高,是仲裁分析和精确测碳的首选方法,尤其适用于碳当量计算中至关重要的碳元素测定。
X射线荧光光谱法:利用X射线激发样品产生特征荧光射线,根据谱线波长和强度进行定性定量分析。该方法制样简单、无损检测、重现性好,适合测定铬、镍、铜、钼等合金元素,常与碳硫仪联用以完成全部参与碳当量计算的元素测定。
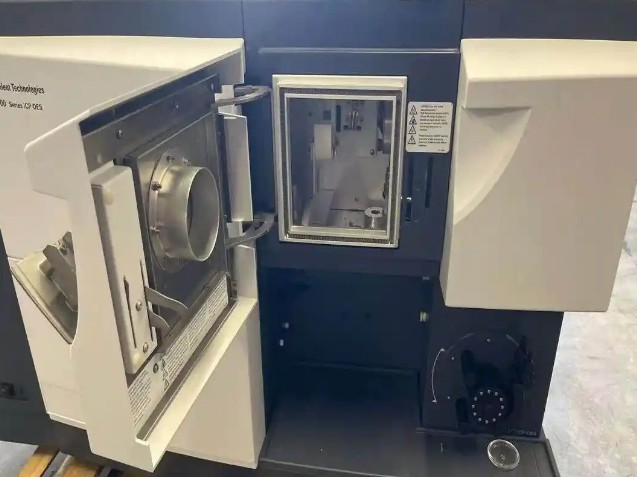
电感耦合等离子体发射光谱法:将样品消解成溶液后引入等离子体光源,测定各元素特征谱线强度。该方法线性范围宽、可测元素多、准确度高,适用于痕量合金元素和硼等需要精确测定的场合。
化学湿法分析:采用滴定、分光光度、重量法等经典化学分析手段测定元素含量,虽然操作流程较长,但准确度高、独立性强,常用于争议样品的仲裁检验和方法比对。
检测仪器
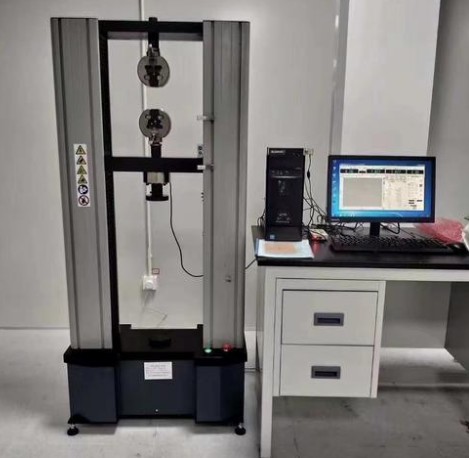
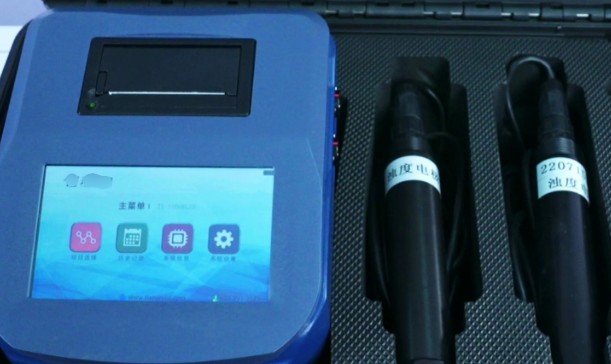
为满足不同样品和不同检测需求,实验室配备的碳当量检测相关仪器主要包括:
- 直读光谱仪(火花放电原子发射光谱仪),用于块状钢材样品的多元素快速分析
- 高频红外碳硫分析仪,用于碳、硫元素的精确测定
- X射线荧光光谱仪,用于合金元素的无损快速筛查
- 电感耦合等离子体发射光谱仪,用于溶液体系中多元素的精确分析
- 紫外可见分光光度计,用于特定元素如硅、磷、硼的比色测定
- 分析天平、马弗炉、样品磨抛机等辅助制样设备
- 标准物质,用于仪器校准、曲线绘制和结果质量控制
检测过程中,仪器需定期使用国家标准物质进行校准和核查,每批样品均需带控样验证,确保检测数据的准确性和可追溯性。样品前处理、激发或称量环节的操作规范性直接影响检测结果,实验室应建立完善的作业指导文件和质量控制程序。
应用领域
钢材碳当量检测在国民经济的众多领域发挥着重要作用,是材料质量控制和焊接工艺决策不可缺少的技术支撑。
- 钢结构工程:高层建筑、大跨度场馆、塔桅结构用钢的入厂复验与焊接性评估
- 桥梁工程:桥梁钢板的碳当量控制,保障现场焊接质量与结构安全
- 船舶与海洋工程:船板钢、海洋平台用钢的焊接性能评价与验收
- 压力容器与锅炉:受压元件用钢的焊接性分析,支撑焊接工艺评定
- 油气输送管线:管线钢焊接冷裂纹敏感性评价及施工参数确定
- 工程机械与车辆制造:高强钢结构件的材料选型与焊接工艺优化
- 电力与冶金设备:大型结构件、铸锻件的成分验证与碳当量核算
- 材料研究与开发:新钢种成分体系设计中碳当量与性能关系研究
通过碳当量检测结果,工程技术人员可以合理确定预热温度、层间温度、焊后热处理等焊接工艺参数,有效预防焊接冷裂纹、热影响区硬化等缺陷,为焊接结构的安全制造和长期服役提供保障。
常见问题
问题一:钢材碳当量检测的检测周期是多久?
钢材碳当量检测的周期一般为7-15个工作日。具体时间会受到多种因素影响:检测项目数量的多少,若除碳当量相关元素外还需测定其他成分,周期会相应延长;样品数量大、批次多时,制样和分析工作量增加;检测方法的复杂程度也有影响,常规火花光谱分析速度较快,而需要溶液消解的湿法分析或仲裁分析耗时更长;若委托方有加急需求,可与检测机构沟通安排优先处理,缩短交付时间。
问题二:钢材碳当量检测的检测价格是多少?
钢材碳当量检测的费用受多方面因素影响,通常没有统一的固定标准。主要影响因素包括:检测项目的多少,仅测定参与碳当量计算的核心元素与全元素分析的费用不同;所采用的检测方法,不同方法对仪器、试剂和人工的要求不同;样品的数量和制样难度,块状、屑状样品的处理成本存在差异;检测周期的要求,加急服务会产生额外费用。建议委托方根据实际检测需求,联系检测机构详细沟通项目和条件,获取针对性的报价方案。
问题三:碳当量是不是越高越不好?
不能简单地说碳当量越高越不好,需要结合使用要求来看。碳当量高通常意味着钢材强度和淬硬倾向较高,焊接时冷裂纹风险增大,需要采取预热、控制线能量等工艺措施;但对于不涉及焊接或采用非焊接连接的构件,较高的碳当量带来的强度提升反而可能是优势。因此碳当量本身没有绝对的好坏,关键在于是否与结构的设计要求、加工方式和焊接工艺相匹配。
问题四:常用的碳当量计算公式有哪些?应该如何选择?
常用公式包括IIW推荐的CEV公式、冷裂纹敏感性指数Pcm公式以及CET、CEN等公式。选择时主要依据钢材的碳含量范围和适用标准要求:对于碳含量较高的传统结构钢,一般采用CEV公式;对于碳含量较低并添加微合金元素的控轧钢、细晶粒钢,Pcm公式更能反映其冷裂纹倾向;具体工程中应按照产品标准、设计文件或焊接规范的规定选用相应公式进行计算和判定。
问题五:检测碳当量对样品有什么要求?
用于碳当量检测的样品应能代表整批钢材的实际成分。块状光谱样品需具备平整的检测面,面积一般不小于仪器激发要求,表面应除去氧化皮、涂层、锈蚀和污染,并经磨抛处理;屑状或粉末样品用于化学法和碳硫仪分析时,应清洁、无油污、无夹杂,取样时避免混入磨屑和异物。同时应避开严重脱碳、切割烧伤等异常区域,确保结果真实可靠。
问题六:如果检测发现碳当量超标,应该怎么处理?
碳当量超标时,首先应确认取样和检测的准确性,必要时进行复检。若确认为超标,可从以下方面应对:调整焊接工艺,适当提高预热温度和层间温度,控制焊接线能量,选用低氢焊接材料;优化接头形式和拘束条件,降低裂纹敏感性;如果工艺措施无法满足要求,则应与供应商沟通,考虑换批、降级使用或重新选材,确保最终产品的安全性能符合设计规定。
问题七:钢材碳当量检测报告一般包含哪些内容?
规范的检测报告通常包括:委托方信息和样品描述,如牌号、规格、批号、状态;检测依据的标准和方法名称;各元素含量的实测结果;按指定公式计算的碳当量数值,如CEV或Pcm;与相应标准限值的对比及符合性结论;检测日期、样品编号以及对报告使用的必要说明。委托方在收到报告后,应核对信息是否完整准确,以便正确用于验收或工艺决策。