磁声检测系统设计
技术概述
磁声检测是一种将磁场激励与声学信号采集相结合的新型无损检测技术,主要面向铁磁性材料的内部缺陷评价与应力状态分析。其基本原理是:当铁磁性材料在外加交变磁场作用下被反复磁化时,材料内部的磁畴壁会发生不可逆的跳变运动,这种微观过程会激发出弹性应力波,即磁声发射信号。通过高灵敏度传感器捕捉这些信号,并对其幅值、能量、频谱特征及计数率等参数进行分析,即可推断材料内部的缺陷分布、应力集中程度以及组织结构变化情况。
磁声检测系统设计是一项综合性工程,需要围绕磁化激励子系统、信号传感子系统、数据采集与处理子系统以及机械结构子系统进行整体规划。系统设计过程中需要重点解决以下几个关键问题:一是激励磁场强度与频率的匹配设计,既要保证材料达到磁化饱和或近饱和状态以获得稳定的磁声信号,又要避免激励频率过高导致涡流损耗和温升;二是传感器布局优化,需要根据工件形状和检测区域确定探头的数量、间距与安装角度;三是抗电磁干扰设计,由于磁声信号微弱且检测环境中存在强励磁电流,必须通过屏蔽、滤波和差分电路设计提升信噪比;四是软件算法设计,包括信号特征提取、噪声抑制、缺陷识别与成像显示等功能模块。
一套设计完善的磁声检测系统应具备激励参数可调、采集通道可扩展、信号处理自动化以及检测结果可视化等特点,能够适应实验室精密分析和现场快速检测等多种应用场景。
检测样品
磁声检测系统主要适用于具有明显铁磁性的材料及由其制成的各类构件,常见的检测样品包括:
- 碳钢、合金钢、低合金高强度钢等原材料板材、棒材和管材;
- 石油、天然气输送管道及化工压力容器筒体、封头和焊缝部位;
- 铁路钢轨、车轮、车轴等轨道交通关键部件;
- 汽轮机转子、发电机护环、叶片等电力设备大型锻件;
- 起重机械、桥梁结构、建筑钢结构中的焊接接头与母材;
- 齿轮、轴承、曲轴等经过热处理的机械传动零件;
- 在役设备经长期运行后可能存在疲劳损伤或材质劣化的部位。
需要注意的是,对于奥氏体不锈钢、铝合金、铜合金等非铁磁性材料,磁声效应微弱,一般不作为该技术的主要检测对象,此类样品建议选用其他无损检测方法。
检测项目
依托磁声检测系统可以开展多类检测与评价项目,主要包括:
- 内部缺陷检测:发现材料内部的裂纹、夹杂、气孔、分层等不连续性缺陷,并对其位置和相对严重程度进行判定;
- 残余应力分析:基于磁声信号与应力状态的对应关系,评价焊接、热处理、机加工及冷加工后在构件中形成的残余应力水平与分布;
- 疲劳损伤评估:对经历循环载荷的构件进行磁声特征参量跟踪,判断材料疲劳劣化阶段,为剩余寿命预估提供依据;
- 应力集中定位:通过多通道传感器阵列对声源进行时差定位,识别结构中应力集中区域;
- 组织结构表征:辅助判断材料的晶粒度、热处理状态及冷热加工历史对磁声信号特征的影响;
- 表面及近表面缺陷筛查:结合磁化条件调整,对浅层缺陷实现灵敏响应;
- 在役监测:对关键设备进行周期性或连续性磁声监测,掌握缺陷萌生与扩展趋势。
检测方法
磁声检测的执行需要遵循规范的作业流程,以保证检测结果的可靠性与可重复性。典型的检测方法与操作步骤如下:
第一步,检测准备。查阅工件图纸与材质资料,了解热处理状态、服役历史及待检部位,对表面进行清理,去除油污、氧化皮、松动的涂层及其他影响探头耦合的附着物。
第二步,系统标定。采用标准试块对检测系统进行校验,确认传感器灵敏度、通道一致性和定位精度满足检测要求,并记录本底噪声水平。
第三步,探头布置。根据检测方案将磁化装置与声接收传感器安装于工件表面,传感器与工件之间涂抹耦合剂或采用磁性夹持方式固定,确保接触良好。
第四步,参数设定。设置励磁电流、磁化频率、采集门槛值、采样频率、通道增益等参数,先进行预检测,观察信号幅度与信噪比是否处于合理区间,必要时进行参数优化。
第五步,数据采集。按设定的扫查路径对检测区域逐点或连续采集磁声信号,实时监视信号波形,发现异常幅值或集中事件时进行复检确认。
第六步,信号分析与评定。利用分析软件对采集数据进行滤波、特征提取和源定位处理,结合磁声参量变化规律对缺陷性质、应力状态进行综合评价,出具检测报告。
在具体方法选择上,可根据检测目的采用低频交变磁化法、脉冲磁化法或恒定磁场叠加交变磁场法等不同激励方式,并结合参数指纹对比、趋势分析等手段提高评定准确性。
检测仪器
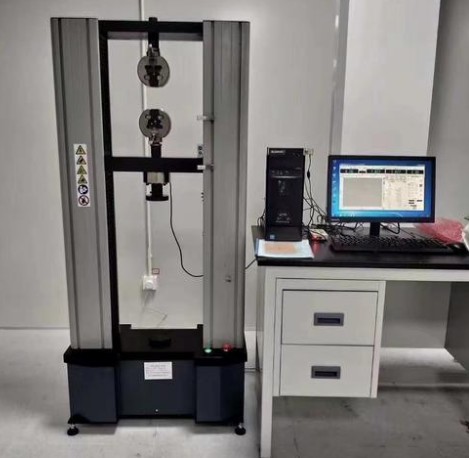
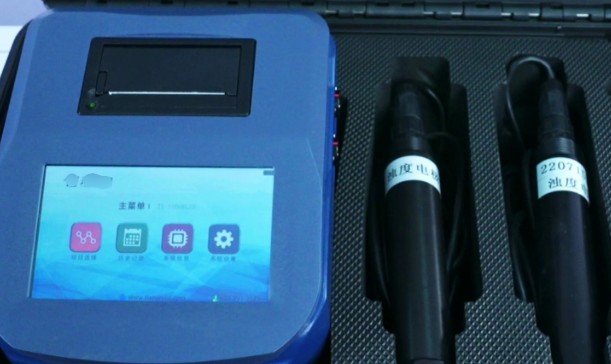
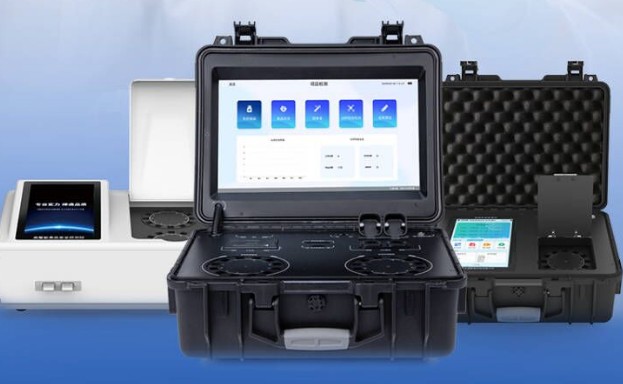
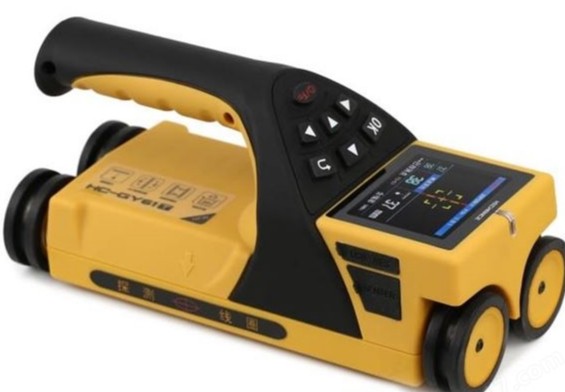
一套完整的磁声检测系统由多类硬件与软件单元构成,主要仪器设备包括:
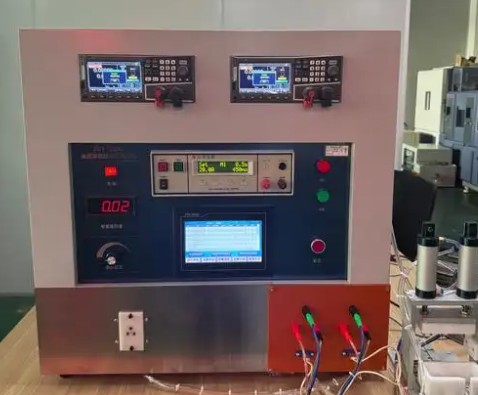
- 磁化激励装置:由可编程励磁电源与励磁线圈或U型电磁轭组成,提供强度和频率可调的交变磁场或脉冲磁场;
- 声信号传感器:采用压电式声发射传感器或专用磁声接收探头,覆盖数十千赫兹至数百千赫兹的宽频响应范围;
- 前置放大器与信号调理模块:对微弱磁声信号进行低噪声放大、带通滤波和阻抗变换,抑制励磁电源引入的电磁干扰;
- 多通道数据采集单元:实现高速同步采集与模数转换,支持事件触发与波形存储;
- 数据分析软件:提供特征参量统计、频谱分析、时差定位、三维成像以及数据库管理功能;
- 标准试块与对比试样:用于系统标定、灵敏度校验和检测有效性的定期验证;
- 辅助工装:包括探头夹持装置、扫查机构、屏蔽线缆及现场供电设备等。
在系统设计阶段,还应关注仪器的便携化、模块化水平,例如采用一体化主机结构、无线传输接口和防尘防潮机箱设计,以满足工厂车间和野外现场的不同使用需求。
应用领域
磁声检测技术凭借其对铁磁材料应力状态和微观损伤敏感的独特优势,已在多个工业领域获得广泛应用:
- 石油化工行业:用于压力管道、储罐、反应器焊缝的缺陷筛查与残余应力评价,辅助设备完整性管理;
- 电力行业:应用于汽轮机转子、发电机部件、锅炉受压元件的检修评估,及时发现疲劳损伤隐患;
- 轨道交通行业:对钢轨、道岔、车轮、车轴进行周期性检测,保障行车安全;
- 桥梁与建筑结构:对钢结构焊缝和高强螺栓连接区域进行应力集中监测,支撑结构健康诊断;
- 机械制造行业:用于齿轮、轴承、曲轴等零件的热处理质量评价和出厂检验;
- 冶金行业:对钢板、钢管、型材进行在线或离线的内部缺陷自动检测;
- 科研与教学:作为材料磁弹性效应、磁机械行为研究的重要实验手段,服务于新材料开发与工艺优化。
常见问题
问题一:磁声检测系统设计的检测周期是多久?
磁声检测系统设计相关的检测周期一般为7-15个工作日。实际周期会受到多方面因素的影响:检测项目的数量与复杂程度是首要因素,若同时开展缺陷检测、应力分析与组织表征等多项内容,所需时间会相应延长;样品数量和尺寸也会影响进度,批量样品或大型构件需要更长的扫查与数据整理时间;此外,若检测方法较为复杂、需要多轮参数验证与复检确认,周期也会增加。如果客户有紧急需求,可以提前沟通安排加急处理,在保证数据质量的前提下尽量压缩交付时间。
问题二:磁声检测系统设计的检测价格是多少?
磁声检测相关的费用受多重因素影响,通常需要结合具体需求进行报价。主要影响因素包括:检测项目的种类与数量,单项缺陷筛查与多项综合评价的工作量差异较大;采用的检测方法与技术难度,复杂激励方式与多通道定位分析会占用更多资源;样品的数量、尺寸和检测部位可达性;检测周期的要求,加急服务会涉及额外的排产成本;以及是否需要出具详细的分析报告等。建议在委托检测前与检测机构充分沟通检测范围与技术要求,获取针对性的报价方案,以便合理安排检测预算。
问题三:磁声检测与常规超声波检测有什么区别?
两者的主要区别在于激励方式与信号来源。常规超声波检测通过探头主动向工件发射超声波,依据反射或透射信号判断缺陷;磁声检测则利用磁场激励使材料自身磁畴运动产生声发射信号,属于被动接收材料内部响应的方式。磁声检测对铁磁材料的应力状态和微观损伤更为敏感,无需高精度扫查机构也可开展检测,但其适用对象限于铁磁性材料,而非铁磁材料则需选用常规超声等方法。
问题四:磁声检测系统设计中需要重点考虑哪些技术参数?
系统设计中的核心参数包括励磁磁场强度、磁化频率、传感器中心频率与带宽、采集系统采样率与动态范围、通道数量以及定位算法精度等。磁场强度需足以使工件检测区域达到深度磁化,磁化频率则要与传感器频响匹配并兼顾涡流损耗控制;采样率和动态范围决定了信号细节的还原能力。此外,抗电磁干扰能力、探头耦合方式的一致性也是设计时必须重点优化的内容。
问题五:磁声检测对被检工件表面有什么要求?
磁声检测对表面要求相对宽松,一般不需要像磁粉或渗透检测那样进行精细打磨。但为保证传感器与工件的声耦合效果,表面应清除松动的氧化皮、锈层、油污和厚涂层,探头安放位置应平整且无严重凹凸。对于表面曲率较大的工件,可选用适配的楔块或柔性耦合方式,确保检测过程中探头与工件接触稳定,避免因耦合不良造成信号丢失或误判。
问题六:磁声检测能够发现多深的内部缺陷?
磁声检测的有效探测深度与磁场穿透能力、材料磁性能和缺陷类型密切相关。由于磁化场在铁磁材料中存在趋肤效应,提高磁化频率会使有效磁化层变浅,采用较低频率或直流叠加交变的激励方式可以增大磁化深度。一般来说,该技术对近表面和中层区域的缺陷及应力变化响应明显,对深层缺陷的检出能力需结合工件壁厚、磁化方案和传感器灵敏度综合评定,必要时可与其他无损检测方法配合使用。
问题七:磁声检测系统在日常使用中应如何维护保养?
日常维护应从以下几个方面入手:定期使用标准试块对系统灵敏度进行校验,发现偏差及时标定修正;传感器属精密器件,应防止跌落碰撞,使用后清洁耦合面并妥善存放;励磁线圈和电缆应避免过度弯折与机械损伤,检查接头是否松动氧化;数据采集主机应保持清洁干燥,定期备份检测数据与参数配置;长期使用后应检查放大器增益一致性和通道噪声水平,确保多通道系统性能匹配,从而保障检测结果的长期稳定可靠。