焊缝涡流阵列视频检测
技术概述
焊缝涡流阵列视频检测是一种将涡流阵列检测技术与可视化视频监测手段深度融合的先进无损检测技术,主要用于对各类金属结构焊缝的表面及近表面缺陷进行快速、准确、直观的检测与评估。该技术以电磁感应原理为基础,通过在焊缝表面布置由多个激励线圈与接收线圈组成的阵列探头,在被检工件中感应出涡流。当焊缝区域存在裂纹、气孔、未熔合、咬边等缺陷时,涡流的分布状态会发生相应改变,仪器通过采集与分析这些信号变化,即可判断缺陷的存在、位置、走向及大致尺寸。
与传统单线圈涡流检测相比,涡流阵列技术具有以下显著特点:
- 检测覆盖面积大,单次扫查即可完成较宽区域的检测,效率大幅提升;
- 灵敏度分布均匀,缺陷检出率高,可有效避免漏检;
- 可形成C扫描图像,检测结果直观形象,便于缺陷的定性与定量分析;
- 无需耦合剂,检测过程清洁环保,对工件无损伤。
视频检测部分的引入,使得检测过程实现了“电磁信号+影像记录”的双重确认。检测人员可通过高清摄像头或视频内窥镜对焊缝外观质量进行实时观察,将涡流阵列发现的异常信号与焊缝表面的实际状态进行对照印证,从而显著提高缺陷判定的准确性,并为后续质量追溯提供完整的影像资料。该技术既适用于制造过程中的焊缝质量验收,也适用于在役设备焊缝的定期检查和维护评估。
检测样品
焊缝涡流阵列视频检测适用于绝大多数导电金属材料制成的焊接结构,常见的检测样品包括:
- 各类碳钢、低合金钢对接焊缝、角焊缝、T型接头焊缝;
- 奥氏体不锈钢、马氏体不锈钢及双相不锈钢管道与容器焊缝;
- 铝合金、镁合金、钛合金等有色金属结构件焊缝;
- 换热器管板焊缝、锅炉受压元件焊缝;
- 油气输送管道环焊缝、站场工艺管道焊缝;
- 船舶结构焊缝、桥梁钢结构焊缝、建筑钢结构焊缝;
- 在役设备维修焊缝、补焊区域焊缝及热影响区。
样品状态方面,新制焊缝与在役焊缝均可实施检测。对于在役构件,即使表面存在油漆、防腐涂层或较薄的致密氧化皮,涡流阵列检测仍可在一定条件下透过覆盖层获得有效信号,这也是该技术相对于磁粉检测、渗透检测的重要优势之一。送检前,建议委托方提供焊缝的材质信息、焊接工艺、板厚或壁厚、热处理状态及使用工况等背景资料,以便检测机构制定更有针对性的检测方案,获得更可靠的检测结果。
检测项目
焊缝涡流阵列视频检测可开展的检测项目主要包括以下几个方面:
- 焊缝表面及近表面裂纹检测:包括焊接热影响区裂纹、延迟裂纹、疲劳裂纹、应力腐蚀裂纹等;
- 焊缝成形质量检查:通过视频影像评估焊缝余高、焊宽、咬边、表面气孔、表面夹渣、弧坑等外观质量状况;
- 未熔合与未焊透的间接判定:结合涡流信号特征与影像信息进行综合分析;
- 缺陷定位与定量:确定缺陷的轴向位置、周向位置、长度及走向;
- 缺陷深度评估:在一定条件下对裂纹深度进行估计,为安全性评价提供依据;
- 在役焊缝腐蚀损伤检查:发现焊缝区域的腐蚀减薄、点蚀等损伤;
- 修复焊缝复检:对返修、补焊后的焊缝进行质量验证。
检测方法
焊缝涡流阵列视频检测一般按照以下流程实施:
第一步,资料审查与方案制定。检测人员根据焊缝的结构形式、材质、规格及检测要求,确定扫查方式、探头类型、检测频率及灵敏度设定,并编制检测作业方案。
第二步,表面状态确认。清除焊缝及两侧一定范围内影响探头贴合与扫查的浮锈、飞溅、焊渣、油污等杂物。一般情况下,保留致密油漆涂层不影响检测,但松散、起皮的覆盖物应予去除,以保证探头移动平稳。
第三步,仪器校准与对比试样验证。利用带有已知人工缺陷(如刻槽、通孔)的对比试样对检测系统进行校验,调节增益、相位、滤波等参数,确保系统灵敏度和信噪比满足检测要求。
第四步,扫查检测。将阵列探头沿焊缝轴向或垂直于焊缝的方向匀速扫查,保持探头与工件表面的良好贴合或恒定间距,实时观察涡流信号的阻抗平面图形与C扫描成像,同时开启视频记录装置,对扫查过程进行同步影像采集,实现电磁数据与视频图像的坐标对应。
第五步,信号分析与缺陷判定。对扫查中出现的异常信号进行复扫确认,结合视频影像判别缺陷的性质、位置与尺寸,并注意排除提离效应、边缘效应、材质不均匀等干扰因素造成的伪缺陷信号。
第六步,结果记录与报告出具。整理检测数据、C扫描图像与视频影像资料,对缺陷进行分级评价,出具完整的检测报告,为质量验收或维修决策提供依据。
检测仪器
焊缝涡流阵列视频检测所使用的主要设备与器材包括:
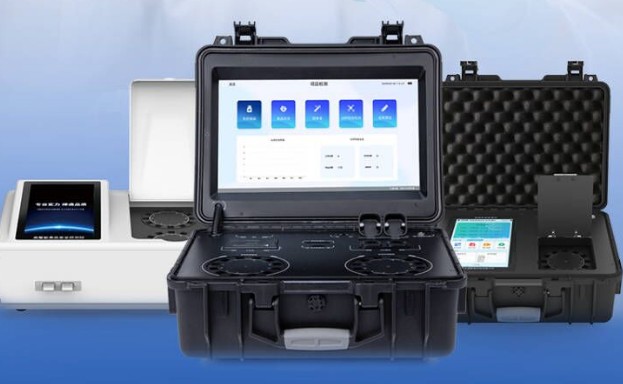
- 多通道涡流阵列检测仪:具备多频、多通道信号激励与采集能力,可实时显示阻抗平面图与C扫描图像;
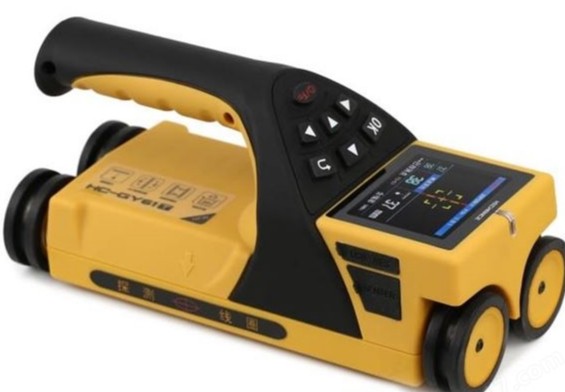
- 涡流阵列探头:包括柔性探头与刚性探头,线圈排布形式多样,可适应平板焊缝、管道环焊缝、复杂曲面焊缝等不同几何形态;
- 视频检查系统:包括高清工业摄像头、视频内窥镜等,用于焊缝外观的实时观察、拍照与录像记录;
- 扫查装置:手动扫查架、编码器或电动爬行装置,保证探头匀速平稳移动,并同步记录扫查坐标;
- 对比试样:与被检工件材质、热处理状态一致并带有标准人工缺陷的试块,用于系统校准与灵敏度验证;
- 数据分析软件:具备信号处理、缺陷成像、尺寸测量、数据存档与报告生成等功能。
应用领域
焊缝涡流阵列视频检测凭借其高效、直观、非接触的特点,已在众多工业领域得到广泛应用:
- 石油化工:反应器、储罐、换热器、工艺管道焊缝的制造检验与在役定期检测;
- 电力能源:电站锅炉受热面管排焊缝、汽水管道焊缝、风电塔筒环缝的快速检查;
- 航空航天:发动机部件、机身结构件焊缝的高灵敏度检测;
- 船舶制造与维修:船体板对接焊缝、管系焊缝的高效扫查;
- 轨道交通:车体铝合金焊缝、转向架焊缝的质量控制与运维检查;
- 钢结构工程:桥梁、体育场馆、高层建筑钢结构焊缝的验收与定期巡检;
- 特种设备:压力容器、气瓶等受压元件焊缝的定期检验与安全评估。
常见问题
问题一:焊缝涡流阵列视频检测的检测周期是多久?
一般情况下,焊缝涡流阵列视频检测的检测周期为7-15个工作日。实际周期会受到多种因素的影响,包括检测项目的数量与复杂程度、送检样品数量、焊缝结构的复杂程度、是否需要对缺陷进行复扫确认或深度评估等。如果样品数量较多或检测项目较多,周期可能相应延长;若委托方有紧急需求,可提前与检测机构沟通安排加急处理,加急情况下检测周期可适当缩短。
问题二:焊缝涡流阵列视频检测的检测价格是多少?
焊缝涡流阵列视频检测的价格受多种因素综合影响,主要包括检测项目的数量、检测方法的复杂程度、送检样品数量、焊缝长度与结构形式、检测周期要求以及是否需要现场检测服务等。不同检测需求之间的费用差异可能较大,难以一概而论。建议委托方在送检前与检测机构详细沟通具体检测需求,由检测机构根据实际情况提供准确的报价方案。
问题三:焊缝涡流阵列视频检测可以透过防腐涂层进行检测吗?
可以。涡流检测属于非接触式电磁检测方法,一般无需去除焊缝表面的油漆、防腐涂层即可实施检测,前提是涂层致密、附着良好且厚度在一定范围内。当涂层过厚或存在起皮、剥落情况时,可能引起提离效应干扰,降低检测灵敏度,此时需要对信号进行适当补偿处理,或对局部涂层进行清理后再行检测。
问题四:焊缝涡流阵列视频检测能发现多深的缺陷?
涡流检测对表面及近表面缺陷最为敏感。对于铁磁性材料,有效检测深度相对较浅,主要用于表面开口及浅层缺陷的检出;对于非铁磁性材料如铝合金、奥氏体不锈钢,采用较低频率时检测深度可达数毫米。检测深度与激励频率密切相关,频率越低,涡流渗透越深,但灵敏度会有所下降。实际检测中会根据材质、壁厚与缺陷类型选择合适的频率组合,兼顾灵敏度与有效探测深度。
问题五:焊缝涡流阵列视频检测与磁粉检测、渗透检测相比有什么优势?
主要优势体现在几个方面:一是无需耦合剂与显像剂,检测前只需简单清理表面,工序简化;二是可透过涂层检测,避免了大规模去除与恢复防腐涂层的成本;三是扫查速度快、单次覆盖宽度大,检测效率显著高于逐点检测方式;四是结果以图像形式呈现,配合视频影像可实现缺陷的精确定位与完整记录,便于数据管理与追溯;五是检测过程不产生废液、废渣,符合绿色检测的发展要求。
问题六:哪些材料适合进行焊缝涡流阵列视频检测?
凡是具有良好导电性的金属材料焊缝均适合开展涡流阵列检测,包括奥氏体不锈钢、双相不锈钢、铝合金、钛合金、铜合金以及镍基合金等。对于碳钢、低合金钢等铁磁性材料,由于磁导率较高,涡流渗透深度受到一定限制,通常主要用于表面缺陷检测,必要时可采用饱和磁化技术与涡流检测相配合,以降低磁导率不均匀带来的干扰,提高检测效果。
问题七:检测前对焊缝表面有哪些要求?
总体要求是保证探头能够平稳贴合或保持恒定间距通过被检区域。具体包括:清除焊缝及两侧一定范围内影响扫查的飞溅、焊渣、松散氧化皮与油污;焊缝余高不宜过高过陡,表面不应有严重的沟槽或明显凹凸不平;保留的涂层应附着牢固、无剥离翘起现象。此外,应确保检测区域便于探头接近,对于空间受限的部位可选用专用的异形探头或柔性探头实施检测。