脉冲涡流检测缺陷识别分析
技术概述
脉冲涡流检测缺陷识别分析是一种基于电磁感应原理的先进无损检测技术,通过采集并解析脉冲激励下导电材料产生的瞬态涡流响应信号,实现对裂纹、腐蚀、壁厚减薄等缺陷的定位、定量与定性识别。
检测样品
该技术适用的样品范围十分广泛,凡具有良好导电性的金属材料及其构件均可开展检测,典型检测样品包括:
- 碳钢、合金钢、不锈钢、铝合金、铜合金等金属板材、管材与型材;
- 输油管道、输气管道、蒸汽管道及城市地下管网;
- 常压储罐、浮顶储罐的罐底板与罐壁板;
- 压力容器、反应釜、换热器管束等承压设备;
- 桥梁钢结构、平台结构、海上风电基础结构;
- 飞机蒙皮、机翼壁板、起落架等航空金属部件;
- 焊缝、热影响区以及螺栓、销轴等连接紧固件;
- 带防腐涂层、保温层或结垢层的在役运行设备。
检测时对样品表面状态要求相对宽松,一般允许存在油漆、保温层、海生物附着层或一定厚度的腐蚀产物,无需对表面进行打磨或拆除防护结构,这也是该技术区别于许多常规无损检测方法的重要特点。对于非导电材料或导电性极差的复合材料,则需结合其他检测手段进行补充评价。
检测项目
1. 缺陷类型识别与分类
缺陷类型识别是检测工作的核心项目之一,主要依据瞬态响应信号的波形特征对缺陷性质进行判定,可识别的典型缺陷类型包括疲劳裂纹、应力腐蚀裂纹、焊接冷热裂纹、点蚀坑、均匀腐蚀减薄、局部壁厚损失、气孔、夹杂以及分层缺陷等。由于脉冲激励包含丰富的宽频谱信息,浅表层缺陷主要引起信号高频分量的变化,而较深部位的缺陷则体现在低频衰减段的差异,通过分析不同时间常数的响应特征,能够有效区分缺陷所处的层次与基本性质,为后续处置决策提供依据。
2. 缺陷定量分析
定量分析项目旨在确定缺陷的具体几何与物理参数,主要包括缺陷长度、宽度、深度方向的尺寸测量,剩余壁厚计算,壁厚损失率与截面积损失率评估,缺陷埋藏深度判定以及缺陷走向与分布范围的确定。检测过程中依据对比试块建立标定曲线,结合反演算法将信号特征量转换为缺陷量化指标,并按照相关验收准则对缺陷严重程度进行分级评定,从而实现从“发现缺陷”到“量化缺陷”的完整评价链条。
3. 脉冲涡流检测缺陷识别分析综合评价
综合评价项目将时域特征、频域特征与成像结果相互结合,对被检对象的整体状态进行系统判读。该项目通常提取峰值时间、上升时间、过零点时间、衰减速率等一系列特征参量,与缺陷数据库中的样本特征进行比对,生成缺陷位置分布图与严重程度分级结果,必要时对可疑信号区域进行复检复核,最终形成覆盖全部测区的完整性评价结论,帮助使用方准确掌握设备的安全状况。
检测方法
1. 标准检测流程与方法
标准检测作业按照相关技术标准与作业规程执行,一般包括以下环节:
- 检测方案制定与被检设备资料审查;
- 仪器校准与对比试块标定;
- 测区网格划分与探头扫查路径规划;
- 信号采集与滤波降噪处理;
- 缺陷信号判读、复核与复检确认;
- 数据整理、结果评价与归档。
扫查方式根据现场条件灵活选择,包括手动逐点测量、栅格化扫查以及借助机械装置的自动扫查。检测过程中需重点控制探头提离距离的稳定性,记录环境温度与干扰源情况,确保采集数据的可比性与可追溯性,从源头上保证缺陷判读结果的可靠性。
2. 脉冲涡流检测缺陷识别分析方法
在信号处理与判读层面,常用的识别分析方法涵盖多个技术方向:时域分析通过差分处理与归一化处理提取响应曲线的特征参量,是缺陷判定的基础手段;频域分析借助快速傅里叶变换观察不同频率成分的能量分布,用于区分缺陷深度层次;小波变换等时频分析方法则兼顾时间与频率两个维度,适合分析多层结构中的复杂信号。此外,主成分分析等统计方法可用于降维与特征筛选,神经网络、支持向量机等智能算法能够实现缺陷类型的自动分类识别,结合C扫描成像技术可将缺陷分布直观呈现,显著提升判读效率与准确度。
检测仪器
完成该项检测工作通常需要配置成套的专业仪器系统,主要设备构成如下:
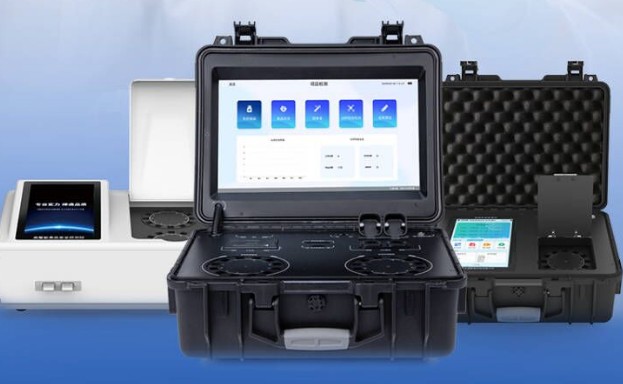
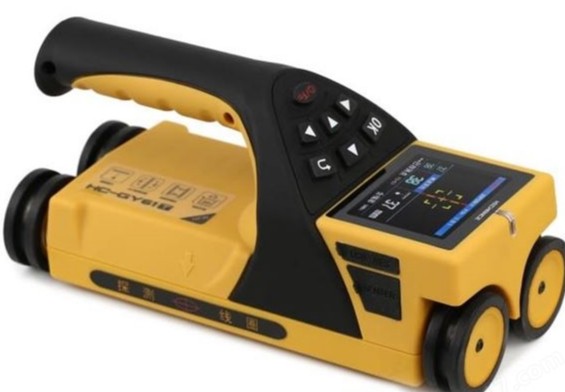
- 脉冲涡流检测仪主机:集成脉冲信号发生模块、高速数据采集模块与信号处理单元,是系统的核心设备;
- 检测探头:由激励线圈与接收元件组成,接收元件可采用检测线圈、霍尔元件或巨磁阻传感器,不同探头适用于不同深度范围与结构形式;
- 扫查定位装置:包括位置编码器、机械扫查架、爬壁装置等,用于实现测点定位与连续扫查;
- 标定试块:带有平底孔、刻槽等人工缺陷的对比试块,用于仪器校准与定量曲线建立;
- 数据分析软件:具备特征提取、成像显示、缺陷判读与数据管理功能。
仪器选型时需综合考虑被检对象的材质、壁厚范围、覆盖层厚度以及现场作业空间等因素,合理匹配探头类型与激励参数,必要时通过试验验证确认检测系统对目标缺陷的检出能力,确保整套系统满足检测方案规定的技术指标。
应用领域
1. 石油化工与能源电力领域
在石化装置的定期检验与风险筛查中,脉冲涡流检测缺陷识别分析已成为排查腐蚀减薄区域的常规技术手段,广泛应用于输送管道、储罐底板、容器壁板的腐蚀检测,尤其擅长保温层下腐蚀的排查,无需拆除保温层即可完成大面积筛查,大幅缩短停产检修周期。在电力行业,该技术用于锅炉水冷壁管、省煤器管、汽轮机叶片以及辅机设备的壁厚监测,帮助企业在不停机或短时停机条件下掌握设备劣化趋势。
2. 航空航天与轨道交通领域
航空航天领域将该技术应用于飞机多层铝合金结构的腐蚀与裂纹检测,包括蒙皮表面与下层结构的隐藏缺陷、铆钉孔周边的疲劳裂纹等,其宽频谱激励特点有利于区分不同深度的损伤层。轨道交通领域则用于高铁车体结构焊缝、轮对踏面、车轴以及钢轨内部缺陷的检测,为运行安全提供技术保障,同时也在接触网零部件与转向架构件的状态检查中发挥着重要作用。
3. 工业制造与在役设备监测
在制造环节,该技术可用于金属原材料入厂复验、焊接过程质量监控以及成品构件的出厂检查,及时发现气孔、夹杂、未熔合等制造缺陷。在役阶段,该技术可对老旧设备开展剩余寿命评估前的数据采集,也可部署在线监测系统对关键部位实施长期连续监控,通过趋势分析提前预警异常变化,为预防性维护策略的制定提供数据基础。
常见问题
问题一:脉冲涡流检测缺陷识别分析的检测周期是多久?
一般为7-15个工作日。具体周期受多方面因素影响:检测项目数量越多、涉及参数越全,所需时间相应延长;样品数量大、测区面积广时,现场数据采集与后续分析的时间也会增加;若采用成像检测或智能识别等复杂方法,数据处理周期会略有延长。此外,如委托方有紧急需求,可与检测方沟通安排加急处理,通过优化排期、增派检测人员等方式压缩周期。
问题二:脉冲涡流检测缺陷识别分析的检测价格是多少?
检测价格受多项因素综合影响,主要包括检测项目的种类与数量、所采用的检测方法与技术复杂程度、样品数量与测区规模、检测周期要求(是否需要加急)以及现场作业条件等。不同委托需求之间的差异较大,难以一概而论,建议在委托前与技术团队充分沟通检测范围与具体要求,获取针对性的报价方案,以便合理安排检测预算。
问题三:脉冲涡流检测与传统涡流检测有什么区别?
两者的主要区别在于激励方式与信息含量。传统涡流检测通常采用单一频率的正弦激励,信息集中在某一频点,适合表层缺陷的快速筛查;而脉冲涡流检测采用包含丰富频率成分的脉冲激励,一次激励即可获得从表层到一定深度的多层次响应信息,对深层缺陷与壁厚变化更为敏感,同时具备更强的提离抑制能力,因此能够隔着涂层、保温层开展检测,适用场景更加广泛。
问题四:带有防腐涂层或保温层的设备可以直接检测吗?
可以,这正是该技术的突出优势。检测时探头无需与金属本体直接接触,激起的涡流响应可以穿透一定厚度的油漆层、保温层、防腐层甚至结垢层,适用于大多数在役设备的实际工况。需要注意的是,覆盖层厚度会影响信号的幅值与衰减特性,检测前应根据实际覆盖层状况进行参数设置与标定,以保证定量结果的准确性。
问题五:检测过程会对样品或运行设备造成损伤吗?
不会。该技术属于无损检测范畴,检测过程中探头仅发射电磁脉冲并接收感应信号,不涉及任何破损性操作,不会对被检材料造成机械损伤、热影响或组织改变。对于运行中的设备,检测本身也不改变其工作状态,属于安全性很高的检测方式,适合对在役设备进行定期或连续检查。
问题六:检测前需要做哪些准备工作?
主要准备工作包括:提供被检对象的基础资料,如材质、设计壁厚、结构图纸与运行工况;配合确定检测区域与测点布置方案;对检测面进行简单清理,去除松动的浮锈与杂物;现场提供必要的作业通道与安全条件。准备工作的充分程度直接影响检测效率与数据质量,建议委托方在检测前与技术人员充分沟通,明确各项细节安排。