注射成型机安全联锁检验
技术概述
注射成型机安全联锁检验是针对注塑设备安全防护系统开展的专业化技术验证活动,重点核查安全门联锁、急停装置、电气保护回路能否在异常工况下可靠切断动力源,防止机械伤害与烫伤事故。该项检验广泛应用于塑料加工、汽车零部件等行业,是设备安全管理的关键环节,对保障人员安全与稳定生产具有重要价值。
检测样品
检测样品为各类在用、新购或大修后的注射成型设备,涵盖不同锁模力规格与驱动形式的机型。送检设备应处于可通电运行的状态,电气系统与液压系统不存在影响试验开展的重大故障,同时应尽量提供电气原理图、液压回路图、使用说明书等技术资料,便于检验人员准确识别安全联锁回路的结构与控制逻辑。
- 卧式液压注射成型机:涵盖小型到大锁模力规格的通用机型
- 全电动注射成型机:采用伺服电机驱动的高精度机型
- 立式注射成型机:多用于嵌件成型工艺的机型
- 混合驱动型注射成型机:液压与电动复合驱动的机型
对于多台设备组成的注塑车间,可根据设备型号、使用年限与风险等级抽样确定检测数量,优先选择安全装置使用频繁、故障率相对较高的设备开展检验,以提升风险识别的针对性。
检测项目
检测项目围绕安全联锁功能的完整性与可靠性展开,从机械防护、电气控制、液压保护、应急响应四个维度进行系统覆盖,确保各类危险工况下设备均能及时进入安全状态。
1. 安全门联锁装置功能测试
安全门联锁是防止操作人员进入合模区受到挤压伤害的第一道防线,主要测试内容包括:开启安全门时合模机构是否立即停止动作;安全门开启状态下喷嘴前进、注射、塑化等危险动作是否被有效抑制;安全门未完全关闭时设备能否拒绝启动;联锁开关的安装位置是否合理、动作是否灵活可靠;防护门本身是否具备足够的机械强度与刚度,防止受压意外变形或破裂。
2. 注射成型机安全联锁检验核心项目:电气保护回路检测
电气保护回路承担着传递安全信号与执行断电控制的双重任务,检测内容包括:安全门开关、急停按钮、限位开关等元件的触点通断状态;安全继电器或控制模块的动作逻辑是否正确;回路导线绝缘电阻是否满足要求;保护接地连续性是否良好;双通道冗余回路是否存在共因失效隐患;相关元件是否具备防短路、防误接的保护设计。
3. 紧急停机装置有效性测试
紧急停机装置是应对突发状况的最后屏障,测试涵盖:急停按钮的安装位置是否便于操作人员随时触及;按下急停按钮后设备各运动部件是否在最短时间内停止;急停动作是否同时切断注射、合模、塑化等动作的动力输出;急停后液压系统压力是否及时泄放;急停状态的复位是否需要人工手动操作,且复位过程不会引发设备突然重启。
4. 液压与机械安全装置评估
该项目聚焦液压回路与机械结构的固有安全设计,评估内容包括:液压安全阀设定压力是否准确可靠;模具开合方向的机械保险挡块或保护齿条是否有效;料筒加热圈防护罩是否完整、防烫伤措施是否到位;喷嘴防护门的喷溅防护能力;运动部件防护罩壳的完整性与固定牢固程度;蓄能器泄压装置的功能状态。
检测方法
检验过程综合运用标准试验与现场实操验证相结合的方式,既保证试验条件的规范性,又充分贴近设备的真实运行工况,使检验结论能够准确反映安全联锁系统的实际水平。
1. 标准测试方法
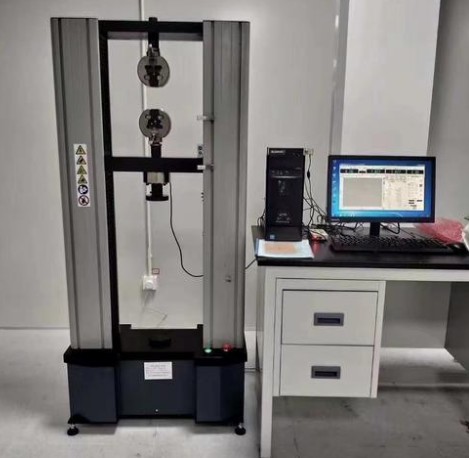
依据橡胶塑料注射成型机安全要求相关国家标准以及机械安全基本标准的规定,按照标准条款逐项开展型式试验与功能确认。具体做法是:在空载或模拟负载条件下执行规定的操作序列,通过目视观察与仪器测量记录各项安全功能的响应情况;对安全门开关进行规定次数的往复操作考核,验证其动作稳定性;对电气回路施加规定的试验电压,测量绝缘与接地性能参数,并与标准限值进行比对判定。
2. 注射成型机安全联锁检验的现场实操验证法
该方法以设备实际生产工况为背景,由检验人员按照预设的故障场景进行动态模拟:例如在合模动作进行中突然开启安全门,观察机构停止情况;在注射保压阶段触发急停,记录运动部件的停止时间与滑行距离;模拟安全门未关闭到位的状态,验证设备启动联锁逻辑。通过多场景、多次数的重复试验,统计联锁装置的动作成功率,识别偶发性失效与响应迟滞问题,并结合控制系统的故障诊断数据综合分析潜在隐患。
检测仪器
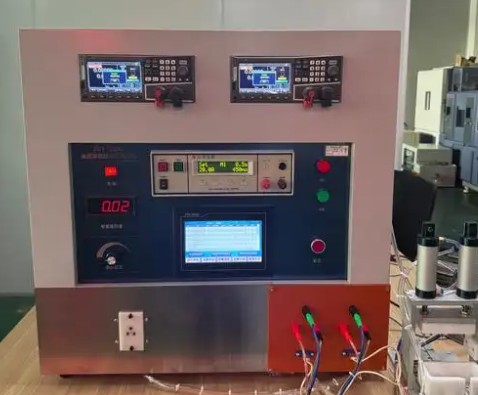
检验过程中使用的仪器设备直接关系到测量数据的准确性与判定结论的科学性,常用配置如下:
- 数字万用表:测量安全回路电压、通断状态与元件阻值
- 绝缘电阻测试仪:检测电气回路对地绝缘性能
- 接地电阻测试仪:验证保护接地连续性与接地电阻值
- 高精度计时器:记录急停响应时间与运动部件停止时间
- 推拉力计:测试安全门开关触发力与操作力
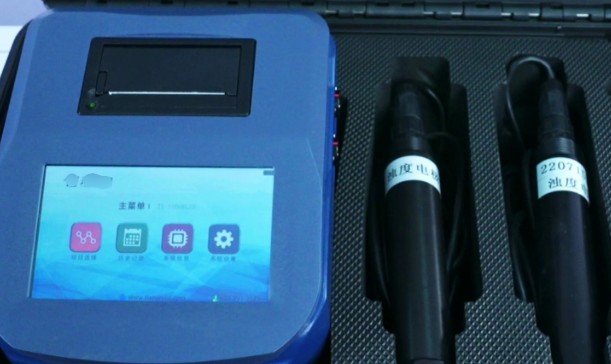
- 安全回路综合分析仪:模拟故障信号,考核控制逻辑响应
- 红外测温仪:核查加热部位防护罩表面温度
- 激光测距仪:测量安全门开口尺寸与防护距离
- 便携式诊断工具:读取控制系统的报警与故障记录
上述仪器在使用前均应处于有效的校准状态,检验人员需按照操作规程正确连接与读数,确保各项数据的溯源性与可复核性,为判定结论提供坚实的数据基础。
应用领域
1. 塑料加工与制品生产行业
注射成型机安全联锁检验在注塑制品企业的应用最为普遍,涵盖日用品、包装容器、汽车内外饰件、电子电器外壳等产品的生产现场。通过定期检验,企业能够及时掌握安全门开关老化、回路触点氧化、急停按钮失灵等隐患,避免因联锁失效导致的合模区伤害事故,同时为设备维护计划的制定提供数据支撑。
2. 设备制造与教学科研领域
注射成型机制造企业在产品出厂前需对安全联锁系统进行例行验证,以确保交付设备符合安全设计要求;二手设备流通环节中,联锁功能往往是交易双方关注的重点,通过检验可以客观评价设备的实际安全状态。此外,科研机构与职业院校的实训设备也可借助此类检验维持安全运行条件,为教学科研活动提供基础保障。
常见问题
问题一:注射成型机安全联锁检验的检测周期是多久?
一般为7-15个工作日。具体周期受多方面因素影响:检测项目的数量与覆盖范围越大,所需时间越长;送检设备的台数较多或机型差异较大时,现场作业时间会相应增加;若涉及动态模拟测试等复杂方法,试验次数与数据分析工作量也会延长周期;若客户存在加急需求,可与检验方协商安排优先处理,适当压缩时间。
问题二:注射成型机安全联锁检验的检测价格是多少?
检测价格受检测项目组合、采用的方法类型、送检样品数量、检测周期要求等多重因素影响,不同设备的复杂程度也会带来费用差异。例如仅针对安全门联锁的基础验证,与涵盖电气、液压、机械全项目的系统检验相比,工作量差别较大,费用自然不同。如需了解具体报价,建议向检验方提供设备型号与检验需求,通过沟通咨询获取针对性的报价方案。
问题三:检验前需要做哪些准备工作?
建议提前整理好设备的电气原理图、液压原理图与使用说明书,确认设备可正常通电运行;清理设备周边的物料与障碍物,保证检验人员有足够的操作空间;安排熟悉设备操作的维护人员在现场配合;提前告知生产计划安排,预留出检验所需的时间窗口,避免检验与生产任务发生冲突。
问题四:检验过程中设备需要停机吗?
需要。安全联锁功能验证必须在设备通电、液压系统建压的状态下进行动态测试,测试期间设备不能同时执行生产任务。检验通常按设备逐台开展,企业可合理安排检验顺序,让未受检验的设备继续生产,将停机影响控制在最小范围。
问题五:安全联锁装置多久检验一次比较合适?
一般建议每年至少进行一次全面检验;对于使用年限较长、故障率偏高或发生过安全事件的设备,可适当缩短检验间隔;设备经过大修、搬迁或更换安全相关部件后,应及时安排专项复验,确认联锁功能恢复至正常状态后方可继续使用。
问题六:如果检验发现联锁功能失效,应该怎么处理?
应立即停止使用相关设备并设置警示标识,由专业维护人员对失效部位进行排查,常见处理方式包括更换老化开关、修复断线触点、重新校准控制参数等;整改完成后需对相关项目重新测试,确认功能恢复正常且多次动作稳定可靠后,设备方可重新投入运行。