汽车玻璃钢化工艺性能检测
技术概述
汽车玻璃钢化工艺性能检测是评估汽车用钢化玻璃加工质量与安全性能的专业技术手段,通过对玻璃表面应力、力学强度、碎片状态、光学性能及耐环境老化能力等核心指标进行系统测试,全面判断钢化工艺参数设置是否合理、产品是否满足相关标准与整车安全要求,是汽车玻璃制造质量控制与工艺优化过程中不可或缺的重要技术环节。
检测样品
检测样品通常涵盖整车用各类钢化安全玻璃以及用于工艺验证的试验样片,常见样品类型包括:
- 侧窗钢化玻璃:前后车门、侧围及角窗用单片钢化玻璃,是钢化工艺应用最广泛的车身玻璃类型;
- 后挡风钢化玻璃:带加热线印刷或边框装饰的后窗钢化玻璃制品;
- 天窗与活动窗玻璃:全景天窗、后三角窗等对钢化强度和碎片状态有特殊要求的玻璃;
- 工艺试验样片:按企业内控要求裁切、经同一钢化炉批次处理的平板试验片,用于工艺参数验证与批次比对;
- 原片与钢化后对照样:成对提供,用于评估钢化处理前后性能的变化幅度。
送检时建议样品数量满足各项测试的损耗需求,一般每项破坏性测试需准备3-5片完整样品。样品应保持边缘完好、表面清洁无划伤,并附上钢化工艺参数记录(如加热温度、加热时间、风压、冷却时间、炉内摆动速度等),以便检测人员结合工艺条件分析数据偏差的产生原因,提高结果解读的针对性。
检测项目
检测项目围绕钢化工艺对玻璃各项性能的影响展开,涵盖钢化程度、安全性能、光学质量与耐久性四大板块,具体内容如下:
1. 钢化程度与表面应力检测
钢化程度直接决定玻璃的机械强度与自爆倾向,是评价钢化工艺水平最核心的指标。主要检测内容包括:
- 表面应力值测定:表面压应力过低会导致强度不足,过高则会增大自爆风险,需控制在合理区间内;
- 应力分布均匀性:评估玻璃表面及边部应力分布的一致性,判断风栅冷却系统配置是否合理;
- 应力沿厚度方向的分布:分析表面压应力层与内部张应力层的比例关系,反映钢化深度是否充分;
- 钢化状态判定:依据应力水平与碎片形态综合评定玻璃属于钢化、半钢化还是普通退火状态。
2. 汽车玻璃钢化工艺性能检测中的安全性能项目
安全性能项目模拟玻璃在事故工况下的真实破坏场景,直接关系到乘员保护效果,主要包括:
- 抗冲击性测试:以规定质量的钢球从标准设定高度自由落下冲击玻璃表面,考核玻璃不发生破裂或破裂后的状态是否满足要求;
- 人头模型冲击测试:以模拟人头部形态与质量的冲击体撞击玻璃,评价玻璃破碎时对乘员头部的伤害风险;
- 碎片状态测试:玻璃破碎后在规定区域内统计碎片数量并测量最大碎片尺寸,判断碎片颗粒是否细小均匀、有无尖锐大块残留;
- 抗穿透性与边缘强度测试:评估玻璃承受局部集中载荷时的承载能力与失效形式;
- 抗磨性与表面硬度测试:考核玻璃表面抵抗摩擦损伤的能力。
3. 光学与热学性能检测
钢化加热与急冷过程会引起玻璃表面变形及内部应力光学效应,相关检测项目包括:
- 可见光透射比与反射比:测定透光性能是否满足驾驶视野要求;
- 光畸变测试:量化玻璃因钢化变形引起的透过影像失真程度;
- 副像偏离检查:考核玻璃对光线折射产生双像现象的影响;
- 耐热性能与耐温度冲击性:考察玻璃在高温环境及温差骤变条件下不发生破裂或变形的能力;
- 耐辐照、耐湿、耐燃烧性能:评估玻璃在强光照射、高湿及火焰接触条件下的稳定性。
4. 耐久性与工艺缺陷检测
针对钢化工艺可能引入的缺陷以及长期使用可靠性进行检测:
- 外观缺陷检查:按标准规定的方法与判定条件评估气泡、结石、划伤、光学点状缺陷等;
- 边部加工质量检查:包括磨边精度、崩边、缺角及边部应力集中情况;
- 硫化镍夹杂检查与自爆倾向评估:识别可诱发自爆的夹杂缺陷,验证均质处理效果;
- 耐化学腐蚀性测试:评价玻璃表面对酸碱溶液及常用清洗剂的耐受能力。
检测方法
检测方法总体分为标准化试验方法与快速无损检测技术两大类。前者依据相应试验方法标准执行,为产品判定提供依据;后者适用于生产过程中的在线快速筛查与大批量样品的初检。
1. 标准测试方法
标准方法对试样状态、试验条件、判定规则均有明确规定,保证结果的可比性与重复性,常用方法包括:
- 钢球落球冲击法:以规定质量的钢球按标准高度对玻璃实施冲击,评定其抗冲击性能等级;
- 人头模型冲击法:采用摆式释放装置使规定质量的双头冲击体撞击玻璃试样,评价头部伤害风险与玻璃剥落情况;
- 碎片试验法:以尖锤在标准规定的冲击点击碎玻璃,在标记区域内计数碎片数量并测量最大碎片尺寸;
- 耐热性试验法:将玻璃加热至规定温度并保持一定时间后,检查外观变化与性能保持情况;
- 环境老化试验法:通过耐辐照、耐湿、耐燃烧等试验模拟长期使用环境,评估性能衰减;
- 耐磨试验法:以规定磨料在标准载荷下摩擦玻璃表面,测定试验前后雾度差值。
2. 汽车玻璃钢化工艺性能检测中的快速与无损技术
针对在线质量控制与大批量筛查需求,可采用快速无损方式获取关键数据:
- 表面应力仪测定法:利用光弹性原理在玻璃表面直接读取应力值,不破坏样品,单点测量仅需数秒,适合逐片检验;
- 偏振光应力观察法:通过应力斑图像定性评估钢化均匀性与风栅配置合理性,快速定位冷却薄弱区;
- 数字图像碎片统计法:对碎片状态进行图像采集与自动计数,提高碎片试验的统计效率与准确性;
- 红外热成像辅助分析:辅助识别应力分布异常区域与冷却不均位置,为工艺调整提供方向。
实际检测中通常将两类方法结合使用:先以无损手段完成全覆盖筛查并定位可疑样品,再通过标准冲击试验与碎片试验进行最终判定,既保证了检测效率,又确保了结论的准确性。
检测仪器
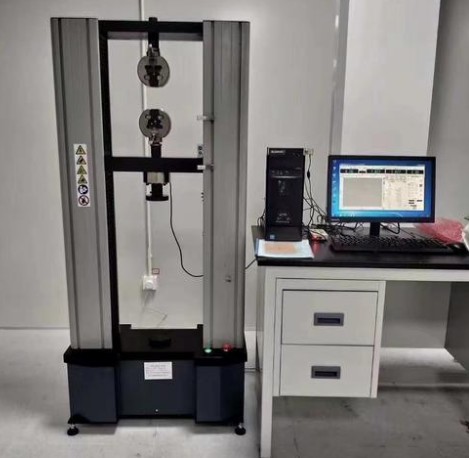
汽车玻璃钢化工艺性能检测依赖一系列专业仪器设备,仪器的精度水平与校准状态直接决定测试数据的可靠性。常用设备包括:
- 表面应力仪:基于光弹效应测量玻璃表面压应力,是钢化程度评价的核心设备;
- 落球冲击试验机:配备标准钢球与可调高度释放机构,完成抗冲击性能试验;
- 人头模型冲击试验装置:含规定质量冲击体与摆式悬挂释放系统,模拟人头撞击工况;
- 分光光度计与雾度仪:测定可见光透射比、反射比及耐磨试验前后的雾度变化;
- 光畸变测试装置:通过投影法或扫描法量化玻璃光学变形程度;
- 高低温交变试验箱:提供耐温度冲击与耐热性试验的环境条件;
- 紫外与氙灯老化试验箱:用于耐辐照性能试验的光源模拟;
- 影像测量与碎片统计系统:对碎片数量、最大颗粒尺寸进行自动采集与分析。
设备使用前需确认处于有效校准周期内:冲击类装置应定期核查释放高度、冲击体质量与接触面状态;应力仪需以标准参考片进行日常校验;环境试验箱应定期验证温度与辐照度的均匀性,从源头上保证不同批次样品数据的一致性与可比性。
常见问题
问题一:汽车玻璃钢化工艺性能检测的检测周期是多久?
一般为7-15个工作日。具体周期受多重因素影响:检测项目数量越多、涉及的破坏性试验与环境老化试验越多,耗时越长;送检样品数量较大时需要分批排产,周期相应延长;若包含耐辐照、耐湿等长周期环境试验项目,整体时间会明显增加;试验方法的复杂程度也会影响进度,例如碎片试验与冲击试验需要较多的样品准备与统计时间。若有加急需求,可在设备与人力允许的前提下优先安排测试,压缩交付时间。建议送检前先沟通确认测试项目清单,以便合理规划周期。
问题二:汽车玻璃钢化工艺性能检测的检测价格是多少?
检测价格受多个因素综合影响,无法一概而论。主要影响因素包括:所选检测项目的数量与类型,单项常规测试与多项目组合测试的费用差异明显;检测方法的选择,标准破坏性试验、环境老化试验与无损快速测试的成本各不相同;送检样品的数量与规格,样品越多、尺寸越大,耗材与工时投入越高;检测周期要求,加急服务会产生相应的额外费用。建议根据实际需求先明确测试项目与样品数量,再联系检测服务方获取针对性的报价方案。
问题三:送检样品需要注意哪些事项?
样品应边缘完整、表面清洁,避免运输过程造成崩边与划伤;每项破坏性试验建议预留3-5片平行样品;样品上需标注玻璃类型、公称厚度与钢化批次信息;如目的是工艺比对或参数优化,建议同时提供加热温度、风压、冷却时间等工艺记录,便于结合工艺条件解读检测结果。
问题四:钢化玻璃与夹层玻璃的检测重点有什么区别?
两者考核重点不同。钢化玻璃侧重表面应力水平、碎片状态与抗冲击性,要求破碎后呈细小均匀的颗粒状;夹层玻璃由两片玻璃与中间膜复合而成,侧重抗穿透性、人头模型冲击后的玻璃剥落量与中间膜粘结性能。前风挡通常采用夹层结构,侧窗与后窗多采用钢化结构,送检时应按产品类型选择对应的测试项目组合。
问题五:碎片状态测试不合格的常见原因有哪些?
常见原因包括:钢化程度不足,冷却风压偏低或冷却时间不够,导致碎片颗粒偏大;应力分布不均,风栅风嘴堵塞或角度不当造成局部应力薄弱区;加热温度不均,炉温分布异常使玻璃各区域温差过大;工艺参数与玻璃厚度不匹配,厚板沿用薄板参数导致钢化不充分;此外原片质量波动、边部加工缺陷以及化学钢化与物理钢化工艺混淆等也可能影响碎片形态。
问题六:表面应力值是不是越高越好?
并非越高越好。应力过低时玻璃强度与碎片安全性不达标;应力过高则会使内部张应力同步增大,提高硫化镍夹杂诱发自爆的概率,同时加剧光学畸变与应力斑现象。合理的做法是将表面应力控制在标准与产品规范规定的区间内,并保证应力分布均匀,在强度、安全性与自爆风险之间取得平衡。