三坐标能力评估
旗下实验室资质

CMA资质认定
中国计量认证
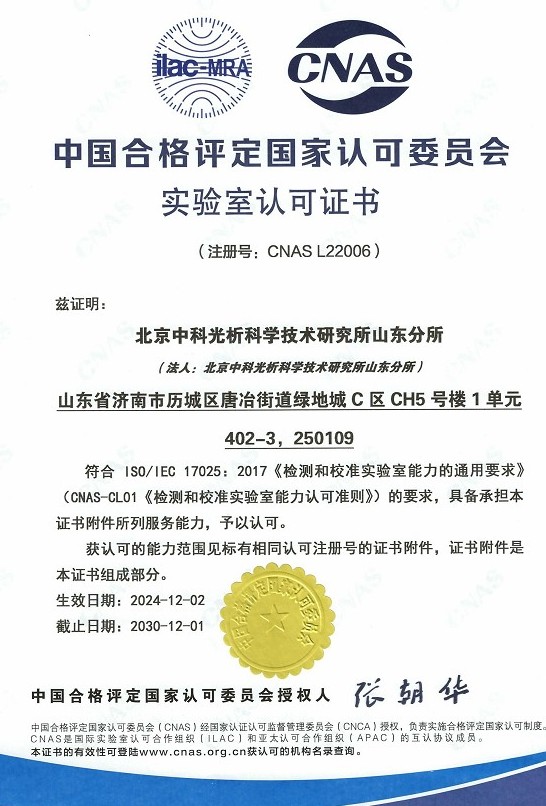
CNAS认可
国家实验室认可
AAA诚信
3A诚信单位
ISO资质
拥有ISO资质认证
专利证书
众多专利证书
会员理事单位
理事单位
技术概述
三坐标能力评估是以三坐标测量机为核心手段,对测量系统的综合能力进行系统分析、量化验证与科学判定的一项专业检测技术服务。它综合运用几何量测量技术与统计分析方法,对测量设备、测量方法、测量人员、测量环境以及被测零件之间相互作用所产生的影响进行量化评估,从而判断测量系统是否具备胜任特定检测任务的能力。在现代制造业质量管理体系中,三坐标能力评估是测量系统分析(MSA)体系的重要组成部分,也是ISO 9001、IATF 16949、AS9100等质量体系审核和客户审核中经常被重点核查的技术环节。
从技术内涵来看,三坐标能力评估主要围绕测量系统的重复性、再现性、偏倚、线性和稳定性五大统计特性展开。重复性反映同一操作者在相同条件下对同一被测特征进行多次测量时结果的离散程度;再现性反映不同操作者、不同设备或不同环境条件下测量结果之间的差异;偏倚是指测量结果平均值与基准值之间的偏离程度;线性描述的是在整个预期测量范围内偏倚随量程变化的规律;稳定性则考察测量系统随时间推移保持测量特性一致的能力。通过对上述特性的系统分析,可以计算出GR&R值、Cg、Cgk、CMC以及偏倚百分比等关键指标,并依据公差要求对测量系统能力等级作出判定。
开展三坐标能力评估的现实意义十分突出。一方面,它可以有效识别测量环节中存在的系统误差与随机误差来源,指导企业优化测量策略、改进夹具设计、规范操作规程;另一方面,在产品公差日益收紧、质量追溯要求日益严格的背景下,只有经过能力验证的测量系统,其输出数据才具备可信度,才能作为产品放行、过程控制和持续改进的依据。对于汽车、航空航天、精密机械等高要求行业而言,三坐标能力评估已成为供应链准入和产品认可过程中不可或缺的技术证明材料。
检测样品
三坐标能力评估面向的样品范围广泛,几乎涵盖所有具备几何量测量需求的金属与非金属制件。常见样品包括:
- 机械加工零件:箱体、法兰盘、轴类、盘类、支架、阀体、壳体等精密机加工件;
- 模具类样品:注塑模、压铸模、冲压模的型腔、型芯及电极;
- 汽车零部件:发动机缸体、缸盖、曲轴、凸轮轴、变速箱壳体、车身冲压件、内外饰件;
- 航空航天零部件:叶片、机匣、结构件、钣金件、涡轮盘类零件;
- 标准器与校准件:量块、标准球、环规、塞规、步距规、球棒等用于仪器验证的标准器;
- 电子产品与接插件:精密结构件、连接器、塑胶件的尺寸与形位公差验证;
- 医疗器械零件:骨科植入物、手术器械、导管接头等高精度医疗部件。
样品在送检前应清洁干净,去除毛刺、切削液残留和油污;对具有装配基准的零件,应明确图纸基准并随件提供技术图纸、公差要求及验收标准,以便评估方案的科学制定。
检测项目
三坐标能力评估所涉及的检测项目可分为几何量检测项目与能力统计项目两大类别。几何量检测项目主要包括:
- 尺寸公差:长度、宽度、高度、直径、孔径、轴径、中心距、角度、锥度等;
- 形状公差:平面度、圆度、圆柱度、直线度、线轮廓度、面轮廓度;
- 位置公差:位置度、同轴度、对称度、垂直度、平行度、倾斜度;
- 轮廓与曲面评价:自由曲面偏差、曲面轮廓比对、逆向比对分析;
- 几何元素构建与分析:交点、交线、投影、坐标系转换、理论模型比对(CAD数模对齐)。
能力统计项目则包括:
- 重复性与再现性研究(GR&R):量化人员与设备对测量波动的影响,输出%GR&R及可接受性判定;
- 偏倚分析:评定测量均值与基准值的偏离程度及其统计显著性;
- 线性研究:分析整个工作量程范围内偏倚的变化趋势;
- 稳定性研究:通过周期性复测考察测量系统随时间的漂移情况;
- 测量能力指数计算:Cg、Cgk、CMC、精度比等指标的计算与判定。
检测方法
三坐标能力评估通常按照“方案设计—基准建立—数据采集—统计分析—结论判定”的流程实施,具体方法如下:
首先是方案设计。根据被测特征的公差要求和工序能力需求,确定评估对象、抽样数量、测量次数、操作者人数以及所采用的统计判定准则,如%GR&R小于10%为可接受、10%至30%为有条件接受、大于30%为不可接受等通用判定规则。
其次是基准与样品准备。对标准件或经高一级计量标准校准的样件进行恒温处理,确保样品温度稳定在规范范围内;建立零件坐标系时优先采用与设计基准一致的基准体系(3-2-1对齐或最佳拟合对齐),减少基准转换引入的误差。
第三是数据采集。采用触发式测针或扫描式测针按既定测量策略采点,测量中控制采点数量、测针角度、测力大小和测头速度;对同一零件由多名操作者按随机顺序重复测量,采集足够样本量的原始数据,温度、振动等环境条件同步记录,用于环境影响的溯源分析。
第四是统计分析。运用均值-极差法、方差分析法(ANOVA)等统计工具处理测量数据,分解重复性波动与再现性波动,计算GR&R、Cg、Cgk、偏倚百分比等指标,并结合极差图、均值图、散点图等图形工具直观展示测量系统状态。
最后是结论判定与改进建议。依据统计结果给出测量系统能力是否合格的明确结论,针对不合格项分析误差来源,提出测针选用、采点策略、环境控制、人员培训等方面的改进建议。
检测仪器
三坐标能力评估依托高精度测量仪器与配套设备实施,主要包括:
- 桥式三坐标测量机:高刚性结构,测量精度可达微米级及亚微米级,是能力评估的主力设备;
- 龙门式三坐标测量机:适用于大型零件、车身结构件的高精度测量;
- 移动桥式与悬臂式三坐标测量机:满足中小型车间现场的灵活测量需求;
- 影像测量仪与复合式多传感器测量机:融合触发测针、扫描测针、激光与视觉传感器,适用于易变形、微小特征零件的测量;
- 触发式测头系统:配以不同直径、长度和材质的红宝石测针,用于离散点测量;
- 扫描式测头系统:连续采集表面数据,用于形状轮廓与曲面评价;
- 标准器与辅助器具:标准球、量块、环规、步距规、球板等,用于日常期间核查与量值溯源;
- 环境保障与软件系统:恒温恒湿控制设施、气浮减振地基,以及专业测量软件与统计分析软件,为评估提供数据采集、形位评价和统计计算支撑。
所有参与评估的测量设备均需经过有效的计量校准与期间核查,确保量值溯源链完整、测量数据可靠。
应用领域
三坐标能力评估的应用贯穿制造业质量控制的多个层面,典型应用领域包括:
- 汽车制造:发动机、变速箱等动力总成零件的测量系统认可,满足IATF 16949对测量系统分析的要求;
- 航空航天:复杂结构件、叶片类零件测量能力验证,支撑AS9100体系与适航审查;
- 精密机械与机床行业:数控机床出厂精度验收、加工中心过程能力验证;
- 模具与3C电子:模具型面测量能力评价,手机结构件、连接器等精密五金塑胶件检测;
- 医疗器械:植入物与手术器械尺寸测量系统的合规性验证;
- 科研院所与计量机构:测量方法研究、测量不确定度评定与实验室能力验证;
- 能源与轨道交通:风电齿轮箱、轨交关键部件的质量确认与供应商审核。
常见问题
问题一:三坐标能力评估的检测周期是多久?
三坐标能力评估的检测周期一般为7-15个工作日。具体周期受多方面因素影响:检测项目数量越多、涉及的统计研究越复杂,所需时间越长;样品数量较多或需要多名操作者交叉测量时,数据采集工作量会相应增加;若评估中涉及偏倚、线性、稳定性等扩展研究,或需要对不合格项进行复测验证,周期也会有所延长。此外,若客户有加急需求,可与实验室沟通安排优先排产,适当缩短交付时间。
问题二:三坐标能力评估的检测价格是多少?
三坐标能力评估的费用并非固定不变,而是根据具体检测需求进行针对性报价。影响价格的主要因素包括:检测项目的数量与复杂程度、所采用的测量方法与统计方案、送检样品的数量与尺寸规格、是否需要多操作者参与的重复性与再现性研究、检测周期的缓急程度以及是否需要加急服务等。一般而言,评估内容越全面、技术要求越高、样品量越大,投入的技术资源越多,费用相应也会提高。建议您在送检前与我们的技术顾问详细沟通检测需求,获取专属报价方案。
问题三:三坐标能力评估测试需要什么资质?
开展三坐标能力评估应选择具备相应计量认证与实验室认可资质的检测机构。我们旗下拥有CMA和CNAS资质,能力范围覆盖几何量测量、形位公差检测、测量系统分析等多个领域,能够满足不同行业客户对检测数据权威性与合规性的要求。同时,我们拥有一支由资深计量工程师和几何量检测专家组成的专业团队,配备高精度三坐标测量机及配套标准器,量值溯源体系完善,可为客户提供科学、准确、可追溯的能力评估服务。
问题四:三坐标能力评估与三坐标校准有什么区别?
三坐标校准是针对测量机本身的计量特性进行检定,确认其示值误差、探测误差等指标是否符合规范要求,属于仪器层面的量值溯源活动;而三坐标能力评估是在实际使用条件下,针对特定零件、特定特征的测量过程,综合评价设备、人员、方法、环境共同作用后测量系统是否满足要求,属于系统层面的能力验证。二者相辅相成:校准是能力评估的前提,能力评估是校准结果在实际应用中的延伸验证。
问题五:如何判定三坐标能力评估的结果是否合格?
判定通常依据行业通用的统计准则进行。以GR&R为例,当%GR&R小于10%时,一般认为测量系统可接受;介于10%至30%之间时,视公差重要性和应用场合可有条件接受;大于30%时判定为不可接受,需改进后重新评估。对于Cg、Cgk等指数,通常要求不小于1.33方可认为能力充分。此外,还需结合偏倚显著性分析、分区一致性检查以及数据中是否存在异常值的判断,综合得出最终结论。
问题六:三坐标能力评估前需要做哪些准备工作?
送检前的准备工作主要包括:提供完整的产品图纸或CAD数模,并明确关键被测特征及其公差要求;清洁样品并去除毛刺与油污,必要时提前进行恒温处理;若评估涉及再现性研究,需说明实际使用中的操作人员情况;提供相关技术标准或客户的特殊判定准则。充分的准备有助于评估方案的科学制定,也能有效缩短整体检测周期。
问题七:三坐标能力评估多久开展一次?
评估频次应根据实际使用情况确定。一般建议在新设备验收、测量程序首次投入使用、被测零件公差变更、设备重大维修或搬迁后及时开展评估;在正常使用阶段,可结合期间核查计划定期复评,通常每年安排一次系统性评估;当测量数据出现异常波动、过程能力发生明显变化或客户审核有明确要求时,也应追加评估,确保测量系统始终处于受控状态。